ከ2009 ጀምሮ የተጣመሙ ጨርቆች አምራች · ቻይና
ከ2009 ጀምሮ የተጣመሙ ጨርቆች አምራች · ቻይና

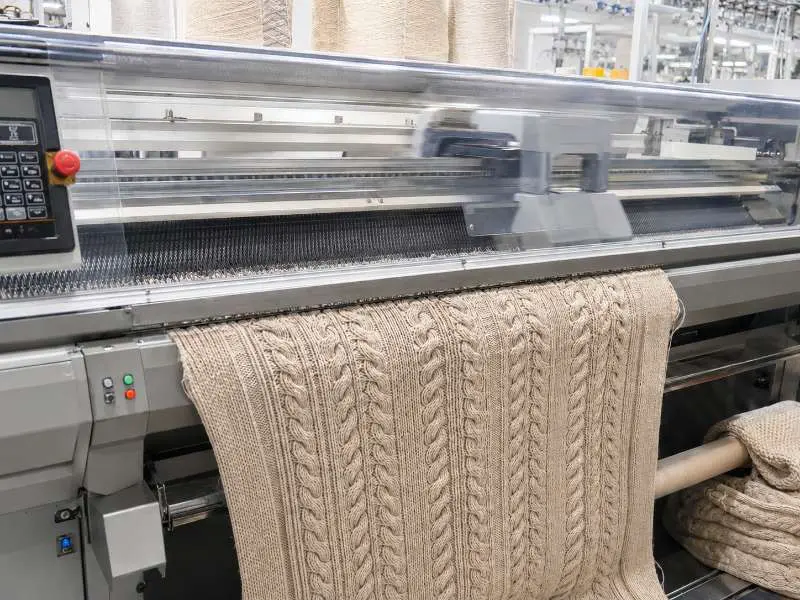
የኬብል ሹራብ ጨርቅ ልማት ብዙውን ጊዜ የጅምላ ምርት ከመጀመሩ በፊት ችግሮች ያጋጥመዋል። መለካት (Gauge)፣ የድግግሞሽ ስፋት እና ድራው-ኢን (Draw-in) በቴክኒካል ናሙና ደረጃ ላይ ካልተረጋገጡ፣ ንድፉ ወደ ጅምላ ምርት ከመሸጋገሩ በፊት ተጨማሪ የናሙና ዙሮች ሊፈልግ ይችላል። ለግዥ ቡድኖች፣ እነዚህ ተለዋዋጮች የመጀመሪያው የናሙና ጥያቄ ከመቅረቡ በፊት መረጋገጥ አለባቸው።
መለካት (Gauge)፣ በጠፍጣፋ ሹራብ ማሽን ላይ በኢንች የሚቆጠሩ መርፌዎች ተለክቶ፣ በኬብል ሹራብ ጨርቅ ውስጥ የኬብል ግልጽነትን፣ የጨርቅ ክብደትን እና የፓነል መረጋጋትን ከሚቀርጹ የመጀመሪያ ተለዋዋጮች አንዱ ነው። እንደ 5GG እስከ 7GG ያሉ ዝቅተኛ የመለካት ክልሎች ከባድ ክሮችን ማስተናገድ ሲችሉ ለወፍራም ሹራብ ልብሶች የበለጠ የሚታይ የኬብል ጎድጎድ ይፈጥራሉ። እንደ 10GG እስከ 14GG ያሉ ከፍተኛ የመለካት ክልሎች ብዙውን ጊዜ የበለጠ ጥቃቅን ክሮችን ይፈልጋሉ እና የበለጠ የተጠጋጉ የኬብል ፓነሎችን ይፈጥራሉ። የመጨረሻው ውጤት አሁንም በክር ብዛት፣ በስፌት ጥግግት እና በማጠናቀቅ ሂደት ላይ የተመሠረተ ነው፣ ስለዚህ መለካት ከማጣቀሻ ምስል ብቻ ከመምረጥ ይልቅ በልማት ናሙና መረጋገጥ አለበት።
በመለካት (Gauge) እና በጨርቅ ክብደት መካከል ያለው ግንኙነት ቀጥተኛ አይደለም፣ እንዲሁም ቋሚ አይደለም፦ GSM እንደ አሠራሩ፣ የክር ጠመዝማዛ እና የስፌት ጥግግት ሊለያይ ስለሚችል፣ ማንኛውም የክብደት ግብ ከመለካት ብቻ ከመውጣት ይልቅ ከጨርቅ ናሙና ጋር በማነፃፀር መረጋገጥ አለበት። ያም ሆኖ፣ እንደ አቅጣጫ መመሪያ፣ በኬብል ሹራብ ጨርቅ ውስጥ ዝቅተኛ የመለካት አሠራሮች ለውጫዊ ልብሶች እና ለተዋቀሩ ሹራብ ልብሶች ተስማሚ የሆኑ ከባድ የተጠናቀቁ ክብደቶችን የመስጠት አዝማሚያ አላቸው፣ ከፍተኛ የመለካት አሠራሮች ደግሞ ለተደራራቢ ልብሶች እና ለመካከለኛ ወቅት ስብስቦች የበለጠ ተስማሚ የሆኑ ቀላል ክብደት አማራጮችን ይፈጥራሉ።
ለልማት ዓላማ፣ የመለካት (Gauge) ምርጫ የቴክ ፓክ ከመቅረቡ በፊት መረጋገጥ አለበት። ከመጀመሪያው ናሙና በኋላ መለካትን መቀየር ማለት የማሽን ማዋቀሪያን እንደገና ማስተካከል፣ የክር ፍጆታን እንደገና መገመት እና በአብዛኛው ሁኔታ አዲስ ናሙና ከባዶ መሥራት ማለት ነው። ውሳኔው ከሁሉም ነገር በላይ ወደላይ ነው።
የኬብል ሹራብ ጨርቅ ንድፍ ከሚደጋገሙ የፓነል ክፍሎች የተገነባ ነው። እያንዳንዱ የኬብል ፓነል ቋሚ የሆነ የመርፌ ብዛት ይይዛል — ይህም የድግግሞሽ ስፋት ነው። በጨርቁ ላይ ያለው አጠቃላይ የድግግሞሾች ብዛት በማሽኑ ጥቅም ላይ ከሚውለው የመርፌ ብዛት ጋር በእኩል መጠን መስማማት አለበት፣ አለበስ ንድፉ በተመጣጣኝ መልኩ ሊመረት አይችልም። ድግግሞሹ በንጹህ ካልተከፋፈለ፣ አማራጮቹ የፓነሉን የስፌት ብዛት ማስተካከል፣ የድግግሞሾችን ብዛት ማሻሻል ወይም የታለመውን የጨርቅ ስፋት መቀየር ናቸው። ናሙና ከጀመረ በኋላ ከእነዚህ ማስተካከያዎች መካከል አንዳቸውም ቀላል አይደሉም።
የድግግሞሽ አለመመጣጠን የኬብል ናሙናዎች እንደገና እንዲሻሻሉ የሚያደርግ ተደጋጋሚ ምክንያት ነው። አንድ ንድፍ በስእል ወይም በCAD ፋይል ውስጥ የተመጣጠነ ሊመስል ይችላል፣ ነገር ግን የድግግሞሽ ስፋቱ ከማሽኑ ማዋቀሪያ ጋር ካልተመሳሰለ በታለመው ስፋት ላይ በትክክል መደረደር ላይሳነው ይችላል። ቀጥታ ድግግሞሽም ወሳኝ ነው፦ አንድ የኬብል መሻገሪያ ዑደት ለማጠናቀቅ የሚያስፈልጉት የረድፍ ቁጥሮች በበለጠ ቁጥር፣ ሙሉውን አሠራር ከመገምገም በፊት የሚያስፈልገው የናሙና ርዝመት የበለጠ ይሆናል። ውስብስብ ለሆኑ የኬብል አቀራረቦች፣ የምርት ቡድኑ ከናሙና በፊት ሁለቱንም አግድም እና ቀጥታ ድግግሞሾችን ማረጋገጥ አለበት፣ ልክ በጃኳርድ ሹራብ ጨርቅ ልማት ውስጥ የድግግሞሽ አቀማመጥ ከጅምላ ምርት በፊት መረጋገጥ እንዳለበት ሁሉ።
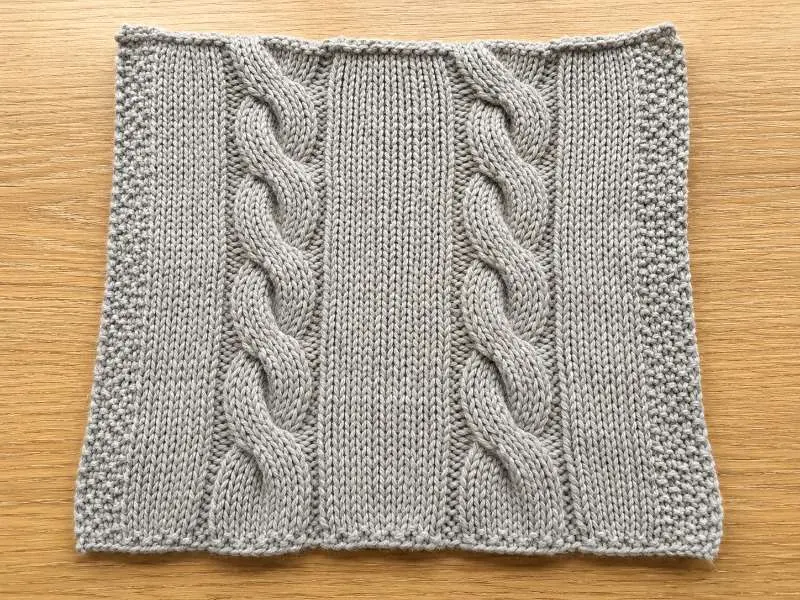
የኬብል ሹራብ ጨርቅ በቀጥታ በጅምላ መቁረጥ እና በምርት አቅም እቅድ ላይ ተጽዕኖ የሚያሳድር የአሠራር ባህሪ አለው፦ ይጠባል (draws in)። የኬብል መሻገሪያ ስፌት ጎን ለጎን ያሉትን ቀለበቶች ወደ ውስጥ ይጎትታል፣ ይህም በተመሳሳይ ማሽን እና በተመሳሳይ መለካት (Gauge) ከሚመረተው ተራ የሹራብ አሠራር ጋር ሲነፃፀር የጨርቁን የእረፍት ስፋት ይቀንሳል። በአንድ ክፍል ስፋት ውስጥ ያሉት ኬብሎች ቁጥር በበለጠ እና የመሻገሪያ ጊዜው በተደጋገመ ቁጥር፣ የመጠባበቂያው (draw-in) ተጽዕኖ የበለጠ ጎልቶ ይታያል።
ይህ ማለት በተጠናቀቀ የተጠለፈ የኬብል ጨርቅ ፓነል ላይ የሚለካው ስፋት በተመሳሳይ ማሽን ላይ ከተሠራ ተመሳሳይ ተራ ጀርሲ ፓነል ስፋት ያነሰ ይሆናል ማለት ነው። በቴክ ፓክ ውስጥ የስፋት ዝርዝር መግለጫ ሲጽፉ የመጠምዘዝ (draw-in) ተጽዕኖን ያላገናዘቡ የልማት ቡድኖች ማሽኑ በትክክል ቢዘጋጅም በጣም ጠባብ የሚመስል የመጀመሪያ ናሙና ይቀበላሉ።
የመጠምዘዝን ተጽዕኖ ለማካካስ በማሽን ዝግጅቱ ውስጥ ተጨማሪ የስፋት አበል መመደብ ያስፈልጋል፤ ትክክለኛው መጠኑ በኬብል ጥግግት፣ በመሻገሪያ ድግግሞሽ እና በክር ላስቲክነት ላይ ይመሰረታል። ይህ ቁጥር እንደ አሠራሩ ይለያያል፤ በየንድፉ መሠረት ከምርት ቡድኑ ጋር መረጋገጥ አለበት — በተለያዩ የኬብል ንድፎች ላይ በአንድ ወጥነት የሚተገበር ዓለም አቀፍ ቋሚ አይደለም። በጅምላ ደረጃ የመጠምዘዙ ተጽዕኖ በየጥቅሉ የጨርቅ ምርትንም ይነካል፤ ስለዚህ የጅምላ ጨርቅ ብዛት ከመዘዘ በፊት በጥሬ እቃ ስሌት ውስጥ መካተት አለበት።
ከጌጅ እና ከድግግሞሽ ባሻገር፣ አንድ የተጠለፈ የኬብል ጨርቅ ንድፍ በጅምላ ምርት ጊዜ በተከታታይ ሊደገም ይችል እንደሆነ የሚወስኑ በርካታ የምርት ገደቦች አሉ። እነዚህ በቴክኒካል ናሙና ደረጃ መረጋገጥ አለባቸው — የጅምላ ማጽደቅ ከተፈጸመ በኋላ አይደለም። ጌጅ እና የስፌት ጥግግት በሙሉ የዝርዝር መግለጫ ሉህ ላይ እንዴት እንደሚገናኙ ለማወቅ፣ የተጠለፈ የኬብል ጨርቅ ጌጅ እና የስፌት ጥግግት በየራሳቸው የጨርቅ መመሪያ ውስጥ በዝርዝር ተብራርተዋል።
በመቁረጥና በመስፋት ምርት ውስጥ የፓነል አሰላለፍ የሚጠይቀው በመገጣጠሚያ ቦታዎች ላይ ያሉት የኬብል ፓነሎች የኬብል ድግግሞሹ በመገጣጠሚያው ማዶ በእይታ ተከታታይ እንዲሆን በሚመስል መንገድ መቀመጣቸውን ነው። ይህ በተራ ጀርሲ ወይም በኢንተርሎክ ላይ የማይገኝ የአሰላለፍ ቶለራንስ መስፈርት በመቁረጥ ላይ ይጥላል። ቴክ ፓክ በመገጣጠሚያዎች ላይ የኬብል አሰላለፍን ካልገለጸ፣ በቅድመ-ምርት ማጽደቅ ወቅት የልብስ ደረጃ QC አለመሰላለፉን እንደ ጉድለት ሊያመለክት ይችላል። የአሰላለፍ መግለጫው የመስፊያ ናሙናው ከመቁረጡ በፊት መጻፍ አለበት።
የክር መጠምዘዝ አቅጣጫ በተለይ ከማጠናቀቅ በኋላ የኬብል ጎልቶ መታየት፣ የገጽታ ዝንባሌ እና መመለስ የሚታዩባቸው አሠራሮች ውስጥ የተጠለፈ የኬብል ጨርቅን የእይታ ሚዛን ሊነካ ይችላል። ሆኖም የኬብሉ መሻገሪያ አቅጣጫ ራሱ በጸደቀው ንድፍ እና በማሽን ዝግጅት መቆጣጠር አለበት። በድጋሚ ትዕዛዝ ጊዜ ወጥነትን ለማረጋገጥ የጸደቀው የክር መግለጫ፣ የኬብል አቅጣጫ፣ ጌጅ፣ የድግግሞሽ ስፋት እና የማጠናቀቅ መንገድ ሁሉም በምርት መዝገብ ውስጥ መመዝገብ አለባቸው።
በተጠለፈ የኬብል ጨርቅ ውስጥ የማኮማተር ባህሪም እንደ አሠራሩ ይለያያል፤ ከፋይበር ይዘት ብቻ ተነስቶ መገመት የለበትም። የኬብል አሠራሮች ከማጠናቀቅ በኋላ ከተራ አሠራሮች በተለየ መንገድ ይዝናናሉ፤ የመዝናናቱ መጠንም የመጨረሻውን የፓነል ልኬቶች ይነካል። ከወር በኋላ በቴክኒካል ናሙና ላይ የሚደረግ የማኮማተር ምርመራ ለጅምላ ቶለራንሶች ተገቢው መለኪያ ነው — አጠቃላይ በፋይበር ደረጃ የተገመተ የማኮማተር ግምት አይደለም።
በ Runtang Textile ውስጥ የኬብል ሹራብ ልማት ከጌጅ ምርጫ ጀምሮ እስከ ድግግሞሽ ማረጋገጫ እና እስከ ጸደቀ የጅምላ ናሙና ድረስ ሊገመገም ይችላል። በፎሻን የሚገኘው ቡድናችን ለልብስ ብራንዶች ብጁ የተጠለፈ ጨርቅ ልማትን ይደግፋል፤ ለብጁ ነጠላ ቀለም ዝቅተኛው የትዕዛዝ መጠን በአንድ ቀለም 200 kg ሲሆን የብጁ ልማት ትዕዛዞች ደግሞ ከ 1,000 kg ይጀምራሉ። ይህ የተጠለፈ የኬብል ጨርቅ ወቅታዊ የጅምላ ትዕዛዞችን ከመስጠታቸው በፊት ቁጥጥር የተደረገባቸው የናሙና መዝገቦች ለሚያስፈልጋቸው ብራንዶች ተስማሚ ያደርገዋል።
የጌጅ ምርጫ በሚፈለገው ክብደት እና በኬብል ግልጽነት ላይ ይመሰረታል። ዝቅተኛ የጌጅ ክልሎች (በአጠቃላይ 5GG እስከ 7GG አካባቢ) ጎልቶ የሚታየው ሸካራነት ላላቸው ከባድ የኬብል አሠራሮች በብዛት ይጠቀማሉ፤ መካከለኛ ጌጆች (10GG እስከ 12GG አካባቢ) ደግሞ ለቀላል ክብደት ወይም ለደቂቅ የኬብል ፓነሎች የበለጠ ተስማሚ ናቸው። ለአንድ የተለየ ንድፍ ትክክለኛው ጌጅ ከልማት ናሙና ጋር በማገናዘብ መረጋገጥ አለበት — ጌጅን ከማጣቀሻ ምስል ብቻ በአስተማማኝ ሁኔታ መገመት አይቻልም። የማጣቀሻ ጨርቅ ወይም የክብደት ግብ ካለዎት፣ ቴክ ፓክ ከመጠናቀቁ በፊት ለልማት ቡድኑ ያካፍሉት።
ከጅምላ ምርት በፊት የጸደቀው መዝገብ ጋውጅ፣ የክር ዝርዝር መግለጫ፣ የድግግሞሽ ስፋት፣ የኬብል አቅጣጫ፣ የተጠናቀቀ ስፋት፣ የማኮማተር ውጤት እና የቀለም ማጽደቅ ሁኔታን ማካተት አለበት። የተረጋገጠ ወይም እንደገና ጥቅም ላይ የዋለ ክር ከተጠየቀ፣ የቁስ ጥያቄ ሰነዶችም በናሙና ወቅት መረጋገጥ አለባቸው። የTextile Exchange ደረጃዎች በኃላፊነት ስርዓተ-ጥበባት ፕሮግራሞች ውስጥ ለሰንሰለት-ጥበቃ እና የቁስ ጥያቄ መስፈርቶች ማጣቀሻ ሊሆኑ ይችላሉ።
በኬብል የተጠለፈ ጨርቅ ልማት መግለጫ ላይ እየሠሩ ነው? የጋውጅ ግብዎን፣ የድግግሞሽ ማጣቀሻዎን እና የስፋት ዝርዝር መግለጫዎን ከልማት ቡድናችን ጋር ያጋሩ። የናሙና ዙር ከመውሰዳችን በፊት የቴክ ፓኮችን እንገመግማለን፤ ይህም የድግግሞሽ አመክንዮ እና የድራው-ኢን ችግሮችን ወጪ ከማስከፈላቸው በፊት ለመለየት ነው። ለመጀመር ናሙና ይጠይቁ ወይም የዋጋ ጥያቄ ያግኙ።
 የአምራች ግንዛቤዎች
ክብ ሹራብ ማሽኖች፦ ትክክለኛነት ያለው ቱቦ ቅርጽ ያላቸው ጨርቆች
ተጨማሪ ያንብቡ የኢንዱስትሪ ግንዛቤዎች
የጃካርድ የተጠለፈ ጨርቅ በሚገዙበት ጊዜ ምን ማሰብ አለብዎት
ተጨማሪ ያንብቡ ጨርቅ
የኢንተርሎክ ጨርቅ ሁሉን አቀፍ መመሪያ፡ ባህሪያት፣ አጠቃቀሞች እና ጥቅሞች
ተጨማሪ ያንብቡ የማምረት መመሪያ
በOEKO-TEX የተረጋገጠ ኢንተርሎክ ጨርቅ፦ ለልብስ ብራንዶች የግዥ መመሪያ
ተጨማሪ ያንብቡ የማምረት መመሪያ
ለቲሸርት ምርጥ ጨርቅ፦ በጀርሲ፣ ኢንተርሎክ እና ስለብ መካከል እንዴት መምረጥ እንደሚቻል
ተጨማሪ ያንብቡ