Gebreide Stofvervaardiger Sedert 2009 · China
Gebreide Stofvervaardiger Sedert 2009 · China

Belangrikste Verkrygingspunte
'n Eis oor 'n stofdefek sonder die regte dokumentasie bereik selde 'n duidelike oplossing. Of die probleem nou 'n naaldlyn is wat deur 200 meter breiwerkstof loop of ongelyke kleuring oor 'n hele lot, wat die uitkoms bepaal, is nie die erns van die defek nie — dit is die volledigheid van die bewyse wat ingedien word. Hierdie gids dek wat om te dokumenteer, hoe inspeksieverslae beoordeel word, en hoe die hanteringspaaie in die praktyk daar uitsien.
Nie elke defekverslag word 'n verwerkbare eis nie. Vir 'n eis oor 'n stofdefek om vorentoe te beweeg, moet dit drie dinge vasstel: watter spesifieke rolle of lotte geraak word, watter tipe defek teenwoordig is, en hoe wydverspreid die probleem is. Sonder hierdie elemente het nie die koper nie of die vervaardiger 'n feitelike grondslag om verantwoordelikheid te beoordeel of oor 'n regstelling ooreen te kom nie.
Die minimum dokumentasie vir 'n geldige eis sluit in:
Tydsverloop maak saak. Defekte wat binne 24–48 uur na ontvangs aangemeld word, dra meer prosedurele gewig as dié wat weke later aangemeld word, want vroeë aanmelding verminder onduidelikheid oor of die probleem tydens vervoer of na aflewering ontstaan het. Vir latente defekte — dié wat eers na sny of was sigbaar word — is die aanmeldvenster langer, maar laboratoriumtoetsdokumentasie word noodsaaklik om die eis te staaf.
Die volume stof wat in geskil is, bepaal ook die hanteringspad. 'n Eis wat twee rolle uit 200 dek, word anders geëvalueer as een wat 80 rolle dek. Om presies te wees oor watter rolle geraak word — deur rolommers eerder as skattings te gebruik — versterk die eis aansienlik en maak akkurate lotopsporing moontlik.
'n Inspeksieverslag is die kerndokument in enige eis oor 'n stofdefek. Sonder een is 'n eis 'n klagte; met een word dit 'n gestruktureerde geskil wat teen ooreengekome spesifikasies gemeet kan word.
Die mees gebruikte graderingsraamwerk is die 4-punt-inspeksiestelsel (soos verwys in ASTM D5430), waarin defekte straftoekenningspunte kry op grond van hul grootte:
| Defeklengte | Straftoekenningpunte |
|---|---|
| Tot 3 duim | 1 punt |
| Meer as 3 duim, tot 6 duim | 2 punte |
| Meer as 6 duim, tot 9 duim | 3 punte |
| Meer as 9 duim, of gate | 4 punte (maksimum per lineêre jaart) |
Die 4-punt-stelsel is een van die mees algemene raamwerke vir die gradering van stofdefekte. Dit ken strafpunte toe volgens defekgrootte en rapporteer resultate as punte per 100 vierkante jaart of 100 vierkante meter. Sommige ooreenkomste tussen koper en verskaffer gebruik 40 punte per 100 vierkante jaart as 'n aanvaardingsverwysing, maar die werklike toleransie moet in die aankoopbestelling bevestig word voordat produksie begin.
'n Doeltreffende inspeksieverslag sluit in: inspeksiedatum, naam van die inspekteur of inspeksie-agentskap, stofstyl en verwysing na die aankoopbestelling, hoeveelheid geïnspekteer in meter of kilogram, defekpunt-totale per rol, berekende punte per 100 vierkante jaart, en 'n slaag- of druipgevolgtrekking teen die ooreengekome toleransie.
Inspeksieverslae van derde partye van agentskappe soos SGS, Intertek of Bureau Veritas dra meer prosedurele gewig in geskilde eise, omdat dit deur 'n onafhanklike party uitgevoer word. Interne inspeksierekords van die koper is nuttig as 'n beginpunt, maar indien 'n eis eskaleer, word 'n verslag van 'n derde party gewoonlik vereis om na 'n formele oplossing te vorder.
Algemene dokumentasiegapings wat 'n eis verswak: ontbrekende rolnommers in die inspeksieverslag, defekbeskrywings sonder foto's, geen verwysing na 'n ooreengekome toleransie in die aankoopbestelling nie, en inspeksierekords wat eers opgestel is nadat rolle al in produksie gesny is.
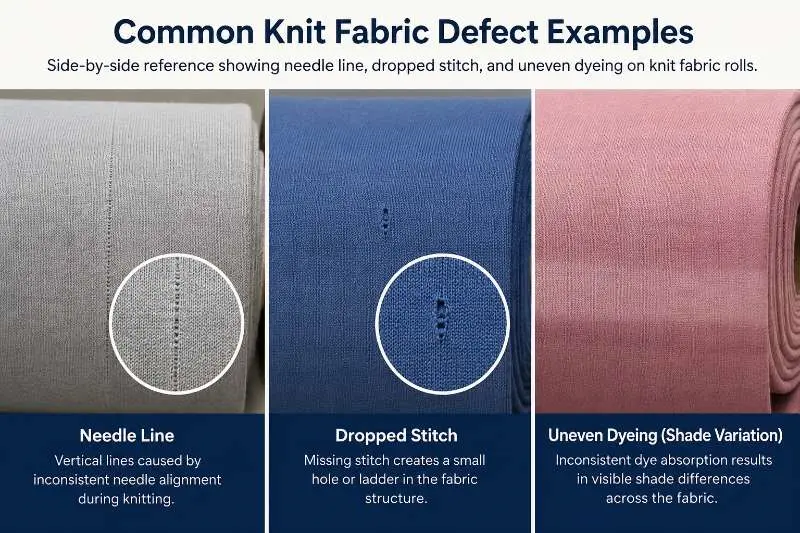
Defekte in breiwerkstof val gewoonlik in twee eiskategorieë: sigbare defekte en latente defekte. Sigbare defekte is probleme wat tydens stofinspeksie of by die eerste ontvangs van die rolle geïdentifiseer kan word. Algemene voorbeelde sluit in naaldlyne, vallende steke, gate, barre, kontaminasie en merkbare skakelingsvariasie. Aangesien hierdie defekte voor produksie waarneembaar is, moet kopers dit so vroeg as moontlik dokumenteer. Nuttige bewyse sluit gewoonlik rolommers, defekfoto's, video-opnames, inspeksieverslae, defekmetings en enige toepaslike puntetellings van die ooreengekome inspeksiemetode in. Duidelike dokumentasie help om te bewys dat die defek bestaan het voordat die stof die sny- of naaldwerkproses betree het.
Latente defekte is meer kompleks, want dit word dalk eers sigbaar nadat die stof verwerk, gewas, geverf, gedruk of in produksie gebruik is. Voorbeelde sluit in oormatige krimping, dimensionele onstabiliteit, spiraliteit, skewing, skakelingsverandering na was, swak kleurvastheid of prestasieprobleme wat slegs onder spesifieke omstandighede voorkom. Aangesien hierdie defekte nie altyd tydens ontvangsinspeksie sigbaar is nie, vereis eisberamings gewoonlik sterker tegniese bewyse. Ondersteunende dokumente kan wastoetsverslae, laboratoriumtoetsresultate, skakelingsbeoordelings, produksierekords en behoue stofmonsters uit die geaffekteerde lot insluit.
Die tipe defek beïnvloed direk die vlak van bewyse wat nodig is om 'n eis te ondersteun. Vir sigbare defekte is inspeksierekords en foto's dikwels voldoende om die probleem te demonstreer. Vir latente defekte moet beide partye egter dalk toetsdata en produksiegeskiedenis hersien om te bepaal of die probleem in die stof self ontstaan het of die gevolg was van sny, naaldwerk, afwerking, was, opberging of hantering na lewering. Die verskaffing van volledige en naspeurbare dokumentasie maak dit makliker om die grondoorsaak te identifiseer, verantwoordelikheid te evalueer en 'n regverdige oplossing te bereik.
Wanneer 'n eis oor 'n stofdefek ontvang word, beweeg die oplossingsproses deur bepaalde stadiums. Elke stadium hang af van die inligting van die vorige een, en daarom beïnvloed die volledigheid van dokumentasie by indiening direk hoe vinnig en duidelik 'n oplossing bereik kan word.
Die mees praktiese manier om breiwerkstofdefek-eise te verminder, is om kwessies te betrap voordat goedere die produksiefasiliteit verlaat. 'n Voorverskepingsinspeksie — uitgevoer na afwerking en voor verpakking — laat beide partye toe om oor breiwerkstofkwaliteit ooreen te kom terwyl die rolle nog by die fabriek is, wat die onduidelikheid uitskakel wat na-afleweringseise moeiliker maak om op te los.
By Runtang Tex ondergaan grysstof rol-vir-rol-inspeksie as deel van die standaard breiwerkstof-kwaliteitsbeheer-proses, met defektpunte per rol aangeteken voordat die breiwerkstof verf en afwerking binnegaan. Afgewerkte breiwerkstof word weer voor verpakking geïnspekteer, en inspeksierekords is saam met die versendingsdokumentasie beskikbaar. Hierdie dokumentasieketting — van breiwerk deur afwerking tot versending — laat spesifieke lotkwessies akkuraat herlei as 'n eis ontstaan.
Vir handelsmerke met streng kwaliteitsvereistes is die spesifisering van die aanvaardingstoleransie in die aankoopbestelling voordat produksie begin, die doeltreffendste manier om 'n duidelike basis vir enige toekomstige eis te vestig. Dit sluit in die drempel van punte per 100 vierkante jaart, waskrimpinggrense en kleurdeurgangskriteria. Sonder ooreengekome spesifikasies op skrif word die bepaling of 'n defek binne of buite aanvaarbare grense is, 'n onderhandeling eerder as 'n feitlike beoordeling — en onderhandelinge neem aansienlik langer om op te los as gedokumenteerde geskille.
OEKO-TEX® Standard 100-gesertifiseerde opsies is beskikbaar. Bevestig asseblief sertifiseringsvereistes ten tyde van monsterneming. Vir eise oor stofdefekte moet sertifiseringsdokumente as ondersteunende nakomingsrekords beskou word, nie as 'n plaasvervanger vir rolvlak-inspeksieverslae, defekfoto's, skakelrekords of laboratoriumtoetsresultate nie. Verdere besonderhede oor ons produksie-agtergrond en sertifiserings is beskikbaar op die Oor ons-bladsy, en ons volledige reeks gebreide stowwe is beskikbaar vir monsteraanvrae.
Op die minimum: rolnommers en PO-verwysing, fotografiese bewyse van die defek met die roletiket sigbaar, 'n skatting van die geaffekteerde hoeveelheid in meter of kilogram, en die datum van inspeksie. 'n Inspeksieverslag — intern of derdeparty — wat die defektipes en defekpunte per rol aanteken, versterk die eis aansienlik. Vir latente defekte wat eers na was of sny sigbaar word, word 'n laboratoriumtoetsverslag vereis, aangesien visuele inspeksie alleen nie voldoende is om dimensionele of verfkwessies te staaf nie.
'n Eis oor 'n stofdefek handel oor die rou materiaal voordat dit gesny en gestik is, wat beteken die defek kan dikwels direk na 'n spesifieke produksielot of verfparty herlei word. 'n Eis oor 'n kledingstukdefek word tipies teen AQL-steekproefneming van voltooide goedere beoordeel. Vir stof-eise is rolvlak-dokumentasie die sleutelbewys; vir kledingstuk-eise bepaal die defektelling oor 'n statisties geldige ewekansige steekproef die uitkoms. Hoe vroeër 'n defek in die produksieketting geïdentifiseer word, hoe eenvoudiger is die oplossing — en hoe laer is die koste van regstelling aan beide kante.
Runtang Tex vervaardig gebreide stowwe vir kledinghandelsmerke regoor Europa, Noord-Amerika en Australië, met inspeksierekords beskikbaar op aanvraag vir bevestigde grootskaalse bestellings. Vra 'n stofmonster aan of kry 'n kwotasie om jou verkrygingsproses te begin.
 Stofgids
Polar fleece-stof vir buitedrag: GSM-bande en anti-pilvorming-afwerking wat deur grootskaalse produksie hou
LEES MEER Stof
Poliester teenoor nylonstof: Die verskille verstaan
LEES MEER Stof
Die volledige gids tot interlockstof: eienskappe, toepassings en voordele
LEES MEER Vervaardiger Insigte
Hoe die garntelling van breiwerkstof handgevoel, GSM en die akkuraatheid van spesifikasieblaaie beïnvloed
LEES MEER
Vervaardiger Insigte
Eise oor Breiwerkstofdefekte: Dokumentasie, Inspeksieverslae en Hanteringsproses
LEES MEER