Gebreide Stofvervaardiger Sedert 2009 · China
Gebreide Stofvervaardiger Sedert 2009 · China

Belangrikste verkrygingsinsigte
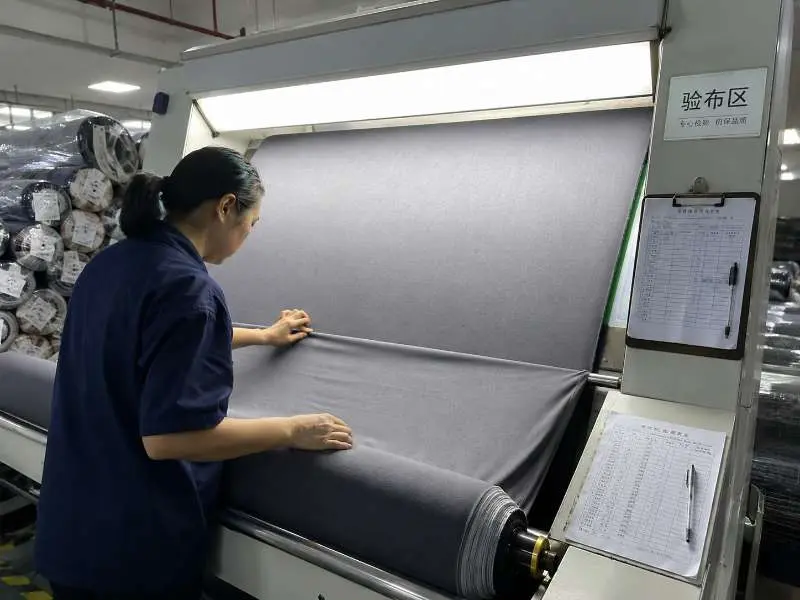
Om 'n grootskaalse stoforder te ontvang en eers dan skakeringverskille tussen rolle te ontdek, of defekgroepe wat nooit aangedui is nie — dit is vermybare probleme. Kwaliteitsbeheer van breiwerkstowwe is nie 'n formaliteit van die finale stadium nie; dit is 'n stel gestruktureerde kontrolepunte wat in die produksietydlyn ingebou is en bepaal of jou order korrek verskeep word. Hierdie gids verduidelik die twee kernmeganismes — die 4-punt-inspeksiestelsel en die goedkeuring van skakeringbande — en wat jou verkrygingspan by elke stadium moet verifieer.
Die 4-punt-inspeksiestelsel, waarna onder ASTM D5430 verwys word, is 'n wyd gebruikte metode om stofdefekte visueel te inspekteer en te gradeer. Dit word algemeen in stofkwaliteitsbeheer gebruik omdat dit kopers en verskaffers 'n gedeelde manier gee om defekte aan te teken, strawwepunte toe te ken en aanvaarding op rolvlak voor versending te hersien.
Die stelsel werk deur strawwepunte aan defekte toe te ken op grond van hul lengte in die vlak van die stof. Kleiner defekte kry minder punte; defekte bo 'n sekere lengte kry die maksimum straf van vier punte. Geen enkele lineêre jaart stof kan meer as vier punte opbou nie, ongeag hoeveel defekte binne daardie jaart voorkom — hierdie beperking verhoed dat 'n sterk defektiewe gedeelte die algehele roltelling verdraai.
Nadat 'n rol geïnspekteer is, word die totale strawwepunte omgeskakel na 'n syfer van punte per 100 vierkante jaarts. Rolle wat onder die ooreengekome aanvaardingdrempel val, word as eerste kwaliteit geklassifiseer; rolle wat die drempel oorskry, word as tweede kwaliteit aangedui of verwerp. Die aanvaardingdrempel self word nie deur die standaard vasgestel nie — dit word tussen die koper en die verskaffer in die aankooporder of kwaliteitsooreenkoms ooreengekom. Dit is 'n detail wat baie verkrygingspanne oor die hoof sien: jy het die vermoë om jou toleransievlak te spesifiseer, en jy behoort dit te doen.
'n Opmerking spesifiek vir gebreide stowwe: In baie breiwerkstof-leweringsprogramme word rolle volgens gewig eerder as slegs volgens lengte bestuur of geprys. Wanneer die 4-punt-formule toegepas word, moet die inspeksieverslag aandui hoe rolgewig, breedte en berekende jaarts hanteer is. Kopers moet beide rolgewig en geïnspekteerde jaarts aanvra, nie net 'n defektelling nie.
Algemene defekkategorieë by die inspeksie van breiwerkstof sluit in:
Elke tipe defek word gegradeer op grond van sy grootte en sy impak op die bruikbare stofoppervlak. Defekte in kritieke sones — oor die volle breedte van die stof, of gegroepeer in 'n gedeelte waarom nie gesny kan word nie — regverdig verwerping van die rol ongeag die puntetotaal.
Kleurkaart-goedkeuring is 'n kontrolepunt vir kleurkonsekwentheid wat na grootskaalse verfwerk en voor vrystelling, sny of kledingvervaardiging van die stof voltooi word. Dit is apart van defekinspeksie en spreek 'n ander kwaliteitsrisiko aan: of die goedgekeurde kleurreeks konsekwent bly oor rolle en verflotte heen.
Wanneer 'n stofbestelling 'n soliede verfkleur behels, sal die verfproses geringe kleurskakerings tussen verskillende verflotte veroorsaak, en soms tussen individuele rolle binne dieselfde lot. Kleurkaart-goedkeuring is die proses waarmee hierdie variasie beoordeel word en óf binne 'n gedefinieerde reeks aanvaar word óf gemerk word vir herverfwerk voordat grootskaalse produksie voortgaan.
Hoe die proses werk:
Vanuit 'n aankoopspan se perspektief is die kernvereiste eenvoudig: vra die kleurkontinuïteitskaart as deel van jou dokumentasiepakket voor versending aan. Hierdie dokument verskaf rol-vir-rol staal monsters as bewys dat die kleurreeks oor jou bestelling nagegaan en goedgekeur is. Mondelinge versekerings oor kleurkonsekwentheid is nie 'n plaasvervanger vir gedokumenteerde kleurkaart-goedkeuring nie.
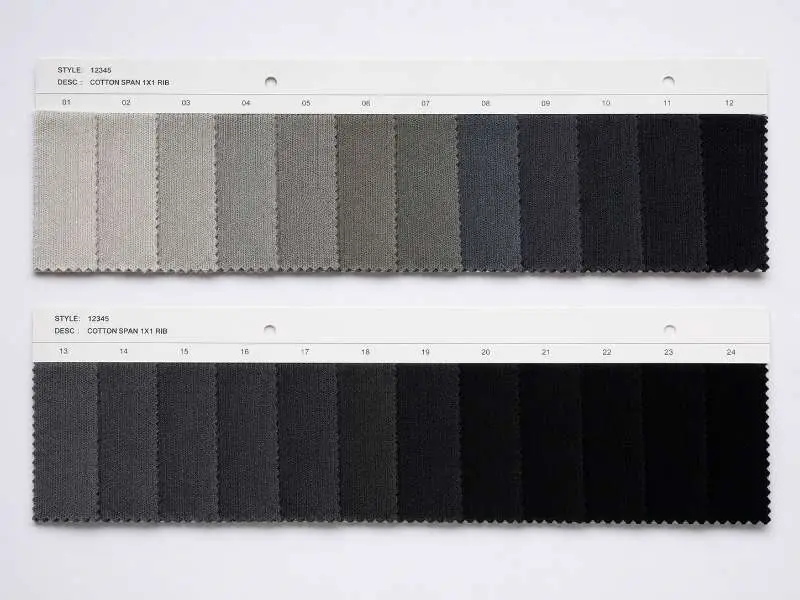
Variasie tussen lotte vs. variasie binne 'n lot:
Vir groot bestellings wat oor verskeie verflotte strek, is 'n tweede laag kleurbeoordeling nodig: bevestiging dat die kleurverhouding tussen lotte aanvaarbaar is, nie net die variasie binne elke lot nie. Dit is veral relevant vir breiwerkstowwe wat gesny en tot enkele kledingstukke aanmekaargesit sal word — indien twee aangrensende panele uit verskillende lotte kom, sal enige kleurgaping tussen hulle in die finale produk sigbaar wees. Spesifiseer in jou kwaliteitsooreenkoms of dokumentasie oor konsekwentheid tussen lotte saam met kleurkaarte binne 'n lot vereis word.
Benewens defekinspeksie en kleurkaart-goedkeuring, dek stofverifikasie voor grootskaalse produksie 'n stel fisiese en prestasieparameters wat bepaal of die stof korrek sal optree in kledingvervaardiging en eindgebruik. Hierdie parameters behoort teen jou tech pack-spesifikasies bevestig te word voordat grootskaalse versending gemagtig word — nie nadat die stof by jou sny-en-stik-aanleg aankom nie.
GSM-verifikasie:
Stofgewig word in GSM (gram per vierkante meter) gemeet en is een van die mees fundamentele spesifikasieparameters in enige bestelling. Werklike GSM kan van die teikenspesifikasie afwyk na gelang van garingkonsistensie, breispanning en afwerkingsbehandelings. 'n Tipiese toleransie wat tussen kopers en stofverskaffers ooreengekom word, is binne 'n rigtinggewende reeks van die teiken — die spesifieke toleransie moet in jou aankoopbestelling geskryf word. Vra die GSM-toetsresultaat uit die stofinspeksieverslag aan; moenie aanvaar dat die gewig geverifieer is nie, tensy jy die dokumentasie het nie.
Dimensionele stabiliteit:
Gebreide stowwe is meer geneig tot dimensionele verandering na was as geweefde stowwe as gevolg van die lusstruktuur van die breiwerk. Krimpingstoetsing — uitgevoer na standaard was- en droogsiklusse — bevestig hoe die stof in die voltooide kledingstuk sal optree. Vir bestellings waar die eindgebruik gereelde was behels (gemaksklere, sportdrag, kinderklere), is krimpingdata 'n kritieke voorvereiste voor grootskaalse produksie, nie 'n opsionele bykomstigheid nie. Gedetailleerde toetsingparameters vir vaskeur- en dimensionele stabiliteitstoetse word afsonderlik gedek, aangesien dit 'n gefokusde fisiese toetsingprotokol binne die breër kwaliteitsbeheerproses verteenwoordig.
Kleurvastheid:
Kleurvastheidstoetsing beoordeel hoe goed die geverfde stof sy kleur behou onder toestande soos was, vryf (krokkering), sweet en blootstelling aan lig. Beoordelingskriteria word tipies op standaardskale gegradeer; die minimum aanvaarbare graad vir elke toestand moet in jou kwaliteitsvereistes gedefinieer word. Vir markte met spesifieke regulatoriese vereistes — veral die EU en Noord-Amerika — bevestig dat kleurvastheidsgrade aan die relevante markstandaarde voldoen voordat grootskaalse produksie goedgekeur word.
Dokumentasie om voor grootskaalse goedkeuring aan te vra:
Elkeen van hierdie dokumente moet beskikbaar wees voordat jy betaling vrystel of versending magtig. 'n Verskaffer wat nie hierdie dokumentasie op versoek kan verskaf nie, is 'n verskaffer wat nie kan bewys dat hul kwaliteitsbeheerproses voltooi is nie.
By Runtang Textile is kwaliteitsbeheer van breiwerkstowwe geïntegreer regdeur die produksievolgorde eerder as beperk tot 'n finale inspeksiestadium. Kontroles vind plaas van garingontvangs tot die goedkeuring van die voltooide rol, en dek die kernveranderlikes wat stofkonsistensie in grootskaalse produksie bepaal: garingspesifikasie, breispanning en masjienkalibrasie, verf- en afwerkingsparameters, en finale stofinspeksie teen bestellingspesifikasies. Met 'n jaarlikse produksiekapasiteit van 20 miljoen jaart en 'n portefeulje van gebreide stowwe oor 20+ kategorieë, is die handhawing van konsekwente kwaliteitsbeheerprotokolle oor alle konstruksietipes 'n operasionele vereiste, nie 'n bemarkingsbewering nie.
Kopers wat met Runtang werk, kan stofinspeksieverslae en laboratoriumtoetsdokumentasie ontvang as deel van die standaard voorversendingsprosedure. Vir handelsmerke met spesifieke kwaliteitsvereistes — pasgemaakte aanvaardingdrempels, toegang tot derdeparty-inspeksie, bepaalde kleurvastheidsgrade — kan hierdie parameters in die monsternemingsfase bevestig word voordat grootskaalse bestellings geplaas word. Leer meer oor Runtang se vervaardigingsagtergrond en kwaliteitsinfrastruktuur.
OEKO-TEX® Standard 100-gesertifiseerde opsies is beskikbaar vir geselekteerde stofkonstruksies. Bevestig asseblief sertifiseringsvereistes tydens monsterneming.
Daar is nie een enkele universele drempel nie. ASTM D5430 verskaf die inspeksiemetode, terwyl die aanvaarbare puntvlak tussen koper en verskaffer voor produksie ooreengekom moet word. Vir klerehandelsmerke moet die aankooporder die punttoekenningsopsie, geïnspekteerde lengte in jaarts, maksimum aanvaarbare punte en of enige kritieke defek outomatiese rolsverwerping veroorsaak, spesifiseer.
Goedkeuring van die skakeringsband vind plaas nadat kleurprosesse voltooi is en voordat snywerk, vrystelling vir versending of klerevervaardiging begin. Die fabriek dien kleur Continuity Cards, saamgestel uit rolvlak-staaltjies in elke kleurlot, by die koper of aankoopkantoor in vir ondertekening. Hierdie stap is nie dieselfde as defekinspeksie nie; dit bevestig of die goedgekeurde kleurreeks voort kan gaan sonder sigbare skakeringsgapinge tussen klerepanele.
Ja. Runtang verskaf stofinspeksieverslae en laboratoriumtoetsdokumentasie as deel van die voorversendingsprosedure. Indien jou program toegang tot derdeparty-inspeksie of spesifieke laboratoriumtoetse teen genoemde standaarde vereis, bevestig hierdie vereistes tydens die monsternemingsfase sodat dit in die produksie- en gehaltebeheerskedule ingereken kan word. Kontak die span direk om jou spesifieke dokumentasievereistes te bespreek.
Runtang Textile lewer gebreide stowwe vir klerehandelsmerke regoor Europa, Noord-Amerika en Australië. Vra 'n staaltjie aan of kry 'n kwotasie om stofspesifikasies, gehaltebeheersdokumente en vereistes vir grootskaalse goedkeuring voor bestelling te bevestig.
 Stof
Waflebrei: 'n Unieke Tekstuur vir Gemaklike en Stylvolle Uitrustings
LEES MEER Stof
Veelzijdige verskaffer van breiwerkstowwe wat globale gehalte vir kleding van industriestandaard waarborg
LEES MEER Nywerheids insigte
Verkenning van die Wêreld van Gewilde Gebreide Stowwe
LEES MEER Inkopegids
Stof vir Werkdraguniforms — Pique, Interlock en Jersey Vergelyk
LEES MEER Stof
Enkelgebreide stof: 'n Enkelgebreide stof vir klerevervaardiging
LEES MEER