重點摘要
- 紮染針織布在量產中無法達到完全相同的圖案複製——受控的變化是標準,而非瑕疵。
- 重複性取決於技法:螺旋與風琴摺疊較為一致;揉皺與抓皺不適合翻單計畫。
- 顏色控制流程為染色小樣 → 色差容許範圍 → 產前樣 → 大貨核可。
- 最低訂購量為每色 200 kg;染色小樣交期 3–7 天;大貨交期 25–45 天。
- 在下大貨訂單前,務必先確定纖維基底、圖案技法與色差容許範圍。
大量訂購的紮染針織布很少因為工廠做不出來而失敗。品牌之所以在大貨階段出問題,是因為期望防染工藝能達到素色染的一致性——而這兩者根本是兩種不同的標準。在您確定索取樣品之前,需要了解紮染生產中哪些變數可以控制、哪些無法控制,以及如何在訂單進入生產前記錄可接受的差異。
為什麼紮染針織布每卷看起來都不一樣——以及這對量產意味著什麼
紮染是一種防染工藝。圖案是透過在染色前物理性地綁紮布料的特定部位——摺疊、扭轉或打結,使某些區域阻擋染料滲透而形成的。由於防染是手工或半機械方式施加,沒有兩塊布料會有一模一樣的圖案。這不是生產失誤,而是該技法的定義特徵。
當品牌從樣品進入大貨階段時,這就變成一個採購決策,而非品質問題。重點不是每卷布是否看起來一樣——它們不會一樣。關鍵問題是:
- 單一量產交貨批次內可容許多少變異?
- 哪些圖案特徵——顏色 分佈、密度、防染邊界——可以記錄為參考標準?
- 核可的 PP 樣品與量產卷之間的變異,將如何溝通與評估?
我們的紮染針織布生產涵蓋 110–600 GSM 的克重範圍,視組織結構與後整理而定,纖維選擇包括棉、聚酯纖維、嫘縈及混紡成分。適當的 GSM 與纖維基底會影響染料滲透程度及防染邊界在成品布料上的呈現效果。兩者皆應在打樣階段確認,再投入批量生產。
 針織布在染色前以手風琴摺法折疊並綁紮的特寫,顯示防染圖案線條
哪些圖案技法在量產規模下真正站得住腳
並非所有紮染圖案都具有相同的可重複性。建立補單計劃或季節性連續訂單的品牌,在選擇圖案方向前需了解這一點。
再現性較高——核心計畫與翻單
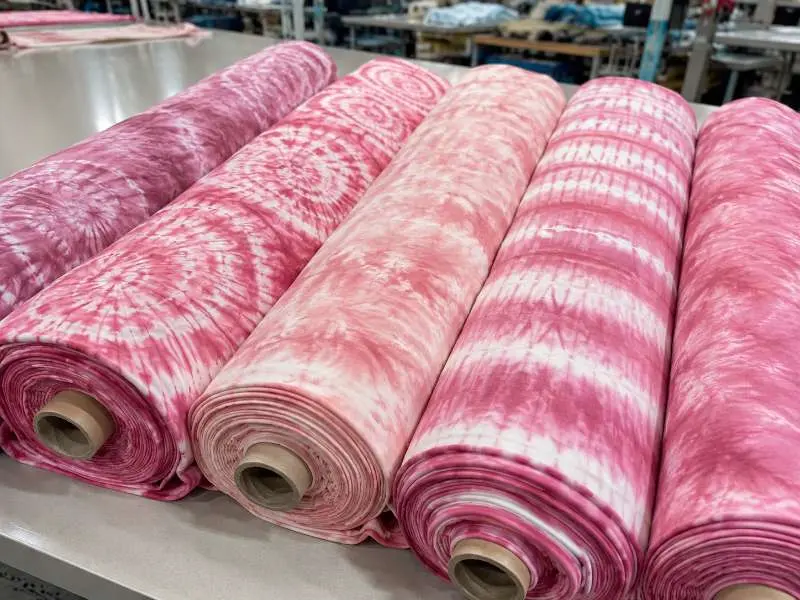
- 螺旋摺——布料從中心點旋轉並分段綁紮。由於摺疊軸固定,放射狀顏色分佈遵循可預測的結構。固定的摺疊參考或操作指南有助於降低卷與卷之間的可見差異,但仍應以範圍方式核可,而非視為精確重複。
- 手風琴/百褶摺——布料在施加染料前先以平行線摺疊。條紋狀防染圖案可固定於特定幅寬比例,使各卷之間的顏色分佈更一致。
- 靶心/同心圓——布料從中心點收攏。可透過調整收攏深度控制環圈間距,為品牌提供明確的參考範圍,界定成品布料上每個顏色帶的寬度。
再現性較低——限量系列,不適合連續計畫
- 揉皺/抓皺——綁紮前隨意搓揉成團,產生完全不可預測的圖案分佈。沒有兩塊布擁有相同結構。此風格適合行銷強調件件獨特的品牌,但不適合需要整季各卷對齊的計劃。
- 冰染效果——如有需求,應視為限量版方向,而非適合重複訂購的批量圖案。
實際含意是,如果你的計畫需要在定義的容差範圍內進行卷對卷顏色匹配,就從第一組開始。如果你正在開發一個膠囊系列或限量版,其中變化是設計簡要的一部分,第二組可以接受——但這必須在設計簡要階段就達成一致,而不是在收到大貨時才發現。
為同一系列中相鄰款式採購酸洗布的品牌,也面臨類似的批次一致性問題。即使染色機制不同,樣品核准的邏輯也是類似的。
紮染針織布大貨訂單的顏色管控——從染色小樣到色差範圍
純色染色針織布使用精確的顏色標準:核准的染色小樣代表目標,大貨必須落在定義的色光範圍內。紮染增加了複雜性,因為顏色分佈——不僅是顏色本身——也是標準的一部分。大量紮染訂單的核准順序如下。
- 染色小樣(3–7天)——工廠以選定的顏色組合生產小染色樣品,以確認基礎纖維能以所需的深度和飽和度吸收染料。對於紮染,此階段也驗證兩種或多種顏色如何在防染邊界區域相互作用和相互滲透。
- 印花打樣/圖案參考——使用同意的折疊技術和綁紮方法生產全尺寸圖案參考件。這成為成品大貨應有的樣貌參考——不是完全匹配,而是文件化的範圍。在此階段確認:顏色位置的容許偏差是多少?顏色區域之間的重疊容許程度是多少?
- 色光範圍確認——紮染色光範圍不是單一核准標準,而是定義允許的範圍:淺色端、深色端和核准的圖案變化。確認必須以實體樣品進行,而非數位影像。色光範圍核准是大貨生產開始前最重要的單一檢查點。
- 產前樣(15天)——使用同意的染料配方、折疊技術、綁紮方法和生產條件生產一件產前樣品,以確認該製程能從實驗室規模轉換到大貨。
- 大貨生產(25–45天)——大貨卷在出貨前根據核准的色光範圍進行評估。超出核准範圍的卷應在放行出貨前進行審查。
關於色牢度:紮染布料,尤其是棉質使用反應性染料者,可能需要確認水洗色牢度與日光色牢度,以驗證染料已確實固著。可接受的評級應在打樣階段依最終用途服裝與洗滌保養要求確認。針織布整理 在染色前或染色後進行的流程也可能影響最終色彩深度與表面特性 — 值得在打樣期間與生產團隊釐清。
大貨紮染針織布下單前必須鎖定的事項
根據大貨紮染訂單最常遇到的問題,在做出任何生產承諾前,應將以下四個面向記錄成文:
- 纖維基底與克重 — 棉含量高的基底通常適合反應性染料系統,而聚酯纖維或混紡基底則可能依纖維比例與目標色彩效果採取不同染色路徑。混紡布料可能呈現雙色調效果,因為不同纖維吸收染料的方式不同;這可能是刻意或非刻意的。在實驗室打樣開始前,確認纖維成分與目標克重範圍。
- 圖案技法 — 在打樣開始前,先選定摺疊與綁紮方法。若您的設計參考了靈感圖片,請與工廠確認哪種技法最能夠複製該參考圖的結構邏輯 — 而不只是色彩組合。揉皺風格的參考圖無法透過螺旋摺疊設定複製,螺旋參考圖也無法產生揉皺效果。
- 色差範圍容許度 — 明確定義色彩深度、色彩分佈與防染邊界清晰度可接受的最大變異程度。實體色差範圍樣品應由品牌與工廠雙方核可並保留。這份文件將成為此系列每次交貨的批量驗收標準。
- 最低訂購量與訂單結構 — 訂製紮染針織布生產每種顏色組合的最低訂購量為 200 公斤。多色系計劃中,每個色系皆視為獨立的最低訂購量單位。正在評估新圖案方向的品牌,可考慮先以最低訂購量生產一個色系,再投入完整計劃;這也能為後續色系的色差範圍決策提供實際生產參考。
可提供OEKO-TEX® Standard 100 認證選項。請在打樣時確認認證要求。
若品牌正在評估紮染布料並同時規劃更廣泛的布料開發流程,我們的生產設施 提供從需求簡介到核可樣品的完整客製開發服務,涵蓋我們完整的布料系列。
常見問題
紮染針織布的圖案在大量生產時能否一致地重現?
完全複製是無法達成的 — 紮染製程在單件層面上存在固有的變異。能夠管理的是圖案的結構邏輯(摺疊類型、綁紮方法)、色彩範圍(色差範圍)以及染料接觸參數。對於進行續訂計劃的品牌,螺旋、手風琴與靶心技法提供最易管理的變異。清楚記錄核可的產前樣品與色差範圍;這將成為批量驗收的參考標準,而非單一固定標準。
訂製紮染針織布的 MOQ 是多少?打樣流程如何進行?
客製紮染針織布的最低訂購量為每色 組合 200 kg。流程從染色小樣(3–7 天)確認色深與染料交互作用開始,接著是色卡與產前樣核准(15 天),之後才進入大貨生產(25–45 天)。在投入開發前可索取 A4 尺寸樣品——有助於在啟動完整打樣流程前確認纖維 基底與布面結構。
Runtang Textile 為歐洲、北美與澳洲的服裝品牌生產紮染針織布。在大貨承諾前,請索取樣品以確認纖維 基底、圖案方向與色卡。