自 2009 年起的針織布製造商 · 中國
自 2009 年起的針織布製造商 · 中國

雪尼爾針織布在小樣階段可能看起來已核准,但在耐磨、水洗或大貨布卷差異後會出現問題。在確認量產訂單前,布料採購團隊應驗證克重、纖維成分、絨毛脫落、抗起毛球性及布卷位置一致性。
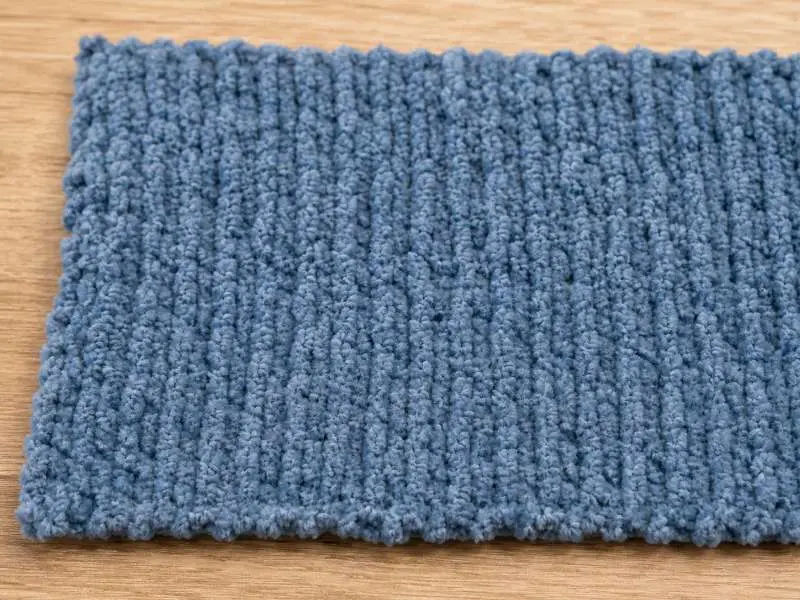
雪尼爾是由一種特定紗線所構成,而非單由織造或針織結構決定。雪尼爾紗是將短段絨毛纖維(即「絨毛簇」)圍繞中央芯紗扭轉,使其呈放射狀向外鎖定。接著將此紗線針織成底布,表面便覆滿朝外的小纖維簇,形成特有的柔軟濃密絨毛手感。
此結構與針織天鵝絨或毛巾布的絨毛在結構上不同。在針織天鵝絨中,絨毛是在整理過程中將底布正面線圈剪斷而形成——絨毛纖維直接錨定在針織線圈本身。在毛巾布中,絨毛就是線圈本身,直立未剪並錨定於底層結構。這兩者產生的絨毛,以不同方式比雪尼爾絨毛更機械性地與底布結合。
雪尼爾的絨毛纖維仰賴芯紗的扭轉張力來固定。若紗線扭轉在整批生產中不夠一致,或整理過程未能充分固定絨毛,纖維便可能脫落——此現象與起毛球不同,將於第三節單獨說明。此結構特性並非避免使用雪尼爾針織布的理由,但這是為何絨毛脫落評估必須納入樣品核准流程,而針織天鵝絨或毛巾布則不需如此。
| 特性 | 雪尼爾針織布 | 針織天鵝絨 | 毛巾布 |
|---|---|---|---|
| 絨毛構造 | 短紗絨簇撚繞於芯紗 | 針織底布上的剪開毛圈絨毛 | 針織底布上的未剪毛圈絨毛 |
| 絨毛附著方式 | 以機械方式結合於芯紗——若後整理不足可能掉毛 | 毛圈錨定於底布——通常較穩定 | 毛圈整合於底層——在毛圈高度與後整理受控下通常穩定 |
| 彈性表現 | 有限——絨毛在張力下可能變形 | 中等至良好,視底層針織與彈性纖維含量而定,可雙向彈性 | 彈性有限;以毛圈完整性為優先 |
| 起毛球傾向 | 中等至偏高,視纖維混紡與克重而定 | 低至中等 | 依紗線、毛圈高度及使用摩擦而低至中 |
| 掉毛傾向 | 偏高——尤其在初期洗滌循環中 | 低 | 若毛圈成形與後整理得當則極低 |
| 主要服裝用途 | 毛衣、開襟衫、個性外套 | 居家服、運動套裝、天鵝絨感上衣 | 連帽衫、浴袍、浴衣 |
| 主要品質管控重點在於打樣 | 絨毛脫落、耐磨性、洗滌穩定性 | 絨毛方向、絨毛均勻度、起毛球 | 毛圈高度、縮水率、克重一致性 |
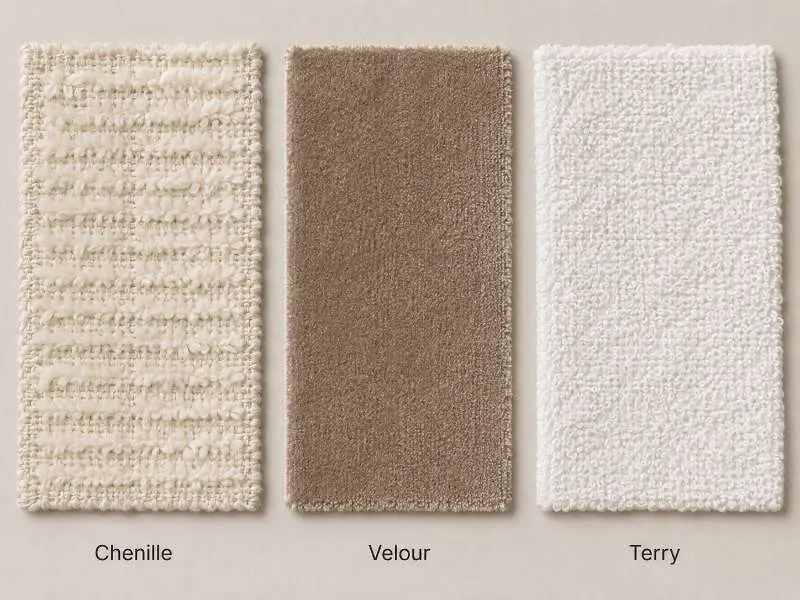
服裝用雪尼爾針織布的克重範圍通常很廣——較輕的結構約在 260–320 GSM,而用於外套或厚實毛衣的重磅款可達 400–480 GSM,具體取決於絨毛高度和紗線結構。這些數字應視為方向性參考,而非固定門檻;實際克重會因具體紗支、針織密度、絨毛密度和後整理而異。索取樣品時,務必指定目標克重,並要求製造商提供實際測量的克重,而非標稱值。
纖維成分是影響大貨絨毛性能的最大變數。雪尼爾針織布料在服裝上的主要選擇有:
纖維種類與GSM的交互作用對成衣應用至關重要。聚酯纖維混紡雪尼爾可改善尺寸穩定性與回復性,但掉毛仍取決於雪尼爾紗的捻度、絨毛高度、針織張力及後整理控制。 針對特定服裝類別選擇成分時,不應只考量樣品的初始手感,更要評估布料在最初五次水洗後的表現。要求工廠在標準樣品包中,同時提供水洗後樣品與未水洗的布樣。
這兩種失效模式常被混淆,但成因、測試方法及改善途徑皆不同。在打樣階段將兩者混為一談會導致誤判——品牌可能要求更硬的整理來處理他們以為的起毛球,但實際問題若是掉毛,反而會讓情況更糟。
掉毛是指鬆散的絨毛纖維從布料表面脫落。在針織雪尼爾中,當個別絨毛束或其碎片從芯紗脫離時即發生。原因通常為以下一項或多項:芯紗捻度不足,使絨毛在摩擦下易滑出;絨毛纖維於後整理時未充分修剪或定型;或絨毛高度過長,增加機械槓桿作用使絨毛束易於脫離。
掉毛通常在最初幾次穿著或水洗週期中最為明顯,隨鬆散纖維脫落而逐漸減少。然而,若嚴重掉毛持續至第三次水洗後,則顯示問題出在紗線結構而非表面整理,不會隨時間自行解決。
針對掉毛,可採用內部乾摩擦篩檢法,在水洗前後收集鬆散纖維殘留物。若買方規格包含耐磨、耐摩擦或尺寸穩定性測試,請從AATCC標準測試方法與程序中選用適當方法,並於打樣前確認測試條件。
起毛球是另一種機制。它發生在表面纖維沒有完全脫離,而是在反覆摩擦下相互纏結,在布面形成小而可見的纖維球。在雪尼爾針織布中,起毛球最常出現在高摩擦區域——毛衣的腋下、開襟衫的手肘部位,以及下襬與腰帶或皮帶接觸的位置。
起毛球的傾向主要取決於纖維類型(短纖維比長纖維更容易起毛球)、纖維混紡(聚酯纖維/棉混紡的起毛球表現可能與純棉不同),以及絨頭結構的緊密度。結構鬆散的絨頭讓表面纖維有更多機會纏結;較緊密、均勻的絨頭則更能抵抗起毛球。
起毛球評估可使用 ASTM D3512 或 ISO 12945-2,並依買方材料規格定義洗前或洗後的調節條件。在打樣前設定通過/不通過的評級;許多服裝規格採用 3+ 級作為工作門檻,但最終限制應遵循品牌標準。 這些門檻應設定在貴品牌的材料規格表中,並在打樣前告知製造商。有關針織布類型起毛球評估方式的更多資訊,請參閱針織布起毛球指南。
掉毛會產生離開布面的鬆散纖維;起毛球則是在布面上形成附著的纖維球。如果您用手掌撫過樣品,看到手掌上有鬆散纖維:那是掉毛。如果在摩擦後看到布面有小结團,那就是起毛球。兩者可能出現在同一塊布上,但處理方式需要不同的介入——掉毛應優化絨頭剪毛和紗線捻度;起毛球則應調整纖維選擇和結構緊密度。
以下檢查清單涵蓋在大貨生產前必須在生產樣品上完成的最低驗證要點。每項參數應記錄在經認可的測試實驗室出具的書面測試報告中,或至少由製造商內部品管部門註明方法。尚未建立品牌特定公差範圍的項目,列出業界參考門檻——這些應與您的品管團隊確認。
| 檢查項目 | 驗證內容與方法 |
|---|---|
| 絨毛脫落 | 使用約定的內部乾摩擦篩檢方法,收集洗前和洗後的鬆散纖維殘留。記錄殘留量並與買方內部掉毛限度比較。 |
| 起毛球評級 | 使用 ASTM D3512 或等效的翻滾/隨機翻滾方法;目標最低評級依最終用途而定——毛衣可接受比居家服更低的門檻。 |
| 絨毛高度均勻度 | 目視檢查全幅和全長;絨頭高度不均勻會在成品服裝上產生可見的色調差異——尤其在素色生產中至關重要。 |
| 尺寸穩定性(縮水率) | 執行 AATCC TM135 或 ISO 6330 水洗測試;分別記錄縱向與橫向,或必要時針織行與列方向的縮水率。雪尼爾可能因絨毛紗、底紗與整理張力反應不均而呈現不同縮水行為。 |
| 耐水洗色牢度 | ISO 105-C06 或 AATCC 61;雪尼爾絨毛對染料的吸附與底紗不同——請確認兩者皆達到貴品牌最低評級(通常為 4 級以上)。 |
| 耐摩擦色牢度 | 乾濕摩擦色牢度測試(AATCC 8 / ISO 105-X12);絨毛布料比平面針織布更容易移色,尤其是深色系。 |
| GSM 偏差 | 從卷布不同位置取三塊試樣稱重;僅接受與核可樣 GSM 差異在 ±5% 以內的卷裝。 |
| 批次間一致性 | 若跨多個批量下單,請要求每個染批提供色段,並與核可的染色小樣比對。時尚色訂單建議在不同光源下進行異譜同色檢查。 |
雪尼爾針織布有一項標準針織布檢查表未涵蓋的考量:卷端一致性。由於絨毛紗結構特性,生產卷頭與卷尾的絨毛高度和密度可能與中段略有不同——尤其當針織張力變化時。請要求製造商於卷頭、中點及卷尾各剪取試樣,並將三者一併納入核可包。任何卷位間絨毛高度或表面密度的可見差異,應在批量驗收前提出。
針對首次採購雪尼爾針織布的品牌,我們亦建議在最終批量核可前,對核可樣布進行成衣級穿著測試——裁剪縫製少量測試成衣,至少經歷五次穿著與水洗循環,並目視評估絨毛狀況。布料級測試結果與成衣級表現未必一致,尤其在平面布料試樣無法模擬的高摩擦區域。
我們生產多種 GSM 與纖維選項的雪尼爾針織布。索取樣品或索取報價;必要時可安排水洗後對比樣與實驗室測試。
針對毛衣和較厚重的外套應用,350–450 GSM 範圍(取決於絨頭高度和紗支數)的結構通常能達到預期的重量和厚實度。針對開襟衫和較輕的針織品,260–320 GSM 的範圍可能更合適。這些是方向性數據——實際 GSM 會因具體紗線結構和整理而異。取樣時請務必指定您的目標 GSM,並要求製造商在生產樣品上確認實測 GSM,而非標稱值。
三個控制要點最為重要。首先,指定雪尼爾紗的最低撚度要求——較緊的芯紗撚度能更可靠地保留絨頭纖維。其次,要求製造商提供已經過其標準整理流程(刷毛和剪絨至絨頭高度)的樣品,而非半成品布。第三,在核准前對樣品進行三次洗滌測試,比較第一次和第三次洗滌之間的纖維脫落情況;如果脫落沒有顯著減少,則問題出在紗線結構上,需要升級至製造商處理,而非直接接受。
提供 OEKO-TEX® Standard 100 認證選項。請在取樣時確認認證要求,包括纖維成分、顏色、整理路線和證書範圍。認證不會自動轉移到不同成分、染色批次或生產設施。
我們生產多種 GSM 和纖維選擇的雪尼爾針織布。索取樣品或獲取報價;如有需要,可安排洗後對比樣品和實驗室測試。→ 索取樣品 → 索取報價