Nhà sản xuất vải dệt kim từ năm 2009 · Trung Quốc
Nhà sản xuất vải dệt kim từ năm 2009 · Trung Quốc

Một lô áo thun single jersey đã đạt mẫu — rồi quay lại từ xưởng cắt với đường may sườn liên tục lệch tâm, và số đo sau giặt nằm ngoài dung sai. Cả hai lỗi đều bắt nguồn từ cùng một lỗ hổng: độ xoắn và độ co rút chưa được xác nhận như một cặp ngay ở giai đoạn mẫu. Chúng được kiểm tra khác nhau, ảnh hưởng đến chất lượng may khác nhau và cần được ghi thành hai mục riêng trên bảng thông số kỹ thuật của bạn.
Độ co rút và độ xoắn thường được nhắc đến chung với nhau trong trao đổi, nhưng chúng mô tả hai vấn đề kích thước riêng biệt của vải dệt kim.
Độ co rút là sự giảm chiều dài hoặc chiều rộng của vải sau khi giặt — một thay đổi đo được, ảnh hưởng trực tiếp đến cỡ rập và kích thước thành phẩm. Độ xoắn, còn gọi là skew hay torque, mô tả sự biến dạng xoay trong đó các cột vòng của vải dệt kim lệch khỏi phương thẳng đứng. Trên thành phẩm, điều này thể hiện qua đường may sườn bị vặn, nẹp áo lệch tâm, hoặc thân trước bị xô ngang sau lần giặt đầu tiên.
Hai vấn đề có nguyên nhân gốc khác nhau, mức rủi ro khác nhau theo kiểu dệt và cần phương pháp kiểm tra khác nhau. Tuy vậy, nhiều đội thu mua vải chỉ yêu cầu dữ liệu độ co rút ở giai đoạn mẫu, rồi gặp độ xoắn dưới dạng hàng loạt bị loại hoặc khiếu nại của khách hàng thay vì một mục trong danh sách kiểm tra trước sản xuất.
Với vải dệt kim đan ngang, khoảng tham chiếu được trích dẫn rộng rãi cho thay đổi kích thước (độ co rút) là đến ±7% đối với vải single jersey và các kiểu dệt hở tương tự, với dung sai chặt hơn — thường khoảng ±2% — được tham chiếu cho vải interlock và vải rib. Các con số này chỉ nên được xem là chuẩn khởi điểm; tiêu chuẩn của thương hiệu bạn hoặc sổ tay QA của người mua sẽ được ưu tiên, và dung sai cần được xác định trong bộ tài liệu kỹ thuật trước khi bắt đầu lấy mẫu. Với độ xoắn, độ lệch lên đến 5% là điểm khởi đầu thường được tham chiếu cho vải single jersey, nhưng thay đổi theo quy cách thương hiệu và mục đích sử dụng. Mọi dung sai bạn định áp dụng phải được thỏa thuận bằng văn bản trước khi duyệt vải hàng loạt.
Kiểu dệt là yếu tố dự báo đáng tin cậy nhất về việc vấn đề kích thước nào dễ xuất hiện hơn — và mức độ có thể nghiêm trọng đến đâu.
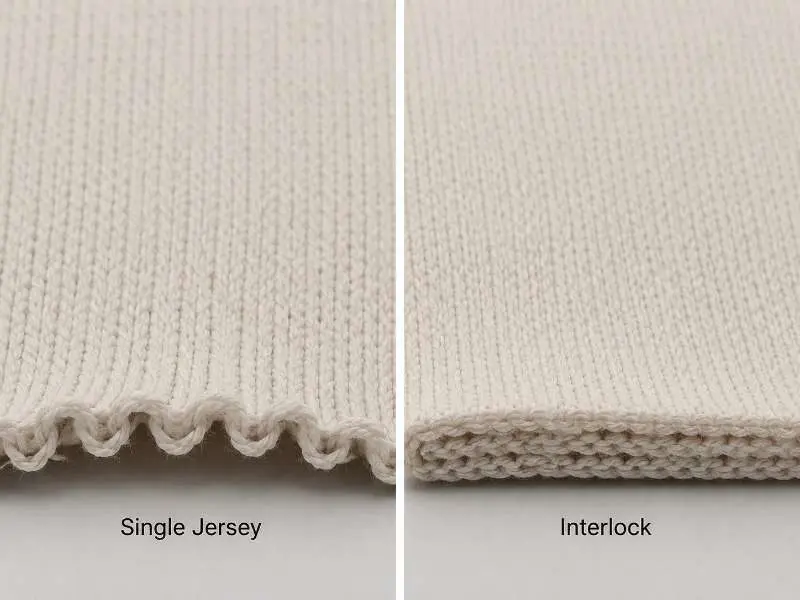
Vải single jersey, được sản xuất trên máy dệt kim đan ngang vòng tròn, là kiểu dệt dễ bị xoắn vòng nhất. Hình dạng vòng sợi của vải dệt kim đan ngang một lớp tạo ra ứng suất xoắn cố hữu trong quá trình sản xuất. Khi ứng suất đó được giải phóng trong quá trình hoàn thiện hoặc khi người tiêu dùng giặt, vải có xu hướng xoay, kéo các cột vòng ra khỏi vị trí vuông góc với các hàng vòng. Đây là đặc tính đã được ghi nhận rõ ràng của kiểu dệt chứ không phải là lỗi ngẫu nhiên — nhưng phải được đo và kiểm soát trước khi duyệt sản xuất hàng loạt, không được giả định là nằm trong dung sai.
Các kiểu dệt vải interlock và vải rib nói chung ổn định về kích thước hơn theo hướng cột vòng. Hình dạng vòng sợi liên kết hoặc nhân đôi của chúng phân bố lực căng đều hơn, giảm đáng kể lực xoay gây ra hiện tượng xoắn vòng. Độ co rút vẫn là một biến số kiểm tra quan trọng đối với cả hai — đặc biệt với cotton và các loại pha sợi cellulosic — nhưng mức rủi ro xoắn vòng thấp hơn so với vải single jersey.
Sự khác biệt về cấu trúc này quan trọng với cách phân bổ nguồn lực kiểm tra trong một mùa phát triển nhiều loại vải. Chạy toàn bộ quy trình kiểm tra độ xoắn, bao gồm phương pháp kiểm tra túi giặt, là quan trọng nhất với các đơn vải single jersey. Với kiểu dệt interlock và rib, ưu tiên kiểm tra có thể chuyển sang tốc độ co rút, độ ổn định chiều rộng và độ phục hồi — tuy nhiên không nên loại bỏ hoàn toàn độ xoắn nếu thương hiệu có ngưỡng loại bỏ đã được ghi nhận.
Hiểu rõ nên yêu cầu bài kiểm tra nào — và cách đọc kết quả — là điểm mà đội thu mua vải thu hẹp được nhiều nhất các khoảng trống thông số phổ biến trước khi bắt đầu sản xuất hàng loạt.
Đối với độ co rút, hai tiêu chuẩn được tham chiếu rộng rãi nhất là AATCC 135 (Thay đổi kích thước của vải sau khi giặt tại nhà) và ISO 6330. Cả hai đều quy định nhiệt độ giặt, phương pháp sấy và số chu kỳ. Khi yêu cầu báo cáo kiểm tra, hãy xác nhận rằng điều kiện giặt phù hợp với nhãn hướng dẫn giặt dự kiến của bạn. Một báo cáo thực hiện ở 30°C trong ba chu kỳ có thể không phản ánh hiệu suất của một sản phẩm may sẽ được người tiêu dùng giặt ở 40°C hoặc 60°C nhiều lần. Số chu kỳ kiểm tra cũng nên tương ứng với tuổi thọ dự kiến của sản phẩm — điều này quan trọng hơn đối với quần áo trẻ em, quần áo bảo hộ lao động hoặc đồ thể thao so với một món thời trang chỉ dùng trong một mùa.
Đối với spirality, tiêu chuẩn được tham chiếu chính là AATCC TM179-2025, Thay đổi độ lệch sợi của vải sau khi giặt tại nhà. Tiêu chuẩn này đo độ thay đổi lệch sợi trên vải dệt thoi và vải dệt kim sau khi giặt tại nhà, vì vậy đội thu mua vải nên xác nhận liệu báo cáo có tuân theo điều kiện chu kỳ tiêu chuẩn hay một quy trình giặt riêng của thương hiệu.
Khi xem xét bất kỳ báo cáo kiểm tra kích thước nào, hãy yêu cầu nêu rõ nhiệt độ giặt, phương pháp sấy và số chu kỳ đã dùng, chứ không chỉ phần trăm kết quả. Nếu người mua yêu cầu giặt kéo dài ngoài phương pháp tiêu chuẩn, hãy liệt kê điều đó như một điều kiện phê duyệt riêng của thương hiệu thay vì giả định rằng nó nằm trong báo cáo AATCC TM179 mặc định. Phê duyệt hàng loạt dựa trên điều kiện kiểm tra không rõ ràng hoặc không khớp là nguyên nhân phổ biến của các tranh chấp chất lượng sau giao hàng.
Bên cạnh việc xác nhận lựa chọn GSM vải dệt kim trước khi lấy mẫu, việc chốt dữ liệu độ ổn định kích thước — bao gồm cả độ co rút và độ xoắn vòng — vào quy trình phê duyệt trước sản xuất là một trong những cách đáng tin cậy nhất để ngăn ngừa lỗi hàng loạt ở các công đoạn sau.
Quá trình hoàn thiện ở giai đoạn sản xuất quyết định liệu kết quả kiểm tra kích thước ở giai đoạn mẫu có thể được tái lập một cách nhất quán qua suốt quá trình giao hàng loạt hay không. Hiểu các phương pháp chung được sử dụng giúp đội thu mua vải đặt đúng câu hỏi về năng lực khi xem xét quy trình của một nhà máy.
Đối với độ co rút, hoàn thiện nén ép (compaction) là một phương pháp được dùng với một số cấu trúc dệt kim đan ngang nhất định. Quá trình này làm giãn vải một cách cơ học trong điều kiện được kiểm soát trước khi giao hàng, giải phóng trước năng lượng kích thước mà nếu không sẽ xuất hiện sau lần giặt đầu tiên. Mức độ giảm co rút đạt được có thể khác nhau tùy theo cấu trúc vải, thành phần xơ và các thông số hoàn thiện cụ thể được áp dụng — một mức co rút dư sau nhiều chu kỳ giặt là điều thường gặp ngay cả ở vải đã nén ép, và không nên giả định kết quả mà không có dữ liệu kiểm tra.
Đối với spirality, xử lý ở dạng mở khổ và kiểm soát lực căng trong quá trình nhuộm và hoàn thiện có thể giúp giảm ứng suất xoay trong vải. Cân bằng độ xoắn của sợi cũng có thể là một biến số góp phần trong các cấu trúc vải single jersey — dù mức độ kiểm soát được từng yếu tố này phụ thuộc vào cấu trúc cụ thể và năng lực quy trình của nhà máy. Không phải mọi cấu trúc đều phản ứng giống nhau với cùng một phương pháp hoàn thiện, và không có bước quy trình đơn lẻ nào loại bỏ hoàn toàn rủi ro spirality đối với tất cả các loại vải single jersey.
Hàm ý cho thu mua rất thực tế: với các đơn hàng mà dung sai spirality là một tiêu chí chất lượng được xác định, hãy xác nhận với nhà máy những bước hoàn thiện nào được đưa vào quy cách sản xuất, và yêu cầu dữ liệu kiểm tra giặt trước sản xuất trước khi phê duyệt hàng loạt. Một loại vải đạt kiểm tra kích thước trên máy dệt sau hoàn thiện nhưng chưa được giặt theo số chu kỳ đã thỏa thuận có thể không giữ được trong dung sai bạn quy định sau khi giao hàng.
Với cả hai chỉ tiêu, biện pháp bảo vệ đáng tin cậy nhất là sự nhất quán giữa điều kiện thử mẫu và điều kiện duyệt hàng loạt — cùng phương pháp thử, cùng số chu kỳ giặt, cùng nhiệt độ giặt. Sự không khớp giữa quy trình thử mẫu và thử hàng loạt là nguyên nhân của phần lớn các tranh chấp về từ chối do sai kích thước.
Không có tiêu chuẩn chung — dung sai phụ thuộc vào cấu trúc vải, thành phần sợi và mục đích sử dụng. Nhiều khách hàng lấy ±5% cho vải single jersey làm mốc khởi đầu, với giới hạn chặt hơn cho vải interlock hoặc vải rib. Cách đáng tin cậy nhất là xác định dung sai trong tech pack trước khi lấy mẫu, chạy thử giặt trong cùng điều kiện quy định cho việc duyệt hàng loạt, và xác nhận rằng báo cáo thử nghiệm sản xuất của nhà sản xuất sử dụng các thông số tương ứng. Dung sai được quy định sau khi đã hoàn tất lấy mẫu rất khó áp dụng hồi tố.
Độ xoắn vải gắn chặt nhất với vải single jersey, nơi hình học vòng sợi một lớp tạo ra ứng suất xoắn có thể gây xoay sau khi giặt. Các cấu trúc vải interlock và vải rib nhìn chung ổn định hơn về mặt này nhờ cấu trúc vòng sợi kép hoặc liên kết. Tuy nhiên, bất kỳ cấu trúc dệt kim đan ngang nào cũng có thể biểu hiện một mức độ lệch nhất định dưới những điều kiện sợi và hoàn thiện cụ thể. Nếu độ xoắn vải là tiêu chí từ chối được xác định trong tiêu chuẩn QA của bạn, hãy xác nhận yêu cầu thử nghiệm và dung sai cho tất cả các cấu trúc có trong đơn hàng, không chỉ vải single jersey.
Runtang Textile sản xuất vải dệt kim cho các thương hiệu thời trang trên khắp Châu Âu, Bắc Mỹ và Úc. Hãy chia sẻ yêu cầu về độ ổn định kích thước của bạn và yêu cầu mẫu để thử nghiệm trước khi sản xuất hàng loạt — bao gồm dữ liệu độ co rút và độ xoắn vải ở điều kiện giặt bạn quy định. Khám phá dải vải dệt kim của chúng tôi hoặc liên hệ để bắt đầu quy trình thu mua của bạn.
 Góc nhìn nhà sản xuất
Sản xuất hàng loạt vải dệt kim tie-dye: Kiểm soát quy trình và độ lặp lại giữa các lô
ĐỌC THÊM Hướng dẫn thu mua
Vải tốt nhất cho áo polo: So sánh vải cá sấu, vải mắt chim và vải single jersey cho nhà mua hàng thương hiệu
ĐỌC THÊM Góc nhìn nhà sản xuất
Vì sao bảng quy cách vải của bạn đang khiến bạn tốn nhiều vòng trao đổi qua lại
ĐỌC THÊM Hướng dẫn vải
Vải dệt kim tổ ong cho đơn hàng số lượng lớn: GSM, cấu trúc ô và kiểm soát độ co rút
ĐỌC THÊM Thông tin ngành
Cách tìm nguồn cung vải dệt kim hai mặt đáng tin cậy trực tuyến
ĐỌC THÊM