2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
టై-డై నిట్ ఫాబ్రిక్ బల్క్ ఉత్పత్తి: ప్రక్రియ నియంత్రణ మరియు బ్యాచ్ పునరావృతత్వం

టై-డై నిట్ ఫాబ్రిక్ బల్క్ ఉత్పత్తి: ప్రక్రియ నియంత్రణ మరియు బ్యాచ్ పునరావృతత్వం
విషయ సూచిక

ముఖ్యమైన అంశాలు

  • టై-డై నిట్ ఫాబ్రిక్‌లో బల్క్ ఉత్పత్తిలో ఖచ్చితమైన ప్యాటర్న్ పునరుత్పత్తి సాధ్యం కాదు — నియంత్రిత వైవిధ్యమే ప్రమాణం, ఇది లోపం కాదు.
  • పునరావృతత్వం టెక్నిక్‌పై ఆధారపడి ఉంటుంది: స్పైరల్ మరియు అకార్డియన్ మడతలు ఎక్కువ స్థిరంగా ఉంటాయి; క్రంపుల్ మరియు స్క్రంచ్ పునరావృత ఆర్డర్ ప్రోగ్రామ్‌లకు సరిపోవు.
  • రంగు నియంత్రణ ల్యాబ్ డిప్ → షేడ్ బ్యాండ్ → PP నమూనా → బల్క్ ఆమోదం అనే దశల గుండా సాగుతుంది.
  • ఒక్కో రంగుకు కనీస ఆర్డర్ పరిమాణం (MOQ) 200 kg నుండి ప్రారంభమవుతుంది; ల్యాబ్ డిప్ లీడ్ టైమ్ 3–7 రోజులు; బల్క్ లీడ్ టైమ్ 25–45 రోజులు.
  • బల్క్ ఆర్డర్ ఇచ్చే ముందు ఫైబర్ బేస్, ప్యాటర్న్ టెక్నిక్ మరియు షేడ్ బ్యాండ్ టాలరెన్స్‌లను ఖరారు చేసుకోండి.

బల్క్‌లో ఆర్డర్ చేసిన టై-డై నిట్ ఫాబ్రిక్ ఫ్యాక్టరీ ఉత్పత్తి చేయలేక విఫలమయ్యే సందర్భాలు అరుదు. బ్రాండ్లు రెసిస్ట్-డై ప్రక్రియ నుండి సాలిడ్-డై స్థిరత్వాన్ని ఆశించి బల్క్‌కు రావడం వల్లే అవి విఫలమవుతాయి — ఇవి రెండు ప్రాథమికంగా భిన్నమైన ప్రమాణాలు. నమూనా అభ్యర్థనను ఖరారు చేసే ముందు, టై-డై ఉత్పత్తిలో ఏ వేరియబుల్స్‌ను నియంత్రించవచ్చు, ఏవి నియంత్రించలేము, మరియు మీ ఆర్డర్ ఉత్పత్తిలోకి వెళ్లే ముందు ఆమోదయోగ్యమైన వైవిధ్యాన్ని ఎలా డాక్యుమెంట్ చేయాలి అనేది మీరు అర్థం చేసుకోవాలి.

టై-డై నిట్ ఫాబ్రిక్ రోల్ నుండి రోల్‌కు ఎందుకు భిన్నంగా కనిపిస్తుంది — మరియు బల్క్‌కు దాని అర్థం ఏమిటి

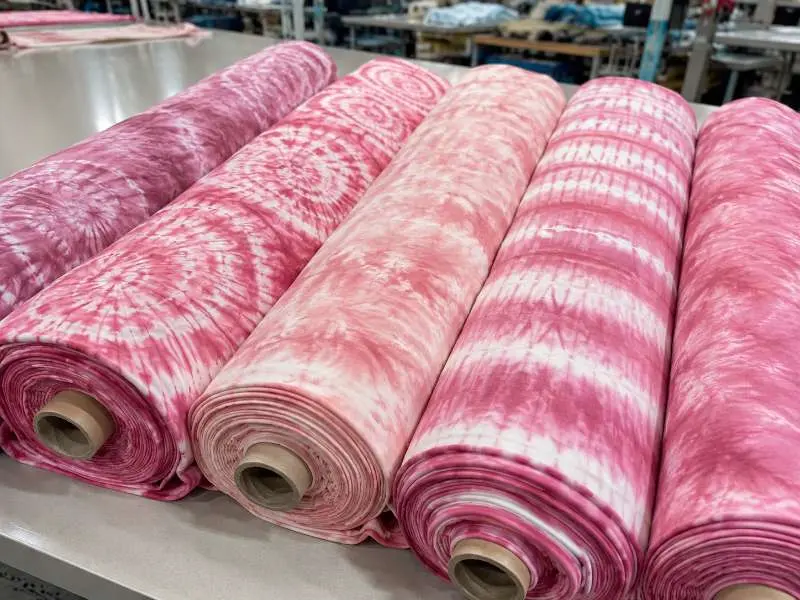
టై-డై అనేది రెసిస్ట్-డైయింగ్ ప్రక్రియ. డై వేసే ముందు ఫాబ్రిక్‌లోని భాగాలను భౌతికంగా కట్టి — మెటీరియల్‌ను మడత పెట్టి, తిప్పి లేదా ముడి వేసి — కొన్ని ప్రాంతాలు రంగు చొరబాటును నిరోధించేలా చేయడం ద్వారా ప్యాటర్న్ సృష్టించబడుతుంది. రెసిస్ట్‌ను చేతితో లేదా అర్ధ-యాంత్రికంగా వేస్తారు కాబట్టి, రెండు ముక్కలు ఒకేలాంటి ప్యాటర్న్‌ను కలిగి ఉండవు. అది ఉత్పత్తి వైఫల్యం కాదు; అది ఈ టెక్నిక్‌కు ఉన్న ప్రత్యేక లక్షణం.

బ్రాండ్లు నమూనాల నుండి బల్క్‌కు మారినప్పుడు, ఇది నాణ్యత సమస్య కాదు, సోర్సింగ్ నిర్ణయం అవుతుంది. ప్రతి రోల్ ఒకేలా కనిపిస్తుందా అనేది ప్రశ్న కాదు — అవి కనిపించవు. సంబంధిత ప్రశ్నలు ఇవి:

  • ఒకే బల్క్ డెలివరీలో ఎంత వైవిధ్యం ఆమోదయోగ్యం?
  • ఏ ప్యాటర్న్ లక్షణాలను — రంగు స్థానం, సాంద్రత, రెసిస్ట్ సరిహద్దు — సూచన ప్రమాణంగా డాక్యుమెంట్ చేయవచ్చు?
  • ఆమోదించిన PP నమూనాకు మరియు బల్క్ రోల్స్‌కు మధ్య ఉన్న వైవిధ్యాన్ని ఎలా తెలియజేస్తారు మరియు అంచనా వేస్తారు?

మా టై-డై నిట్ ఫాబ్రిక్ ఉత్పత్తి నిర్మాణం మరియు ఫినిషింగ్‌ను బట్టి 110–600 GSM బరువు పరిధిని కవరిస్తుంది, ఇందులో కాటన్, పాలిస్టర్, విస్కోస్ మరియు బ్లెండెడ్ కూర్పులతో సహా ఫైబర్ ఎంపికలు ఉంటాయి. తగిన GSM మరియు ఫైబర్ బేస్ డై ఎలా చొరబడుతుంది మరియు తుది ఫాబ్రిక్‌పై రెసిస్ట్ సరిహద్దు ఎలా కనిపిస్తుంది అనేదాన్ని ప్రభావితం చేస్తాయి. బల్క్ పరిమాణాలను కేటాయించే ముందు రెండింటినీ నమూనా దశలోనే నిర్ధారించుకోవాలి.

టై-డై రెసిస్ట్ డైయింగ్‌కు ముందు అకార్డియన్ శైలిలో మడతపెట్టి కట్టిన నిట్ ఫాబ్రిక్
డై వేసే ముందు అకార్డియన్ టెక్నిక్‌తో మడత పెట్టి కట్టిన నిట్ ఫాబ్రిక్ క్లోజ్-అప్, రెసిస్ట్ ప్యాటర్న్ లైన్లను చూపిస్తోంది

ఏ ప్యాటర్న్ టెక్నిక్‌లు వాస్తవానికి పెద్ద ఎత్తున నిలబడతాయి

అన్ని టై-డై ప్యాటర్న్‌లు ఒకే స్థాయి పునరావృతత్వాన్ని కలిగి ఉండవు. పునరావృత ఆర్డర్ ప్రోగ్రామ్‌లను నిర్మిస్తున్న లేదా సీజనల్ కంటిన్యూటీ ఆర్డర్లు ఇస్తున్న బ్రాండ్లు ప్యాటర్న్ దిశను ఎంచుకునే ముందు దీన్ని అర్థం చేసుకోవాలి.

అధిక పునరావృతత్వం — ప్రధాన ప్రోగ్రామ్‌లు మరియు పునరావృత ఆర్డర్

  • స్పైరల్ మడత — ఫాబ్రిక్‌ను కేంద్ర బిందువు నుండి తిప్పి భాగాలుగా కడతారు. మడత అక్షం స్థిరంగా ఉండటం వల్ల, రేడియల్ రంగు పంపిణీ ఊహించదగిన నిర్మాణాన్ని అనుసరిస్తుంది. స్థిరమైన మడత సూచన లేదా ఆపరేటర్ మార్గదర్శకం రోల్ నుండి రోల్‌కు కనిపించే వైవిధ్యాన్ని తగ్గించడంలో సహాయపడుతుంది, అయితే దాన్ని ఖచ్చితమైన పునరావృత్తిగా కాకుండా పరిధిగానే ఆమోదించాలి.
  • అకార్డియన్/ప్లీటెడ్ మడత — డై వేసే ముందు ఫాబ్రిక్‌ను సమాంతర రేఖల్లో మడత పెడతారు. స్ట్రైప్-లాంటి రెసిస్ట్ ప్యాటర్న్‌ను నిర్దిష్ట వెడల్పు నిష్పత్తులకు కట్టుబడి ఉంచవచ్చు, దీని వల్ల రోల్స్ మధ్య రంగు స్థానం మరింత స్థిరంగా ఉంటుంది.
  • బుల్స్‌ఐ/కేంద్రీయ వృత్తం — ఫాబ్రిక్‌ను కేంద్ర బిందువు నుండి కలుపుతారు. గ్యాదర్ లోతును సర్దుబాటు చేయడం ద్వారా వలయాల మధ్య దూరాన్ని నియంత్రించవచ్చు, తద్వారా తుది ఫాబ్రిక్‌లో ప్రతి రంగు బ్యాండ్ ఎంత వెడల్పుగా కనిపిస్తుంది అనే దానికి బ్రాండ్లకు నిర్దిష్ట సూచన పరిధి లభిస్తుంది.

తక్కువ పునరావృతత్వం — పరిమిత ఎడిషన్లు, కంటిన్యూటీ ప్రోగ్రామ్‌లు కావు

  • క్రంపుల్/స్క్రంచ్ — బైండింగ్‌కు ముందు యాదృచ్ఛికంగా గుత్తులు కట్టడం వల్ల నమూనా స్థానం పూర్తిగా అనూహ్యంగా ఉంటుంది. రెండు ముక్కలు ఒకే నిర్మాణాన్ని పంచుకోవు. ఈ శైలి ముక్క-ముక్క ప్రత్యేకతను ప్రచారం చేసే బ్రాండ్‌లకు సరిపోతుంది, కానీ ఒక సీజన్ అంతటా సరిపోలిన రోల్స్ అవసరమయ్యే ప్రోగ్రామ్‌లకు అనుకూలం కాదు.
  • ఐస్-డై ఎఫెక్ట్ — అభ్యర్థించినట్లయితే, దీన్ని తిరిగి ఆర్డర్ చేయడానికి అనుకూలమైన బల్క్ నమూనాగా కాకుండా పరిమిత ఎడిషన్ దిశగా పరిగణించాలి.

ఆచరణాత్మక భావం ఏమిటంటే, మీ ప్రోగ్రామ్‌కు నిర్దిష్ట టాలరెన్స్ లోపు రోల్-టు-రోల్ రంగు సరిపోలిక అవసరమైతే, మొదటి గ్రూప్ నుండి పని చేయండి. మీరు క్యాప్సూల్ లేదా పరిమిత ఎడిషన్‌ను అభివృద్ధి చేస్తుంటే, అందులో వైవిధ్యం బ్రీఫ్‌లో భాగమైతే, రెండవ గ్రూప్ పని చేయగలదు — కానీ ఇది బ్రీఫ్ దశలోనే అంగీకరించాలి, బల్క్ అందినప్పుడు తెలుసుకోకూడదు.

అదే కలెక్షన్‌లోని పక్కనే ఉన్న శైలుల కోసం యాసిడ్ వాష్ ఫాబ్రిక్ సోర్సింగ్ చేసే బ్రాండ్‌లు ఇలాంటి బ్యాచ్ స్థిరత్వ ప్రశ్నలను ఎదుర్కొంటాయి. రంగు వేసే విధానం భిన్నమైనా శాంపిలింగ్ ఆమోదం తర్కం సమానంగా ఉంటుంది.

టై-డై నిట్ ఫాబ్రిక్ బల్క్ ఆర్డర్‌లలో రంగు నియంత్రణ — ల్యాబ్ డిప్ నుండి షేడ్ బ్యాండ్ వరకు

సాలిడ్-డైడ్ నిట్ ఫాబ్రిక్‌లు ఖచ్చితమైన రంగు ప్రమాణాన్ని ఉపయోగిస్తాయి: ఆమోదించిన ల్యాబ్ డిప్ ఒక లక్ష్యాన్ని సూచిస్తుంది, మరియు బల్క్ నిర్దిష్ట షేడ్ బ్యాండ్ లోపు ఉండాలి. టై-డై సంక్లిష్టతను జోడిస్తుంది, ఎందుకంటే రంగు పంపిణీ — కేవలం రంగు మాత్రమే కాదు — ప్రమాణంలో భాగం. బల్క్ టై-డై ఆర్డర్‌ల ఆమోద క్రమం ఈ క్రింది విధంగా ఉంటుంది.

  • ల్యాబ్ డిప్ (3–7 రోజులు) — ఎంచుకున్న రంగు కలయికలో బేస్ ఫైబర్ అవసరమైన లోతు మరియు సంతృప్తతలో రంగును స్వీకరిస్తుందని నిర్ధారించడానికి ఫ్యాక్టరీ చిన్న రంగు వేసిన శాంపిల్‌లను తయారు చేస్తుంది. టై-డై కోసం, ఈ దశ రెండు లేదా అంతకంటే ఎక్కువ రంగులు ఎలా సంకర్షణ చెందుతాయో మరియు రెసిస్ట్ సరిహద్దు ప్రాంతాలలో ఒకదానిలోకి ఒకటి ఎలా చొరబడతాయో కూడా ధృవీకరిస్తుంది.
  • స్ట్రైక్-ఆఫ్/నమూనా సూచన — అంగీకరించిన మడత పద్ధతి మరియు బైండింగ్ పద్ధతిని ఉపయోగించి పూర్తి-పరిమాణ నమూనా సూచన ముక్క తయారు చేయబడుతుంది. ఇది పూర్తయిన బల్క్ ఎలా ఉండాలో సూచనగా మారుతుంది — ఖచ్చితమైన సరిపోలికగా కాదు, నమోదు చేసిన పరిధిగా. ఈ దశలో, నిర్ధారించండి: రంగు స్థానంలో ఆమోదయోగ్యమైన విచలనం ఎంత? రంగు ప్రాంతాల మధ్య ఎంత అతివ్యాప్తి ఆమోదయోగ్యం?
  • షేడ్ బ్యాండ్ నిర్ధారణ — ఒకే ఆమోదించిన ప్రమాణం కాకుండా, టై-డై షేడ్ బ్యాండ్‌లు అనుమతించదగిన పరిధిని నిర్వచిస్తాయి: లేత చివర, ముదురు చివర, మరియు ఆమోదించిన నమూనా వైవిధ్యం. నిర్ధారణ డిజిటల్ చిత్రాలతో కాకుండా భౌతిక శాంపిల్‌లతో చేయాలి. బల్క్ ఉత్పత్తి ప్రారంభమయ్యే ముందు షేడ్ బ్యాండ్ ఆమోదం అత్యంత ముఖ్యమైన చెక్‌పాయింట్.
  • PP శాంపిల్ (15 రోజులు) — అంగీకరించిన రంగు రెసిపీ, మడత పద్ధతి, బైండింగ్ పద్ధతి మరియు ఉత్పత్తి పరిస్థితులతో ప్రీ-ప్రొడక్షన్ శాంపిల్ తయారు చేయబడుతుంది, ప్రక్రియ ల్యాబ్ స్థాయి నుండి బల్క్‌కు బదిలీ అవుతుందని నిర్ధారించడానికి.
  • బల్క్ ఉత్పత్తి (25–45 రోజులు) — బల్క్ రోల్స్ పంపకం ముందు ఆమోదించిన షేడ్ బ్యాండ్‌తో పోల్చి అంచనా వేయబడతాయి. ఆమోదించిన పరిధి వెలుపల ఉన్న రోల్స్ పంపకం విడుదల కంటే ముందు సమీక్షించాలి.

రంగు స్థిరత్వం గురించి: టై-డై ఫాబ్రిక్‌లు, ముఖ్యంగా పత్తిపై రియాక్టివ్ రంగులు ఉపయోగించేవి, రంగు సరిగ్గా స్థిరపడిందని ధృవీకరించడానికి వాష్ ఫాస్ట్‌నెస్ మరియు లైట్ ఫాస్ట్‌నెస్ నిర్ధారణ అవసరం కావచ్చు. ఆమోదయోగ్యమైన రేటింగ్‌లు తుది వినియోగ దుస్తులు మరియు వాష్ కేర్ అవసరాల ఆధారంగా శాంపిలింగ్ దశలో నిర్ధారించాలి. రంగు వేయడానికి ముందు లేదా తర్వాత అనువర్తించే నిట్ ఫాబ్రిక్ ఫినిషింగ్ ప్రక్రియలు తుది రంగు లోతు మరియు ఉపరితల ప్రవర్తనను కూడా ప్రభావితం చేయగలవు — శాంపిలింగ్ సమయంలో ఉత్పత్తి బృందంతో ఇది స్పష్టం చేసుకోవడం మంచిది.

మీ బల్క్ టై-డై నిట్ ఆర్డర్‌కు ముందు ఏమి లాక్ చేయాలి

బల్క్ టై-డై ఆర్డర్‌లలో సమస్యలు ఎక్కువగా ఎక్కడ వస్తాయో దాని ఆధారంగా, ఏదైనా ఉత్పత్తి నిబద్ధత చేయడానికి ముందు ఈ నాలుగు అంశాలను నమోదు చేయాలి:

  • ఫైబర్ బేస్ మరియు GSM — పత్తి ఎక్కువగా ఉన్న బేస్‌లు రియాక్టివ్ డై సిస్టమ్‌లతో తరచుగా బాగా పని చేస్తాయి, అయితే పాలిస్టర్ లేదా బ్లెండెడ్ బేస్‌లు ఫైబర్ నిష్పత్తి మరియు లక్ష్య రంగు ప్రభావాన్ని బట్టి వేర్వేరు డైయింగ్ మార్గాలను అవసరం చేయవచ్చు. వేర్వేరు ఫైబర్‌లు డైని వేర్వేరుగా శోషించుకుంటాయి కాబట్టి బ్లెండెడ్ ఫాబ్రిక్‌లు ద్వంద్వ-టోన్ ప్రభావాలను చూపవచ్చు; ఇది ఉద్దేశపూర్వకంగా లేదా అనుద్దేశపూర్వకంగా ఉండవచ్చు. ల్యాబ్ డిప్ దశ ప్రారంభమయ్యే ముందు ఫైబర్ కూర్పు మరియు లక్ష్య GSM పరిధిని నిర్ధారించుకోండి.
  • ప్యాటర్న్ టెక్నిక్ — శాంప్లింగ్ ప్రారంభమయ్యే ముందు ఫోల్డ్ మరియు బైండింగ్ పద్ధతిని ఎంచుకోండి. మీ డిజైన్ ఒక ప్రేరణ చిత్రాన్ని సూచిస్తే, ఆ సూచన యొక్క నిర్మాణ తర్కాన్ని ఏ టెక్నిక్ ఉత్తమంగా పునరుత్పత్తి చేస్తుందో ఫ్యాక్టరీతో నిర్ధారించుకోండి — కేవలం రంగు ప్యాలెట్ మాత్రమే కాదు. క్రంపుల్-శైలి సూచనను స్పైరల్ ఫోల్డ్ సెటప్ ద్వారా పునరుత్పత్తి చేయలేము, మరియు స్పైరల్ సూచన క్రంపుల్ ఫలితాన్ని ఇవ్వదు.
  • షేడ్ బ్యాండ్ టాలరెన్స్ — రంగు లోతు, రంగు స్థానం మరియు రెసిస్ట్ సరిహద్దు నిర్వచనంలో ఎంత వైవిధ్యం ఆమోదయోగ్యమో స్పష్టంగా నిర్వచించండి. భౌతిక షేడ్ బ్యాండ్ నమూనాలను బ్రాండ్ మరియు ఫ్యాక్టరీ రెండూ ఆమోదించి ఉంచుకోవాలి. ఈ పత్రం ప్రోగ్రామ్‌లోని ప్రతి డెలివరీకి మీ బల్క్ అంగీకార ప్రమాణంగా మారుతుంది.
  • MOQ మరియు ఆర్డర్ నిర్మాణం — కస్టమ్ టై-డై నిట్ ఫాబ్రిక్ ఉత్పత్తికి ప్రతి రంగు కలయికకు 200 kg కనీస ఆర్డర్ పరిమాణం ఉంటుంది. బహుళ-రంగు కలయికల ప్రోగ్రామ్‌ల కోసం, ప్రతి రంగు కలయిక ప్రత్యేక MOQ యూనిట్‌గా లెక్కించబడుతుంది. కొత్త ప్యాటర్న్ దిశను అంచనా వేస్తున్న బ్రాండ్‌లు పూర్తి ప్రోగ్రామ్‌కు కట్టుబడే ముందు ఒక రంగు కలయికను MOQ స్థాయిలో నడపడాన్ని ఇష్టపడవచ్చు, ఇది తదుపరి రంగు కలయికలపై షేడ్ బ్యాండ్ నిర్ణయాలకు నిజమైన ఉత్పత్తి సూచనను కూడా అందిస్తుంది.

OEKO-TEX® Standard 100 ధృవీకరించబడిన ఎంపికలు అందుబాటులో ఉన్నాయి. శాంప్లింగ్ సమయంలో ధృవీకరణ అవసరాలను దయచేసి నిర్ధారించుకోండి.

విస్తృత ఫాబ్రిక్ అభివృద్ధి పైప్‌లైన్‌తో పాటు టై-డైని అంచనా వేస్తున్న బ్రాండ్‌ల కోసం, మా ఉత్పత్తి సౌకర్యం బ్రీఫ్ నుండి ఆమోదించిన శాంపిల్ వరకు మా పూర్తి ఫాబ్రిక్ శ్రేణిలో పూర్తి-సేవ కస్టమ్ అభివృద్ధిని నిర్వహిస్తుంది.

తరచుగా అడిగే ప్రశ్నలు

టై-డై నిట్ ఫాబ్రిక్ ప్యాటర్న్‌లను బల్క్ రన్ అంతటా స్థిరంగా పునరుత్పత్తి చేయగలమా?

ఖచ్చితమైన పునరుత్పత్తి సాధ్యం కాదు — టై-డై ప్రక్రియలో ప్రతి వ్యక్తిగత ముక్క స్థాయిలో అంతర్లీన వైవిధ్యం ఉంటుంది. నిర్వహించగలిగేది ప్యాటర్న్ యొక్క నిర్మాణ తర్కం (ఫోల్డ్ రకం, బైండింగ్ పద్ధతి), రంగు పరిధి (షేడ్ బ్యాండ్) మరియు డై సంపర్క పారామితులు. రీఆర్డర్ ప్రోగ్రామ్‌లు ఇచ్చే బ్రాండ్‌ల కోసం, స్పైరల్, అకార్డియన్ మరియు బుల్స్‌ఐ టెక్నిక్‌లు అత్యంత నిర్వహణీయమైన వైవిధ్యాన్ని అందిస్తాయి. ఆమోదించిన PP శాంపిల్ మరియు షేడ్ బ్యాండ్ పరిధిని స్పష్టంగా పత్రీకరించండి; ఇది స్థిరమైన ఒకే ప్రమాణం కాకుండా బల్క్ అంగీకార సూచనగా మారుతుంది.

కస్టమ్ టై-డై నిట్ ఫాబ్రిక్ కోసం MOQ ఎంత, మరియు శాంప్లింగ్ ఎలా జరుగుతుంది?

కస్టమ్ టై-డై నిట్ ఫాబ్రిక్ కోసం కనీస ఆర్డర్ పరిమాణం ప్రతి రంగు కలయికకు 200 kg. ప్రక్రియ రంగు లోతు మరియు డై పరస్పర చర్యను నిర్ధారించడానికి ల్యాబ్ డిప్ (3–7 రోజులు)తో ప్రారంభమవుతుంది, తర్వాత షేడ్ బ్యాండ్ మరియు PP శాంపిల్ ఆమోదం (15 రోజులు), ఆ తర్వాత బల్క్ ఉత్పత్తి ప్రారంభమవుతుంది (25–45 రోజులు). అభివృద్ధికి కట్టుబడే ముందు అభ్యర్థన మేరకు A4-పరిమాణ శాంపిల్ అందుబాటులో ఉంటుంది — పూర్తి శాంప్లింగ్ ప్రక్రియ ప్రారంభమయ్యే ముందు ఫైబర్ బేస్ మరియు నిర్మాణాన్ని నిర్ధారించడానికి ఇది ఉపయోగకరం.

Runtang Tex యూరప్, ఉత్తర అమెరికా మరియు ఆస్ట్రేలియాలోని అపేరల్ బ్రాండ్‌ల కోసం టై-డై నిట్ ఫాబ్రిక్‌ను తయారు చేస్తుంది. మీ బల్క్ కట్టుబాటుకు ముందు ఫైబర్ బేస్, ప్యాటర్న్ దిశ మరియు షేడ్ బ్యాండ్‌ను నిర్ధారించడానికి శాంపిల్‌ను అభ్యర్థించండి.

సంబంధిత కథనాలు