2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

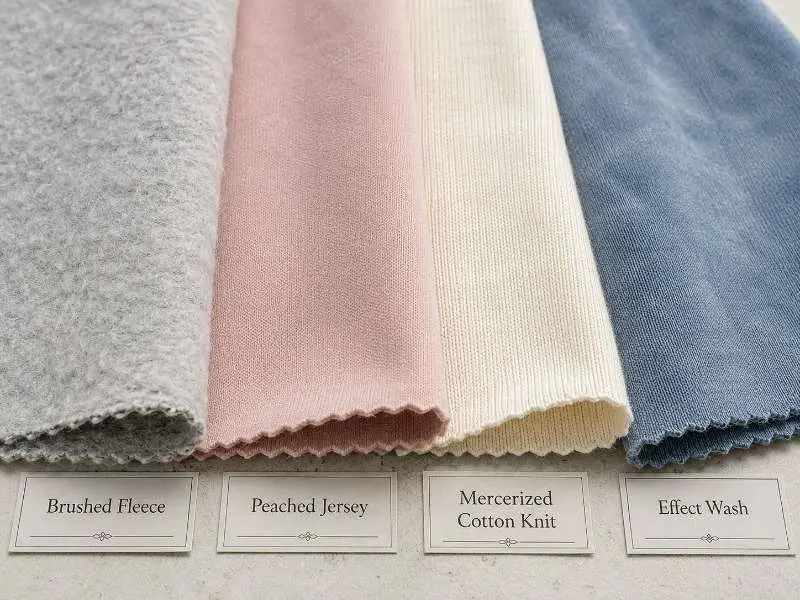
టెక్ ప్యాక్లో “soft hand feels” అని రాయడం ఫినిషింగ్ స్పెసిఫికేషన్ కాదు. ప్రక్రియను పేర్కొనకుండా, ఫ్యాక్టరీ తన డిఫాల్ట్ ఫినిషింగ్ను వర్తిస్తుంది — మరియు ఆ డిఫాల్ట్ బ్రాండ్ ఉద్దేశ్యంతో చాలా అరుదుగా సరిపోతుంది. బ్రషింగ్, పీచింగ్, మెర్సరైజింగ్ మరియు వాష్ ట్రీట్మెంట్లు నిట్ ఫ్యాబ్రిక్పై ఒక్కొక్కటి వేర్వేరు ఫలితాలను ఇస్తాయి, మరియు ప్రతిదానికీ బల్క్ ఉత్పత్తిలో దాని స్వంత రిస్క్ ప్రొఫైల్ ఉంటుంది. సరైన ఫినిషింగ్ ప్రక్రియను స్పెసిఫై చేయడం — మరియు ప్రీ-ప్రొడక్షన్ నమూనాలపై దాన్ని ధృవీకరించడం — రీఆర్డర్ రిస్క్ను తగ్గిస్తుంది మరియు డెలివరీ లాట్ల అంతటా బల్క్ రంగు మరియు టెక్స్చర్ స్థిరంగా ఉండేలా చేస్తుంది.
ఫినిషింగ్ సాధారణంగా నిట్టింగ్ తర్వాత మరియు డైయింగ్ లేదా పోస్ట్-ట్రీట్మెంట్ దశ చుట్టూ జరుగుతుంది, కానీ ఖచ్చితమైన క్రమం ఫైబర్, కన్స్ట్రక్షన్ మరియు ఫినిషింగ్ పద్ధతిని బట్టి మారుతుంది. నిట్ ఫ్యాబ్రిక్లకు, ఫినిషింగ్ మూడు వర్గాలుగా విభజించబడుతుంది: భౌతిక ఉపరితలాన్ని మార్చడానికి రోలర్లు లేదా అబ్రాసివ్ ఉపరితలాలను ఉపయోగించే మెకానికల్ ఫినిషింగ్; కేంద్రీకృత ట్రీట్మెంట్ల ద్వారా ఫైబర్ లక్షణాలను పునర్నిర్మించే కెమికల్ ఫినిషింగ్; మరియు నియంత్రిత కదలిక ద్వారా టెక్స్చర్ లేదా రంగు ప్రభావాలను సాధించే వాష్ ఫినిషింగ్. ఫినిషింగ్ పద్ధతి ఫ్యాబ్రిక్ యొక్క ఫైబర్ కంటెంట్, GSM పరిధి మరియు కన్స్ట్రక్షన్తో అనుకూలంగా ఉండాలి. 220 GSM కాటన్ జెర్సీకి బాగా సరిపోయే ప్రక్రియ, నూలు కూర్పు మరియు ట్రీట్మెంట్ తీవ్రతను బట్టి, 140 GSM నిర్మాణానికి తగినది కాకపోవచ్చు.
బ్రషింగ్ ఫ్యాబ్రిక్ ఉపరితలాన్ని మెత్తని బ్రిస్టిల్ రోలర్లకు వ్యతిరేకంగా పంపి ఫైబర్ చివరలను పైకి లేపుతుంది, దీనివల్ల లాఫ్ట్ మరియు వెచ్చని హ్యాండ్ ఫీల్ ఏర్పడతాయి. ఇది సాధారణంగా ఫ్లీస్ నిట్ ఫ్యాబ్రిక్కు — సింగిల్-ఫేస్డ్ మరియు డబుల్-ఫేస్డ్ నిర్మాణాలతో సహా — మరియు ఫ్రెంచ్ టెర్రీ యొక్క లూప్ వైపుకు వర్తించబడుతుంది; ఇక్కడ బ్రషింగ్ దాని లక్షణమైన ఇన్సులేటింగ్ లోపలి భాగాన్ని ఏర్పరుస్తుంది. సన్నని జెర్సీపై, తేలికపాటి బ్రషింగ్ పాస్ పైల్ను గణనీయంగా పెంచకుండా హ్యాండ్ ఫీల్ను మెత్తగా చేయగలదు. ప్రధాన బల్క్ రిస్క్ ఉపరితల బలం తగ్గడం: బ్రష్ చేసిన ఫ్యాబ్రిక్లు ధరించే సమయంలో పిల్లింగ్కు ఎక్కువ గురవుతాయి, అందుకే తరచుగా యాంటీ-పిల్లింగ్ ఫినిషింగ్ దశను జతగా స్పెసిఫై చేస్తారు. ఎక్కువగా బ్రష్ చేసిన రోల్స్ మధ్య లాట్-టు-లాట్ షేడ్ వైవిధ్యం కూడా సంభవించవచ్చు, ప్రత్యేకించి బ్రషింగ్ తీవ్రత ఉపరితల ప్రతిబింబాన్ని మార్చినప్పుడు. బల్క్ ఉత్పత్తికి ముందు కొనుగోలుదారులు ప్రీ-ప్రొడక్షన్ నమూనాను ఆమోదించాలి మరియు ఆమోదయోగ్యమైన హ్యాండ్-ఫీల్ మరియు పిల్లింగ్ పరిమితులను నిర్వచించాలి.
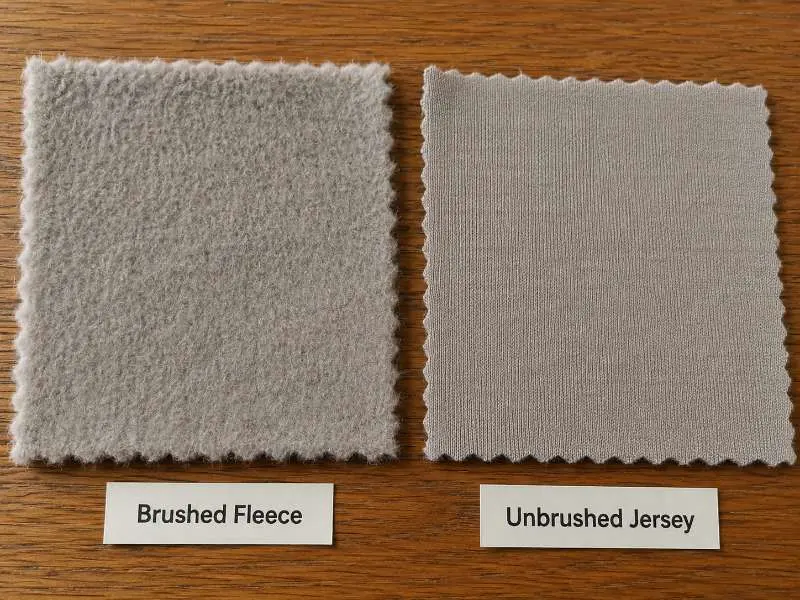
పీచింగ్ ఫ్యాబ్రిక్ ఉపరితలాన్ని రాపిడి చేయడానికి ఎమెరీ పూత రోలర్లను ఉపయోగిస్తుంది, ఇది బ్రషింగ్ కంటే చిన్నదైన, దట్టమైన టెక్స్చర్ను ఉత్పత్తి చేస్తుంది — ఫలితం బ్రష్ చేసిన ఫ్లీస్ యొక్క లాఫ్టీ మెత్తదనం కంటే స్యూడ్కు దగ్గరగా ఉంటుంది. మెకానికల్ పాస్ను తట్టుకునేంత బాడీ ఉన్న సన్నని జెర్సీ మరియు ఇంటర్లాక్ నిర్మాణాలకు ఇది ఎక్కువగా వర్తించబడుతుంది. ఒక సూచనగా, సుమారు 130–150 GSM కంటే తక్కువ ఉన్న నిర్మాణాలలో, ఫైబర్ కంటెంట్ మరియు నూలు ట్విస్ట్ను బట్టి, ఉపరితల భంగం ఎక్కువ రిస్క్ ఉండవచ్చు. పీచింగ్ ఫ్యాబ్రిక్ వెడల్పు అంతటా బ్రషింగ్ కంటే ఎక్కువ స్థిరమైన ఉపరితల ఏకరూపతను ఉత్పత్తి చేయగలదు, అయినప్పటికీ ట్యూబులర్ ఫ్యాబ్రిక్లపై అంచు నుండి అంచు వరకు వైవిధ్యం సంభవించవచ్చు. అధిక తీవ్రత పీచింగ్ స్పన్ కాటన్ నిర్మాణాలపై పిల్లింగ్ను ప్రేరేపించవచ్చు, కాబట్టి దాన్ని బహిరంగ ప్రక్రియ వివరణగా వదలకుండా తీవ్రత స్థాయితో స్పెసిఫై చేయాలి.
కింది పట్టిక ముఖ్య సోర్సింగ్ కోణాలలో బ్రషింగ్ మరియు పీచింగ్ను పోలుస్తుంది.
| లక్షణం | బ్రషింగ్ | పీచింగ్ |
|---|---|---|
| ఉపరితల ప్రభావం | పైకి లేచిన, లాఫ్టీ ఫైబర్ టెక్స్చర్ | చిన్నదైన, దట్టమైన స్యూడ్-లాంటి ఉపరితలం |
| సాధారణ ఉపయోగం | ఫ్లీస్, ఫ్రెంచ్ టెర్రీ, జెర్సీ | జెర్సీ, ఇంటర్లాక్ |
| GSM మార్గదర్శకం | అనువుగా ఉంటుంది (నిర్మాణాన్ని బట్టి) | జెర్సీ, ఇంటర్లాక్; తక్కువ GSMను జాగ్రత్తగా అంచనా వేయండి |
| ప్రధాన బల్క్ రిస్క్ | పిల్లింగ్; లాట్-టు-లాట్ షేడ్ వైవిధ్యం | అధిక తీవ్రతలో పిల్లింగ్ |
| టెక్ ప్యాక్ గమనిక | ప్రక్రియను స్పెసిఫై చేయండి + యాంటీ-పిల్లింగ్ దశను జోడించండి | ఫ్లీస్, ఫ్రెంచ్ టెర్రీ, జెర్సీ |
మెర్సరైజింగ్ అనేది పత్తి పీచుకు ఒత్తిడి కింద గాఢమైన క్షార ద్రావణంతో చికిత్స చేసే ప్రక్రియ. ఈ ప్రక్రియ పీచు క్రాస్-సెక్షన్ను పునర్వ్యవస్థీకరిస్తుంది, దీని ఫలితంగా మూడు కొలవదగిన ఫలితాలు వస్తాయి: పట్టు లాంటి ఉపరితల మెరుపు, మెరుగైన రంగు గ్రహణశక్తి, మరియు పదేపదే కడిగిన తర్వాత మెరుగైన పరిమాణ స్థిరత్వం. మెర్సరైజ్డ్ కాటన్ నిట్ ఫ్యాబ్రిక్ ఆర్డర్ చేసే అపారెల్ బ్రాండ్లకు, ఇది మరింత లోతైన సాలిడ్-కలర్ ఫలితాలను మరియు మరింత అంచనా వేయదగిన బల్క్ ఆమోదాన్ని అందించగలదు, అయినప్పటికీ తుది షేడ్ స్థిరత్వం ఇప్పటికీ రంగు నియంత్రణ మరియు లాట్ ఆమోదంపై ఆధారపడి ఉంటుంది. ఈ ప్రక్రియ జెర్సీ, పికే మరియు ఇంటర్లాక్తో సహా పత్తి ప్రధాన నిట్ నిర్మాణాలకు వర్తిస్తుంది; ఇది పూర్తిగా సింథటిక్ నిర్మాణాలకు సరిపోదు. చికిత్స పరిస్థితులు నిర్దిష్ట నిర్మాణాన్ని బట్టి మారవచ్చు, కాబట్టి కొనుగోలుదారులు బల్క్కు కట్టుబడే ముందు రంగు మరియు పరిమాణ ధృవీకరణ కోసం ప్రీ-ప్రొడక్షన్ స్వాచ్ను అభ్యర్థించాలి.
వాష్ ఫినిషింగ్లో ఎంజైమ్ వాష్ — నియంత్రిత జీవ ప్రక్రియ ద్వారా ఉపరితల పీచులను విచ్ఛిన్నం చేయడం ద్వారా స్పర్శను మృదువుగా చేస్తుంది; స్టోన్ వాష్ — పాతదైన, అసమాన ఉపరితల ఆకృతిని సృష్టిస్తుంది; మరియు నిట్ ఫ్యాబ్రిక్పై యాసిడ్ వాష్ వంటి ఎఫెక్ట్ వాష్లు — లక్షణమైన రంగు వైవిధ్య నమూనాలను ఉత్పత్తి చేస్తాయి — ఇవి ఇందులో ఉన్నాయి. అన్ని ఫినిషింగ్ విభాగాలలో, వాష్ లాట్-నుండి-లాట్ వైవిధ్యానికి అత్యంత లోనయ్యేది: నీటి రసాయన శాస్త్రం, లోడ్ పరిమాణం, కదలిక తీవ్రత మరియు చక్ర సమయం అన్నీ తుది ఫలితాన్ని ప్రభావితం చేస్తాయి. సర్టిఫికేషన్-సున్నితమైన ఆర్డర్ల కోసం, OEKO-TEX® Standard 100 సర్టిఫైడ్ ఎంపికలు అందుబాటులో ఉన్నాయి. దయచేసి శాంప్లింగ్ సమయంలో సర్టిఫికేషన్ అవసరాలను నిర్ధారించుకోండి, ముఖ్యంగా వాష్ ఎఫెక్ట్లు, రంగు రెసిపీలు లేదా ప్రత్యేక ఫినిష్లు ఇందులో ఉన్నప్పుడు.
శాంపిల్ ధృవీకరణ లేని ఫినిషింగ్ స్పెక్ ఉత్పత్తిలో అస్పష్టతను సృష్టిస్తుంది. ఒకే ప్రక్రియ పేరు ఫ్యాబ్రిక్ బేస్ను బట్టి విస్తృత శ్రేణి తీవ్రతలు, క్రమాలు మరియు ఫలితాలను కవర్ చేస్తుంది. టెక్ ప్యాక్లో అవసరాన్ని రాయడానికి ముందు ప్రతి పరామితిని నిర్ధారించుకోవడం బల్క్ ఉత్పత్తి ప్రారంభమైన తర్వాత జరిగే ముందు-వెనుక సంప్రదింపులను తగ్గిస్తుంది. కింది పట్టిక ప్రతి ఫినిషింగ్ రకానికి ఏమి ధృవీకరించాలో సంగ్రహిస్తుంది.
| ఫినిషింగ్ | స్పర్శ ఫలితం | సరిపోయే ఫ్యాబ్రిక్ బేస్ | ప్రధాన బల్క్ ప్రమాదం | టెక్ ప్యాక్ గమనిక |
|---|---|---|---|---|
| బ్రషింగ్ | ఉబ్బిన, వెచ్చని ఉపరితలం | ఫ్లీస్, ఫ్రెంచ్ టెర్రీ, జెర్సీ | పిల్లింగ్; లాట్ షేడ్ వైవిధ్యం | ప్రక్రియ పేరు రాయండి; యాంటీ-పిల్లింగ్ స్పెక్ జోడించండి |
| పీచింగ్ | దట్టమైన, స్యూడ్ లాంటి | జెర్సీ, ఇంటర్లాక్ (>130–150 GSM) | అధిక తీవ్రతలో పిల్లింగ్ | తీవ్రత స్థాయిని పేర్కొనండి |
| మెర్సరైజింగ్ | మెరిసే, నున్నని | పత్తి నిట్ (జెర్సీ, పికే, ఇంటర్లాక్) | పరిమాణ మార్పు సంభవించవచ్చు | మెర్సరైజింగ్ ముందు/తర్వాత స్వాచ్ అభ్యర్థించండి |
| వాష్ (ఎంజైమ్/ఎఫెక్ట్) | మృదువుగా లేదా పాతదైన ఉపరితలం | పత్తి మరియు పత్తి మిశ్రమ నిట్ | అధిక లాట్-నుండి-లాట్ వైవిధ్యం | షేడ్ బ్యాండ్ ఏర్పాటు చేయండి; శాంపిల్ ఆధారిత ఆమోదం |
బ్రషింగ్లో బ్రిసిల్ రోలర్లను ఉపయోగించి ఫైబర్ చివరలను పైకి లేపుతారు, దీనివల్ల లాఫ్ట్ ఏర్పడి వెచ్చని హ్యాండ్ ఫీల్ వస్తుంది, ఇది ఫ్లీస్ మరియు కొన్ని ఫ్రెంచ్ టెర్రీ నిర్మాణాలలో సాధారణం. పీచింగ్లో అబ్రేసివ్ ఎమెరీ రోలర్లను ఉపయోగించి చిన్నగా, దట్టంగా సూయెడ్ లాంటి ఉపరితలాన్ని సృష్టిస్తారు, ఇది జెర్సీ మరియు ఇంటర్లాక్పై ఎక్కువగా కనిపిస్తుంది. అధిక తీవ్రతలో రెండింటిలోనూ పిల్లింగ్ ప్రమాదం ఉంటుంది. ఏ ప్రక్రియకైనా, దానితో పాటు యాంటీ-పిల్లింగ్ దశను పేర్కొనడం మంచిది, మరియు హ్యాండ్ ఫీల్ ఫలితాన్ని ప్రక్రియ పేరు ఆధారంగా ఊహించకుండా ప్రీ-ప్రొడక్షన్ నమూనాపై నిర్ధారించుకోవాలి.
ట్రీట్మెంట్ సమయంలో వర్తించే టెన్షన్ మరియు నిర్దిష్ట నిర్మాణంపై ఆధారపడి మెర్సరైజింగ్ ఫ్యాబ్రిక్ బరువు మరియు వెడల్పులో స్వల్ప మార్పును కలిగించవచ్చు. బల్క్ ప్రొడక్షన్కు ఆమోదం ఇచ్చే ముందు కొనుగోలుదారులు మెర్సరైజింగ్కు ముందు మరియు తర్వాతి స్వాచ్ను అభ్యర్థించి, తుది GSM మరియు ఫ్యాబ్రిక్ వెడల్పు అసలు స్పెసిఫికేషన్కు సరిపోతాయో లేదో నిర్ధారించుకోవాలి.
వాష్ ఎఫెక్ట్లు — ముఖ్యంగా ఎంజైమ్ వాష్ మరియు ఎఫెక్ట్ వాష్లు — ఆమోదించిన రెఫరెన్స్ లేకుండా లాట్ల మధ్య స్థిరంగా పునరుత్పత్తి చేయడం కష్టం. టెక్ ప్యాక్లో కేవలం “ఎంజైమ్ వాష్” అని రాయడం తీవ్రతను అనిర్దిష్టంగా వదిలివేస్తుంది. బల్క్లో దృశ్య స్థిరత్వం అవసరమయ్యే ఏ వాష్ ఎఫెక్ట్కైనా ప్రీ-ప్రొడక్షన్ నమూనాపై షేడ్ బ్యాండ్ ఆమోదాన్ని ఏర్పాటు చేయడం ప్రామాణిక విధానం.
సరైన ఫినిషింగ్ను పేర్కొనడం మీ వాస్తవ ఫ్యాబ్రిక్ నిర్మాణంపై ఫలితాన్ని అంచనా వేయడంతో ప్రారంభమవుతుంది. బ్రష్డ్, పీచ్డ్ లేదా మెర్సరైజ్డ్ ఫలితాలను పోల్చుకోవడానికి మా నిట్ ఫ్యాబ్రిక్ శ్రేణి నుండి నమూనాను అభ్యర్థించండి — లేదా మీ బల్క్ ఆర్డర్ కోసం ఫినిషింగ్ ఎంపికలను చర్చించడానికి మమ్మల్ని సంప్రదించండి.
 సోర్సింగ్ గైడ్
నిట్ అవుటర్వేర్ కోసం లైనింగ్ ఫాబ్రిక్లలో అత్యుత్తమమైనవి: ట్రైకాట్, పవర్ మెష్ మరియు స్పోర్ట్ మెష్
మరింత చదవండి ఫాబ్రిక్ పోలిక
కాటన్ vs కాటన్ స్పాండెక్స్ జెర్సీ: బల్క్లో స్ట్రెచ్, రికవరీ మరియు ధర ట్రేడ్-ఆఫ్లు
మరింత చదవండి పరిశ్రమ అంతర్దృష్టులు
ఆన్లైన్లో నమ్మకమైన డబుల్ నిట్ ఫాబ్రిక్ను ఎలా కనుగొనాలి
మరింత చదవండి తయారీదారు అంతర్దృష్టులు
మీ ఫాబ్రిక్ స్పెసిఫికేషన్ షీట్ మళ్లీ మళ్లీ ప్రశ్నలు-జవాబుల రౌండ్లకు ఎందుకు దారి తీస్తోంది
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
ఆధునిక స్పోర్ట్స్వేర్ ఫ్యాబ్రిక్ను విశ్లేషిస్తూ
మరింత చదవండి