2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

మొదటి వాష్ తర్వాత వదులుగా మారిపోయే, లేదా బల్క్ ఉత్పత్తి మధ్యలో రికవరీ పరీక్షల్లో విఫలమయ్యే స్ట్రెచ్ ఫ్యాబ్రిక్, రీఆర్డర్ ఖర్చులు మరియు షిప్మెంట్ ఆలస్యాలను త్వరగా పెంచుతుంది. పనితీరును నిర్ణయించే అంశాలు — స్పాండెక్స్ నిష్పత్తి, నిట్ నిర్మాణం మరియు స్ట్రెచ్ దిశ — సాంపిలింగ్ దశలో తరచుగా తప్పుగా అర్థం చేసుకోబడతాయి. బల్క్కు కట్టుబడే ముందు సోర్సింగ్ బృందాలు ఏమి నిర్ధారించుకోవాలో ఈ గైడ్ వివరిస్తుంది.
స్ట్రెచ్ ఫ్యాబ్రిక్ అంతా ఒకేలా సాగదు, మరియు రికవరీ అంతా స్పాండెక్స్ నుండే రాదు. నిట్ నిర్మాణంలో, స్ట్రెచ్ రెండు వేర్వేరు మూలాల నుండి వస్తుంది: లూప్గా అల్లిన నూలు నిర్మాణం యొక్క యాంత్రిక సౌలభ్యం, మరియు నూలులో కలిపిన స్పాండెక్స్ (ఎలాస్టేన్ లేదా Lycra అని కూడా పిలుస్తారు) యొక్క సాగే తోడ్పాటు. స్పాండెక్స్ లేని సాదా జెర్సీ ఫ్యాబ్రిక్ కూడా లూప్ నిర్మాణం ఒత్తిడిలో కదలికను అనుమతించడం వల్ల సాగగలదు. అయితే, సాగే నూలు భాగం లేకుంటే, పదేపదే ధరించడం, ఉతకడం లేదా ఎక్కువసేపు భారం మోపడం తర్వాత రికవరీ పూర్తిగా ఉండకపోవచ్చు.
అందుకే పొడిగింపు శాతం మరియు రికవరీ శాతం రెండు వేర్వేరు స్పెక్స్, మరియు రెండూ విడివిడిగా నిర్ధారించుకోవాలి. ఒత్తిడిలో స్ట్రెచ్ ఫ్యాబ్రిక్ ఎంత వరకు సాగగలదో పొడిగింపు చెబుతుంది. ఒత్తిడి తొలగిన తర్వాత ఆ పొడిగింపులో ఎంత ఫ్యాబ్రిక్ తిరిగి ఇస్తుందో రికవరీ చెబుతుంది. ఒక ఫ్యాబ్రిక్ పొడిగింపులో ఎక్కువ స్కోరు సాధించినా రికవరీలో విఫలం కావచ్చు — తయారైన దుస్తులలో వదులుగా మారడానికి ఇదే అత్యంత సంభావ్య పరిస్థితి.
సోర్సింగ్ బృందాలకు, ఆచరణాత్మక అర్థం స్పష్టం: స్పాండెక్స్ శాతాన్ని చూపించే ఫైబర్ కాంటెంట్ లేబుళ్లు మిశ్రమ నిష్పత్తిని వివరిస్తాయి, పనితీరు ఫలితాన్ని కాదు. 5% స్పాండెక్స్ జెర్సీ మరియు 5% స్పాండెక్స్ ఇంటర్లాక్ స్ట్రెచ్ దిశలోనూ, రికవరీ రేటులోనూ వేర్వేరుగా ప్రవర్తిస్తాయి, ఎందుకంటే సాగే భాగం ఎలా లోడ్ అవుతుందో, ఎలా విడుదల అవుతుందో ఫైబర్ మాత్రమే కాకుండా నిర్మాణమే నిర్ణయిస్తుంది.
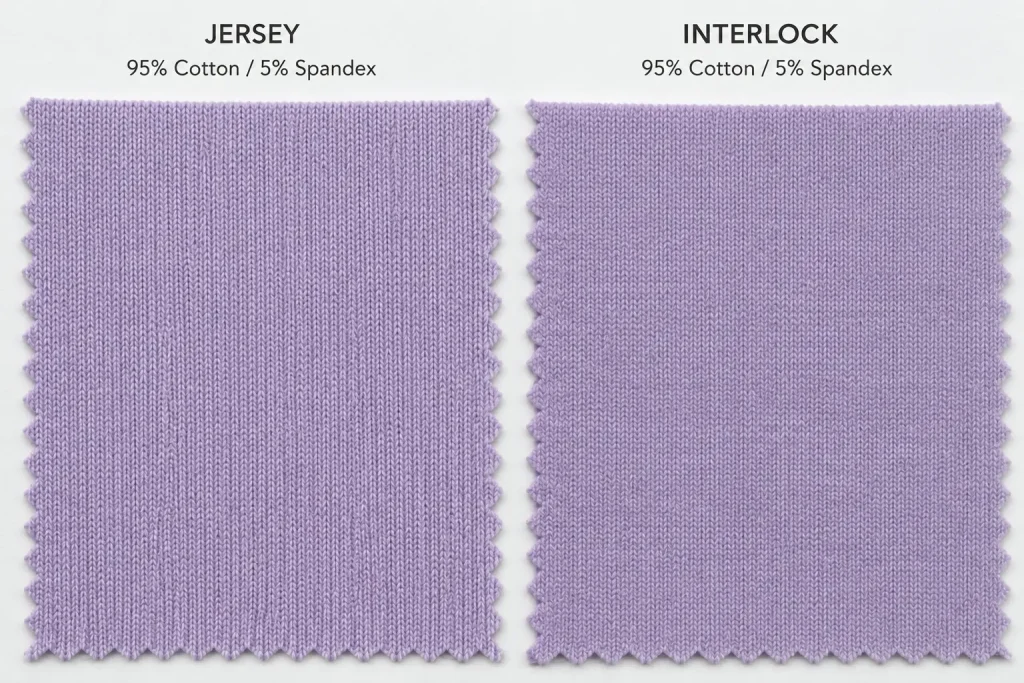
స్ట్రెచ్ ఫ్యాబ్రిక్ సోర్సింగ్లో అత్యంత సాధారణంగా ఉపయోగించే నాలుగు నిట్ నిర్మాణాలకు వేర్వేరు స్ట్రెచ్ ప్రవర్తన ఉంటుంది, ఇది ప్యాట్రన్ గ్రేడింగ్, దుస్తుల ఫిట్ మరియు బల్క్ స్థిరత్వాన్ని ప్రభావితం చేస్తుంది.
జెర్సీ స్ట్రెచ్ ఫ్యాబ్రిక్కు అత్యంత తేలికైన మరియు సాధారణ ఆధారం. స్పాండెక్స్ లేని సింగిల్ జెర్సీ నిర్మాణంలో, స్ట్రెచ్ ప్రధానంగా ఫ్యాబ్రిక్ వెడల్పు దిశలో ఉంటుంది — ఇది 2-way స్ట్రెచ్. నిర్మాణంలో స్పాండెక్స్ను చేర్చి రూపొందించినప్పుడు, జెర్సీని 4-way స్ట్రెచ్ కోసం అభివృద్ధి చేయవచ్చు, కానీ ఫలితం ఇప్పటికీ నూలు ఎంపిక, స్టిచ్ సాంద్రత, ఫినిషింగ్ టెన్షన్ మరియు లక్ష్య రికవరీ అవసరంపై ఆధారపడి ఉంటుంది.
సిల్హౌట్ నిలకడ ముఖ్యమైన నిర్మిత దుస్తులకు — బ్లేజర్లు, ఫిటెడ్ ప్యాంట్లు, పాంటే-శైలి దుస్తులు — ఇంటర్లాక్ నిట్ ఫ్యాబ్రిక్ మరింత అంచనా వేయగల బల్క్ ప్రవర్తనను ఇస్తుంది. ఇంటర్లాక్ అనేది డబుల్-నిట్ నిర్మాణం, దీనిలో రెండు సెట్ల సూదులు రెండు వైపులా ఒకేలా కనిపించే ఫ్యాబ్రిక్ను ఉత్పత్తి చేస్తాయి. ఈ డబుల్-లేయర్ నిర్మాణం స్ట్రెచ్ పరిమాణాన్ని పరిమితం చేస్తుంది, కానీ కొలతల స్థిరత్వాన్ని గణనీయంగా మెరుగుపరుస్తుంది. స్పాండెక్స్తో కూడిన ఇంటర్లాక్ ఉత్పత్తి రన్ల అంతటా ఆకారాన్ని నిలుపుకునే మితమైన 2-way లేదా 4-way స్ట్రెచ్ను ఇస్తుంది.
రిబ్ నిట్ అధిక సాగేత అవసరాలకు — వెయిస్ట్బ్యాండ్లు, కఫ్లు, నెక్లైన్లు మరియు ఫిటెడ్ క్యాజువల్వేర్ — ప్రధాన స్ట్రెచ్ ఫ్యాబ్రిక్ నిర్మాణం. మార్చి మార్చి వచ్చే నిట్-పర్ల్ నిలువు వరుసల నిర్మాణం స్పష్టమైన అడ్డంగా సాగే గుణాన్ని సృష్టిస్తుంది — సమాన GSM మరియు స్పాండెక్స్ కాంటెంట్తో జెర్సీ కంటే గణనీయంగా ఎక్కువ. రిబ్లో పొడిగింపు-నుండి-రికవరీ నిష్పత్తి అనుకూలంగా ఉంటుంది, అందుకే శరీర ఆకృతికి అనుగుణంగా ఉండాల్సిన, పదేపదే ఆకారాన్ని తిరిగి పొందాల్సిన స్టైల్స్ కోసం రిబ్ నిట్ ఫ్యాబ్రిక్ తరచుగా స్పెసిఫై చేయబడుతుంది.
పనితీరు-కేంద్రిత స్ట్రెచ్ ఫాబ్రిక్ అనువర్తనాలకు — యాక్టివ్వేర్, బాడీవేర్, కంప్రెషన్కు దగ్గరగా ఉండే దుస్తులు — స్కూబా నిటెడ్ ఫాబ్రిక్ గట్టి రికవరీతో కూడిన నిర్మాణాత్మక 4-వే స్ట్రెచ్ను అందిస్తుంది. స్కూబా నిటెడ్ ఫాబ్రిక్ తరచుగా పాలిస్టర్-స్పాండెక్స్ లేదా ఇతర ఎలాస్టేన్ మిశ్రమాలను ఉపయోగించి సాంద్రమైన డబుల్ నిట్ నిర్మాణంగా అభివృద్ధి చేయబడుతుంది. తేలికైన సింగిల్ నిట్లతో పోలిస్తే, ఇది సాధారణంగా గట్టి రికవరీ మరియు కట్-అండ్-స్యూ ఉత్పత్తి సమయంలో మెరుగైన అంచు స్థిరత్వాన్ని అందిస్తుంది.
స్పాండెక్స్ శాతం అనేది కొనుగోలుదారులు మొదట అడిగే స్పెసిఫికేషన్, మరియు అత్యంత తప్పుగా అర్థం చేసుకోబడేది కూడా. స్వాచ్ కార్డ్పై ఇచ్చిన ఫైబర్ కంటెంట్ సంఖ్య మిశ్రమంలో స్పాండెక్స్ నిష్పత్తిని వివరిస్తుంది — ఇది నేరుగా స్ట్రెచ్ శాతం లేదా రికవరీ రేటింగ్గా మారదు. స్పాండెక్స్ కంటెంట్ ప్రధానంగా రికవరీ ఫోర్స్ను నియంత్రిస్తుంది: ఫాబ్రిక్ సాగిన తర్వాత ఎంత బలంగా వెనక్కి లాగుతుంది, మరియు పునరావృత చక్రాల్లో ఆ వెనక్కి లాగడాన్ని ఎంత స్థిరంగా నిలుపుకుంటుంది.
తక్కువ స్పాండెక్స్ కంటెంట్ స్థాయిలలో — రోజువారీ క్యాజువల్వేర్ మరియు సాధారణ నిట్ టాప్స్కు సాధారణమైనవి — సాధారణ ధరింపులో ఆకారాన్ని నిలుపుకోవడానికి సరిపడా రికవరీ ఫాబ్రిక్కు ఉంటుంది, కానీ పునరావృత లాండరింగ్ తర్వాత కొలతలు సడలవచ్చు. స్ట్రెచ్ ఒక నిర్మాణాత్మక అవసరం కాకుండా సౌలభ్య లక్షణంగా ఉండే దుస్తులకు ఈ పరిధి సరిపోతుంది.
మధ్యస్థ కంటెంట్ స్థాయిలలో, ఫాబ్రిక్ శరీర ఆకృతులకు మరింత చురుకుగా సరిపోతుంది మరియు చురుకైన కదలికల తర్వాత మరింత స్థిరంగా రికవరీ అవుతుంది. ఫిట్గా ఉండే నిట్వేర్, సాధారణ వినియోగానికి లెగ్గింగ్స్, మరియు పలుసార్లు ధరించినా ఫిట్ నిలుపుకోవడం ముఖ్యమైన బాడీ-కాన్షియస్ టాప్స్కు ఇది సరైన పరిధి.
ఎక్కువ స్పాండెక్స్ కంటెంట్లో — కంప్రెషన్ దుస్తులు, పనితీరు యాక్టివ్వేర్ మరియు టెక్నికల్ బాడీవేర్లో ఉపయోగించేది — రికవరీ ఫోర్స్ గణనీయంగా పెరుగుతుంది. ధరించినప్పుడు ఫాబ్రిక్ శరీరంపై కొలవగల ఒత్తిడిని చూపుతుంది, ఇది కంప్రెషన్ ఉత్పత్తులకు క్రియాత్మక అవసరం. ఈ పరిధికి సాధారణంగా ఎక్కువ ఉత్పత్తి శ్రద్ధ అవసరం, ఎందుకంటే ఫాబ్రిక్ టెన్షన్ నూలు నిర్వహణ, కుట్టు స్థిరత్వం మరియు ఫినిషింగ్ ప్రక్రియలను ప్రభావితం చేస్తుంది.
సోర్సింగ్ బృందాలకు ఒక ముఖ్యమైన హెచ్చరిక: క్రియాత్మక హద్దు దాటి స్పాండెక్స్ కంటెంట్ను పెంచడం వల్ల పనితీరు సరళరేఖలో మెరుగుపడటం కొనసాగదు. ఒక నిర్దిష్ట స్థాయి దాటిన తర్వాత, ఎక్కువ స్పాండెక్స్ కంటెంట్ ఫాబ్రిక్ ఖర్చును పెంచుతుంది మరియు రికవరీలో అనులోమ లాభాలు లేకుండానే గాలి పారగమ్యతను తగ్గించగలదు. సరైన నిష్పత్తి నిర్మాణం, బేస్ ఫైబర్ మరియు దుస్తుల తుది వినియోగ అవసరాలపై ఆధారపడి ఉంటుంది — సార్వత్రిక సూత్రంపై కాదు.
స్పాండెక్స్ కంటెంట్ మరియు స్ట్రెచ్ ప్రవర్తన మధ్య సంబంధం బేస్ ఫైబర్ను బట్టి కూడా గణనీయంగా మారుతుంది. సమాన నిష్పత్తులలో కాటన్-స్పాండెక్స్ మిశ్రమాలు పాలిస్టర్-స్పాండెక్స్ లేదా నైలాన్-స్పాండెక్స్ కంటే భిన్నంగా ప్రవర్తిస్తాయి, ఎందుకంటే బేస్ ఫైబర్ యొక్క స్వంత స్ట్రెచ్ లక్షణాలు సాగే భాగంతో సంకర్షణ చెందుతాయి. స్ట్రెచ్ మరియు రికవరీలో కాటన్, కాటన్-స్పాండెక్స్తో ఎలా పోలుతుందనే వివరమైన విభజన కోసం, కాటన్ vs కాటన్-స్పాండెక్స్ జెర్సీ: స్ట్రెచ్, రికవరీ మరియు ఖర్చు ట్రేడ్-ఆఫ్లు చూడండి.
స్ట్రెచ్ దిశ అనేది ప్యాటర్న్ గ్రేడింగ్ మరియు తుది వినియోగ పనితీరు రెండింటినీ ప్రభావితం చేసే స్పెసిఫికేషన్, కానీ ప్రారంభ శాంప్లింగ్ అభ్యర్థనలలో దీన్ని తరచుగా విస్మరిస్తారు. బల్క్ స్థాయిలో ఈ భేదం ముఖ్యం: 4-వే స్ట్రెచ్ ఫాబ్రిక్ కోసం ప్యాటర్న్ చేసిన దుస్తిని 2-వే స్ట్రెచ్ ఫాబ్రిక్లో ఉత్పత్తి చేస్తే, స్పాండెక్స్ నిష్పత్తి సమానంగా ఉన్నా సరే, అది అస్థిరంగా ఫిట్ అవుతుంది.
2-వే స్ట్రెచ్ ఫాబ్రిక్ ఒకే అక్షం వెంబడి విస్తరిస్తుంది — దాదాపు ఎల్లప్పుడూ వెడల్పు (అడ్డుగా ధాన్యం) వెంబడి. ఇది రెండు దిశలలో స్పాండెక్స్ జోడించకుండా చాలా వెఫ్ట్-నిట్ నిర్మాణాల సహజ ప్రవర్తన. ప్రధాన కదలిక డిమాండ్ పార్శ్వంగా ఉన్న దుస్తులకు — ఫిటెడ్ టాప్స్, స్ట్రెయిట్-లెగ్ ప్యాంట్లు మరియు ధరించేటప్పుడు నిలువు ఉద్రిక్తత తక్కువగా ఉన్న దుస్తులకు — 2-వే స్ట్రెచ్ సరిపోతుంది. ఇది డైమెన్షనల్గా మరింత స్థిరమైన కాన్ఫిగరేషన్ కూడా, ఎందుకంటే ఉతికిన తర్వాత దుస్తులు శరీర పొడవులో పెరగడానికి కారణమయ్యే పొడవు-దిశ వికృతిని ఫాబ్రిక్ నిరోధిస్తుంది.
4-వే స్ట్రెచ్ ఫాబ్రిక్ వెడల్పు మరియు పొడవు రెండింటి వెంబడి విస్తరిస్తుంది. దీనికి బహుదిశ సాగదీయదగినత్వం కోసం ప్రత్యేకంగా రూపొందించిన నిర్మాణం — నిట్టింగ్ దశలో స్పాండెక్స్ చేర్చిన సర్క్యులర్-నిట్ జెర్సీ లేదా ఇంటర్లాక్ వంటిది — లేదా పొడవు-దిశలో సహజమైన వశ్యత ఉన్న బేస్ నిర్మాణం అవసరం. యాక్టివ్వేర్, యోగా మరియు పైలేట్స్ వేర్, స్విమ్వేర్ బేస్లు మరియు ఒకేసారి అనేక శరీర తలాలలో డైనమిక్ కదలికను అనుమతించాల్సిన ఏ దుస్తులకైనా 4-వే స్ట్రెచ్ ప్రామాణిక స్పెసిఫికేషన్.
బల్క్ ఉత్పత్తి దృక్కోణం నుండి, 4-వే స్ట్రెచ్ ఫాబ్రిక్కు కటింగ్ మరియు సిలై యొక్క సమయంలో మరింత ఖచ్చితమైన టెన్షన్ నిర్వహణ అవసరం. రెండు దిశలలో సాగే ఫాబ్రిక్, కటింగ్కు ముందు తప్పుగా పరచినట్లయితే ప్యాటర్న్ ముక్కల వికృతికి ఎక్కువ గురవుతుంది, మరియు సీమ్ స్థిరత్వానికి ఫాబ్రిక్తో పాటు పొడవుగా మారే కుట్టు రకాలు అవసరం, స్థిర స్థానంలో లాక్ అయ్యేవి కాదు.
యార్న్ కౌంట్, ఫైబర్ కంటెంట్ మరియు ఫినిషింగ్ పరిస్థితులు సరిపోలేలా ఉన్నప్పుడు, మెషిన్ గేజ్ లూప్ సాంద్రత, స్ట్రెచ్ సీలింగ్ మరియు రికవరీ ప్రవర్తనపై ప్రభావం చూపగలదు. సన్నని గేజ్ తరచుగా మరింత కాంపాక్ట్ ఉపరితలాన్ని ఉత్పత్తి చేస్తుంది, మొద్దుబారిన గేజ్ మరింత కనిపించే లూప్ కదలికను అనుమతించగలదు. కొనుగోలుదారులు గేజ్ను ఒక నిర్మాణ వేరియబుల్గా పరిగణించాలి, స్ట్రెచ్ పనితీరు యొక్క స్వతంత్ర సూచికగా కాదు. మెషిన్ స్పెసిఫికేషన్ ఫాబ్రిక్ నిర్మాణంగా ఎలా మారుతుంది అనే దానిపై మరింత సమాచారం కోసం, నిట్టింగ్ మెషిన్ గేజ్ మరియు నిట్ నిర్మాణంపై దాని ప్రభావాన్ని చూడండి.
బల్క్లో ఫాబ్రిక్ స్ట్రెచ్ మరియు రికవరీ వైఫల్యాలు అరుదుగా ఒకే వేరియబుల్ ఫలితంగా ఏర్పడతాయి. అవి సాధారణంగా స్పాండెక్స్ కంటెంట్, యార్న్ నాణ్యత, నిర్మాణ టెన్షన్ మరియు ఫినిషింగ్ పరిస్థితుల మధ్య పరస్పర చర్య నుండి ఉత్పన్నమవుతాయి — వీటిలో ఏదీ ఫైబర్ బ్లెండ్ లేబుల్లో పూర్తిగా చూపబడదు. సోర్సింగ్ బృందాలకు, తగిన ప్రతిస్పందన ఏమిటంటే బల్క్ ఉత్పత్తికి అనుమతి ఇవ్వడానికి ముందు శాంప్లింగ్ దశలో నిర్దిష్ట పనితీరు స్పెసిఫికేషన్ల సమితిని నిర్ధారించుకోవడం.
ఎలాంగేషన్ శాతం ప్రధాన స్ట్రెచ్ స్పెసిఫికేషన్. ఇది పొడవు మరియు వెడల్పు దిశలకు విడివిడిగా కొలవబడి నివేదించబడాలి. 4-వే స్ట్రెచ్ అని వివరించబడిన ఫాబ్రిక్ రెండు అక్షాలలోనూ అర్థవంతమైన ఎలాంగేషన్ చూపాలి; పొడవు-దిశ విలువ చాలా తక్కువగా ఉంటే, ఫాబ్రిక్ ఎలా వివరించబడినా పనితీరు పరంగా అది 2-వే.
రికవరీ శాతం ఒకే విస్తరణ నుండి కాకుండా, నిర్దిష్ట సంఖ్యలో స్ట్రెచ్-అండ్-రిలీజ్ చక్రాల తర్వాత కొలవాలి. ఒక స్ట్రెచ్ సంఘటన నుండి పూర్తిగా రికవర్ అయ్యే ఫాబ్రిక్ పది లేదా ఇరవై చక్రాల తర్వాత క్షీణించవచ్చు, ఇది సాధారణ వారం ధరించే సమయంలో దుస్తులు అనుభవించే దానికి దగ్గరగా ఉంటుంది. సంబంధిత పరీక్ష పద్ధతి ASTM lD2594 (తక్కువ పవర్ ఉన్న నిటెడ్ ఫాబ్రిక్స్ యొక్క స్ట్రెచ్ లక్షణాల కోసం ప్రామాణిక పరీక్ష పద్ధతి), ఇది చక్రాల తర్వాత అవశేష విస్తరణను కొలవడానికి ప్రామాణిక ప్రక్రియను అందిస్తుంది. సరఫరాదారు డేటాను స్వీకరించేటప్పుడు ఏ పరీక్ష పద్ధతి ఉపయోగించబడిందో కొనుగోలుదారులు నిర్ధారించుకోవాలి, ఎందుకంటే వేర్వేరు పద్ధతులు పోల్చలేని ఫలితాలను ఇస్తాయి.
వాష్ డైమెన్షనల్ స్టెబిలిటీ స్ట్రెచ్ ఫాబ్రిక్ ఆమోదానికి మూడవ కీలక మెట్రిక్. వాషింగ్ సైకిల్స్ వల్ల స్పాండెక్స్ ఫైబర్లు సడలిపోవచ్చు, ముఖ్యంగా ఫినిషింగ్ సమయంలో అధిక ఉష్ణోగ్రత పరిస్థితులు ఉపయోగిస్తే. పొడవు దిశలో ఎక్కువ ప్రభావం ఉంటుంది: గ్రే గూడ్స్పై ఆమోదయోగ్యమైన స్ట్రెచ్ మరియు రికవరీ చూపించే ఫాబ్రిక్లు కూడా వాషింగ్ తర్వాత కొలవగల పొడవు దిశ సంకోచాన్ని చూపించవచ్చు, దీని అర్థం వినియోగదారు మొదటి వాష్ తర్వాత తుది పొడవులో దుస్తులు పొట్టిగా మిగిలిపోతాయి. వేరే రన్ లేదా ఫినిష్ లాట్ నుండి కాకుండా అదే ఫాబ్రిక్ బ్యాచ్ నుండి వాష్ స్టెబిలిటీ డేటాను నిర్ధారించండి.
బల్క్ ఉత్పత్తికి ముందు ఆమోదం కోసం ఆచరణాత్మక ఫ్రేమ్వర్క్:
స్పాండెక్స్ను బేర్ యార్న్, కవర్డ్ యార్న్ లేదా కోర్-స్పన్ రూపంలో చేర్చారా అని కూడా నిర్ధారించడం విలువైనది, ఎందుకంటే యార్న్ రూపం టెన్షన్ నియంత్రణ, ఫినిషింగ్ ప్రవర్తన మరియు రికవరీ స్థిరత్వాన్ని ప్రభావితం చేయవచ్చు. అధిక ఉష్ణోగ్రత డైయింగ్ లేదా ఫినిషింగ్ ఉన్నట్లయితే, ప్రాసెసింగ్ తర్వాత రికవరీ ఎలా ధృవీకరించబడుతుందో సరఫరాదారుని అడగండి. ఈ వివరాలను బల్క్ ఉత్పత్తి ఆమోదం తర్వాత కాకుండా శాంప్లింగ్ దశలోనే లేవనెత్తడం సరైనది.
రెండు దిశలలో (పొడవు మరియు వెడల్పు దిశలలో) ఎలాంగేషన్ శాతం, మల్టీ-సైకిల్ పరీక్ష తర్వాత రికవరీ శాతం మరియు వాష్ డైమెన్షనల్ స్టెబిలిటీ డేటాను అభ్యర్థించండి. ఉపయోగించిన పరీక్షా పద్ధతిని నిర్ధారించండి — తక్కువ పవర్ స్ట్రెచ్ నిట్స్కు ASTM D2594 సాధారణ సూచన. అలాగే, పరీక్షించిన స్వాచ్ బల్క్ ఉత్పత్తిలో ఉపయోగించే అదే మెషీన్ సెట్టింగ్స్ మరియు స్పాండెక్స్ లాట్ కింద ఉత్పత్తి చేయబడిందో లేదో కూడా నిర్ధారించండి.
నేరుగా కాదు. స్పాండెక్స్ ప్రధానంగా రికవరీ ఫోర్స్ను పెంచుతుంది — సాగిన తర్వాత ఫాబ్రిక్ ఎంత బలంగా వెనక్కి లాగుతుంది అనేది. స్ట్రెచ్ మొత్తాన్ని ఎక్కువగా నిట్ స్ట్రక్చర్ మరియు కన్స్ట్రక్షన్ టెన్షన్ నిర్ణయిస్తాయి. ఒకే స్పాండెక్స్ నిష్పత్తి ఉన్న రెండు ఫాబ్రిక్లు, వాటి బేస్ కన్స్ట్రక్షన్లు భిన్నంగా ఉంటే చాలా భిన్నమైన ఎలాంగేషన్ శాతాలను ఇవ్వవచ్చు. స్పాండెక్స్ కంటెంట్ ఒక్కటే కాకుండా ఎలాంగేషన్ మరియు రికవరీ రెండింటినీ వేర్వేరు పారామితులుగా పేర్కొనండి.
రిబ్ నిట్ వెడల్పు దిశలో బలమైన రికవరీ అవసరమయ్యే వేస్ట్బ్యాండ్లు, కఫ్స్, ఫిటెడ్ క్యాజువల్వేర్ మరియు బాగా ఫిట్ అయ్యే దుస్తులకు పనిచేస్తుంది. వైద్య లేదా పెర్ఫార్మెన్స్ కంప్రెషన్ ఉత్పత్తులకు రిబ్ స్ట్రక్చర్ ఒక్కటే సరిపోదు. బల్క్ ఉత్పత్తిని ఆమోదించే ముందు కొనుగోలుదారులు ప్రెషర్ అవసరాలు, ఎలాంగేషన్, రికవరీ మరియు నిరంతర కంప్రెషన్ డేటాను సంబంధిత మార్కెట్ ప్రమాణంతో పోల్చి నిర్ధారించుకోవాలి.
Runtang Textile యూరప్, ఉత్తర అమెరికా మరియు ఆస్ట్రేలియాలోని అపారెల్ బ్రాండ్ల కోసం రిబ్ నిట్, ఇంటర్లాక్ మరియు స్కూబా నిటెడ్ ఫాబ్రిక్ నిర్మాణాలలో స్ట్రెచ్ ఫాబ్రిక్ను తయారు చేస్తుంది. బల్క్ ఉత్పత్తి ఆమోదానికి ముందు శాంపిల్ అభ్యర్థించండి లేదా కోట్ పొందండి.
 ఫాబ్రిక్ పోలిక
వెలూర్ vs వెల్వెట్: పైల్ మెకానిక్స్, సాగే ప్రవర్తన మరియు దుస్తులలో ప్రతి ఒక్కటి ఎక్కడ సరిపోతుంది
మరింత చదవండి సుస్థిరత
మోడల్ నిట్ ఫాబ్రిక్ vs లయోసెల్: అపారెల్ బ్రాండ్ల కోసం సెల్యులోసిక్ ఫైబర్ సోర్సింగ్
మరింత చదవండి సోర్సింగ్ గైడ్
ఫ్యాబ్రిక్ ల్యాబ్ డిప్ ఆమోదం తర్వాత మీ బల్క్ రంగు ఎందుకు మారిపోతుంది
మరింత చదవండి ఫాబ్రిక్
ఫ్రెంచ్ టెర్రీ: మీరు ప్రయత్నించాల్సిన సౌకర్యవంతమైన నిట్ ఫాబ్రిక్
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
నిట్ ఫాబ్రిక్స్ vs. వోవెన్ ఫాబ్రిక్స్: సమగ్ర పోలిక
మరింత చదవండి