2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

ముఖ్యమైన సోర్సింగ్ అంశాలు
మీ ఫాబ్రిక్ సరఫరాదారు ఇచ్చిన రంగు స్థిరత్వ పరీక్ష నివేదిక, నియంత్రిత ల్యాబ్ పరిస్థితుల్లో రంగు నిలిచి ఉంటుందో లేదో తెలియజేస్తుంది. కానీ ఆ పరిస్థితులు 2,000 kg బల్క్ ఉత్పత్తి అంతటా నిలిచి ఉంటాయా అనేది అది తెలియజేయదు. బ్రాండ్ కొనుగోలు బృందాలకు, ల్యాబ్ ఫలితం ఉత్తీర్ణత సాధించడం మరియు బల్క్ షిప్మెంట్ విఫలమవడం మధ్య తేడా, ఏ పరీక్షలను ఏ గ్రేడ్ పరిమితితో, ఏ ఉత్పత్తి దశలో పేర్కొనాలో తెలుసుకోవడంపైనే ఎక్కువగా ఆధారపడి ఉంటుంది.
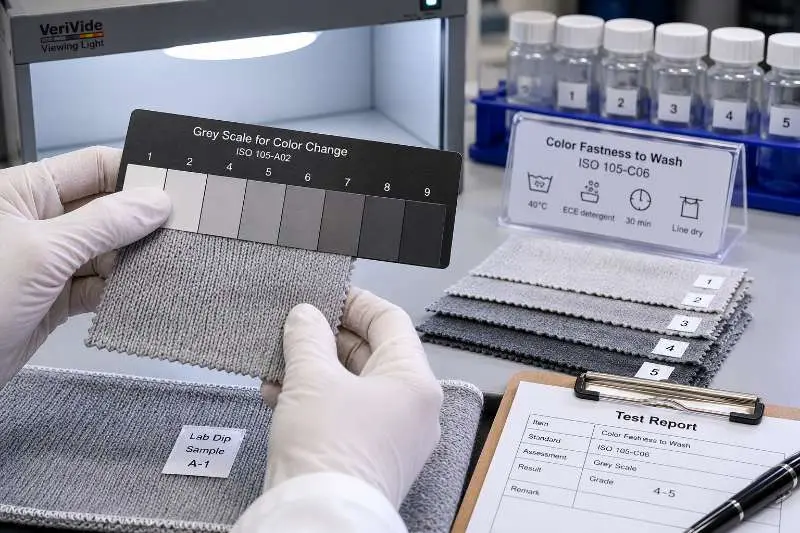
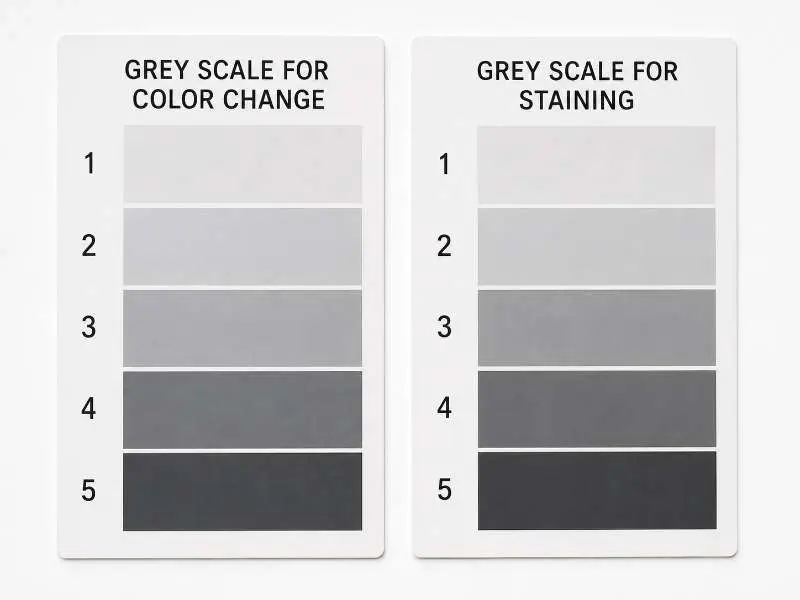
రంగు స్థిరత్వాన్ని ప్రామాణిక గ్రే స్కేల్ను ఉపయోగించి 1–5 స్కేల్లో గ్రేడ్ చేస్తారు. గ్రేడ్ 5 అంటే గుర్తించగల మార్పు ఉండదు; గ్రేడ్ 1 అంటే తీవ్రమైన వెలిసిపోవడం లేదా మరక పడటం. అనేక ఎగుమతి మార్కెట్ కొనుగోలుదారుల స్పెసిఫికేషన్లు వాషింగ్ స్థిరత్వం మరియు డ్రై రబ్బింగ్కు గ్రేడ్ 4ను సాధారణ ప్రాథమిక ప్రమాణంగా ఉపయోగిస్తాయి, అయితే ఫాబ్రిక్ రకం, డై వ్యవస్థ మరియు వినియోగదారు వినియోగాన్ని బట్టి వెట్ రబ్బింగ్ను గ్రేడ్ 3–4కు ఆమోదించవచ్చు. గ్రేడ్ 3 కంటే తక్కువ ఫలితాలకు సాధారణంగా మరింత సమీక్ష అవసరం, మరియు కఠినమైన కొనుగోలుదారుల స్పెసిఫికేషన్లలో అవి తిరస్కరణకు దారితీయవచ్చు.
ప్రతి పరీక్ష నివేదికలో రెండు అంశాలు ముఖ్యం: రంగు మార్పు (పరీక్షించిన ఫాబ్రిక్ ఎంత వెలిసిపోయింది) మరియు మరక పడటం (ప్రక్కనున్న తెల్లని పరీక్ష వస్త్రంపై ఎంత రంగు చేరింది). రంగు మార్పు గణాంకాన్ని మాత్రమే చూసి మరక పడటం స్కోరును విస్మరించే కొనుగోలుదారులు, ధరించేటప్పుడు లేదా ఉతికేటప్పుడు లైనింగ్లపై, కేర్ లేబుల్స్పై లేదా ప్రక్కనున్న దుస్తుల ప్యానెల్స్పై రంగు వెలువడే ఫాబ్రిక్ను ఆమోదించవచ్చు. బల్క్ ఆమోదం ఇచ్చే ముందు రెండు నిలువు వరుసలను సమీక్షించాలి.
పూర్తి రంగు స్థిరత్వ పరీక్ష ప్యానెల్లోని ప్రతి పరీక్ష ప్రతి వినియోగానికి సమానంగా సంబంధితం కాదు. నిట్ ఫాబ్రిక్ కొనుగోలు కోసం, డిఫాల్ట్గా ఈ నాలుగింటిని పేర్కొనాలి:
వాషింగ్ స్థిరత్వం (ISO 105-C06 / AATCC 61). ఏ రంగు వేసిన నిట్ ఫాబ్రిక్కైనా ప్రాథమిక పరీక్ష. పునరావృత గృహ లేదా వాణిజ్య లాండ్రీని అనుకరిస్తుంది. అనేక కొనుగోలుదారుల స్పెసిఫికేషన్లలో గ్రేడ్ 4ను సాధారణంగా ప్రాథమిక ప్రమాణంగా ఉపయోగిస్తారు, అయితే తుది అవసరం కొనుగోలుదారు నాణ్యత మాన్యువల్ మరియు వినియోగదారు వినియోగ ప్రమాదాన్ని అనుసరించాలి. యూరోపియన్ మరియు ఉత్తర అమెరికా కొనుగోలుదారుల స్పెసిఫికేషన్లు ISO 105-C06ను సూచించవచ్చు, అయితే US మార్కెట్ ప్రోగ్రామ్లకు AATCC 61 సాధారణం.
రబ్బింగ్/క్రాకింగ్ స్థిరత్వం (ISO 105-X12 / AATCC 8). ఫాబ్రిక్ ఉపరితలాన్ని భౌతికంగా రుద్దినప్పుడు ఎంత రంగు బదిలీ అవుతుందో పరీక్షిస్తుంది. డ్రై రబ్బింగ్ సాధారణంగా గ్రేడ్ 4కు చేరుకోవాలి, అయితే కొనుగోలుదారుల అవసరాలను బట్టి వెట్ రబ్బింగ్ తరచుగా గ్రేడ్ 3–4లో పేర్కొంటారు. ఓపెన్-లూప్ నిట్ నిర్మాణాలలో, వెట్ రబ్బింగ్ డ్రై రబ్బింగ్ కంటే ఎక్కువ పనితీరు అంతరాన్ని చూపవచ్చు, కాబట్టి టై-డై ఫాబ్రిక్ మరియు యాసిడ్ వాష్ ఫాబ్రిక్ను ల్యాబ్ డిప్ మరియు షిప్మెంట్కు ముందు దశల్లో విడిగా ధృవీకరించాలి. పిగ్మెంట్ రకం లేదా ప్రత్యేక-ప్రభావ డై వ్యవస్థలు సాధారణ ఘన పీస్-డైడ్ ఫాబ్రిక్ల కంటే తక్కువ వెట్ రబ్బింగ్ పనితీరును చూపవచ్చు, కాబట్టి బల్క్ ఆమోదానికి ముందు అంచనాలను అంగీకరించాలి.
చెమట స్థిరత్వం (ISO 105-E04 / AATCC 15). ఆమ్ల మరియు క్షార చెమట ఫాబ్రిక్ రంగుపై చూపే ప్రభావాన్ని అనుకరిస్తుంది. యాక్టివ్వేర్ మరియు వర్క్వేర్ నిట్ ఫాబ్రిక్లకు సాధారణంగా అవసరం, మరియు నేరుగా చర్మ సంబంధం లేదా ముదురు రంగులు ఉన్న క్యాజువల్వేర్కు ఇది ధృవీకరించదగినది. పత్తిపై రియాక్టివ్ రంగులు రెండు పరిస్థితులలో వేర్వేరుగా ప్రవర్తిస్తాయి కాబట్టి ఆమ్ల మరియు క్షార పరిస్థితులు రెండింటినీ పరీక్షించాలి.
కాంతి స్థిరత్వం (ISO 105-B02 / AATCC 16). అవుట్డోర్, యూనిఫారం లేదా ప్రదర్శనకు సంబంధించిన అనువర్తనాల్లో ఉపయోగించే ఏ నిట్ ఫాబ్రిక్కైనా ఇది చాలా ముఖ్యం. కాంతి స్థిరత్వ గ్రేడ్లు భిన్నంగా నివేదించబడతాయి — 1–5 గ్రే స్కేల్కు బదులు 1–8 బ్లూ ఉన్ని స్కేల్పై — మరియు బ్లూ ఉన్ని స్కేల్పై గ్రేడ్ 4 అనేది సుమారుగా మధ్యస్థ నిరోధకతకు సమానం. కొన్ని ఇన్డోర్ క్యాజువల్వేర్ ప్రోగ్రాములు గ్రేడ్ 4ని ఆమోదించవచ్చు, అయితే వర్క్వేర్ మరియు అవుట్డోర్ విభాగాలు ఎక్స్పోజర్ ప్రమాదాన్ని బట్టి తరచుగా గ్రేడ్ 5 లేదా అంతకంటే ఎక్కువ కోరుతాయి.
నిట్ ఫాబ్రిక్లు నిర్మాణపరంగా నేసిన ఫాబ్రిక్లకు భిన్నంగా ఉంటాయి, ఇది రంగు స్థిరత్వ పనితీరును ప్రభావితం చేస్తుంది — ముఖ్యంగా రుద్దడం పరీక్షల్లో. చాలా నిట్ నిర్మాణాల తెరిచిన, లూప్లతో కూడిన నిర్మాణం అంటే గట్టిగా అల్లిన నేసిన ఫాబ్రిక్తో పోలిస్తే యూనిట్ విస్తీర్ణానికి ఎక్కువ బహిర్గత ఉపరితల విస్తీర్ణం ఉంటుంది. తడి రుద్దడం పరిస్థితుల్లో, ఫాబ్రిక్ సరిగ్గా ఫినిషింగ్ చేయబడినప్పటికీ ఇది రంగు బదిలీని వేగవంతం చేయవచ్చు.
రంగు తరగతి ఒక ముఖ్యమైన అంశం. పత్తి ఆధారిత నిట్లు సాధారణంగా రియాక్టివ్ రంగులతో రంగు వేయబడతాయి, ఇవి ఫైబర్తో రసాయన బంధాన్ని ఏర్పరుస్తాయి. పాలిస్టర్ నిట్లు డిస్పర్స్ రంగులను ఉపయోగిస్తాయి, ఇవి బంధించబడకుండా ఫైబర్లోకి శోషించబడతాయి. యాక్టివ్వేర్ మరియు పనితీరు విభాగాల్లో సాధారణమైన బ్లెండెడ్ నిట్ నిర్మాణాలకు ప్రతి ఫైబర్ భాగానికి వేర్వేరు రంగు వ్యవస్థలు అవసరం కావచ్చు. బ్లెండెడ్ నిట్లను కొనుగోలు చేసేటప్పుడు, ప్రతి ఫైబర్ భాగానికి ఏ పరీక్ష ప్రమాణం వర్తిస్తుందో నిర్ధారించుకోవడం విలువైనది, ఎందుకంటే ప్రధాన ఫైబర్ పాస్ అయినప్పటికీ ద్వితీయ భాగం మరకలను చూపవచ్చు.
ప్రత్యేక-ప్రభావ నిర్మాణాల కోసం — టై-డై ఫాబ్రిక్ మరియు యాసిడ్ వాష్ ఫాబ్రిక్ తో సహా — నిర్మాణాన్ని బట్టి పిగ్మెంట్ ఆధారిత లేదా ప్రత్యేక రంగు వ్యవస్థలు ఉపయోగించబడవచ్చు. ఇవి బలమైన దృశ్య ప్రభావాలను అందించగలవు, కానీ సాంప్రదాయకంగా పీస్-డై చేసిన ఫాబ్రిక్ కంటే తడి రుద్దడంలో తక్కువ గ్రేడ్లో పనితీరు కనబరచవచ్చు. ఈ ఫాబ్రిక్లను కొనుగోలు చేసే కొనుగోలుదారులు నమూనా దశలోనే తడి క్రాకింగ్ అంచనాలను నిర్ణయించుకోవాలి మరియు ప్రామాణిక ఘన నిట్లకు వర్తించే అదే గ్రేడ్ పరిమితులను డిఫాల్ట్గా వర్తింపజేయకూడదు.
GSM గురించి ఒక గమనిక: బరువైన నిట్ నిర్మాణాలలో యూనిట్ విస్తీర్ణానికి ఎక్కువ రంగు పరిమాణం ఉంటుంది, ఇది తడి పరిస్థితుల్లో క్రాకింగ్ పనితీరును ప్రభావితం చేయవచ్చు. ఇది సంపూర్ణ నియమం కాదు, గుర్తుంచుకోవలసిన దిశాత్మక ప్రమాదం మాత్రమే — వాస్తవ పనితీరు రంగు తరగతి, ఫిక్సేషన్ పద్ధతి మరియు ఫినిషింగ్ చికిత్సపై ఆధారపడి ఉంటుంది.
రంగు స్థిరత్వం సాధారణంగా మొదట ల్యాబ్ డిప్ ఆమోదం దశలో అంచనా వేయబడుతుంది. ల్యాబ్ డిప్ నివేదికలు లక్ష్య రంగు, సరైన సబ్స్ట్రేట్ మరియు నిర్మాణంపై వర్తింపజేయబడినప్పుడు, నియంత్రిత పరిస్థితుల్లో అవసరమైన స్థిరత్వ గ్రేడ్లను చేరుకుంటుందని నిర్ధారిస్తాయి. ఇది అవసరమైన చెక్పాయింట్ — కానీ సరిపోయేది కాదు.
ల్యాబ్ మరియు బల్క్ ఉత్పత్తి మధ్య రంగు స్థిరత్వ ఫలితాలు భిన్నంగా మారడానికి అనేక అంశాలు కారణం కావచ్చు:
రంగు లాట్ వైవిధ్యం. రంగు గాఢతలో బ్యాచ్-నుండి-బ్యాచ్ వైవిధ్యం ఫిక్సేషన్ రేట్లను ప్రభావితం చేయవచ్చు, ఇది కడగడం మరియు చెమట స్థిరత్వాన్ని ప్రభావితం చేస్తుంది. బల్క్ ఆర్డర్లో రంగు స్థిరత్వాన్ని స్థిరత్వ నివేదికతో పాటు ధృవీకరించాలి.
pH మరియు వాష్ ప్రక్రియ విచలనం. ఫిక్స్ కాని రంగును తొలగించడానికి రూపొందించిన పోస్ట్-డైయింగ్ వాష్ ప్రక్రియలు కడగడం స్థిరత్వ పనితీరుకు కీలకం. ఉత్పత్తి బ్యాచ్ల అంతటా pH నియంత్రణ లేదా వాష్ ఉష్ణోగ్రత మారితే, మిగిలిన రంగు స్థాయిలు భిన్నంగా ఉండవచ్చు, ఫలితంగా ఒకే ఆర్డర్ నుండి వచ్చిన వస్తువులపై అస్థిరమైన పరీక్ష ఫలితాలు వస్తాయి.
ఫినిషింగ్ మార్పులు. రంగు వేసిన తర్వాత వర్తించే సాఫ్ట్నర్లు, కోటింగ్లు మరియు ఇతర ఫినిషింగ్ చికిత్సలు రుద్దడం స్థిరత్వం మరియు చెమట స్థిరత్వాన్ని ప్రభావితం చేయవచ్చు. ల్యాబ్ డిప్ మరియు బల్క్ ఉత్పత్తి మధ్య ఫినిషింగ్ స్పెసిఫికేషన్ మార్చబడితే — హ్యాండ్ ఫీల్ మెరుగుపరచాలనే ఉద్దేశంతో అయినా — స్థిరత్వ ప్రొఫైల్ మారవచ్చు.
రంగు పనితీరు నాణ్యత ప్రాధాన్యతగా ఉన్న ఆర్డర్లకు, SGS, Bureau Veritas లేదా Intertek వంటి మూడవ పక్షం గుర్తింపు పొందిన ప్రయోగశాల నుండి షిప్మెంట్కు ముందు చేసే రంగు స్థిరత్వ పరీక్ష బల్క్ ఉత్పత్తి బ్యాచ్ ఆమోదించిన ల్యాబ్ డిప్కు సరిపోతుందని స్వతంత్ర ధృవీకరణ ఇస్తుంది. వర్క్వేర్, యూనిఫారం మరియు ఎగుమతి మార్కెట్ ఆర్డర్లలో ఇది ప్రత్యేకంగా ముఖ్యం, ఎందుకంటే ఈ ఆర్డర్లలో రంగు పనితీరు ప్రమాణాలు కొనుగోలుదారు ఒప్పందాలలో పేర్కొనబడి ఉంటాయి.
ISO 105 రంగు స్థిరత్వ శ్రేణి ISO టెక్స్టైల్స్ పరీక్ష ఫ్రేమ్వర్క్ కింద ఉంటుంది; ISO/TC 38/SC 1, రంగు టెక్స్టైల్స్ మరియు రంగుల పరీక్షలు టెక్స్టైల్ రంగుల అన్వయం మరియు రంగు స్థిరత్వం కోసం పరీక్షా పద్ధతులను కవర్ చేస్తుంది. కొనుగోలుదారు స్పెసిఫికేషన్ల కోసం, “రంగు స్థిరత్వం” అనే ఒక సాధారణ పరీక్షగా పేర్కొనకుండా, వాషింగ్, రబ్బింగ్, చెమట లేదా లైట్ ఫాస్ట్నెస్ కోసం అవసరమైన ఖచ్చితమైన ISO 105 పద్ధతిని సూచించండి.
వర్క్వేర్ మరియు యూనిఫారం కార్యక్రమాలు రంగు స్థిరత్వానికి కఠినమైన పరిస్థితులను సృష్టిస్తాయి. ఈ దుస్తులు తరచుగా — తరచుగా పారిశ్రామికంగా — ఉతకబడతాయి మరియు సాధారణ కాజువల్వేర్ వినియోగ చక్రాలను చాలా మించిన స్థాయిలో చెమట, UV ఎక్స్పోజర్ మరియు భౌతిక రాపిడికి గురవుతాయి. వర్క్వేర్ మరియు యూనిఫారం నిట్ ఫాబ్రిక్ సోర్సింగ్ చేసే బ్రాండ్లు మరియు కొనుగోలు బృందాలకు, రంగు స్థిరత్వ అవసరాలు ఈ తీవ్రతను ప్రతిబింబించాలి.
అనేక వర్క్వేర్ మరియు యూనిఫారం కార్యక్రమాలకు, వాషింగ్ ఫాస్ట్నెస్ గ్రేడ్ 4–5 వద్ద, ఆమ్ల మరియు క్షార పరిస్థితుల రెండింటికీ చెమట స్థిరత్వం గ్రేడ్ 4 వద్ద, మరియు బయట లేదా అధిక UV ఎక్స్పోజర్కు బ్లూ ఉన్ని స్కేల్పై లైట్ ఫాస్ట్నెస్ గ్రేడ్ 5 లేదా అంతకంటే ఎక్కువ వద్ద ఉండటం ఆచరణాత్మక ప్రారంభ స్థానం. తుది పరిమితులు ఇప్పటికీ కొనుగోలుదారు స్వంత నాణ్యత మాన్యువల్ మరియు వినియోగ ప్రమాద స్థాయిని అనుసరించాలి.
పెద్ద ఆర్డర్ పరిమాణాలలో రంగు స్థిరత్వం కీలకమైన యూనిఫారం కార్యక్రమాలకు, ఫాస్ట్నెస్ గ్రేడ్ మరియు ఆమోదయోగ్యమైన షేడ్ టాలరెన్స్ — సాధారణంగా CMC లేదా CIE ΔE విలువగా వ్యక్తీకరించబడుతుంది — రెండింటినీ పేర్కొనడం ఫాస్ట్నెస్ ఒక్కటే చెప్పడం కంటే ఫాబ్రిక్ బృందానికి పూర్తిగా సమాచారాన్ని అందిస్తుంది.
అనేక ఎగుమతి మార్కెట్ కొనుగోలుదారు స్పెసిఫికేషన్లలో వాషింగ్ ఫాస్ట్నెస్ మరియు డ్రై రబ్బింగ్కు గ్రేడ్ 4 లేదా అంతకంటే ఎక్కువ సాధారణ ప్రాథమిక స్థాయి. ఫాబ్రిక్ విభాగాన్ని బట్టి వెట్ రబ్బింగ్ సాధారణంగా గ్రేడ్ 3–4 వద్ద పేర్కొనబడుతుంది. వర్క్వేర్ మరియు అవుట్డోర్ విభాగాలు ఎక్కువగా పేర్కొనాలి — వాషింగ్కు గ్రేడ్ 4–5 మరియు లైట్ ఫాస్ట్నెస్ గ్రేడ్ 5. బల్క్ ఉత్పత్తి ప్రారంభమయ్యే ముందు అంచనాలు సమన్వయంగా ఉండేలా ల్యాబ్ డిప్ దశలోనే గ్రేడ్ అవసరాలను నిర్ధారించుకోండి.
అవును. టై-డై మరియు యాసిడ్ వాష్ నిర్మాణాలు రెండింటిలోనూ సాంప్రదాయకంగా రంగు వేసిన సాలిడ్ నిట్స్తో పోలిస్తే తక్కువ వెట్ క్రాకింగ్ పనితీరును ఇవ్వగల రంగు లేదా ఎఫెక్ట్ ప్రక్రియలు ఉంటాయి. వెట్ రబ్బింగ్ గ్రేడ్ అంచనాలను శాంప్లింగ్ దశలోనే చర్చించి అంగీకరించాలి — షిప్మెంట్కు ముందు తనిఖీలో తర్వాత అమలు చేయకూడదు. కొనుగోలుదారులు ప్రామాణిక నిట్ ఫాబ్రిక్కు వాడే అదే పరిమితిని డిఫాల్ట్గా తీసుకోకుండా, ఈ విభాగాలకు ఆమోదయోగ్యమైన గ్రేడ్ పరిధులను ప్రత్యేకంగా నిర్ధారించుకోవాలి.
అవ్వవచ్చు. ల్యాబ్ డిప్ పరీక్ష లక్ష్య నిర్మాణాన్ని సూచించే చిన్న శాంపిల్పై నియంత్రిత పరిస్థితులలో నిర్వహించబడుతుంది. బల్క్ ఉత్పత్తి ఒకే ల్యాబ్ శాంపిల్లో పునరావృతం చేయని అంశాలను — రంగు లాట్ స్థిరత్వం, వాష్ ప్రక్రియ స్థిరత్వం, ఫినిషింగ్ చికిత్స ఏకరూపత — తీసుకువస్తుంది. బల్క్ ఉత్పత్తి ఆమోదించిన ల్యాబ్ డిప్కు అదే ప్రమాణానికి సరిపోతుందని ధృవీకరించడానికి మూడవ పక్షం ప్రయోగశాల ద్వారా షిప్మెంట్కు ముందు చేసే పరీక్ష అత్యంత విశ్వసనీయ మార్గం.
Runtang Textile ఐరోపా, ఉత్తర అమెరికా మరియు ఆస్ట్రేలియాలోని అపరెల్ బ్రాండ్ల కోసం నిటెడ్ ఫాబ్రిక్లను ఉత్పత్తి చేస్తుంది. మీ ఫాబ్రిక్ సోర్సింగ్ ప్రక్రియను ప్రారంభించడానికి శాంపిల్ అభ్యర్థించండి లేదా కోట్ పొందండి.
 ఫాబ్రిక్
పాలిస్టర్ vs. నైలాన్ ఫాబ్రిక్: భేదాలను అర్థం చేసుకోవడం
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
నిట్ ఫాబ్రిక్ గాలి పారగమ్యత: పరీక్షా పద్ధతులు మరియు స్పోర్ట్స్వేర్ పనితీరు ప్రభావాలు
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
హెవీవెయిట్ ఫ్రెంచ్ టెర్రీ యూనిఫాంలతో మీ స్టైల్ మరియు కంఫర్ట్ను పెంచుకోండి
మరింత చదవండి ఫాబ్రిక్ గైడ్
స్కూబా ఫాబ్రిక్: ఫ్యాషన్ కోసం డబుల్ నిట్ పాలీ-స్పాండెక్స్ ఫాబ్రిక్
మరింత చదవండి పరిశ్రమ అంతర్దృష్టులు
కాటన్ జెర్సీ నిట్ ఫాబ్రిక్తో మీరు ఏమి తయారు చేయవచ్చు
మరింత చదవండి