2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

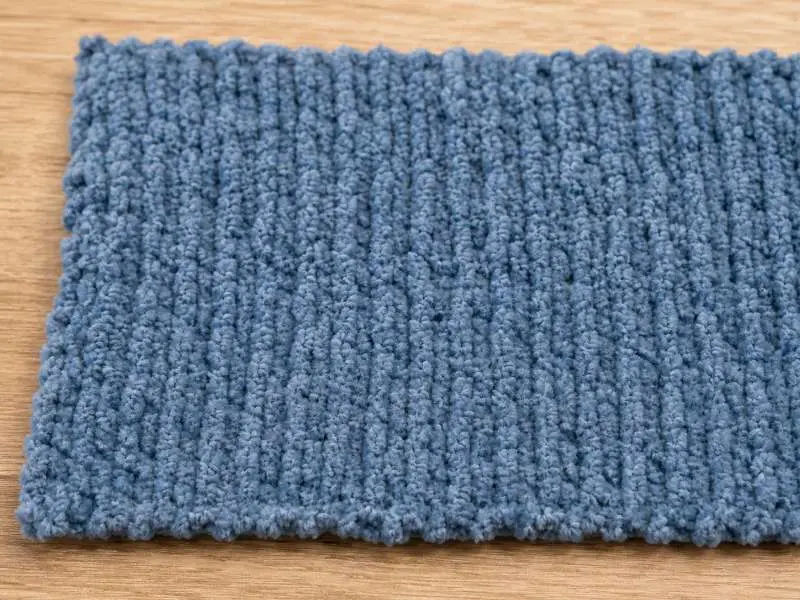
చెనీల్ నిట్ ఫాబ్రిక్ స్వాచ్ దశలో ఆమోదించబడినట్టు కనిపించవచ్చు, కానీ రాపిడి, వాషింగ్ లేదా బల్క్ రోల్ వైవిధ్యం తర్వాత విఫలమవవచ్చు. ఉత్పత్తి ఆర్డర్ను నిర్ధారించే ముందు, సోర్సింగ్ బృందాలు GSM, ఫైబర్ కూర్పు, పైల్ రాలిపోవడం, పిల్లింగ్ నిరోధకత మరియు రోల్ స్థాన స్థిరత్వాన్ని ధృవీకరించాలి.
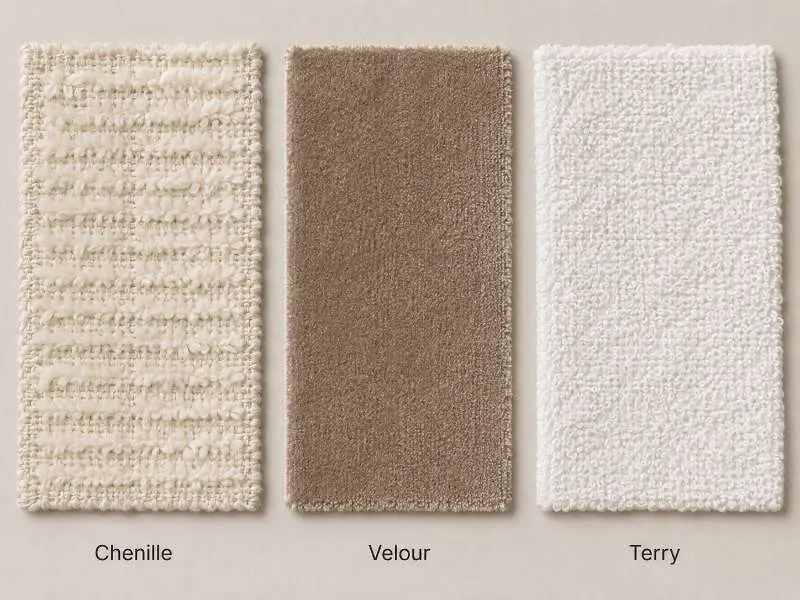
చెనీల్ అనేది ఒక నిర్దిష్ట రకమైన నూలు నుండి తయారవుతుంది — వేరుగా ఒక నేత లేదా నిట్ నిర్మాణం నుండి కాదు. చెనీల్ నూలు అనేది పైల్ ఫైబర్ యొక్క చిన్న ముక్కలను ("టఫ్ట్స్") ఒక కేంద్ర కోర్ నూలు చుట్టూ మెలికలు తిప్పి, వాటిని వ్యాసార్థ దిశలో బయటకు లాక్ చేయడం ద్వారా తయారవుతుంది. ఈ నూలును తర్వాత బేస్ ఫాబ్రిక్గా నిట్ చేసినప్పుడు, ఫలితంగా ఉపరితలం అంతటా చిన్న, బయటకు చూపే ఫైబర్ గుత్తులు ఏర్పడి, చెనీల్కు లక్షణమైన మెత్తని, దట్టమైన పైల్ హ్యాండ్ ఫీల్ వస్తుంది.
ఈ నిర్మాణం వెలూర్ లేదా టెర్రీ నిట్ ఫ్యాబ్రిక్స్లో కనిపించే పైల్ నుండి నిర్మాణపరంగా భిన్నమైనది. వెలూర్ నిట్లో, ఫినిషింగ్ సమయంలో బేస్ ఫ్యాబ్రిక్ ముఖంపై ఉన్న లూప్లను కత్తిరించడం ద్వారా పైల్ ఏర్పడుతుంది — పైల్ పైబర్లు నేరుగా నిట్ లూప్లలోనే లంగరు వేయబడతాయి. టెర్రీ నిట్లో, పైల్ అనేది లూప్ itself, కత్తిరించకుండా నిలబడి బేస్ నిర్మాణంలో లంగరు వేయబడుతుంది. ఈ రెండూ వివిధ రకాలుగా, చెన్నిల్ పైల్ కంటే బేస్ ఫ్యాబ్రిక్లో యాంత్రికంగా ఎక్కువగా సమగ్రమైన పైల్ను ఉత్పత్తి చేస్తాయి.
చెనీల్ విషయంలో, పైల్ ఫైబర్లు తమ స్థానాన్ని నిలుపుకోవడానికి కోర్ నూలు యొక్క ట్విస్ట్ టెన్షన్పై ఆధారపడతాయి. ఉత్పత్తి రన్ అంతటా నూలు ట్విస్ట్ సరిపోయినంత స్థిరంగా లేకపోతే, లేదా ఫినిషింగ్ ప్రక్రియ పైల్ను సరిగ్గా సెట్ చేయకపోతే, ఫైబర్లు విడిపోవచ్చు — ఇది పిల్లింగ్ నుండి భిన్నమైన దృగ్విషయం, మరియు మూడవ విభాగంలో విడిగా చర్చించబడింది. ఈ నిర్మాణాత్మక వాస్తవం చెనీల్ నిట్ ఫాబ్రిక్ను మానుకోవడానికి కారణం కాదు, కానీ వెలూర్ లేదా టెర్రీ విషయంలో అవసరం లేని విధంగా, శాంపిల్ ఆమోద ప్రక్రియలో రాలిపోవడం అంచనా తప్పనిసరిగా ఉండాలని ఇదే కారణం.
| లక్షణం | చెనీల్ నిట్ | వెలూర్ నిట్ | టెర్రీ నిట్ |
|---|---|---|---|
| పైల్ నిర్మాణం | కోర్ నూలు చుట్టూ మెలికలు తిప్పిన చిన్న నూలు గుత్తులు | నిట్ బేస్పై కత్తిరించిన లూప్ పైల్ | నిట్ బేస్పై కత్తిరించని లూప్ పైల్ |
| పైల్ అతుకులు | కోర్కు యాంత్రికంగా బంధించబడింది — ఫినిషింగ్ సరిపోకపోతే రాలిపోవచ్చు | బేస్ ఫాబ్రిక్లో లంగరు వేయబడిన లూప్లు — సాధారణంగా ఎక్కువ స్థిరంగా ఉంటాయి | బేస్లో సమన్వయం చేయబడిన లూప్లు — లూప్ ఎత్తు మరియు ఫినిషింగ్ నియంత్రించబడినప్పుడు సాధారణంగా స్థిరంగా ఉంటాయి |
| సాగే ప్రవర్తన | పరిమితం — టెన్షన్లో పైల్ వికృతం కావచ్చు | బేస్ నిట్ మరియు ఎలాస్టేన్ కంటెంట్పై ఆధారపడి మధ్యస్థం నుండి మంచి రెండు-మార్గ సాగదీత | పరిమిత సాగదీత; లూప్ సమగ్రతకు ప్రాధాన్యం |
| పిల్లింగ్ ధోరణి | ఫైబర్ మిశ్రమం మరియు GSMపై ఆధారపడి మధ్యస్థం నుండి అధికం | తక్కువ నుండి మధ్యస్థం | నూలు, లూప్ ఎత్తు మరియు వినియోగ ఘర్షణపై ఆధారపడి తక్కువ నుండి మధ్యస్థం |
| రాలిపోయే ధోరణి | ఎక్కువ — ముఖ్యంగా ప్రారంభ వాష్ సైకిల్లలో | తక్కువ | లూప్లు సరిగ్గా ఏర్పడి ఫినిష్ చేయబడినప్పుడు చాలా తక్కువ |
| ప్రధాన దుస్తుల వినియోగం | స్వెటర్లు, కార్డిగాన్లు, ప్రత్యేక బాహ్య దుస్తులు | లాంజ్వేర్, ట్రాక్సూట్లు, వెల్వెట్ ఎఫెక్ట్ టాప్స్ | స్వెట్షర్ట్స్, రోబ్లు, స్నాన దుస్తులు |
| శాంప్లింగ్పై ప్రధాన QC దృష్టి | పైల్ రాలిపోవడం, ఘర్షణ నిరోధకత, వాష్ స్థిరత్వం | న్యాప్ దిశ, పైల్ ఏకరూపత, పిల్లింగ్ | లూప్ ఎత్తు, సంకోచం, GSM స్థిరత్వం |
దుస్తులలో ఉపయోగించే చెనిల్ నిట్ ఫాబ్రిక్ సాధారణంగా విస్తృత బరువు పరిధిలో ఉంటుంది — తేలికైన నిర్మాణాలు దాదాపు 260–320 GSMలో ఉండవచ్చు, అయితే అవుటర్వేర్ లేదా ప్రత్యేక స్వెటర్ల కోసం ఉద్దేశించిన భారీ ఎంపికలు పైల్ ఎత్తు మరియు నూలు నిర్మాణాన్ని బట్టి 400–480 GSM వరకు చేరవచ్చు. ఈ సంఖ్యలను స్థిరమైన పరిమితులుగా కాకుండా సూచనాత్మక మార్గదర్శకాలుగా పరిగణించాలి; వాస్తవ బరువు నిర్దిష్ట నూలు కౌంట్, నిట్ గేజ్, పైల్ సాంద్రత మరియు ఫినిషింగ్ను బట్టి మారుతుంది. శాంపిల్స్ అడిగినప్పుడు, ఎల్లప్పుడూ లక్ష్య GSMను పేర్కొనండి మరియు నామమాత్ర విలువను కాకుండా అందించిన ఫాబ్రిక్పై కొలిచిన GSMను ఇవ్వాలని మిల్లును కోరండి.
బల్క్ ఉత్పత్తిలో పైల్ పనితీరును అత్యధికంగా ప్రభావితం చేసే ఒకే ఒక అతిపెద్ద అంశం ఫైబర్ కూర్పు. దుస్తుల కోసం చెనిల్ నిట్లో అందుబాటులో ఉన్న ప్రధాన ఎంపికలు:
దుస్తుల అనువర్తనాలకు ఫైబర్ రకం మరియు GSM మధ్య పరస్పర చర్య ముఖ్యం. పాలియెస్టర్ మిశ్రమ చెనిల్ డైమెన్షనల్ స్థిరత్వం మరియు రికవరీని మెరుగుపరచవచ్చు, కానీ రాలిపోవడం ఇప్పటికీ చెనిల్ నూలు ట్విస్ట్, పైల్ ఎత్తు, నిటింగ్ టెన్షన్ మరియు ఫినిషింగ్ నియంత్రణపై ఆధారపడి ఉంటుంది. నిర్దిష్ట దుస్తుల వర్గం కోసం కూర్పును ఎంచుకునేటప్పుడు, శాంపిల్ యొక్క ప్రారంభ హ్యాండ్ ఫీల్ మాత్రమే కాకుండా మొదటి ఐదు వాష్ సైకిల్స్ తర్వాత ఫాబ్రిక్ ఎలా పనిచేస్తుందో కూడా పరిగణించండి. ప్రామాణిక శాంపిల్ ప్యాక్లో భాగంగా వాష్ చేయని స్వాచ్లతో పాటు వాష్ తర్వాత శాంపిల్స్ను కూడా ఇవ్వాలని మిల్లును కోరండి.
ఈ రెండు వైఫల్య రకాలు తరచుగా గందరగోళం చెందుతాయి, కానీ వాటికి వేర్వేరు కారణాలు, వేర్వేరు పరీక్షా పద్ధతులు మరియు వేర్వేరు పరిష్కార మార్గాలు ఉన్నాయి. శాంప్లింగ్ దశలో వాటిని కలిపేయడం తప్పు నిర్ధారణకు దారి తీస్తుంది — పిల్లింగ్ అనుకున్న సమస్యను పరిష్కరించడానికి బ్రాండ్ గట్టి ఫినిష్ను అడగవచ్చు, కానీ వాస్తవ సమస్య రాలిపోవడం అయితే ఆ సరిచేయడం పరిస్థితిని మరింత దిగజార్చుతుంది.
రాలిపోవడం అంటే ఫాబ్రిక్ ఉపరితలం నుండి వదులుగా ఉన్న పైల్ ఫైబర్లు విడుదల కావడం. చెనిల్ నిట్లో, వ్యక్తిగత పైల్ టఫ్ట్లు — లేదా వాటి శకలాలు — కోర్ నూలు నుండి వేరుపడినప్పుడు ఇది సంభవిస్తుంది. సాధారణంగా కారణం ఈ కింది వాటిలో ఒకటి లేదా అంతకంటే ఎక్కువ: ఘర్షణలో పైల్ జారిపోయేలా అనుమతించే కోర్ నూలులో సరిపోని ట్విస్ట్, ఫినిషింగ్ సమయంలో సరిగ్గా కత్తిరించని లేదా సెట్ చేయని పైల్ ఫైబర్లు, లేదా వ్యక్తిగత టఫ్ట్లు విడుదలయ్యే యాంత్రిక శక్తిని పెంచే అత్యధిక పైల్ ఎత్తు.
మొదటి కొన్ని ధరించే లేదా వాష్ చక్రాలలో వెలుపలికి రాలడం ఎక్కువగా కనిపిస్తుంది, మరియు వదులుగా ఉన్న పీచు తనంతట తనే విడిపోయే కొద్దీ ఇది తగ్గవచ్చు. అయితే, మూడవ వాష్ చక్రం తర్వాత కూడా కొనసాగే తీవ్రమైన రాలడం అనేది ఉపరితల ఫినిషింగ్ సమస్య కాకుండా నూలు నిర్మాణంలోని నిర్మాణాత్మక లోపాన్ని సూచిస్తుంది, మరియు ఇది కాలక్రమేణా తనంతట తనే పరిష్కారం కాదు.
రాలడం కోసం, వాష్ చేయడానికి ముందు మరియు తర్వాత వదులుగా ఉన్న పీచు అవశేషాలను సేకరించడానికి అంతర్గత డ్రై-రబ్ స్క్రీనింగ్ పద్ధతిని ఉపయోగించండి. ఘర్షణ నిరోధం, క్రాకింగ్ లేదా పరిమాణ స్థిరత్వ పరీక్ష కొనుగోలుదారు స్పెసిఫికేషన్లో భాగమైతే, AATCC Standard Test Methods and Procedures నుండి సరైన పద్ధతిని ఎంచుకోండి మరియు శాంపిలింగ్కు ముందు పరీక్ష పరిస్థితిని నిర్ధారించుకోండి.
పిల్లింగ్ అనేది భిన్నమైన ప్రక్రియ. ఉపరితల పీచు పూర్తిగా విడిపోకుండా, పునరావృత ఘర్షణ వల్ల పరస్పరం చిక్కుకుపోయి, ఫాబ్రిక్ ఉపరితలంపై చిన్న, కనిపించే పీచు బంతులుగా ఏర్పడినప్పుడు ఇది సంభవిస్తుంది. చెనీల్ నిట్లో, పిల్లింగ్ ఎక్కువ ఘర్షణ ఉండే ప్రాంతాలలో సాధారణం — స్వెటర్లలో చంకల కింద, కార్డిగాన్లలో మోచేతి ప్రాంతాలలో, మరియు దుస్తులు నడుము పట్టీ లేదా బెల్ట్ను తాకే హెమ్లైన్ల వెంట.
పిల్లింగ్ స్వభావం ప్రధానంగా పీచు రకం (పొట్టి స్టేపుల్ పీచు పొడవైన వాటి కంటే సులభంగా పిల్ అవుతుంది), పీచు మిశ్రమం (పాలిస్టర్/కాటన్ మిశ్రమాలు స్వచ్ఛమైన కాటన్ కంటే భిన్నంగా పిల్ అవ్వవచ్చు), మరియు పైల్ నిర్మాణం బిరుసుదనం ద్వారా నిర్ణయించబడుతుంది. వదులుగా ఉన్న పైల్ నిర్మాణం ఉపరితల పీచు చిక్కుకోవడానికి ఎక్కువ అవకాశం ఇస్తుంది; బిరుసుగా, ఎక్కువ సమానంగా ఉన్న పైల్ పిల్లింగ్ను మెరుగ్గా నిరోధిస్తుంది.
పిల్లింగ్ అంచనా కోసం ASTM D3512 లేదా ISO 12945-2 ఉపయోగించవచ్చు, కొనుగోలుదారు మెటీరియల్ స్పెసిఫికేషన్లో వాష్కు ముందు లేదా వాష్ తర్వాత కండిషనింగ్ నిర్వచించబడుతుంది. శాంపిలింగ్కు ముందు పాస్/ఫెయిల్ రేటింగ్ను నిర్ణయించండి; అనేక అపారెల్ స్పెక్లు 3+ రేటింగ్ను పని పరిమితిగా ఉపయోగిస్తాయి, కానీ తుది పరిమితి బ్రాండ్ ప్రమాణాన్ని అనుసరించాలి. ఈ పరిమితులు మీ బ్రాండ్ మెటీరియల్ స్పెసిఫికేషన్ షీట్లో నిర్ణయించి, శాంపిలింగ్కు ముందు మిల్లుకు తెలియజేయాలి. నిట్ ఫాబ్రిక్ రకాల్లో పిల్లింగ్ ఎలా అంచనా వేయబడుతుంది అనే దానిపై మరిన్ని వివరాలకు, నిట్ ఫాబ్రిక్స్పై పిల్లింగ్ గైడ్ను చూడండి.
రాలడం వల్ల ఉపరితలం నుండి వదులుగా ఉన్న పీచు విడిపోతుంది; పిల్లింగ్ వల్ల ఉపరితలంపై అతుక్కుని ఉండే పీచు బంతులు ఏర్పడతాయి. శాంపిల్పై మీ చేతిని జరిపినప్పుడు అరచేతిపై వదులుగా ఉన్న పీచు కనిపిస్తే: రాలడం. ఘర్షణ తర్వాత ఫాబ్రిక్ ఉపరితలంపై చిన్న ముడి గుత్తులు కనిపిస్తే, అది పిల్లింగ్. రెండూ ఒకే ఫాబ్రిక్పై కనిపించవచ్చు, కానీ వాటిని పరిష్కరించడానికి భిన్నమైన చర్యలు అవసరం — రాలడానికి పైల్ షీయరింగ్ మరియు నూలు ట్విస్ట్ ఆప్టిమైజేషన్; పిల్లింగ్కు పీచు ఎంపిక మరియు నిర్మాణం బిరుసుదనం.
కింది చెక్లిస్ట్ బల్క్ ఉత్పత్తికి అనుమతి ఇచ్చే ముందు ఉత్పత్తి శాంపిల్స్పై పూర్తి చేయవలసిన కనీస ధృవీకరణ అంశాలను కవర్ చేస్తుంది. ప్రతి పారామితిని గుర్తింపు పొందిన పరీక్షా ప్రయోగశాల నుండి వ్రాతపూర్వక పరీక్ష నివేదికలో నమోదు చేయాలి, లేదా కనీసం మిల్లు అంతర్గత QC విభాగం నుండి పద్ధతిని పేర్కొన్న నివేదికలో నమోదు చేయాలి. బ్రాండ్-నిర్దిష్ట టాలరెన్స్ పరిమితులు ఇంకా నిర్ణయించబడని చోట, సూచనాత్మక పరిశ్రమ పరిమితులు పేర్కొనబడ్డాయి — వీటిని మీ QC బృందంతో సమీక్షించి నిర్ధారించుకోవాలి.
| తనిఖీ అంశం | ఏమి మరియు ఎలా ధృవీకరించాలి |
|---|---|
| పైల్ రాలడం | వాష్ చేయడానికి ముందు మరియు తర్వాత వదులుగా ఉన్న పీచు అవశేషాలను సేకరించడానికి అంగీకరించిన అంతర్గత డ్రై-రబ్ స్క్రీనింగ్ పద్ధతిని ఉపయోగించండి. అవశేష స్థాయిని నమోదు చేసి, కొనుగోలుదారు అంతర్గత రాలడం పరిమితితో పోల్చండి. |
| పిల్లింగ్ రేటింగ్ | ASTM D3512 లేదా సమానమైన టంబుల్/ర్యాండమ్ టంబుల్ పద్ధతిని ఉపయోగించండి; తుది వినియోగాన్ని బట్టి కనీస రేటింగ్ను లక్ష్యంగా పెట్టుకోండి — లాంజ్వేర్ కంటే స్వెటర్లు తక్కువ పరిమితిని అంగీకరించవచ్చు. |
| పైల్ ఎత్తు సమానత్వం | వెడల్పు మరియు పొడవు అంతటా దృశ్య పరిశీలన చేయండి; అసమాన పైల్ ఎత్తు తుది దుస్తులలో కనిపించే ఛాయా వైవిధ్యాన్ని కలిగిస్తుంది — ముఖ్యంగా సాలిడ్-కలర్ రన్లలో ఇది చాలా కీలకం. |
| పరిమాణ స్థిరత్వం (సంకోచం) | AATCC TM135 లేదా ISO 6330 వాష్ పరీక్ష చేయండి; సంకోచాన్ని పొడవు, వెడల్పు దిశలలో విడిగా నమోదు చేయండి, లేదా అవసరమైన చోట వేల్ మరియు కోర్స్ దిశలలో నమోదు చేయండి. పైల్ నూలు, బేస్ నూలు మరియు ఫినిషింగ్ టెన్షన్ ఎప్పుడూ సమానంగా స్పందించవు కాబట్టి చెనీల్ వేర్వేరు సంకోచ ప్రవర్తనను చూపవచ్చు. |
| వాషింగ్కు రంగు స్థిరత్వం | ISO 105-C06 లేదా AATCC 61; చెనీల్ పైల్ బేస్ నూలు నుండి భిన్నంగా రంగును పట్టుకుంటుంది — రెండు భాగాలు మీ బ్రాండ్ కనీస రేటింగ్ను (సాధారణంగా గ్రేడ్ 4 లేదా అంతకంటే ఎక్కువ) చేరుకుంటున్నాయో ధృవీకరించండి. |
| రాపిడికి రంగు స్థిరత్వం | పొడి మరియు తడి క్రాకింగ్ పరీక్ష (AATCC 8 / ISO 105-X12); ముఖ్యంగా ముదురు రంగుల్లో, పైల్ ఫ్యాబ్రిక్స్ ఫ్లాట్ నిట్స్ కంటే సులభంగా రంగును బదిలీ చేయగలవు. |
| GSM విచలనం | రోల్లోని వేర్వేరు స్థానాల నుండి మూడు ఫ్యాబ్రిక్ నమూనాలను తూకం వేయండి; ఆమోదించిన నమూనా GSM నుండి ±5% లోపు ఉన్న రోల్స్ను మాత్రమే అంగీకరించండి. |
| బ్యాచ్ నుండి బ్యాచ్కు స్థిరత్వం | బహుళ బల్క్ బ్యాచ్లలో ఆర్డర్ చేస్తే, ప్రతి డై లాట్ నుండి షేడ్ బ్యాండ్లను అభ్యర్థించి, ఆమోదించిన ల్యాబ్ డిప్తో పోల్చండి. ఫ్యాషన్-కలర్ ఆర్డర్లకు వేర్వేరు కాంతి వనరుల కింద మెటామెరిజం తనిఖీ చేయాలని సిఫార్సు చేయబడింది. |
ప్రామాణిక నిట్ ఫ్యాబ్రిక్ చెక్లిస్ట్లలో కనిపించని, చెనీల్ నిట్కు ప్రత్యేకమైన ఒక అంశం: రోల్-ఎండ్ స్థిరత్వం. పైల్ నూలు నిర్మాణ స్వభావం కారణంగా, ఉత్పత్తి రోల్ ప్రారంభం మరియు చివరలో పైల్ ఎత్తు మరియు సాంద్రత మధ్య భాగం నుండి కొద్దిగా భిన్నంగా ఉండవచ్చు — ముఖ్యంగా నిట్టింగ్ సమయంలో టెన్షన్ మారుతుంటే. మిల్లు రోల్ ప్రారంభం, మధ్య బిందువు మరియు చివర నుండి నమూనాలను కత్తిరించి, మూడింటినీ ఆమోద ప్యాక్లో చేర్చాలని అభ్యర్థించండి. రోల్ స్థానాల అంతటా పైల్ ఎత్తు లేదా ఉపరితల సాంద్రతలో ఏదైనా కనిపించే భేదం ఉంటే బల్క్ ఆమోదానికి ముందు దాన్ని గుర్తించాలి.
మొదటిసారి చెనీల్ నిట్ కొనుగోలు చేసే బ్రాండ్లకు, తుది బల్క్ ఆమోదానికి ముందు ఆమోదించిన నమూనా ఫ్యాబ్రిక్పై వస్త్ర-స్థాయి వేర్ టెస్ట్ కూడా చేయాలని మేము సిఫార్సు చేస్తున్నాము — కొద్దిమొత్తంలో పరీక్ష దుస్తులను కత్తిరించి కుట్టి, వాటికి కనీసం ఐదు వేర్-అండ్-వాష్ చక్రాలను అందించి, పైల్ పరిస్థితిని దృశ్యపరంగా మూల్యాంకనం చేయండి. ఫ్యాబ్రిక్-స్థాయి పరీక్ష ఫలితాలు మరియు వస్త్ర-స్థాయి పనితీరు ఎప్పుడూ సరిపోలవు, ముఖ్యంగా ఫ్లాట్ ఫ్యాబ్రిక్ నమూనా పునరుత్పత్తి చేయలేని అధిక ఘర్షణ ప్రాంతాల్లో.
మేము బహుళ GSM మరియు ఫైబర్ ఎంపికలలో చెనీల్ నిట్ ఫ్యాబ్రిక్ తయారు చేస్తాము. నమూనా అభ్యర్థించండి లేదా కోటేషన్ పొందండి; అవసరమైనప్పుడు వాష్ తర్వాత పోలిక నమూనాలు మరియు ల్యాబ్ పరీక్షలను ఏర్పాటు చేయవచ్చు.
స్వెటర్లు మరియు భారీ ఔటర్వేర్ అనువర్తనాలకు, 350–450 GSM పరిధిలోని నిర్మాణాలు (పైల్ ఎత్తు మరియు నూలు కౌంట్పై ఆధారపడి) ఆశించిన బరువు మరియు బాడీని అందించే అవకాశం ఉంది. కార్డిగన్లు మరియు తేలికపాటి నిట్వేర్కు, 260–320 GSM కి దగ్గరగా ఉన్న పరిధి మరింత సరిపోతుంది. ఇవి దిశానిర్దేశక సంఖ్యలు — వాస్తవ GSM నిర్దిష్ట నూలు నిర్మాణం మరియు ఫినిషింగ్తో మారుతుంది. నమూనా తీసుకునేటప్పుడు ఎప్పుడూ మీ లక్ష్య GSM ను పేర్కొనండి మరియు నామమాత్ర సంఖ్య కాకుండా ఉత్పత్తి నమూనాపై కొలిచిన GSM ను ధృవీకరించాలని మిల్లును కోరండి.
మూడు నియంత్రణ అంశాలు అత్యంత ముఖ్యమైనవి. మొదట, చెనీల్ నూలుకు కనీస నూలు ట్విస్ట్ అవసరాలను పేర్కొనండి — గట్టి కోర్ ట్విస్ట్ పైల్ పీచు రెండింటిని మరింత నమ్మకంగా నిలుపుతుంది. రెండవది, మిల్లు తమ ప్రామాణిక ఫినిషింగ్ ప్రక్రియ (పైల్ ఎత్తు వరకు బ్రషింగ్ మరియు షీరింగ్) ఇప్పటికే పూర్తి చేసిన నమూనాలను ఇవ్వాలని కోరండి, అర్ధ-పూర్తి ఫ్యాబ్రిక్ కాదు. మూడవది, ఆమోదానికి ముందు నమూనాపై మూడు-చక్రాల వాష్ పరీక్ష చేసి, వాష్ 1 మరియు వాష్ 3 మధ్య పీచు విడుదలను పోల్చండి; రాలడం గణనీయంగా తగ్గకపోతే, సమస్య నూలు నిర్మాణంలో ఉంది మరియు అంగీకరించడం కాకుండా మిల్లుకు ఎస్కలేట్ చేయాలి.
OEKO-TEX® Standard 100 ధృవీకరించిన ఎంపికలు అందుబాటులో ఉన్నాయి. నమూనా తీసుకునే సమయంలో ధృవీకరణ అవసరాలను దయచేసి ధృవీకరించండి, అందులో ఫైబర్ కూర్పు, రంగు, ఫినిషింగ్ మార్గం మరియు ధృవపత్ర పరిధి ఉన్నాయి. వేర్వేరు కూర్పులు, డై లాట్లు లేదా ఉత్పత్తి సౌకర్యాల అంతటా ధృవీకరణ స్వయంచాలకంగా బదిలీ కాదు.
మేము అనేక GSM మరియు ఫైబర్ ఎంపికలలో చెనీల్ నిట్ ఫాబ్రిక్ను తయారు చేస్తాము. శాంపిల్ కోసం అభ్యర్థించండి లేదా కోట్ పొందండి; అవసరమైనప్పుడు వాష్ తర్వాత పోలిక శాంపిల్స్ మరియు ల్యాబ్ పరీక్షలను ఏర్పాటు చేయవచ్చు.→ శాంపిల్ కోసం అభ్యర్థించండి → కోట్ పొందండి
 ఫాబ్రిక్
ఫ్రెంచ్ టెర్రీ: మీరు ప్రయత్నించాల్సిన సౌకర్యవంతమైన నిట్ ఫాబ్రిక్
మరింత చదవండి సుస్థిరత
నిట్ అపారెల్లో హెంప్ మరియు లినెన్ ఫాబ్రిక్: బల్క్ ప్రవర్తన, ధృవీకరణ మరియు శాంప్లింగ్కు ముందు ఏమి తనిఖీ చేయాలి
మరింత చదవండి ఫాబ్రిక్
మెత్తని నిట్ ఫాబ్రిక్లు: వాఫిల్ ఫ్లీస్ మరియు బాండెడ్ బ్రష్డ్ ఫాబ్రిక్ల వినియోగం
మరింత చదవండి ఫాబ్రిక్ పోలిక
ఫ్రెంచ్ టెర్రీ vs ఫ్లీస్: శాంపిల్ తీసుకునే ముందు ఇది చదవండి
మరింత చదవండి ఫాబ్రిక్
ఫ్యాబ్రిక్ బరువు: మెటీరియల్ ఎంపికకు ఒక మార్గదర్శిని
మరింత చదవండి