2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

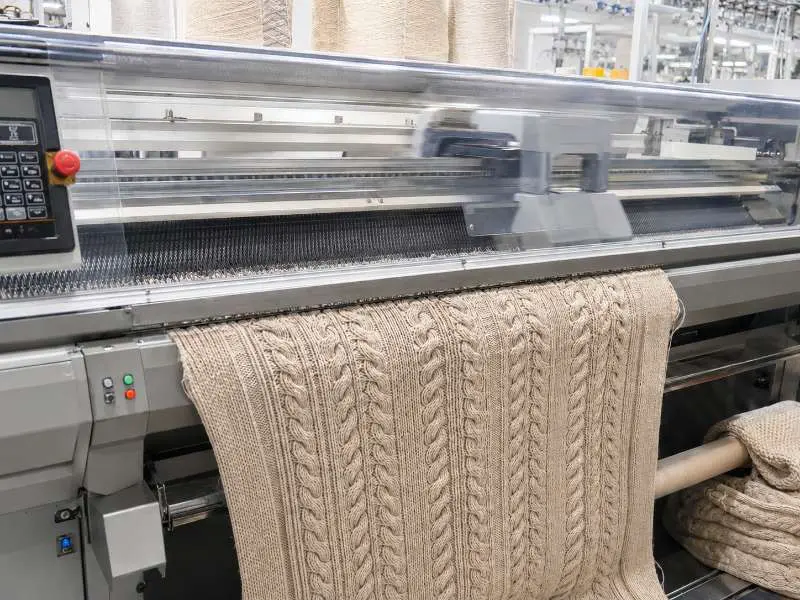
కేబుల్ నిట్ ఫాబ్రిక్ డెవలప్మెంట్లో బల్క్ ఉత్పత్తి ప్రారంభం కాకముందే తరచుగా సమస్యలు వస్తుంటాయి. టెక్నికల్ శాంపిల్ దశలో గేజ్, రిపీట్ వెడల్పు మరియు డ్రా-ఇన్ తనిఖీ చేయకపోతే, డిజైన్ బల్క్ ఉత్పత్తిలోకి వెళ్లే ముందు అదనపు శాంప్లింగ్ రౌండ్లు అవసరం కావచ్చు. సోర్సింగ్ బృందాలకు, మొదటి శాంపిల్ అభ్యర్థన పంపే ముందే ఈ వేరియబుల్స్ నిర్ధారించుకోవాలి.
ఫ్లాట్ నిట్ మెషీన్పై ఒక అంగుళానికి సూదుల సంఖ్యతో కొలిచే గేజ్, కేబుల్ నిట్ ఫాబ్రిక్లో కేబుల్ నిర్వచనం, ఫాబ్రిక్ బరువు మరియు ప్యానెల్ స్థిరత్వాన్ని రూపొందించే మొదటి వేరియబుల్స్లో ఒకటి. 5GG నుండి 7GG వంటి తక్కువ గేజ్ పరిధులు భారీ నూలులను తట్టుకోగలవు మరియు చంకీ నిట్వేర్ కోసం మరింత స్పష్టంగా కనిపించే కేబుల్ ఉబ్బును ఇస్తాయి. 10GG నుండి 14GG వంటి ఎక్కువ గేజ్ పరిధులకు సాధారణంగా సన్నని నూలులు అవసరం మరియు అవి మరింత కాంపాక్ట్ కేబుల్ ప్యానెల్లను ఉత్పత్తి చేస్తాయి. తుది ఫలితం ఇప్పటికీ నూలు కౌంట్, స్టిచ్ సాంద్రత మరియు ఫినిషింగ్పై ఆధారపడి ఉంటుంది, కాబట్టి గేజ్ను కేవలం రెఫరెన్స్ చిత్రం నుండి ఎంచుకోకుండా డెవలప్మెంట్ స్వాచ్తో నిర్ధారించుకోవాలి.
గేజ్ మరియు ఫాబ్రిక్ బరువు మధ్య సంబంధం సరళరేఖీయం కాదు, అది స్థిరమూ కాదు: కన్స్ట్రక్షన్, నూలు ట్విస్ట్ మరియు స్టిచ్ సాంద్రతను బట్టి GSM మారవచ్చు, కాబట్టి ఏదైనా బరువు లక్ష్యాన్ని కేవలం గేజ్ నుండి రాబట్టకుండా ఫాబ్రిక్ స్వాచ్తో నిర్ధారించుకోవాలి. అయినప్పటికీ, దిశాత్మక మార్గదర్శకంగా చెప్పాలంటే, కేబుల్ నిట్ ఫాబ్రిక్లో తక్కువ గేజ్ నిర్మాణాలు ఔటర్వేర్ మరియు స్ట్రక్చర్డ్ నిట్వేర్కు అనువైన భారీ ఫినిష్డ్ బరువులను ఇస్తాయి, అయితే ఎక్కువ గేజ్ నిర్మాణాలు లేయరింగ్ పీసెస్ మరియు మిడ్-సీజన్ కలెక్షన్లకు మరింత తగిన తేలికైన బరువు ఎంపికలను ఉత్పత్తి చేస్తాయి.
డెవలప్మెంట్ ప్రయోజనాల కోసం, టెక్ ప్యాక్ సమర్పించే ముందే గేజ్ ఎంపికను నిర్ధారించుకోవాలి. మొదటి శాంపిల్ తర్వాత గేజ్ మార్చడం అంటే మెషీన్ సెటప్ను రీసెట్ చేయడం, నూలు వినియోగాన్ని తిరిగి అంచనా వేయడం మరియు చాలా సందర్భాలలో మొదటి నుండి కొత్త శాంపిల్ ఉత్పత్తి చేయడం. ఈ నిర్ణయం మిగతా అన్నింటికీ ముందు తీసుకోవాల్సినది.
కేబుల్ నిట్ ఫాబ్రిక్ డిజైన్ పునరావృతమయ్యే ప్యానెల్ యూనిట్లతో నిర్మించబడుతుంది. ప్రతి కేబుల్ ప్యానెల్ నిర్ణీత సంఖ్యలో సూదులను ఆక్రమిస్తుంది — అదే రిపీట్ వెడల్పు. ఫాబ్రిక్ అంతటా మొత్తం రిపీట్ల సంఖ్య మెషీన్ ఉపయోగించగల సూదుల సంఖ్యలో సమానంగా సరిపోవాలి, లేకపోతే డిజైన్ను సమరూపంగా ఉత్పత్తి చేయలేరు. రిపీట్ శుభ్రంగా విభజించబడకపోతే, ప్యానెల్ స్టిచ్ కౌంట్ను సర్దుబాటు చేయడం, రిపీట్ల సంఖ్యను మార్చడం లేదా లక్ష్య ఫాబ్రిక్ వెడల్పును మార్చడం అనే ఎంపికలు ఉంటాయి. శాంప్లింగ్ ప్రారంభమైన తర్వాత ఈ సర్దుబాట్లలో ఏదీ సులభం కాదు.
రిపీట్ సరిపోకపోవడం కేబుల్ శాంపిల్స్కు సవరణ అవసరమయ్యే తరచుగా కనిపించే కారణం. ఒక డిజైన్ స్కెచ్ లేదా CAD ఫైల్లో సమతుల్యంగా కనిపించవచ్చు, కానీ రిపీట్ వెడల్పు మెషీన్ సెటప్తో సరిపోకపోతే ఉద్దేశించిన వెడల్పులో సరిగ్గా టైల్ అవ్వకపోవచ్చు. నిలువు రిపీట్ కూడా ముఖ్యం: ఒక కేబుల్ క్రాసింగ్ సైకిల్ పూర్తి చేయడానికి ఎన్ని కోర్స్ వరుసలు అవసరమో, పూర్తి నిర్మాణాన్ని అంచనా వేయడానికి అంత పొడవైన శాంపిల్ అవసరం. సంక్లిష్టమైన కేబుల్ లేఅవుట్లకు, శాంప్లింగ్కు ముందే ప్రొడక్షన్ బృందం అడ్డం మరియు నిలువు రిపీట్లు రెండింటినీ నిర్ధారించుకోవాలి, బల్క్ ఉత్పత్తికి ముందు జాక్వార్డ్ నిట్ ఫాబ్రిక్ డెవలప్మెంట్లో రిపీట్ ప్లేస్మెంట్ను తనిఖీ చేయాల్సినట్లే.
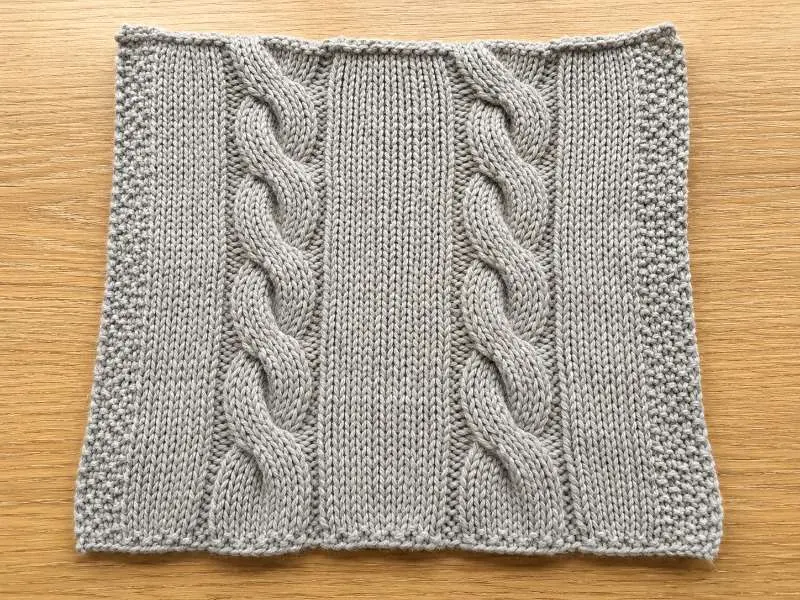
కేబుల్ నిట్ ఫాబ్రిక్లో బల్క్ కటింగ్ మరియు యీల్డ్ ప్లానింగ్ను నేరుగా ప్రభావితం చేసే నిర్మాణ లక్షణం ఉంది: అది లోపలికి లాగుతుంది (డ్రా-ఇన్). కేబుల్ క్రాసింగ్ స్టిచ్ పక్కనున్న లూప్లను పార్శ్వంగా లోపలికి లాగుతుంది, దీనివల్ల అదే మెషీన్పై అదే గేజ్లో ఉత్పత్తి చేసిన ప్లెయిన్ నిట్ నిర్మాణంతో పోలిస్తే ఫాబ్రిక్ విశ్రాంతి వెడల్పు తగ్గుతుంది. యూనిట్ వెడల్పుకు ఎక్కువ కేబుల్స్ మరియు క్రాసింగ్ ఇంటర్వెల్ ఎక్కువగా ఉంటే, డ్రా-ఇన్ ప్రభావం అంత ఎక్కువగా కనిపిస్తుంది.
అంటే పూర్తయిన కేబుల్ నిట్ ఫాబ్రిక్ పానెల్పై కొలిచిన వెడల్పు, అదే మెషీన్పై తయారు చేసిన సమానమైన సాదా జెర్సీ పానెల్ వెడల్పు కంటే తక్కువగా ఉంటుంది. టెక్ ప్యాక్లో వెడల్పు స్పెసిఫికేషన్ రాసేటప్పుడు డ్రా-ఇన్ను పరిగణనలోకి తీసుకోని డెవలప్మెంట్ బృందాలకు, మెషీన్ సరిగ్గా సెటప్ చేయబడినప్పటికీ, మొదటి శాంపిల్ చాలా ఇరుకైనదిగా కనిపిస్తుంది.
డ్రా-ఇన్కు భర్తీ చేయడానికి మెషీన్ సెటప్లో అదనపు వెడల్పు భత్యం చేర్చాలి; దాని ఖచ్చితమైన మొత్తం కేబుల్ సాంద్రత, క్రాసింగ్ ఫ్రీక్వెన్సీ మరియు నూలు సాగుదలపై ఆధారపడి ఉంటుంది. ఈ సంఖ్య నిర్మాణాన్ని బట్టి మారుతుంది, కాబట్టి ప్రతి డిజైన్కు విడివిడిగా ప్రొడక్షన్ బృందంతో నిర్ధారించుకోవాలి — ఇది వివిధ కేబుల్ నమూనాలకు వర్తించే సార్వత్రిక స్థిరాంకం కాదు. బల్క్ స్థాయిలో, డ్రా-ఇన్ ప్రతి రోల్కు ఫాబ్రిక్ దిగుబడిని కూడా ప్రభావితం చేస్తుంది, కాబట్టి బల్క్ ఫాబ్రిక్ పరిమాణం ఆర్డర్ చేయడానికి ముందు ముడిపదార్థాల లెక్కల్లో దీన్ని పరిగణనలోకి తీసుకోవాలి.
గేజ్ మరియు రిపీట్తో పాటు, కేబుల్ నిట్ ఫాబ్రిక్ డిజైన్ను బల్క్ రన్ అంతటా స్థిరంగా పునరుత్పత్తి చేయగలమా లేదా అని నిర్ణయించే అనేక ఉత్పత్తి-వైపు పరిమితులు ఉన్నాయి. ఇవి బల్క్ ఆమోదం తర్వాత కాకుండా టెక్నికల్ శాంపిల్ దశలోనే నిర్ధారించుకోవాలి. పూర్తి స్పెక్ షీట్లో గేజ్ మరియు స్టిచ్ సాంద్రత ఎలా పరస్పరం ప్రభావితం చేస్తాయనే సూచన కోసం, సంబంధిత ఫాబ్రిక్ గైడ్లో కేబుల్ నిట్ ఫాబ్రిక్ గేజ్ మరియు స్టిచ్ సాంద్రత వివరంగా చర్చించబడింది.
కట్-అండ్-సూ ఉత్పత్తిలో పానెల్ అలైన్మెంట్ కోసం, సీమ్ పాయింట్ల వద్ద కేబుల్ పానెళ్లను అలా ఉంచాలి, సీమ్ సంధి అంతటా కేబుల్ రిపీట్ కంటికి నిరంతరంగా కనిపించాలి. ఇది కటింగ్పై అలైన్మెంట్ టాలరెన్స్ అవసరాన్ని విధిస్తుంది, ఇది సాదా జెర్సీ లేదా ఇంటర్లాక్కు లేదు. టెక్ ప్యాక్లో సీమ్ల వద్ద కేబుల్ అలైన్మెంట్ పేర్కొనకపోతే, ప్రీ-ప్రొడక్షన్ ఆమోదం సమయంలో గార్మెంట్-స్థాయి QC అలైన్మెంట్ లోపాన్ని డిఫెక్ట్గా గుర్తించే అవకాశం ఉంది. సూ-బై శాంపిల్ కట్ చేయడానికి ముందే అలైన్మెంట్ స్పెక్ రాయబడాలి.
నూలు ట్విస్ట్ దిశ కేబుల్ నిట్ ఫాబ్రిక్ దృశ్య సమతుల్యతను ఇప్పటికీ ప్రభావితం చేయగలదు, ముఖ్యంగా ఫినిషింగ్ తర్వాత కేబుల్ రిలీఫ్, ఉపరితల బయాస్ మరియు రికవరీ కనిపించే నిర్మాణాల్లో. అయితే, కేబుల్ క్రాసింగ్ దిశను ఆమోదించిన నమూనా మరియు మెషీన్ సెటప్ ద్వారానే నియంత్రించాలి. రీఆర్డర్ స్థిరత్వం కోసం, ఆమోదించిన నూలు స్పెసిఫికేషన్, కేబుల్ దిశ, గేజ్, రిపీట్ వెడల్పు మరియు ఫినిషింగ్ మార్గం అన్నీ ప్రొడక్షన్ రికార్డులో నమోదు చేయాలి.
కేబుల్ నిట్ ఫాబ్రిక్లో సంకోచం ప్రవర్తన కూడా నిర్మాణంపై ఆధారపడి ఉంటుంది, కాబట్టి ఫైబర్ కంటెంట్ నుండి మాత్రమే దాన్ని ఊహించకూడదు. ఫినిషింగ్ తర్వాత కేబుల్ నిర్మాణాలు సాదా నిర్మాణాలకు భిన్నంగా రిలాక్స్ అవుతాయి, మరియు రిలాక్సేషన్ స్థాయి తుది పానెల్ కొలతలను ప్రభావితం చేస్తుంది. బల్క్ టాలరెన్స్లకు సరైన ప్రమాణం టెక్నికల్ శాంపిల్పై చేసిన వాష్ తర్వాత సంకోచం పరీక్ష — సాధారణ ఫైబర్-స్థాయి సంకోచం అంచనా కాదు.
Runtang Textileలో, గేజ్ ఎంపిక నుండి రిపీట్ నిర్ధారణ మరియు ఆమోదించిన బల్క్ శాంప్లింగ్ వరకు కేబుల్ నిట్ డెవలప్మెంట్ను సమీక్షించవచ్చు. ఫోషాన్లోని మా బృందం అపారెల్ బ్రాండ్ల కోసం కస్టమ్ నిట్ డెవలప్మెంట్కు మద్దతు ఇస్తుంది; కస్టమ్ సాలిడ్ రంగు MOQ ప్రతి రంగుకు 200 kg నుండి మరియు కస్టమ్ డెవలప్మెంట్ ఆర్డర్లు 1,000 kg నుండి ప్రారంభమవుతాయి. దీనివల్ల సీజనల్ బల్క్ ఆర్డర్లు ఇచ్చే ముందు నియంత్రిత శాంప్లింగ్ రికార్డులు అవసరమయ్యే బ్రాండ్లకు కేబుల్ నిట్ ఫాబ్రిక్ అనువైనది.
గేజ్ ఎంపిక అవసరమైన బరువు మరియు కేబుల్ స్పష్టతపై ఆధారపడి ఉంటుంది. తక్కువ గేజ్ పరిధులు (సుమారు 5GG నుండి 7GG) స్పష్టమైన టెక్స్చర్ ఉన్న హెవీవెయిట్ కేబుల్ నిర్మాణాలకు సాధారణంగా ఉపయోగిస్తారు, అయితే మధ్యస్థ గేజ్లు (సుమారు 10GG నుండి 12GG) తేలికైన లేదా సూక్ష్మమైన కేబుల్ పానెళ్లకు మరింత అనువైనవి. నిర్దిష్ట డిజైన్కు సరైన గేజ్ను డెవలప్మెంట్ స్వాచ్తో పోల్చి నిర్ధారించుకోవాలి — రెఫరెన్స్ చిత్రం నుండి మాత్రమే గేజ్ను విశ్వసనీయంగా ఊహించలేము. మీ దగ్గర రెఫరెన్స్ ఫాబ్రిక్ లేదా బరువు లక్ష్యం ఉంటే, టెక్ ప్యాక్ ఖరారు చేయడానికి ముందు డెవలప్మెంట్ బృందానికి తెలియజేయండి.
బల్క్ ఉత్పత్తికి ముందు, ఆమోదించిన రికార్డులో గేజ్, నూలు స్పెసిఫికేషన్, రిపీట్ వెడల్పు, కేబుల్ దిశ, ఫినిష్డ్ వెడల్పు, సంకోచం ఫలితం మరియు రంగు ఆమోదం స్థితి ఉండాలి. సర్టిఫైడ్ లేదా రీసైకిల్డ్ నూలు కోరినట్లయితే, నమూనా సేకరణ సమయంలో మెటీరియల్ క్లెయిమ్ పత్రాలను కూడా నిర్ధారించాలి. బాధ్యతాయుతమైన సోర్సింగ్ కార్యక్రమాల్లో చైన్-ఆఫ్-కస్టడీ మరియు మెటీరియల్ క్లెయిమ్ అవసరాల కోసం Textile Exchange ప్రమాణాలను సూచించవచ్చు.
కేబుల్ నిట్ ఫాబ్రిక్ డెవలప్మెంట్ బ్రీఫ్పై పని చేస్తున్నారా? మీ గేజ్ లక్ష్యం, రిపీట్ రిఫరెన్స్ మరియు వెడల్పు స్పెసిఫికేషన్ను మా డెవలప్మెంట్ టీమ్తో పంచుకోండి. ఒక నమూనా రౌండ్ ఖర్చు కలిగించే ముందే రిపీట్ లాజిక్ మరియు డ్రా-ఇన్ సమస్యలను గుర్తించడానికి మేము నమూనా సేకరణకు ముందు టెక్ ప్యాక్లను సమీక్షిస్తాము. ప్రారంభించడానికి నమూనా కోరండి లేదా కోటేషన్ పొందండి.
 ఫాబ్రిక్ గైడ్
దుస్తుల బ్రాండ్ల కోసం టెర్రీ క్లాత్: GSM బ్యాండ్లు, లూప్ ఎత్తు మరియు శోషణ ట్రేడ్-ఆఫ్లు
మరింత చదవండి ఫాబ్రిక్
పికే నిట్ ఫాబ్రిక్: గాలి ఆడే మరియు స్టైలిష్ క్రీడా దుస్తులకు సరైన ఎంపిక
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
పాలిస్టర్ ఫాబ్రిక్ మరియు Oeko-Tex స్టాండర్డ్: భద్రత మరియు సుస్థిరత పట్ల నిబద్ధత
మరింత చదవండి ఫాబ్రిక్ గైడ్
టీ-షర్టుల కోసం స్లబ్ నిట్ ఫాబ్రిక్: నూలు ఆకృతి, GSM ఎంపికలు మరియు ప్రింట్ అనుకూలత
మరింత చదవండి ఫాబ్రిక్ గైడ్
స్కూబా ఫాబ్రిక్: ఫ్యాషన్ కోసం డబుల్ నిట్ పాలీ-స్పాండెక్స్ ఫాబ్రిక్
మరింత చదవండి