د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین
د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین

هغه کشش لرونکی ټوکر چې له لومړي مینځلو وروسته شلېږي، یا په پراخه تولید کې د بیا رغونې ازموینې کې پاتې راشي، د بیا فرمایش لګښتونه او د لېږد ځنډونه رامنځته کوي چې ژر خپریږي. هغه فکتورونه چې فعالیت ټاکي — د سپانډیکس تناسب، د بنل جوړښت او د کشش لوری — ډېری وختونه د نمونې اخیستنې په پړاو کې ناسم لوستل کیږي. دا لارښود هغه څه پوښي چې د تدارکاتو ټیمونو ته د پراخه تولید ژمنې مخکې تاییدول اړین دي.
هر کشش لرونکی ټوکر یو شان نه غځېږي، او هر بیا رغونه د سپانډیکس څخه نه راځي. په بنل شوي جوړښت کې، کشش له دوو جلا سرچینو څخه راپیدا کیږي: د خپله کړۍ لرونکي تار جوړښت میخانیکي انعطاف، او د سپانډیکس (چې elastane یا Lycra هم ورته ویل کیږي) هغه کششمن ونډه چې په تار کې ګډه شوې ده. یو ساده جرسي ټوکر چې سپانډیکس نلري هم کولای شي وغځېږي، ځکه چې کړۍ لرونکی جوړښت د فشار لاندې خوځښت ته اجازه ورکوي. خو د کششمن تار له برخې پرته، د تکراري اغوستنې، مینځلو یا اوږد بار وروسته بیا رغونه کېدای شي بشپړه نه وي.
همدا لامل دی چې د اوږدېدو سلنه او د بیا رغونې سلنه دوه جلا مشخصات دي، او دواړه باید په خپلواکه توګه تایید شي. اوږدېدل ښیي چې کشش لرونکی ټوکر د بار لاندې څومره غځېدلای شي. بیا رغونه ښیي چې ټوکر د فشار له لرې کېدو وروسته د دې اوږدېدو څومره برخه بیرته راګرځوي. یو ټوکر کولای شي په اوږدېدو کې لوړه نمره واخلي او بیا هم په بیا رغونه کې پاتې راشي، چې دا هغه حالت دی چې په بشپړو جامو کې د شلېدو احتمال ډېروي.
د تدارکاتو ټیمونو لپاره، عملي پایله ساده ده: هغه د فایبر منځپانګې لیبلونه چې د سپانډیکس سلنه لیستوي، د ګډون تناسب بیانوي، نه د فعالیت پایله. د 5% سپانډیکس جرسي او د 5% سپانډیکس انټرلاک په دواړو د کشش لوري او د بیا رغونې اندازې کې توپیر لري، ځکه چې جوړښت — نه یوازې فایبر — ټاکي چې کششمنه برخه څنګه بار کیږي او خوشې کیږي.
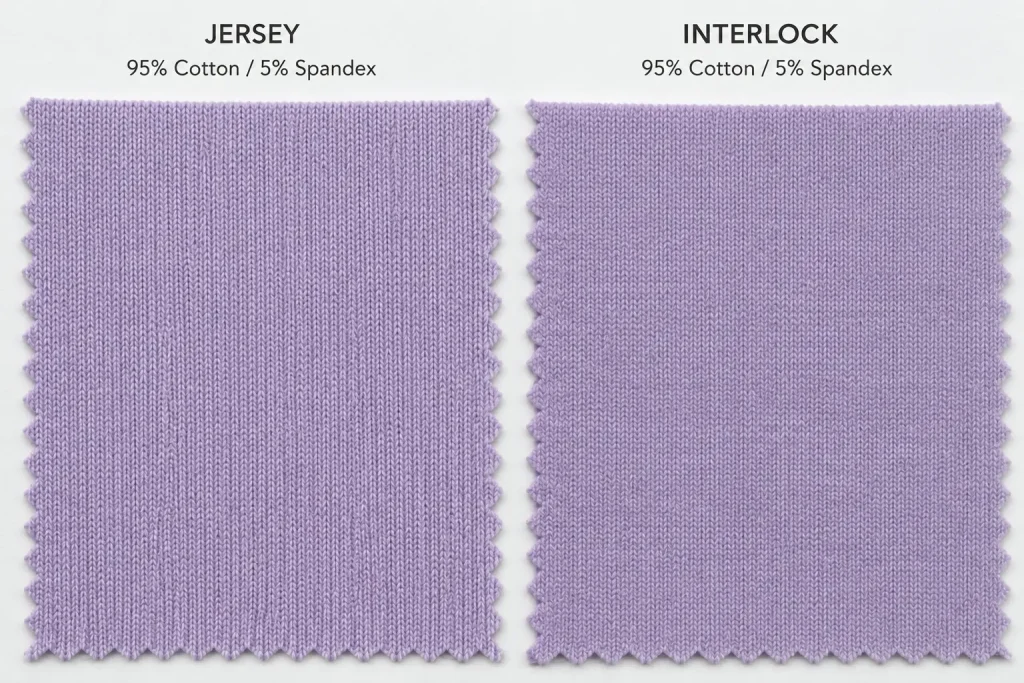
هغه څلور بنل جوړښتونه چې په کشش لرونکي ټوکر تدارکاتو کې ډېری کارول کیږي، هر یو جلا د کشش چلند لري چې د نمونې درجهبندي، د جامو تناسب او د پراخه تولید یووالی اغېزمنوي.
جرسي د بنل شوي ټوکر تر ټولو سپک او تر ټولو عام بنسټ دی. په ساده جرسي جوړښت کې چې سپانډیکس نه وي، کشش په عمده ډول د ټوکر په عرض کې وي — دا دوه اړخیز کشش دی. کله چې سپانډیکس په جوړښت کې شامل شي، جرسي کېدای شي د څلور اړخیز کشش لپاره جوړ شي، خو پایله یې بیا هم د تار د غوراوي، د ګنډلو د کثافت، د تمامولو د تشنج او د اړتیا وړ د بیا رغېدو پر شرایطو پورې تړلې ده.
د هغو جوړښت لرونکو جامو لپاره چې د بڼې ساتنه پکې مهمه ده — بلیزرونه، تنګې پتلونې، د پونټې ډوله جامې — د انټرلاک بنل شوي ټوکر د پراخه تولید په کچه د وړاندوینې وړ چلند ښيي. انټرلاک یو دوه ګونی بنل جوړښت دی چې په کې د ستنو دوه سیټه ټوکر تولیدوي چې دواړه مخونه یې سره ورته ښکاري. دا دوه طبقې جوړښت د کشش اندازه محدوده کوي خو د ابعادي ثبات په څرګند ډول ښه والی راوړي. انټرلاک له سپانډیکس سره منځنی دوه اړخیز یا څلور اړخیز کشش وړاندې کوي چې د تولید په ټولو بستونو کې بڼه ساتي.
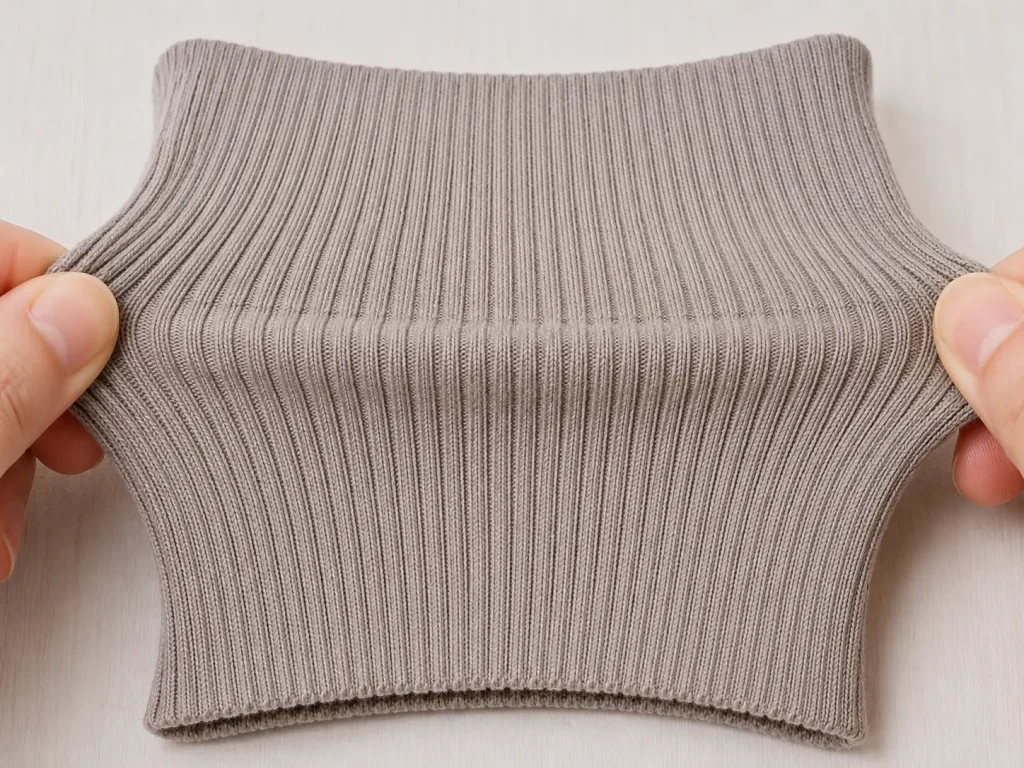
ریب بنل د لوړ کشش لرونکو کارونو لپاره تر ټولو غوره کشش لرونکی ټوکر جوړښت دی: کمر بندونه، کفونه، د غاړې کرښې او نږدې آرامۍ جامې. د بنل او پرل بدلېدونکې ستوني جوړښت څرګند افقي کشش رامنځته کوي — په ورته GSM او سپانډیکس منځپانګه کې د جرسي په پرتله ډېر زیات. په ریب کې د اوږدېدو او بیا رغونې تناسب عموماً ښه وي، همدا لامل دی چې ریب بنل ټوکر ډېری وختونه د بدن ته نږدې سټایلونو لپاره ټاکل کیږي چې ټوکر باید د اغوستونکي سیلویټ سره سمون وکړي او په تکراري توګه بڼې ته بیرته راشي.
د هغو د فعالیت محورو بنل شوو ټوکرونو د کارونو لپاره — فعالې جامې، د بدن جامې، د فشار ته نږدې جامې — سکوبا بنل شوی ټوکر جوړښت لرونکی څلور اړخیز کشش له کلکې بیا رغېدو سره وړاندې کوي. سکوبا بنل شوی ټوکر ډېری وختونه د پوليستر-سپانډیکس یا نورو ایلاسټان ترکیبونو په کارولو سره د یو کثیف دوه ګوني بنل جوړښت په توګه جوړېږي. د سپکو ساده بنلونو په پرتله، دا عموماً کلکه بیا رغېدنه او د پرې کولو او ګنډلو په تولید کې غوره د څنډو ثبات وړاندې کوي.
د سپانډیکس سلنه هغه مشخصات دي چې ډېری پیرودونکي لومړی غواړي، او هماغه ده چې ډېری وخت ناسم درک کېږي. د نمونې ټوټې کارت کې د فایبر منځپانګې شمېره په مخلوط کې د سپانډیکس تناسب بیانوي — دا مستقیم د کشش سلنې یا د بېرته راتګ درجې ته نه ژباړل کېږي. د سپانډیکس منځپانګه په لومړي سر کې د بېرته راتګ ځواک کنټرولوي: چې ټوکر د کشېدو وروسته څومره په کلکه بېرته ځان راکاږي، او په تکراري دورو کې هغه بېرته راتګ څومره په ثبات سره ساتي.
د سپانډیکس د ټیټې منځپانګې په کچو کې — چې د ورځني آرامۍ جامو او ساده بنل شوو پورتنۍ جامو لپاره معمول دي — ټوکر په نورمال اغوستلو کې د بڼې ساتلو لپاره کافي بېرته راتګ لري، مګر د تکراري مینځلو وروسته ممکن د اندازې آرامښت څرګند کړي. دا حد د هغو جامو لپاره مناسب دی چې کشش پکې د آرامۍ ځانګړتیا ده نه ساختاري اړتیا.
د منځنۍ منځپانګې په کچو کې، ټوکر د بدن د څرخونو سره په ډېر فعال ډول سمون پیلوي او د متحرک حرکت وروسته ډېر په ثبات سره بېرته راځي. دا هغه مناسب حد دی چې د تنګ بنل شوو جامو، د ورځني کار لپاره لګز، او د بدن سره سمون لرونکو پورتنۍ جامو لپاره دی چې په څو اغوستلو کې د اندازې ساتل مهم دي.
د سپانډیکس د لوړې منځپانګې په حالت کې — چې د فشار جامو، فعالیتمحورو فعالو جامو او تخنیکي د بدن جامو کې کارېږي — د بېرته راتګ ځواک په پام وړ ډول زیاتېږي. ټوکر د اغوستلو پر مهال پر بدن د اندازه کېدونکی فشار واردوي، چې د فشار محصولاتو لپاره فعاله اړتیا ده. دا حد عموماً ډېر تولیدي احتیاط ته اړتیا لري، ځکه د ټوکر کشش د تارونو پروسس، د ګنډلو ثبات او د بشپړولو پروسیجرونو اغېزمنوي.
د سرچینې ټیمونو لپاره یوه مهمه یادونه: د سپانډیکس منځپانګه د یو فعال حد څخه هاخوا زیاتول د فعالیت په خطي ډول ښه کولو ته دوام نه ورکوي. له یوې ټاکلې نقطې هاخوا، د سپانډیکس لوړه منځپانګه د ټوکر لګښت زیاتوي او ممکن د هوا نفوذ کم کړي پرته له دې چې د بېرته راتګ په متناسب ډول ګټه ورکړي. مناسب تناسب د جوړښت، بنسټیز فایبر او د جامې د وروستي کارونې اړتیاوو پورې اړه لري — نه د یوې عمومي تجربوي قاعدې پورې.
د سپانډیکس منځپانګې او د کشش چلند ترمنځ اړیکه د بنسټیز فایبر له مخې هم په پام وړ ډول توپیر لري. د پنبې-سپانډیکس مخلوطونه په مساوي تناسب کې د پولیستر-سپانډیکس یا نایلون-سپانډیکس څخه توپیر لري، ځکه د بنسټیز فایبر خپل کشش ځانګړتیاوې د ایلاسټیک برخې سره تعامل کوي. د دې لپاره چې پنبه د پنبې-سپانډیکس سره په کشش او بېرته راتګ کې څنګه پرتله کېږي، تفصیلي تحلیل وګورئ: پنبه د پنبې-سپانډیکس جرسي په پرتله: کشش، بېرته راتګ او د لګښت توازن.
د کشش لوری یو مشخصات دی چې هم د نمونې درجه بندۍ او هم د کارونې پر فعالیت اغېزه کوي، خو په لومړنیو د نمونې غوښتنو کې ډېری له پامه غورځېږي. دا توپیر د پراخه تولید په کچه مهم دی: هغه جامه چې د څلور اړخیز کشش لرونکي ټوکر لپاره نمونه شوې وي، که د دوه اړخیز کشش لرونکي ټوکر څخه تولید شي، نیمګړې اندازه به ولري، پرته له دې چې د سپانډیکس تناسب یې ورته وي.
دوه اړخیز کشش لرونکی ټوکر د یو محور په اوږدو کې غځېږي — نږدې تل په عرض کې (د کراس لوري دانه). دا د ډېرو وټ-بنل جوړښتونو طبیعي چلند دی چې سپانډیکس په دواړو لورو کې نه وي ورزیات شوی. دوه اړخیز کشش د هغو جامو لپاره کافي دی چې د حرکت اصلي غوښتنه پکې جانبي ده: تنګې پورتنۍ جامې، سیده پښې پتلونې، او هغه جامې چې د اغوستلو پر مهال پکې لږ عمودي تشنج وي. دا همدارنګه د ابعادي پلوه ډېر باثباته جوړښت دی، ځکه ټوکر د اوږدوالي د بدلون پر وړاندې مقاومت کوي چې که نه وي، جامې به د مینځلو وروسته په بدن اوږدوالي کې غځېدلې وای.
څلور اړخیز کشش لرونکی ټوکر هم په عرض او هم په اوږدوالي کې غځېږي. دا یا هغه جوړښت ته اړتیا لري چې په ځانګړي ډول د څو لوریز فنريتوب لپاره جوړ شوی وي — لکه ګرد بنل جرسي یا انټرلاک چې سپانډیکس په بنلولو کې شامل وي — یا هغه بنسټیز جوړښت ته چې په اوږدوالي لوري کې ذاتي انعطاف ولري. څلور اړخیز کشش د فعالو جامو، د یوګا او پیلاتس جامو، د لامبو جامو بنسټونو، او هرې هغې جامې لپاره معیاري مشخصات دی چې باید په یو وخت کې د بدن په څو سطحو کې متحرک حرکت ته ځای ورکړي.
د پراخه تولید له پلوه، څلور اړخیز کشش لرونکی ټوکر د پرې کولو او ګنډلو پر مهال لا دقیقې تشنج ادارې ته اړتیا لري. هغه ټوکر چې په دوه لورو کې غځېږي، که د پرې کولو دمخه په سمه توګه نه وي خپور شوی، د نمونې د ټوټو د بدلېدو احتمال یې ډېر دی، او د ګنډلو د څنډو ثبات هغو ډولونو ته اړتیا لري چې د ټوکر سره یوځای غځېږي نه دا چې په یوه ټاکلې موقعیت کې کلک شي.
کله چې د تارونو شمېر، د فایبر منځپانګه او د پایلوالي شرایط سره ورته وي، د ماشین ګېج کولای شي د لوپ کثافت، د کش حد او د بېرته راتلو چلند اغېزمن کړي. نری ګېج ډېری وخت ډېر متراکم سطح تولیدوي، پداسې حال کې چې غټ ګېج کولای شي د لوپ ډېر ښکاره خوځښت ته اجازه ورکړي. پیرودونکي باید ګېج د جوړښت یو متغیر وګڼي، نه د کش فعالیت یو خپلواک اټکل کوونکی. د ماشین مشخصاتو او د ټوکر جوړښت ترمنځ د اړیکې په اړه د نورو معلوماتو لپاره، د بنلوالي ماشین ګېج او د هغه اغېز پر بنل شوي جوړښت وګورئ.
په پراخه تولید کې د ټوکر د کش او بېرته راتلو نیمګړتیاوې په ندرت سره د یو واحد متغیر پایله وي. دا معمولاً د سپانډیکس منځپانګې، د تار کیفیت، د جوړښت تشنج او د پایلوالي شرایطو ترمنځ له تعامل څخه راپیدا کېږي — چې هیڅ یو یې د فایبر د امتزاج په لیبل کې په بشپړه توګه نه ښکاري. د سورسینګ ټیمونو لپاره، مناسبه حل لاره دا ده چې د نمونې اخیستلو پړاو کې یوه ټاکلې مجموعه د فعالیت مشخصات تایید کړي، دمخه له دې چې پراخه تولید ته اجازه ورکړل شي.
د اوږدېدو سلنه د کشش اصلي مشخصات ده. دا باید د اوږدوالي او عرض په لورونو کې جلا اندازه او راپور شي. یو ټوکر چې 4-way stretch بلل کیږي، باید په دواړو محورونو کې د پام وړ اوږدېدل وښیي؛ که د اوږدوالي په لور ارزښت ناچیز وي، نو ټوکر په عملي ډول 2-way دی، هر څه چې د هغې په اړه ویل شي.
د بېرته راتلو سلنه باید د کش او خوشې کېدو د ټاکل شوي شمېر دورو وروسته اندازه شي، نه یوازې د یو ځل اوږدېدو څخه. هغه ټوکر چې له یوه کش واقعې څخه په بشپړه توګه بېرته راځي، کېدای شي له لسو یا شلو دورو وروسته کمزوری شي، چې د اونۍ د معمول اغوښتلو تجربې ته نژدې ده. اړوند ازموینه طریقه ASTM lD2594 (د کم قوت لرونکو بنل شوو ټوکرونو د کش ځانګړنو لپاره معیاري ازموینه طریقه) ده، چې له دورو وروسته د پاتې اوږدېدو د اندازه کولو لپاره معیاري کړنلاره برابروي. پیرودونکي باید د عرضه کوونکي معلوماتو ترلاسه کولو پر مهال تایید کړي چې کومه ازموینه طریقه کارول شوې، ځکه بېلابېلې طریقې د پرتلې وړ نه دي.
د مینځلو ابعادي ثبات د بنل شوي ټوکر د تصویب لپاره دریم مهم معیار دی. د مینځلو دورې کولی شي د سپانډیکس فایبرونه سست کړي، په ځانګړي توګه که چې د پای کارولو په وخت کې لوړ حرارت شرایط وکارول شي. اوږدوالی لوري ته زیات زیان رسېدلی شي: هغه ټوکرونه چې په خام حالت کې د منلو وړ کشیدنه او بېرته راګرځېدنه ښیې، ممکن د مینځلو وروسته د اوږدوالي د اندازې وړ انقباض وښیې، چې پایله یې دا ده چې جامې د مصرفوونکي له لومړي مینځلو وروسته په پای کې لنډې کیږي. د مینځلو ثبات معلومات باید د هماغه ټوکر له بست څخه تایید شي، نه د بلې دورې یا بل پای لټ څخه.
د پراخه تولید د مخکې تصویب لپاره عملي چوکاټ:
دا هم د تایید وړ ده چې آیا سپانډیکس د لوڅې تارۍ، پوښل شوې تارۍ یا کور-سپن په توګه شامل شوی، ځکه چې د تارۍ بڼه کولی شي د فشار کنټرول، د پای کارولو چلند او د بېرته راګرځېدنې دوام اغېزه وکړي. که لوړ حرارت رنګ کول یا پای کارول پکې شامل وي، له عرضه کوونکي وپوښتئ چې د پروسس وروسته بېرته راګرځېدنه څنګه تصدیق کیږي. دا تفصیلات د نمونې اخیستنې په پړاو کې د پورته کولو وړ دي، نه د پراخه تولید د تصویب وروسته.
د اوږدوالي او عرض په دواړو لورو کې د اوږدېدو سلنه، د څو دورو ازموینې وروسته د بېرته راګرځېدنې سلنه او د مینځلو ابعادي ثبات معلومات وغواړئ. هغه ازموینې طریقه چې کارول شوې ده تایید کړئ — ASTM D2594 د کم قوې بنل شویو ټوکرونو لپاره یوه عامه مرجع ده. همدارنګه تایید کړئ چې آیا ازمویل شوې ټوټه د هماغه ماشین تنظیماتو او سپانډیکس لټ لاندې تولید شوې وه چې په پراخه تولید کې به وکارول شي.
نه، په مستقیم ډول نه. سپانډیکس په اصل کې د بېرته راګرځېدنې قوه زیاتوي — چې ټوکر د کشیدلو وروسته څومره په قوي ډول بېرته ځان ته راکاږي. د کشیدني اندازه زیاتره د بنل جوړښت او د جوړېدو فشار له مخې ټاکل کیږي. دوه ټوکرونه چې ورته سپانډیکس تناسب لري، ممکن خورا مختلف د اوږدېدو سلنه تولید کړي که چې د دوی بنسټیز جوړښتونه توپیر ولري. د اوږدېدو او بېرته راګرځېدنې دواړه د جلا جلا پارامترونو په توګه مشخص کړئ، نه یوازې د سپانډیکس منځپانګه.
ریب اوبدل د ملا کمربندونو، کفونو، تنګو عادي جامو او هغو نږدې تنګو جامو لپاره چې د عرض په لور قوي بېرته راګرځېدنه ته اړتیا لري، کار کولی شي. د طبي یا فعالیتي کمپریشن محصولاتو لپاره، یوازې ریب جوړښت بس نه دی. پیرودونکي باید د پراخه تولید له تصویب څخه مخکې د اړوند بازار معیار له مخې د فشار اړتیاوې، اوږدېدنه، بېرته راګرځېدنه او دوامدار کمپریشن معلومات تایید کړي.
Runtang Textile د اروپا، شمالي امریکا او آسټرالیا د جامو برنډونو لپاره د ریب اوبدل، انټرلاک او سکوبا بنل شوي ټوکر جوړښتونو کې کشیدونکی ټوکر تولیدوي. د پراخه تولید له تصویب څخه مخکې نمونه وغواړئ یا نرخ ترلاسه کړئ.
 پایښت
د سفارش دمخه تعقیب: د بنل شویو جامو پیرودونکو لپاره د ټوکر تعقیب معاینات
نور ولولئ صنعتي بصیرتونه
له پنبه جرسي ټوکر څخه څه جوړولی شئ
نور ولولئ ټوکر
جرسي بنل شوی ټوکر په تفصیل: ډولونه، ځانګړنې او عام کارونې
نور ولولئ تخنیکي پوهه
د یوګا ټوکر اړین توکي: آرامۍ او فعالیت
نور ولولئ تخنیکي پوهه
د ټوکر د پټېدو ازموینه او ابعادي ثبات: د بنل شوو جامو لپاره د پراخه تولید دمخه کتنې
نور ولولئ