د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین
د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین

د ساده جرسي ټي شرټونو یوه بسته له نمونې اخیستنې تېره شوه — بیا د پرې کولو له خونې داسې راستنه شوه چې د څنګ درزونه په دوامداره توګه له مرکز څخه وتلي وو، او له مینځلو وروسته اندازه کې د زغم له حد څخه بهر وې. دواړه نیمګړتیاوې یوې خلا ته رسېږي: پېچلتیا او انقباض د نمونې په پړاو کې یو ځای نه وو تایید شوي. دا دواړه په بېلابېلو لارو تفتیش کېږي، پر جامو کیفیت بېلابېل اغېز کوي، او ستاسو د مشخصاتو په پاڼه کې جلا جلا یادښتونه غواړي.
انقباض او پېچلتیا په خبرو اترو کې ډېری یو ځای یادېږي، خو دوی د بنل شوي ټوکر دوه بېلې اندازې ستونزې بیانوي.
انقباض له مینځلو وروسته د ټوکر د اوږدوالي یا سور د کمېدو ته ویل کېږي — یو اندازه کېدونکی بدلون چې مستقیم پر نمونې اندازې او د بشپړو جامو پر اندازو اغېز کوي. پېچلتیا، چې کږېدنه یا تاوېدنه هم بلل کېږي، یو څرخېدونکی ټوټېدل بیانوي چې پکې د بنل شوي ټوکر ګنډې له عمودي لوري څخه کږېږي. په بشپړه جامعه کې دا د تاو شوو څنګ درزو، له مرکز څخه وتلو پلاکټونو، یا د مخ پینلونو په څېر ښکاري چې له لومړي مینځلو وروسته په څنګ لوري ته کډه کوي.
دغه دوه ستونزې بېلابېلې ریښې لري، د ټوکر د جوړښت له مخې بېلابېل خطر پروفایل لري، او بېلابېلې د تفتیش میتودونو ته اړتیا لري. خو ډېرې سورسینګ ټیمې یوازې د نمونې په پړاو کې د انقباض معلومات غواړي، او پېچلتیا ته د پراخه تولید د رد یا د پیرودونکي د شکایت په توګه مخامخ کېږي، نه د تولید څخه مخکې د کنټرول لیست په توګه.
د ویفت-بنل شوو ټوکرونو لپاره، د اندازې بدلون (انقباض) لپاره یو پراخه یاد شوی مرجع حد د ساده جرسي او ورته پرانیستو جوړښتونو لپاره ±7% دی، چې د انټرلاک او ریب جوړښتونو لپاره تنګتر زغم — ډېری د ±2% شاوخوا — یادېږي. دا شمېرې یوازې د پیل ټکي په توګه وګڼل شي؛ ستاسو د برنډ معیار یا د پیرودونکي د QA لارښود لومړیتوب لري، او زغم باید د نمونې اخیستنې له پیل څخه مخکې په تخنیکي پاکېټ کې تعریف شي. د پېچلتیا لپاره، تر 5% پورې انحراف د ساده جرسي جوړښتونو لپاره یو معمول یاد شوی پیل ټکی دی، خو دا د برنډ د مشخصاتو او وروستي کارونې له مخې توپیر لري. هر هغه زغم چې تاسو یې پلي کول غواړئ، باید د پراخه ټوکر له تایید مخکې په لیکلي ډول ومنل شي.
د جوړښت ډول تر ټولو باوري اٶندوی دی چې کومه اندازې ستونزه ډېره ښکارېدای شي — او څومره جدي کېدای شي.
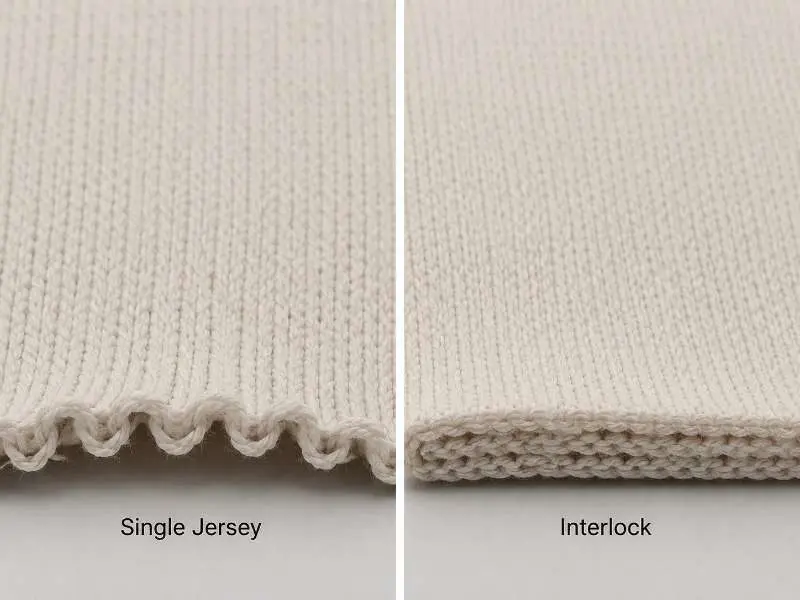
ساده جرسي ټوکر، چې په ګردو ویفت-بنل ماشینونو تولیدېږي، هغه جوړښت دی چې تر ټولو ډېر د پېچلتیا سره مخ دی. د یوې طبقې ویفت-بنل شوي ټوکر د کړۍ هندسه په تولید کې ذاتي تاوېدونکی فشار رامنځته کوي. کله چې دا فشار د پروسس یا د مصرفوونکي د مینځلو په ترڅ کې خوشې شي، ټوکر څرخېدو ته مایل کېږي او ګنډې له د رګونو له عمودي ترتیبه لرې کوي. دا د جوړښت یو ښه مستند شوی ځانګړتیا ده نه تصادفي نیمګړتیا — خو باید د پراخه تولید له تایید مخکې اندازه او کنټرول شي، نه دا چې د زغم دننه فرض شي.
انټرلاک او ریب بنل شوی ټوکر جوړښتونه عموماً د ګنډې په لوري کې ډېر اندازې ثبات لري. د دوی یو بل سره تړلې یا دوه برابره کړۍ هندسه فشار ډېر په مساوي ډول وېشي او هغه څرخېدونکی کش چې پېچلتیا رامنځته کوي په پام وړ ډول کموي. انقباض د دواړو لپاره اړین د تفتیش متغیر پاتې کېږي — په ځانګړي ډول د پنبه او سیلولوزیک مخلوطونو لپاره — خو د پېچلتیا خطر پروفایل له ساده جرسي څخه ټیټ دی.
دا جوړښتي توپیر د دې لپاره مهم دی چې د څو ټوکرونو د پراختیا په یوه موسم کې د تفتیش سرچینې څنګه ووېشل شي. د بشپړ پېچلتیا پروتوکول چلول، په شمول د مینځل شوې کڅوړې د تفتیش میتود، د ساده جرسي فرمایشونو لپاره تر ټولو مهم دي. د انټرلاک او ریب جوړښتونو لپاره، د تفتیش لومړیتوب کېدای شي د انقباض کچې، د سور ثبات او بیرته راګرځېدو ته واړول شي — خو که برنډ یو مستند رد حد ولري، پېچلتیا باید په بشپړ ډول له پامه ونه غورځول شي.
د دې پوهېدل چې کوم ازموینه وغواښل شي — او د هغې پایله څنګه ولولل شي — هغه ځای دی چې د تدارکاتو ټیمونه د پراخه تولید له پیل دمخه ډېری عام مشخصاتي تشې پکې بندوي.
د انقباض لپاره، دوه ډېرې کارېدونکې معیارونه AATCC 135 (د ټوکرونو ابعادي بدلونونه د کورني مینځلو وروسته) او ISO 6330 دي. دواړه د مینځلو تودوخه، د وچولو طریقه او د دورو شمېر مشخصوي. کله چې د ازموینې راپور غواړئ، ډاډ ترلاسه کړئ چې د مینځلو شرایط ستاسو د پاملرنې لارښود سره سمون لري. د 30°C په تودوخه کې د درې دورو لپاره شوی راپور ممکن د هغه جامې لپاره فعالیت ونه ښیي چې مصرفوونکي به یې په 40°C یا 60°C کې په پرلهپسې ډول ومینځي. د ازمویل شوو دورو شمېر هم باید د محصول د تمې وړ ژوند سره سمون ولري — دا د ماشومانو جامو، کاري جامو یا د فعالو جامو لپاره ډېر مهم دی، خو د یو موسمي فیشن توکي لپاره کم اهمیت لري.
د spirality لپاره، اصلي معیار AATCC TM179-2025 دی، د ټوکرونو کږېدل د کورني مینځلو وروسته. دا د کورني مینځلو وروسته په اوبدل شوو او بنلو شوو ټوکرونو کې د کږېدو بدلون اندازه کوي، نو د تدارکاتو ټیمونه باید تایید کړي چې ایا راپور د معیاري دورو شرایطو یا د اضافي برنډ ځانګړي مینځلو پروتوکول سره سم دی.
کله چې د ابعادي ازموینې هر راپور بیاکتنه کوئ، د هغه ځانګړې مینځلو تودوخه، د وچولو طریقه او د دورو شمېر وغواړئ، نه یوازې د سلنې پایله. که ستاسو پیروونکی د معیاري طریقې څخه زیاته مینځل وغواړي، هغه د برنډ ځانګړي تصویب شرط په توګه ولیکئ نه دا چې فرض کړئ چې دا د AATCC TM179 د ډیفالټ راپور برخه ده. د نامعلومو یا ناسمونو ازموینې شرایطو پر بنسټ پراخه تولید تصویبول، د تحویل وروسته د کیفیت د اختلافاتو یوه عامه سرچینه ده.
د نمونې اخیستنې دمخه د بنل شوي ټوکر د GSM د غوراوي تاییدولو ترڅنګ، د ابعادي ثبات معلومات — چې دواړه انقباض او spirality رانغاړي — د تولید دمخه د تصویب په بهیر کې ټینګول، د وروستیو پراخه تولید ناکامیو د مخنیوي لپاره یو له ډېرو باوري لارو څخه دی.
په تولیدي پړاو کې پایته رسول ټاکي چې ایا د نمونې په پړاو کې د ابعادي ازموینې پایلې د پراخه تولید تر تحویل پورې په دوامداره توګه تکرارېدای شي. د کارېدونکو عمومي لارو پوهېدل د تدارکاتو ټیمونو سره مرسته کوي چې د کارخونې د بهیر بیاکتنې پر مهال سمې وړتیا پوښتنې وکړي.
د انقباض لپاره، د کمپکشن پایته رسول یوه لاره ده چې د ځینو ویفټ-بنل جوړښتونو سره کارېږي. دا بهیر ټوکر د تحویل دمخه په کنټرول شوو شرایطو کې په میخانیکي ډول آراموي او هغه ابعادي انرژي مخکې ازادوي چې که نه وي، د لومړي مینځلو وروسته ښکاره کېده. د انقباض د کمېدو هغه کچه چې دا ترلاسه کوي، د ټوکر جوړښت، د فایبر منځپانګې او د کارول شوو ځانګړو پایته رسولو پیرامیټرونو پورې توپیر کولای شي — د پرلهپسې مینځلو دورو وروسته ځینې پاتې انقباض حتی په کمپکټ شوي ټوکر کې هم معمول دی، او پایلې باید د ازموینې معلوماتو پرته فرض نه شي.
د spirality لپاره، پرانیستې پراخوالي پروسس او د رنګولو او پایته رسولو پر مهال د کنټرول شوې کشش مدیریت کولای شي په ټوکر کې د څرخېدونکي فشار کمولو کې مرسته وکړي. د تار تاوول ممکن په ساده جرسي جوړښتونو کې هم یو اغېزمن متغیر وي — که څه هم دا چې د دغو عواملو څخه هر یو څومره کنټرولېدای شي، د ځانګړي جوړښت او د کارخونې د بهیر وړتیا پورې اړه لري. نه ټول جوړښتونه د یوې پایته رسولو طریقې ته یو شان ځواب وایي، او هېڅ یو بهیر مرحله د ټولو ساده جرسي ټوکرونو لپاره د spirality خطر په بشپړ ډول نه له منځه وړي.
د تدارکاتو پایله عملي ده: د هغو فرمایشونو لپاره چې spirality زغم پکې د کیفیت ټاکل شوی معیار دی، له کارخونې سره تایید کړئ چې د تولید مشخصاتو کې کومې پایته رسولو مرحلې شاملې دي، او د پراخه تولید له تصویب دمخه د تولید دمخه د مینځلو ازموینې معلومات وغواړئ. هغه ټوکر چې د پایته رسولو وروسته د اوبدلو پر مهال ابعادي ازموینه پاس کړي خو د هوکړې شوې دورې شمېر ته نه وي مینځل شوی، ممکن د تحویل وروسته ستاسو په ټاکلي زغم کې پاتې نه شي.
د دواړو متغیرونو لپاره، تر ټولو باوري ساتنه د نمونې د ازموینې شرایطو او د پراخه تولید د تصویب شرایطو ترمنځ یووالی دی — هماغه ازموینه طریقه، هماغه د دورې شمېر، هماغه د مینځلو تودوخه. د نمونې او پراخه تولید د ازموینې پروتوکولونو ترمنځ ناسمونې د ابعادي ردولو د شخړو د پام وړ برخه جوړوي.
هیڅ یو نړیوال معیار نشته — زغم د جوړښت، د فایبر منځپانګې او د کارونې پر بنسټ توپیر لري. ډېری پیرودونکي د پیل ټکي په توګه د ساده جرسي لپاره ±5% یادوي، او د انټرلاک یا ریب اوبدل شوي ټوکر لپاره یې سخت تر محدودیتونه ټاکي. تر ټولو باوره لار دا ده چې خپل زغم د نمونې اخیستنې دمخه په تخنیکي بنډل کې تعریف کړئ، د مینځلو ازموینې د پراخه تولید د تصویب لپاره ټاکل شوو هماغو شرایطو لاندې ترسره کړئ، او تایید کړئ چې د فابریکې د تولید ازموینې راپور ورته پیرامیټرې کاروي. هغه زغم چې د نمونې اخیستنې له بشپړېدو وروسته ټاکل کیږي، په شاتګ بڼه یې پلي کول ستونزمن دي.
د پېچلوالي (spirality) اندېښنه تر ټولو ډېره د ساده جرسي سره تړلې ده، چېرې چې د یوې طبقې د لوپ هندسه داسې تاوېدونکې فشار رامنځته کوي چې له مینځلو وروسته څرخېدل رامنځته کولی شي. د انټرلاک او ریب بنل شوو ټوکر جوړښتونو په دې اړه عموماً ډېر ثبات لري، ځکه چې د هغوی دوهګونې یا انټرلاک شوې لوپ جوړښت لري. خو هر اوبدل شوی (weft-knit) جوړښت کولای شي د ځینو فایبر او د پای کارونې شرایطو لاندې یو څه کږوالی ښکاره کړي. که چېرې د پېچلوالي (spirality) ستونزه ستاسو د کیفیت ډاډ (QA) معیار کې د ردولو ټاکل شوې معیار وي، د فرمایش کې شامل ټولو جوړښتونو لپاره د ازموینې غوښتنې او زغم تایید کړئ، نه یوازې د ساده جرسي لپاره.
Runtang Textile په اروپا، شمالي امریکا او اسټرالیا کې د جامو برانډونو لپاره بنل شوی ټوکر تولیدوي. خپلې د ابعادي ثبات غوښتنې شریکې کړئ او د پراخه تولید دمخه د ازموینې لپاره نمونې وغواړئ — په هغو د مینځلو شرایطو کې چې تاسو ټاکلي، د انقباض او پېچلوالي (spirality) معلومات هم شامل کړئ. زموږ د بنل شوو ټوکرونو لړ وګورئ یا د خپل تدارکاتي بهیر د پیل لپاره زموږ سره اړیکه ونیسئ.
 د جوړوونکي لیدلوري
د بنل شوي ټوکر د تولید بهیر څرګندول: له تار څخه تر بشپړ محصول پورې د کیفیت سفر
نور ولولئ ټوکر
ریب اوبدل شوی ټوکر: دوه مخيز ټوکر چې ښه انعطاف لري
نور ولولئ د جوړوونکي لیدلوري
د جامو لپاره د اوبدل شوو ټوکرو پاینی کارونه: برشینګ، پیچینګ، مرسرایزینګ او وینځل — هر یو یې په لویه کچه څه ورکوي
نور ولولئ د ټوکر لارښود
د سویټرونو لپاره کیبل بنل شوی ټوکر: د ټکو کثافت، ګیج او پراخه مشخصات پاڼه
نور ولولئ ټوکر
د مشهورو بنلو شوو ټوکرونو پلټنه
نور ولولئ