ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ
ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ

ပါဠ်ထိုးထည် သည် ဆွယ်တာများ၊ ကာဒီဂန်များနှင့် အသုံးအဆောင်ပစ္စည်းများအတွက် နှစ်ဖက်စလုံး သွင်ပြင်ထူးခြားမှုကို ပေးစွမ်းသော်လည်း အမြောက်အများ ထုတ်လုပ်ခြင်းသည် သွင်ပြင်ရွေးချယ်မှုတစ်ခုတည်း မဟုတ်ပါ။ ပါဠ်ထိုးထည်ကို အထည်ထုတ်လုပ်မှုအတွက် အတည်ပြုမည်ဆိုပါက ဝယ်ယူသူများသည် ဆွဲဆန့်သည့် ဦးတည်ချက်၊ အကျယ်တည်ငြိမ်မှု၊ ကျုံ့နှုန်းနှင့် ဆိုးဆေးတူညီမှုတို့ကို စစ်ဆေးသင့်ပါသည်။
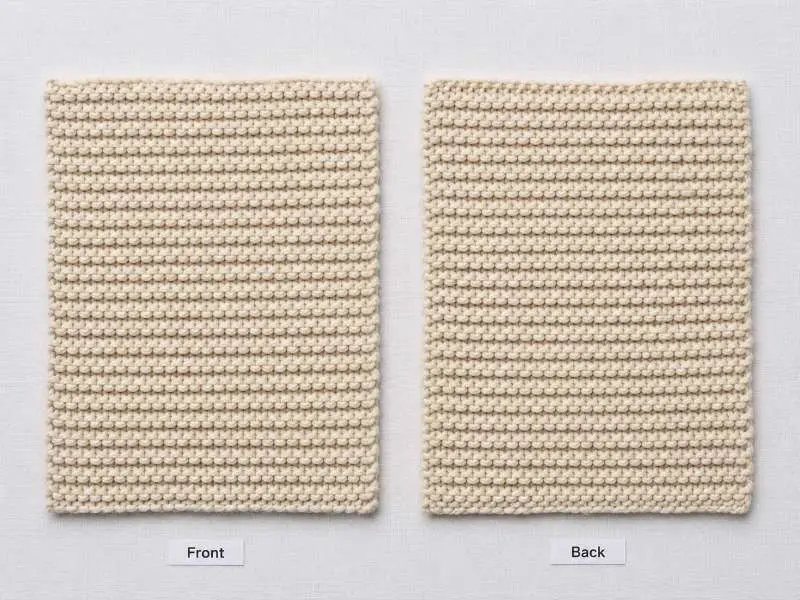
ပုံမှန် ဂျာစီထိုးထည်တွင် တစ်ခုချင်းသော ဒေါင်လိုက်ချည်ကြောင်းသည် တစ်ခုတည်းသော ဦးတည်ချက်သို့ သွားပါသည် — ထိုးရိုးများက မျက်နှာပြင်ကို ဖြစ်စေပြီး ပါဠ်ရိုးများက ကျောဘက်ကို ဖြစ်စေပါသည်။ ပါဠ်ထိုးထည်တွင် ချည်ကြောင်းတစ်ခုစီအတွင်း ထိုးရိုးဦးတည်ချက်သည် အတန်းတစ်တန်းချင်းစီ လှည့်ပတ်သွားပြီး အပြင်ဘက်နှင့် အတွင်းဘက်နှစ်ဖက်စလုံးသို့ မျက်နှာမူသော ကွင်းများကို အစဉ်လိုက် ဖြစ်ပေါ်စေပါသည်။ ရလဒ်မှာ ချောမွတ်သော မျက်နှာတစ်ဖက်နှင့် သွင်ပြင်ရှိသော ကျောတစ်ဖက် မဟုတ်ဘဲ နှစ်ဖက်စလုံးတွင် အလျားလိုက် ကြောင်းလှိုင်းများ ပေါ်နေသော အထည်ဖြစ်ပါသည်။
ဤဖွဲ့စည်းပုံကွာခြားချက်သည် ဖြတ်တောက်ခြင်းနှင့် အရွယ်အစား သတ်မှတ်ခြင်းတွင် အရေးပါပါသည်။ ပါဠ်ထိုးထည်သည် ယေဘုယျအားဖြင့် ဖြတ်ထားသော အနားများတွင် ဆင်ဂယ်လ်ဂျာစီထက် ပိုပြန့်ပြီး အနားလိပ်ခြင်း ပြဿနာများကို လျှော့ချနိုင်သော်လည်း အနားမချောသေးသော အစိတ်အပိုင်းများကို အထည်တည်ဆောက်မှုအပေါ် အခြေခံ၍ အတည်ပြုရန် လိုအပ်ပါသေးသည်။ ၎င်း၏ ဆွဲဆန့်မှု အပြုအမူကို အလျားနှင့် အနံ နှစ်ခုစလုံးတွင် တိုင်းတာသင့်ပါသည်။ အဘယ်ကြောင့်ဆိုသော် ပါဠ်ဖွဲ့စည်းပုံများသည် ဂျာစီဖြင့် လေ့ကျင့်ထားသော ပုံစံထုတ်အဖွဲ့များ မျှော်လင့်ထားသည်ထက် အလျားလိုက် ဆွဲဆန့်မှု ပိုမိုပြင်းထန်လေ့ ရှိပါသည်။
ဖွဲ့စည်းပုံ နှိုင်းယှဉ်ချက် — ပါဠ်ထိုးထည်၊ ဂျာစီနှင့် ချည်မျှင်အထည်:
| ဖွဲ့စည်းပုံ | ပါဠ်ထိုးထည် | ဂျာစီ | ချည်မျှင်အထည် |
|---|---|---|---|
| မျက်နှာပြင်/ကျောဘက် | နှစ်ဖက်စလုံး တူညီသည် | ဘက်တစ်ဖက်စီတွင် မတူညီ | နှစ်ဖက်စလုံး တူညီသည် |
| အဓိက ဆွဲဆန့်မှု | အလျားလိုက်တွင် ပိုပြင်းထန်လေ့ရှိသည်; ဝင်ရိုးနှစ်ခုစလုံးကို စစ်ဆေးပါ | အနံလိုက်တွင် ပိုပြင်းထန်လေ့ရှိသည် | ချည်မျှင်အချိုးပေါ်မူတည်၍ အနံလိုက် ပြန်လည်ကျုံ့နိုင်မှု မြင့်မားသည် |
| ပြန့်ပြီး လဲလျောင်းမှု | ယေဘုယျအားဖြင့် ပြန့်သည်; အနားလိပ်ခြင်း နည်းသည် | ဖြတ်ထားသော အနားများတွင် လိပ်လေ့ရှိသည် | ယေဘုယျအားဖြင့် ပြန့်သည် |
| စက်အမျိုးအစား | ပါဠ် / လင့်ခ်လင့်ခ်စက် | စက်ဝိုင်းထိုးစက် | ချည်မျှင်ထိုးစက် |
| ပုံမှန် အသုံးပြုမှု | ဆွယ်တာများ၊ အထည်များ၊ လည်စည်းများ | တီရှပ်များ၊ အတွင်းခံအထည်များ | လက်ပတ်စည်းများ၊ ကော်လာများ၊ ကိုယ်ထည်ဝတ်စုံများ |
ပါဠ်ထိုးထည်ကို လင့်ခ်နှင့်လင့်ခ်စက်များ (ပါဠ်စက်များဟုလည်း ခေါ်သည်) ဖြင့် ထုတ်လုပ်ပြီး ရှေ့နှင့်နောက် အပ်ခင်းများကြားတွင် ထိုးရိုးများကို ရွှေ့ပြောင်းရန် ခေါင်းနှစ်လုံးအပ်များကို အသုံးပြုပါသည်။ ဤရွှေ့ပြောင်းမှု ယန္တရားသည် အထည်၏ နှစ်ဖက်စလုံး သွင်ပြင်ထူးခြားမှုကို ဖြစ်စေရုံသာမက စက်ဝိုင်း ဂျာစီ သို့မဟုတ် ချည်မျှင်ထိုးစက်များနှင့် နှိုင်းယှဉ်လျှင် ထုတ်လုပ်မှု နှေးကွေးမှု၏ အရင်းအမြစ်လည်း ဖြစ်ပါသည်။
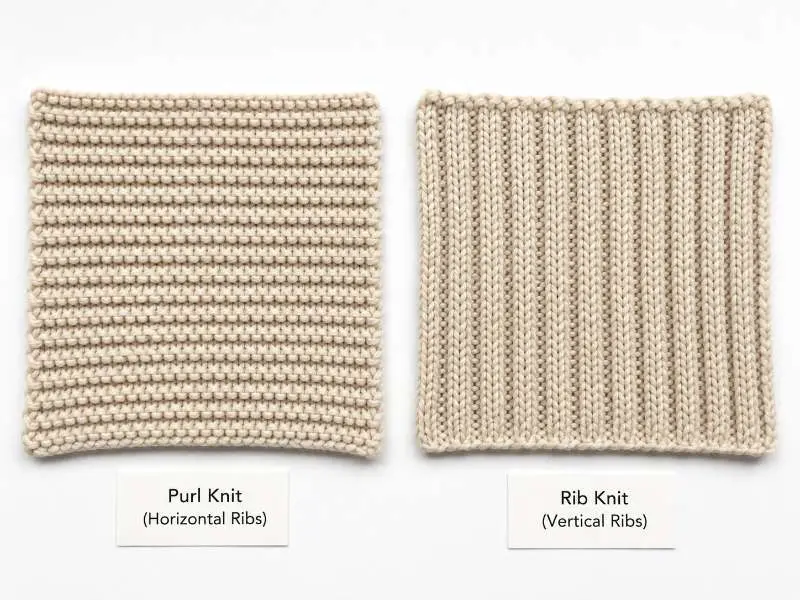
ပါလ်ထိုးထည်၏ အလျားလိုက် ဆန့်နိုင်စွမ်းသည် ဂျာစီ၏ ပုံမှန် အနံလိုက် ဆန့်နိုင်စွမ်းထက် ပို၍ ထင်ရှားသောကြောင့် ဒေါင်လိုက် ဆန့်နိုင်စွမ်း အရေးကြီးသည့် ပစ္စည်းအမျိုးအစားများဖြစ်သော ပခုံးကျ ဆွယ်တာများ၊ အရှည်ရှည် ကာဒီဂန်များ၊ နှင့် စက်ဝိုင်းပုံထိုးထားသော လည်စည်းနှင့် ဦးထုပ်ကဲ့သို့သော အပိုပစ္စည်းများအတွက် ကောင်းစွာ သင့်တော်ပါသည်။ ဤအထည်၏ အလျားလိုက် ပြန်လည်ရုန်းထွက်နိုင်စွမ်းသည် ချည်ဖွဲ့စည်းပုံနှင့် ရောစပ်ထည့်သွင်းထားသော စပန်းဒက် ပါဝင်မှုအပေါ် မူတည်၍ ကွဲပြားနိုင်သဖြင့် ဆန့်နိုင်စွမ်းနှင့် ပြန်လည်ရုန်းထွက်နိုင်စွမင်း သတ်မှတ်ချက်များကို ခန့်မှန်းတွက်ချက်ခြင်းမပြုဘဲ နမူနာထုတ်လုပ်ခြင်း အဆင့်တွင် အတည်ပြုသင့်ပါသည်။
ပါလ်ထိုးထည်အတွက် အလေးချိန် ရွေးချယ်မှုသည် အသုံးပြုမည့် ရည်ရွယ်ချက်အပေါ် မူတည်ပါသည်။ အထပ်ထပ် ဝတ်ဆင်သည့် အထည်များ သို့မဟုတ် နွေဦးရာသီ ထိုးထည်များအတွက် များသောအားဖြင့် အသုံးပြုသော ပေါ့ပါးသည့် ဖွဲ့စည်းပုံများတွင် ပို၍ပါးလွှာသော ချည်မျှင်နှင့် ပို၍ပွင့်သော ချုပ်ရိုးကို အသုံးပြုနိုင်ပြီး အပြင်ဝတ်အထည်များ သို့မဟုတ် ဖွဲ့စည်းပုံခိုင်သော ဆွယ်တာများအတွက် သင့်တော်သော ပို၍လေးသော ရွေးချယ်မှုများတွင် ပို၍ကြမ်းသော ချည်မျှင်နှင့် ပို၍ကျပ်သော ချုပ်ရိုးအကွာအဝေးကို အသုံးပြုပါသည်။ GSM အကွာအဝေးသည် ဖွဲ့စည်းပုံနှင့် အချောကိုင်မှုအပေါ် မူတည်၍ သိသိသာသာ ကွဲပြားနိုင်ပြီး တူညီသော သတ်မှတ် GSM သည် ပါလ်ထိုးထည်တွင် နှိုင်းယှဉ်နိုင်သော ဂျာစီထက် ပို၍လေးသည်ဟု ခံစားရနိုင်သည်၊ အကြောင်းမှာ မြှင့်တင်ထားသော မျက်နှာပြင်သည် တောင်ကြောများကြားတွင် လေကို ထိန်းချုပ်ထားသောကြောင့် ဖြစ်ပါသည်။ ဝယ်ယူသူများသည် GSM ပစ်မှတ်များကို တစ်ခုတည်း အားကိုးခြင်းမပြုဘဲ ထုတ်လုပ်မှုမတိုင်မီ အလေးချိန် အတည်ပြုချက်ကို တောင်းခံသင့်ပါသည်။ အစုအဝေးသည် နှစ်ဖက်စလုံး အသုံးပြုနိုင်သော တောင်ကြောအသွင်အပြင်အစား ပို၍ပေါ့ပါးသော ပွင့်အထည်အကျိုးသက်ရောက်မှုကို လိုအပ်ပါက ပွိုင့်တဲလ် အထည် သည် ပို၍သင့်လျော်သော ဖွံ့ဖြိုးတိုးတက်ရေး လမ်းကြောင်း ဖြစ်နိုင်ပါသည်။
အမျှင်ရွေးချယ်မှုသည် ပါလ်အသွင်အပြင်ကို အချိန်ကြာလာသည်နှင့်အမျှ မည်သို့အကျိုးသက်ရောက်သည်ကို လွှမ်းမိုးပါသည်။ သိုးမွှေးနှင့် သိုးမွှေးရောစပ်ထားသော ချည်မျှင်များသည် ရှင်းလင်းသော တောင်ကြောအသွင်အပြင်ကို ထောက်ပံ့နိုင်သော်လည်း အထည်ချုပ်ခြင်း သို့မဟုတ် မျက်နှာပြင် ပြောင်းလဲမှု အန္တရာယ်ကို လျှော့ချရန် လျှော်ဖွပ်မှု အပြုအမူကို စစ်ဆေးသင့်ပါသည်။ ချည်အခြေခံ ပါလ်ထိုးထည်များသည် အချို့သော ဖွဲ့စည်းပုံများတွင် ပို၍ကောင်းသော အတိုင်းအတာ ထိန်းချုပ်နိုင်စွမ်းကို ပေးနိုင်သော်လည်း လျှော်ဖွပ်ပြီးနောက် အလျားလိုက် လျော့ရဲမှုကို စမ်းသပ်သင့်ပါသည်။ အီလက်စတိန်း ရာခိုင်နှုန်း အနည်းငယ် ပါဝင်သော ရောစပ်ချည်များသည် ပြန်လည်ရုန်းထွက်နိုင်စွမ်းကို တိုးတက်စေနိုင်သော်လည်း ကိုက်ညီမှုသည် ချည်ဖြည့်သွင်းမှုနှင့် စက် ဆက်တင်အပေါ် မူတည်ပါသည်။
နှစ်ဖက်စလုံး အသုံးပြုနိုင်သော ဖွဲ့စည်းပုံသည် ပါလ်ထိုးထည်ကို ဖြည့်သွင်းမှု တင်းအား၊ စက် ဆက်တင်များနှင့် အချောကိုင်မှု တင်းအားတို့အပေါ် ထိခိုက်လွယ်စေပါသည်။ အမြောက်အများ ထုတ်လုပ်ခြင်း အတွင်း ဤကိန်းရှင်များ ပြောင်းလဲသွားပါက လိပ်တစ်လိပ်နှင့်တစ်လိပ် အနံကွဲပြားမှု၊ GSM မတူညီမှု သို့မဟုတ် တောင်ကြောအသွင်အပြင် မညီမညာဖြစ်မှုအဖြစ် ပေါ်လာနိုင်ပါသည်။ ဝယ်ယူသူများသည် အမြောက်အများ ကုန်ထည် အတည်ပြုခြင်းမပြုမီ ပထမဆုံး ထွက်ရှိသော နမူနာများတွင် ဤစစ်ဆေးမှုများကို အတည်ပြုသင့်ပါသည်။
အနံ တူညီမှုသည် ပထမဆုံး စောင့်ကြည့်ရမည့် ကိန်းရှင် ဖြစ်ပါသည်။ ပါလ်ထိုးထည်သည် အထူးသဖြင့် ထိုးခြင်းအဆင့်နှင့် အပူဖြင့် ပုံသွင်းခြင်း သို့မဟုတ် လျှော်ဖွပ်ခြင်းအဆင့်ကြား တင်းအား ဆက်တင်များ ကွဲပြားပါက အချောကိုင်စဉ် မညီမညာ ကျဉ်းသွားနိုင်ပါသည်။ ဖွဲ့စည်းပုံအပေါ် မူတည်၍ အထည်သည် အနံထက် အလျားလိုက် ဦးတည်ချက်တွင် ပို၍ ကျုံ့နိုင်သည် — ဂျာစီ ဝယ်ယူသူများ ပုံမှန် မျှော်လင့်သည့်အရာနှင့် ဆန့်ကျင်ဘက် ဖြစ်ပါသည်။ အမြောက်အများ ဖြတ်တောက်ခြင်းမပြုမီ အလျားနှင့် အနံ နှစ်မျိုးလုံးကို လွှမ်းခြုံသော အိမ်တွင်း လျှော်ဖွပ်ပြီးနောက် အတိုင်းအတာ ပြောင်းလဲမှုများအတွက် သဘောတူညီထားသော နည်းလမ်းအတိုင်း ထုတ်လုပ်မှုမတိုင်မီ ကျုံ့နှုန်း စမ်းသပ်ခြင်းကို ပြုလုပ်သင့်ပါသည်။
ဆိုးဆေး တူညီမှုသည် သီးခြား စိုးရိမ်စရာ တစ်ခု ဖြစ်ပါသည်။ ပါလ်ထိုးထည်၏ မြှင့်တင်ထားသော မျက်နှာပြင်သည် အထည်စ ဆိုးဆေးခြင်း အတွင်း ဆိုးဆေးရည် စိမ့်ဝင်မှုကို အနှောင့်အယှက်ဖြစ်စေနိုင်သော လေအိတ်ငယ်များကို ဖန်တီးပါသည်။ ပို၍နက်သော အရောင်များ သို့မဟုတ် အလွန်ပြည့်ဝသော အရောင်များသည် တောင်ကြော ထိပ်များနှင့် ၎င်းတို့ကြားရှိ ချိုင့်များကြားတွင် အနည်းငယ် အရောင်ကွဲပြားမှုကို ပြသနိုင်သည် — ဘေးတိုက် အလင်းဖြင့် ကြည့်လျှင် မြင်နိုင်ပါသည်။ အမြောက်အများ ကုန်ထည်ကို အတည်ပြုခြင်းမပြုမီ အတည်ပြုထားသော ဓာတ်ခွဲနမူနာနှင့် ပထမဆုံး ထွက်ရှိသော နမူနာများတွင် ဤအချက်ကို စစ်ဆေးသင့်ပါသည်။
ပါလ်ထိုးထည်အတွက် စက် ထွက်ရှိမှုသည် စက်ဝိုင်း ကိရိယာများပေါ်ရှိ တူညီသော ဂျာစီ ဖွဲ့စည်းပုံများထက် ပုံမှန်အားဖြင့် နည်းပါးပြီး ယင်းသည် ပို့ဆောင်ချိန်နှင့် အနည်းဆုံး မှာယူမှု ပမာ စီစဉ်ခြင်းတို့ကို သက်ရောက်ပါသည်။ ပထမဆုံးအကြိမ် ပါလ်ထိုးထည်ကို ဝယ်ယူသော ဝယ်ယူသူများသည် အထူးသဖြင့် အချိန်နှင့်တစ်ပြေးညီ ရာသီအလိုက် မှာယူမှုများအတွက် ထုတ်လုပ်မှု အချိန်ဇယားကို ၎င်းတို့၏ ပေးသွင်းသူနှင့် စောစီးစွာ အတည်ပြုသင့်ပါသည်။
ပါလ်ထိုးထည်သည် ပုံမှန် ဂျာစီ သို့မဟုတ် အင်တာလော့ခ်ထက် ထုတ်လုပ်မှု ကိန်းရှင်များ ပို၍ ပါဝင်သောကြောင့် နမူနာ အတည်ပြုချက် အဆင့်သည် ပို၍ အလေးထားရပါသည်။ အမြောက်အများ အတည်ပြုခြင်းမပြုမီ ထုတ်လုပ်မှုမတိုင်မီ နမူနာများတွင် အောက်ပါ စစ်ဆေးမှုများကို ပြီးစီးသင့်ပါသည်-
| စစ်ဆေးရမည့်အချက် | စစ်ဆေးရမည့် အချက်များ | အဘယ်ကြောင့် အရေးကြီးသနည်း |
|---|---|---|
| မျက်နှာပြင် တူညီမှု | မျက်နှာနှစ်ဖက်စလုံးသည် တူညီသော အသွင်အပြင် သိပ်သည်းမှုနှင့် ချုပ်ရိုး ရှင်းလင်းမှုကို ပြသသည် | တစ်ဖက်တွင် ပိုလျော့နေပါက နှစ်ဖက်သုံး အသုံးချမှု မအောင်မြင်ပါ |
| အကျယ်တည်ငြိမ်မှု (ဆေးမလျှော်မီ/လျှော်ပြီး) | အထည်အကျယ်ကို ဆေးတစ်ကြိမ် မလျှော်မီနှင့် လျှော်ပြီးနောက် တိုင်းတာပါ | အပူရှိန်အောက်တွင် ပါးလ်ဖွဲ့စည်းပုံသည် ဂျာစီထက် ပိုမိုကျဉ်းသွားနိုင်သည် |
| အလျားလိုက် ဆန့်နိုင်မှုနှင့် ပြန်လည်ရုပ်သိမ်းနိုင်မှု | ဝယ်ယူသူအတည်ပြုထားသော စမ်းသပ်မှုနည်းလမ်းဖြင့် အလျားနှင့် အကျယ် နှစ်မျိုးလုံးတွင် ဆန့်နိုင်မှုနှင့် ပြန်လည်ရုပ်သိမ်းနိုင်မှုကို တိုင်းတာပါ | အရွယ်အစား ခွဲခြားသတ်မှတ်ခြင်းနှင့် ဝတ်ဆင်မှု စမ်းသပ်ခြင်းတွင် ပါးလ်ဖွဲ့စည်းပုံသည် ဂျာစီနှင့် ကွဲပြားစွာ ပြုမူနိုင်သည် |
| ဆိုးဆေး စိမ့်ဝင်မှု တူညီခြင်း | မီးအောက်တွင် မြှင့်ထားသော ပါးလ်ကွင်းများကို စစ်ဆေးပါ — အရောင်မညီညာပါက ဆိုးဆေး စိမ့်ဝင်မှု အားနည်းခြင်းကို ဖော်ပြသည် | အသွင်အပြင်ရှိသော မျက်နှာပြင်သည် ဆိုးဆေးဆိုးစဉ် လေအိတ်ငယ်များကို ပိတ်မိနိုင်သည် |
| အစိတ်အပိုင်း တွဲဖက်မှု | ပါးလ်ကိုယ်ထည်ကို ချည်မျှင်အထည် လက်ပတ်များ သို့မဟုတ် ကော်လာများနှင့် တူညီသော အစီအစဉ်ဖြင့် ဆန့်မှုစမ်းသပ်ပါ | အစိတ်အပိုင်းများကြား တင်းအား မကိုက်ညီပါက ချုပ်ရိုး စွန်းထွက်ခြင်း ဖြစ်စေသည် |
| လိပ်တစ်ခုလုံး GSM တူညီမှု | လိပ်တစ်ခု၏ နှစ်ဖက်စွန်းနှင့် အလယ်တွင် GSM ကို စစ်ဆေးပါ | အချိန်ကြာမြင့်စွာ လည်ပတ်စဉ် စက်ဆက်တင်များ သို့မဟုတ် ချည်ဖြည့်တင်းအား ပြောင်းလဲသွားပါက GSM ကွဲပြားမှု ပေါ်ပေါက်နိုင်သည် |
ပါးလ်ထိုးထည်ကို ကြိုးကျစ်ထိုးထည် သို့မဟုတ် တူညီသော ကော်လက်ရှင်းတွင် အခြား ဖွဲ့စည်းပုံရှိသော ထိုးပြီးသော အထည်များနှင့်အတူ ဝယ်ယူသော ဘရန်များအတွက်၊ အထည်များကြား ကျုံ့နှုန်း သတ်မှတ်ချက်များ ကိုက်ညီမှုရှိကြောင်း အတည်ပြုသင့်ပါသည် — နမူနာယူစဉ် မဖော်ထုတ်နိုင်ပါက ဖွဲ့စည်းပုံ အမျိုးအစားများကြား တင်းအားနှင့် လျော့ရပ်မှု အပြုအမူသည် အဝတ်အထည် တပ်ဆင်သည့် အဆင့်တွင် ချုပ်ရိုး မကိုက်ညီမှု ဖြစ်စေနိုင်လောက်အောင် ကွဲပြားနိုင်သည်။
စက်ထွက်နှုန်း နည်းခြင်းနှင့် အပ်ခင်းချိန်ညှိမှုအတွက် လိုအပ်သော ပြင်ဆင်ချိန်တို့ကြောင့် ပါးလ်ထိုးထည်၏ MOQ သည် ဂျာစီ သို့မဟုတ် ချည်မျှင်အထည်ထက် ယေဘုယျအားဖြင့် ပိုမြင့်သည်။ အရောင်တစ်ညီတည်း အမြောက်အများ မှာယူမှုများတွင် အရောင်တစ်ရောင်စီအတွက် အနည်းဆုံး သတ်မှတ်ချက် လိုအပ်လေ့ရှိသည် — အတိအကျ ပမာဏသည် ချည်အမျိုးအစားနှင့် ဖွဲ့စည်းပုံအပေါ် မူတည်သည်။ ပါးလ်ထိုးထည်ကို ပထမဆုံးအကြိမ် မှာယူသော ဘရန်များသည် နမူနာမယူမီ မိမိတို့၏ ပေးသွင်းသူနှင့် MOQ လိုအပ်ချက်များကို ဆွေးနွေးသင့်သည်၊ အကြောင်းမှာ ပါးလ်စက်များအတွက် ထုတ်လုပ်မှု အချိန်ဇယား ချမှတ်ခြင်းသည် သာမန် စက်ဝိုင်းထိုး ပို့ဆောင်ချိန်နှင့် ကွဲပြားသောကြောင့် ဖြစ်သည်။
ရပါသည်၊ သို့သော် အသုံးချမှုသည် အလေးချိန်နှင့် ဖွဲ့စည်းပုံအပေါ် မူတည်သည်။ ပိုပေါ့သော ပါးလ်ဖွဲ့စည်းပုံများသည် ဖွဲ့စည်းပုံရှိသော အင်္ကျီများ၊ လျော့လျော့ဝတ်ရသော ဂါဝန်များ သို့မဟုတ် နှစ်ဖက်သုံး မျက်နှာပြင်က ဒီဇိုင်း တန်ဖိုးကို ပေါင်းထည့်ပေးပြီး အလွန်အကျွံ ထူမနေသော အလွှာထပ်အဝတ်အထည်များအတွက် အသုံးပြုနိုင်သည်။ ပိုလေးသော ဖွဲ့စည်းပုံများကို ဆွယ်တာများ၊ ကာဒီဂန်များနှင့် အအေးပိုင်း အသုံးအဆောင်ပစ္စည်းများအတွက် ပိုမို အသုံးပြုလေ့ရှိသည်။ အထည်၏ ပြားချပ်ပြီး မလိပ်ခွေသော အပြုအမူက ဂျာစီထက် အထည်အပိုင်းအစများ တည်ဆောက်မှုတွင် ကိုင်တွယ်ရ ပိုလွယ်စေသည်။ နမူနာယူစဉ် ရည်ရွယ်ထားသော အသုံးချမှုကို ပေးသွင်းသူနှင့် အတည်ပြုခြင်းဖြင့် သင့်လျော်သော ချည်သိပ်သည်းမှုနှင့် အချောထည် ရွေးချယ်မှုများကို အကြံပြုနိုင်စေသည်။
ပါးလ်ထိုးထည် ဖန်တီးမှုကို စီစဉ်နေပါသလား။ အမြောက်အများ ထုတ်လုပ်ခြင်းကို မစတင်မီ သင့်သတ်မှတ်ချက်နှင့် နှိုင်းယှဉ်ပြီး အသွင်အပြင်၊ အလေးချိန်နှင့် ကျုံ့နှုန်း စွမ်းဆောင်ရည်ကို အတည်ပြုရန် နမူနာ တောင်းခံပါ။
 အထည်
ရာသီအားလုံးအတွက် ထိုးပြီးသား အထည်များ- မှန်ကန်သော အလေးချိန်နှင့် ပစ္စည်းကို ရွေးချယ်ခြင်း
ဆက်ဖတ်ရန် ထုတ်လုပ်သူ ထိုးထွင်းအမြင်
စက်ဝိုင်းထိုးခြင်းနှင့် အပြားထိုးခြင်း- အမြောက်အများ အဝတ်အထည် ထုတ်လုပ်မှုအပေါ် သက်ရောက်စေသော ထုတ်လုပ်မှု ကွာခြားချက်များ
ဆက်ဖတ်ရန် အထည်
ဆင်ဂယ်လ်ဂျာစီ အထည် နှင့် အင်တာလော့ခ် အထည် နှိုင်းယှဉ်ချက်
ဆက်ဖတ်ရန် စက်မှုလုပ်ငန်း ထိုးထွင်းသိမြင်မှုများ
အွန်လိုင်းတွင် စိတ်ချရသော ဒဗ္ဗယ်လ်နစ်ထည် ရှာဖွေနည်း
ဆက်ဖတ်ရန် နည်းပညာဆိုင်ရာ ဗဟုသုတ
ထိုးပြီးသား အထည်အတွက် အရောင်ခိုင်မြဲမှု စမ်းသပ်ခြင်း- အမြောက်အများ ထုတ်လုပ်ခြင်း အတည်ပြုခြင်းမပြုမီ ဘရန့်ဝယ်ယူသူများ စစ်ဆေးသည့်အရာများ
ဆက်ဖတ်ရန်