ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ
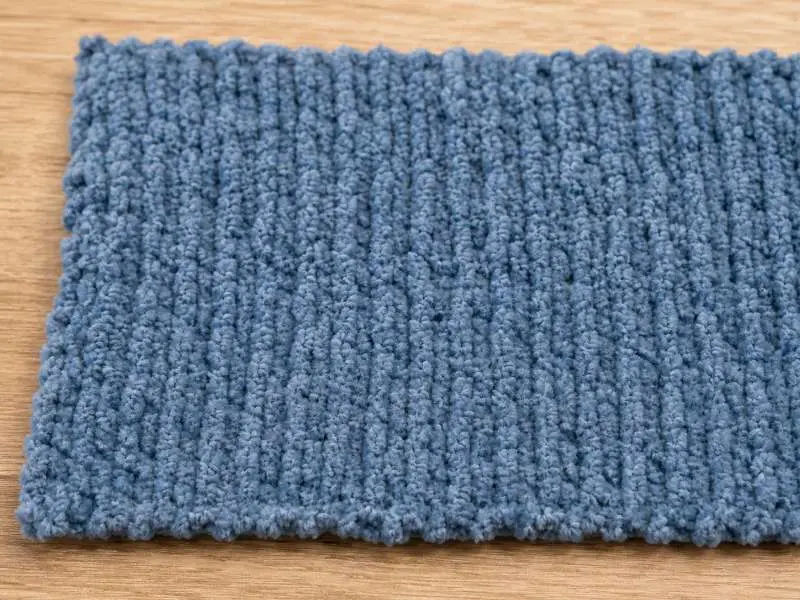
ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ

ရှယ်နေးလ် ထိုးပြီးသား အထည်သည် နမူနာစံထည်အဆင့်တွင် အတည်ပြုပြီးဟု ထင်ရသော်လည်း ပွတ်တိုက်မှု၊ လျှော်ဖွတ်မှု သို့မဟုတ် အမြောက်အများ လိပ်လုံးများ ကွဲပြားမှုပြီးနောက် ကျရှုံးနိုင်သည်။ ထုတ်လုပ်မှု အမှာစာကို အတည်ပြုခြင်းမပြုမီ ဝယ်ယူရေးအဖွဲ့များသည် GSM၊ အမျှင်ဖွဲ့စည်းမှု၊ အမျှင်ကြွေကျမှု၊ အမျှင်လုံးတက်ခြင်း ခုခံနိုင်မှုနှင့် လိပ်လုံးအနေအထား တသမတ်တည်းဖြစ်မှုတို့ကို စစ်ဆေးသင့်သည်။
ရှယ်နေးလ်ကို သီးခြားချည်မျှင်အမျိုးအစားတစ်မျိုးဖြင့် ဖွဲ့စည်းထားခြင်းဖြစ်ပြီး ယက်မှု သို့မဟုတ် ထိုးမှုဖွဲ့စည်းပုံ တစ်ခုတည်းကြောင့် မဟုတ်ပါ။ ရှယ်နေးလ် ချည်မျှင်ကို အလယ်ချည်မျှင်တစ်ခုပတ်လည်တွင် တိုတောင်းသော အမျှင်အစုအဝေးများ ("အစုအဝေးများ") ကို လိမ်ခြင်းဖြင့် ပြုလုပ်ပြီး ၎င်းတို့ကို အပြင်ဘက်သို့ ဖြာထွက်စွာ ချုပ်ထိန်းထားသည်။ ထို့နောက် ဤချည်မျှင်ကို အခြေခံအထည်အဖြစ် ထိုးလိုက်သောအခါ အပြင်ဘက်သို့ ထိုးထွက်နေသော အမျှင်အစုအဝေးငယ်များဖြင့် ဖုံးအုပ်ထားသော မျက်နှာပြင်တစ်ခု ဖြစ်လာပြီး ထူးခြားသော နူးညံ့ပြီး သိပ်သည်းသော ထိတွေ့ခံစားမှုကို ဖန်တီးပေးသည်။
ဤဖွဲ့စည်းပုံသည် ဗလူးယား သို့မဟုတ် တယ်ရီ ထိုးပြီးသား အထည်များတွင် တွေ့ရသော အမျှင်နှင့် ဖွဲ့စည်းပုံအားဖြင့် ကွဲပြားသည်။ ဗလူးယား ထိုးပြီးသား အထည်တွင် အမျှင်ကို အချောကိုင်ခြင်းအဆင့်အတွင်း အခြေခံအထည်၏ မျက်နှာပြင်ရှိ ကွင်းများကို ဖြတ်ခြင်းဖြင့် ဖွဲ့စည်းသည် — အမျှင်များသည် ထိုးပြီးသော ကွင်းများထဲသို့ တိုက်ရိုက် ချိတ်ဆွဲထားသည်။ တယ်ရီ ထိုးပြီးသား အထည်တွင် အမျှင်သည် ကွင်းကိုယ်တိုင်ဖြစ်ပြီး မဖြတ်ဘဲ မတ်တတ်ရပ်ကာ အခြေခံဖွဲ့စည်းပုံထဲသို့ ချိတ်ဆွဲထားသည်။ ဤနှစ်မျိုးစလုံးသည် ရှယ်နေးလ် အမျှင်နှင့် နှိုင်းယှဉ်ပါက နည်းလမ်းအမျိုးမျိုးဖြင့် အခြေခံအထည်နှင့် စက်ပိုင်းဆိုင်ရာ ပိုမိုပေါင်းစပ်ထားသော အမျှင်ကို ထုတ်ပေးသည်။
ရှယ်နေးလ်အတွက် အမျှင်များသည် နေရာထိန်းထားရန် အလယ်ချည်မျှင်၏ လိမ်တင်းအားအပေါ် မူတည်သည်။ ထုတ်လုပ်မှုတစ်ခုလုံးတွင် ချည်မျှင်လိမ်မှု တင်းအားသည် လုံလောက်စွာ တသမတ်တည်းမဖြစ်ပါက သို့မဟုတ် အချောကိုင်ခြင်းလုပ်ငန်းစဉ်က အမျှင်ကို လုံလောက်စွာ မတည်ငြိမ်စေပါက အမျှင်များ ကြွေထွက်နိုင်သည် — ဤဖြစ်စဉ်သည် အမျှင်လုံးတက်ခြင်းနှင့် မတူဘဲ တတိယအပိုင်းတွင် သီးခြားဆွေးနွေးထားသည်။ ဤဖွဲ့စည်းပုံဆိုင်ရာ လက်တွေ့အခြေအနေသည် ရှယ်နေးလ် ထိုးပြီးသား အထည်ကို ရှောင်ကြဉ်ရမည့် အကြောင်းရင်း မဟုတ်သော်လည်း ဗလူးယား သို့မဟုတ် တယ်ရီအတွက် မလိုအပ်သော အမျှင်ကြွေကျမှု အကဲဖြတ်ခြင်းကို နမူနာအတည်ပြုခြင်း လုပ်ငန်းစဉ်၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် အဘယ်ကြောင့် ထည့်သွင်းရမည်ဖြစ်ကြောင်း ရှင်းပြသော အကြောင်းရင်းဖြစ်သည်။
| အင်္ဂါရပ် | ရှယ်နေးလ် ထိုးပြီးသား အထည် | ဗလူးယား ထိုးပြီးသား အထည် | တယ်ရီ ထိုးပြီးသား အထည် |
|---|---|---|---|
| အမျှင်ဖွဲ့စည်းပုံ | အလယ်ချည်မျှင်ပတ်လည်တွင် လိမ်ထားသော ချည်မျှင်အစုအဝေးတိုများ | ထိုးပြီးသား အခြေခံအထည်ပေါ်ရှိ ဖြတ်ထားသော ကွင်းအမျှင် | ထိုးပြီးသား အခြေခံအထည်ပေါ်ရှိ မဖြတ်ထားသော ကွင်းအမျှင် |
| အမျှင်ချိတ်ဆွဲမှု | အလယ်ချည်မျှင်နှင့် စက်ပိုင်းဆိုင်ရာ ချိတ်ဆွဲထား — အချောကိုင်မှု မလုံလောက်ပါက ကြွေထွက်နိုင်သည် | အခြေခံအထည်ထဲသို့ ကွင်းများ ချိတ်ဆွဲထား — ယေဘုယျအားဖြင့် ပိုမိုတည်ငြိမ်သည် | ကွင်းများကို အခြေခံအထည်ထဲသို့ ပေါင်းစပ်ထား — ကွင်းအမြင့်နှင့် အချောကိုင်မှုကို ထိန်းချုပ်ပါက ယေဘုယျအားဖြင့် တည်ငြိမ်သည် |
| ဆန့်နိုင်မှု သဘောသဘာဝ | အကန့်အသတ်ရှိ — တင်းအားအောက်တွင် အမျှင်ပုံပျက်နိုင်သည် | အခြေခံထိုးပြီးသားအထည်နှင့် အီလက်စတိန်း ပါဝင်မှုပေါ် မူတည်၍ အလယ်အလတ်မှ ကောင်းမွန်သော နှစ်ဖက်ဆန့်နိုင်မှု | ဆန့်နိုင်မှု အကန့်အသတ်ရှိ — ကွင်းတည်ငြိမ်မှုကို ဦးစားပေးသည် |
| အမျှင်လုံးတက်နိုင်ခြေ | အမျှင်ရောစပ်မှုနှင့် GSM ပေါ် မူတည်၍ အလယ်အလတ်မှ မြင့်မားသည် | နိမ့်မှ အလယ်အလတ် | ချည်မျှင်၊ ကွင်းအမြင့်နှင့် အသုံးပြုမှု ပွတ်တိုက်မှုပေါ် မူတည်၍ နိမ့်မှ အလယ်အလတ် |
| အမျှင်ကြွေကျနိုင်ခြေ | ပိုမိုမြင့်မား — အထူးသဖြင့် လျှော်ဖွတ်မှု အစောပိုင်း လည်ပတ်မှုများတွင် | နည်း | ကွင်းများကို သင့်လျော်စွာ ဖွဲ့စည်းပြီး အချောကိုင်ထားပါက အလွန်နိမ့်သည် |
| အဓိက အဝတ်အထည် အသုံးပြုမှု | ဆွယ်တာများ၊ ကာဒီဂန်များ၊ ထင်ရှားသော အပြင်ဝတ်များ | အိမ်တွင်းဝတ် အဝတ်အထည်၊ လေ့ကျင့်ခန်းဝတ်စုံများ၊ ကတ္တီပါအသွင်ရှိ အင်္ကျီများ | ဆွယ်ရှပ်အင်္ကျီများ၊ ဝတ်ရုံများ၊ ရေချိုးဝတ်စုံများ |
| အဓိက အရည်အသွေးစစ်ဆေးမှုသည် နမူနာကောက်ယူခြင်းအပေါ် အာရုံစိုက်သည် | အမျှင်ကြွေကျခြင်း၊ ပွတ်တိုက်မှုဒဏ်ခံနိုင်ရည်၊ ဆေးကြောမှုတည်ငြိမ်မှု | အမျှင်လားရာ၊ အမျှင်ညီညာမှု၊ အမျှင်လုံးတက်ခြင်း | ကွင်းအမြင့်၊ ကျုံ့နှုန်း၊ GSM တသမတ်တည်းရှိမှု |
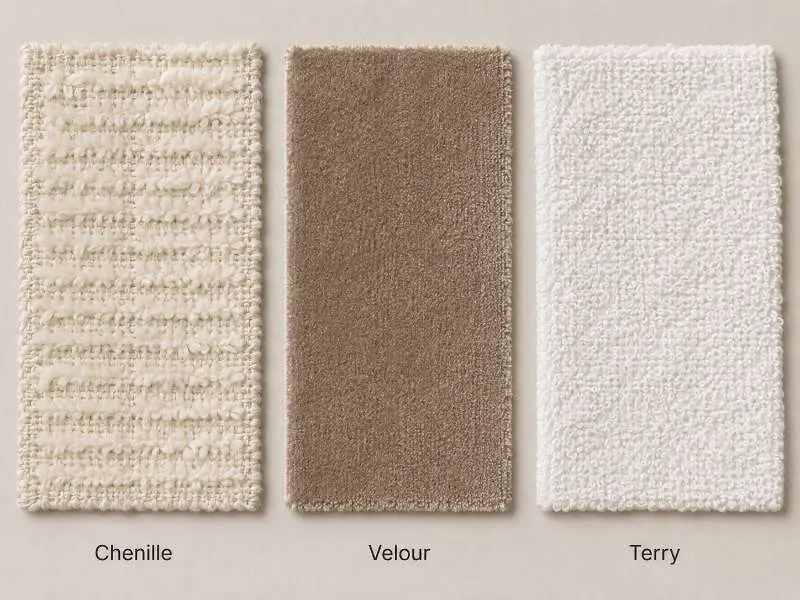
အင်္ကျီများတွင် အသုံးပြုသော ရှနေးလ် ထိုးပြီးသား အထည်သည် ယေဘုယျအားဖြင့် ကျယ်ပြန့်သော အလေးချိန် အတိုင်းအတာတစ်ခုအတွင်း ကျရောက်သည် — ပိုမိုပေါ့ပါးသော ဖွဲ့စည်းမှုများသည် 260–320 GSM ဝန်းကျင်တွင် ရှိနိုင်ပြီး အပြင်ဝတ်အင်္ကျီများ သို့မဟုတ် ထင်ရှားသော ဆွယ်တာများအတွက် ရည်ရွယ်သော ပိုမိုလေးသော ရွေးချယ်မှုများသည် အမျှင်အမြင့်နှင့် ချည်ဖွဲ့စည်းမှုပေါ် မူတည်၍ 400–480 GSM အထိ ရောက်နိုင်သည်။ ဤကိန်းဂဏန်းများကို ပုံသေသတ်မှတ်ချက်များအဖြစ် မဟုတ်ဘဲ လမ်းညွှန်ရည်ညွှန်းချက်များအဖြစ် သတ်မှတ်သင့်သည်။ အမှန်တကယ် အလေးချိန်သည် တိကျသော ချည်အရေအတွက်၊ ထိုးသည့်အတိုင်းအတာ၊ အမျှင်သိပ်သည်းမှုနှင့် အချောသပ်မှုတို့အပေါ် မူတည်၍ ကွဲပြားမည်ဖြစ်သည်။ နမူနာများ တောင်းခံသည့်အခါ တိုင်းတာရမည့် GSM ကို အမြဲဖော်ပြပြီး စက်ရုံအနေဖြင့် ပေးအပ်သော အထည်အပေါ် တိုင်းတာထားသော GSM ကို ပေးအပ်ရန် တောင်းဆိုပါ၊ သတ်မှတ်ထားရုံသက်သက် တန်ဖိုးကို မတောင်းဆိုပါနှင့်။
အမြောက်အများ ထုတ်လုပ်ခြင်းတွင် အမျှင်စွမ်းဆောင်ရည်ကို သက်ရောက်မှုအကြီးဆုံး ကိန်းရှင်တစ်ခုတည်းမှာ အမျှင်ဖွဲ့စည်းမှုဖြစ်သည်။ အင်္ကျီများအတွက် ရှနေးလ် ထိုးပြီးသား အထည်တွင် ရရှိနိုင်သော အဓိက ရွေးချယ်မှုများမှာ အောက်ပါအတိုင်းဖြစ်သည် —
အမျှင်အမျိုးအစားနှင့် GSM အကြား အပြန်အလှန်ဆက်စပ်မှုသည် အင်္ကျီအသုံးချမှုများအတွက် အရေးကြီးသည်။ ပိုလီအက်စတာ ရောစပ်ထားသော ရှနေးလ်သည် အတိုင်းအတာတည်ငြိမ်မှုနှင့် ပြန်လည်ကောင်းမွန်လာမှုကို တိုးတက်စေနိုင်သော်လည်း အမျှင်ကြွေကျခြင်းသည် ရှနေးလ်ချည် လိမ်မှု၊ အမျှင်အမြင့်၊ ထိုးသည့် တင်းအားနှင့် အချောသပ်မှု ထိန်းချုပ်မှုတို့အပေါ် မူတည်နေဆဲဖြစ်သည်။ သီးခြား အဝတ်အထည် အမျိုးအစားတစ်ခုအတွက် ဖွဲ့စည်းမှုကို ရွေးချယ်သည့်အခါ နမူနာ၏ ကနဦး ထိတွေ့ခံစားမှုကိုသာမက ပထမ ဆေးကြောမှု ငါးကြိမ်အပြီးတွင် အထည်မည်သို့ စွမ်းဆောင်မည်ကိုပါ စဉ်းစားပါ။ စက်ရုံအနေဖြင့် ပုံမှန် နမူနာအစုအဖြစ် မဆေးရသေးသော နမူနာစံထည်များနှင့်အတူ ဆေးကြောပြီးနောက် နမူနာများကို ပေးအပ်ရန် တောင်းဆိုပါ။
ဤ ချို့ယွင်းမှု ပုံစံနှစ်မျိုးကို မကြာခဏ ရောထွေးတတ်သော်လည်း အကြောင်းရင်းခံ၊ စမ်းသပ်နည်းနှင့် ဖြေရှင်းရေးလမ်းကြောင်း ကွဲပြားသည်။ နမူနာကောက်ယူသည့် အဆင့်တွင် ၎င်းတို့ကို ရောထွေးလျှင် မှားယွင်းသော ရောဂါရှာဖွေတွေ့ရှိမှုကို ဖြစ်စေသည် — အမှတ်တံဆိပ်တစ်ခုက အမျှင်လုံးတက်ခြင်းဟု ထင်မှတ်သည့် ပြဿနာကို ဖြေရှင်းရန် ပိုမိုတင်းကျပ်သော အချောသပ်မှုကို တောင်းဆိုနိုင်သော်လည်း အမှန်တကယ် ပြဿနာမှာ အမျှင်ကြွေကျခြင်းဖြစ်ပြီး ဖြေရှင်းမှုက အခြေအနေကို ပိုဆိုးစေသည်။
အမျှင်ကြွေကျခြင်းဆိုသည်မှာ အထည်မျက်နှာပြင်မှ လျော့ရဲသော အမျှင်များ ကွာကျခြင်းကို ရည်ညွှန်းသည်။ ရှနေးလ် ထိုးပြီးသား အထည်တွင် အမျှင်အစုတစ်ခုချင်းစီ — သို့မဟုတ် ၎င်းတို့၏ အစိတ်အပိုင်းများ — သည် အူတိုင်ချည်မှ ကွာထွက်သွားသောအခါ ဖြစ်ပေါ်သည်။ အကြောင်းရင်းမှာ များသောအားဖြင့် အောက်ပါတို့အနက် တစ်ခု သို့မဟုတ် တစ်ခုထက်ပို၍ ဖြစ်သည် — အူတိုင်ချည်တွင် လိမ်မှုမလုံလောက်သဖြင့် ပွတ်တိုက်မှုအောက်တွင် အမျှင်များ လျှောထွက်သွားခြင်း၊ အချောသပ်မှုအတွင်း အမျှင်များကို လုံလောက်စွာ ညှပ်ခြင်း သို့မဟုတ် သတ်မှတ်ခြင်း မပြုခဲ့ခြင်း၊ သို့မဟုတ် အမျှင်အမြင့် အလွန်ရှည်သဖြင့် အမျှင်အစုတစ်ခုချင်းစီကို ကွာထွက်စေရန် စက်ပိုင်းဆိုင်ရာ အားပိုမိုရရှိခြင်းတို့ဖြစ်သည်။
အမျှင်များ ကြွေကျခြင်းသည် ပထမ ဝတ်ဆင်မှု သို့မဟုတ် လျှော်ဖွပ်မှု အနည်းငယ်တွင်သာ အများဆုံး ဖြစ်တတ်ပြီး လျော့ရပ်နေသော အမျှင်များ ကုန်သွားသည်နှင့်အမျှ လျော့နည်းသွားနိုင်သည်။ သို့သော် တတိယအကြိမ် လျှော်ဖွပ်မှု ကျော်လွန်သည်အထိ ဆက်လက် ပြင်းထန်စွာ ကြွေကျနေပါက ၎င်းသည် မျက်နှာပြင် အချောသတ်ခြင်း ပြဿနာမဟုတ်ဘဲ ချည်မျှင် ဖွဲ့စည်းတည်ဆောက်မှု၏ ဖွဲ့စည်းပုံဆိုင်ရာ ပြဿနာတစ်ခု ဖြစ်ကြောင်း ညွှန်ပြပြီး အချိန်ကြာလာသည်နှင့်အမျှ အလိုအလျောက် ပြေလည်သွားမည့် ကိစ္စမျိုး မဟုတ်ပါ။
အမျှင်ကြွေကျခြင်းအတွက် လျှော်ဖွပ်ခြင်း မပြုမီနှင့် ပြီးနောက် လျော့ရပ်နေသော အမျှင်အကြွင်းအကျန်များကို စုဆောင်းရန် ကိုယ်ပိုင် ခြောက်သွေ့ပွတ်တိုက် စစ်ဆေးမှု နည်းလမ်းကို အသုံးပြုပါ။ ပွတ်တိုက်ခံနိုင်ရည်၊ အရောင်စွန်းထွက်မှု သို့မဟုတ် အတိုင်းအတာ တည်ငြိမ်မှု စမ်းသပ်ခြင်းသည် ဝယ်သူ၏ သတ်မှတ်ချက်တွင် ပါဝင်ပါက AATCC Standard Test Methods and Procedures မှ သင့်လျော်သော နည်းလမ်းကို ရွေးချယ်ပြီး နမူနာမယူမီ စမ်းသပ်မှု အခြေအနေကို အတည်ပြုပါ။
အမျှင်လုံးတက်ခြင်း (pilling) သည် ကွဲပြားသော ဖြစ်ပေါ်မှု ယန္တရားတစ်ခု ဖြစ်သည်။ ၎င်းသည် မျက်နှာပြင် အမျှင်များ လုံးဝ ကွဲထွက်မသွားဘဲ ထပ်ခါတလဲလဲ ပွတ်တိုက်မှုအောက်တွင် အချင်းချင်း ရှုပ်ထွေးသွားပြီး အထည်မျက်နှာပြင်ပေါ် မြင်နိုင်သော အမျှင်လုံးငယ်များ ဖြစ်ပေါ်လာသောအခါ ဖြစ်သည်။ ရှနေးလ် ထိုးပြီးသား အထည်တွင် အမျှင်လုံးတက်ခြင်းသည် ပွတ်တိုက်မှု များသော နေရာများဖြစ်သည့် ဆွယ်တာများ၏ ချိုင်းအောက်ပိုင်း၊ ကာဒီဂန်များ၏ တံတောင်ဆစ် နေရာများနှင့် ခါးပတ် သို့မဟုတ် ခါးစည်းနှင့် ထိတွေ့သော အောက်ခြမ်း အနားသတ်တစ်လျှောက်တွင် အဖြစ်များဆုံး ဖြစ်သည်။
အမျှင်လုံးတက်ရန် သဘောထားကို အဓိကအားဖြင့် အမျှင်အမျိုးအစား (တိုသော အမျှင်များသည် ရှည်သော အမျှင်များထက် အမျှင်လုံးတက်ရန် ပိုမိုလွယ်ကူသည်)၊ အမျှင်ရောစပ်မှု (ပိုလီအဲစတာ/ချည်ရောစပ်မှုသည် ချည်သက်သက်နှင့် ကွဲပြားစွာ အမျှင်လုံးတက်နိုင်သည်) နှင့် အမွေးထူ အထည်ဖွဲ့စည်းမှု၏ တင်းကျပ်မှုတို့က ဆုံးဖြတ်သည်။ လျော့ရပ်စွာ ဖွဲ့စည်းထားသော အမွေးထူသည် မျက်နှာပြင် အမျှင်များ ရှုပ်ထွေးရန် အခွင့်အလမ်း ပိုပေးသည်။ ပိုမို တင်းကျပ်ပြီး ပိုမို ညီညာသော အမွေးထူသည် အမျှင်လုံးတက်ခြင်းကို ပိုမို ကာကွယ်နိုင်သည်။
အမျှင်လုံးတက်ခြင်း ဆန်းစစ်အကဲဖြတ်မှုတွင် ASTM D3512 သို့မဟုတ် ISO 12945-2 ကို အသုံးပြုနိုင်ပြီး ဝယ်သူ၏ ပစ္စည်းသတ်မှတ်ချက်တွင် လျှော်ဖွပ်မှု မတိုင်မီ သို့မဟုတ် ပြီးနောက် အခြေအနေသတ်မှတ်ခြင်းကို သတ်မှတ်ထားသည်။ နမူနာမယူမီ အောင်မြင်/မအောင် အဆင့်သတ်မှတ်ချက်ကို သတ်မှတ်ပါ။ အထည်အဝတ် သတ်မှတ်ချက် အများအပြားတွင် 3+ အဆင့်ကို လုပ်ငန်း အဆင့်သတ်မှတ်ချက်အဖြစ် အသုံးပြုသော်လည်း နောက်ဆုံး ကန့်သတ်ချက်သည် ဘရန်း၏ စံချိန်စံညွှန်းကို လိုက်နာသင့်သည်။ ဤကန့်သတ်ချက်များကို သင့်ဘရန်း၏ ပစ္စည်း သတ်မှတ်ချက် စာရွက်တွင် သတ်မှတ်ပြီး နမူနာမယူမီ စက်ရုံသို့ အကြောင်းကြားသင့်သည်။ ထိုးပြီးသား အထည် အမျိုးအစားများတွင် အမျှင်လုံးတက်ခြင်းကို မည်သို့ ဆန်းစစ်အကဲဖြတ်သည်ကို အသေးစိတ် သိလိုပါက ထိုးပြီးသား အထည်များတွင် အမျှင်လုံးတက်ခြင်း ဆိုင်ရာ လမ်းညွှန်ကို ကြည့်ပါ။
အမျှင်ကြွေကျခြင်းသည် မျက်နှာပြင်မှ ကွာထွက်လာသော လျော့ရပ်နေသည့် အမျှင်များကို ဖြစ်စေသည်။ အမျှင်လုံးတက်ခြင်းသည် မျက်နှာပြင်ပေါ်တွင် ကပ်နေသော အမျှင်လုံးများကို ဖြစ်စေသည်။ နမူနာပေါ်တွင် သင့်လက်ကို ပွတ်ကြည့်ပြီး သင့်လက်ဖဝါးပေါ်တွင် လျော့ရပ်နေသော အမျှင်များ တွေ့ပါက အမျှင်ကြွေကျခြင်း ဖြစ်သည်။ ပွတ်တိုက်ပြီးနောက် အထည်၏ မျက်နှာပြင်ပေါ်တွင် ရှုပ်ထွေးထုံးဖွဲ့နေသော အစုအဖွဲ့ငယ်များကို တွေ့ပါက ၎င်းသည် အမျှင်လုံးတက်ခြင်း ဖြစ်သည်။ နှစ်မျိုးစလုံးသည် တစ်ထည်တည်းသော အထည်ပေါ်တွင် ပေါ်နိုင်သော်လည်း ၎င်းတို့ကို ဖြေရှင်းရန် မတူညီသော နည်းလမ်းများ လိုအပ်သည် — အမျှင်ကြွေကျခြင်းအတွက် အမွေးထူ ညှပ်ခြင်းနှင့် ချည်မျှင် လိမ်ခြင်း အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ခြင်း၊ အမျှင်လုံးတက်ခြင်းအတွက် အမျှင်ရွေးချယ်မှုနှင့် ဖွဲ့စည်းတည်ဆောက်မှု တင်းကျပ်မှု ဖြစ်သည်။
အောက်ပါ စာရင်းတွင် အမြောက်အများ ထုတ်လုပ်ခြင်းကို ခွင့်ပြုမီ ထုတ်လုပ်မှု နမူနာများပေါ်တွင် ပြီးစီးသင့်သော အနည်းဆုံး စစ်ဆေးမှု အချက်များကို ဖော်ပြထားသည်။ ပါရာမီတာ တစ်ခုချင်းစီကို အသိအမှတ်ပြု စမ်းသပ်မှု ဓာတ်ခွဲခန်းမှ ရေးသားထားသော စမ်းသပ်မှု အစီရင်ခံစာတွင် သို့မဟုတ် အနည်းဆုံး နည်းစနစ်ကို ဖော်ပြထားသော စက်ရုံ၏ အတွင်းပိုင်း အရည်အသွေး ထိန်းချုပ်ရေး လုပ်ငန်းမှ မှတ်တမ်းတင်ထားသင့်သည်။ ဘရန်း အလိုက် အတိုင်းအတာသွေဖည်မှု ကန့်သတ်ချက်များကို မသတ်မှတ်ရသေးပါက စက်မှုလုပ်ငန်း ညွှန်ပြ အဆင့်သတ်မှတ်ချက်များကို ဖော်ပြထားသည် — ၎င်းတို့ကို သင့်အရည်အသွေး ထိန်းချုပ်ရေး အဖွဲ့နှင့် ပြန်လည်သုံးသပ်ပြီး အတည်ပြုသင့်သည်။
| စစ်ဆေးရမည့် အချက် | မည်သည့်အရာကို မည်သို့ စစ်ဆေးမည် |
|---|---|
| အမွေးထူ အမျှင်ကြွေကျခြင်း | လျှော်ဖွပ်ခြင်း မပြုမီနှင့် ပြီးနောက် လျော့ရပ်နေသော အမျှင်အကြွင်းအကျန်များကို စုဆောင်းရန် သဘောတူထားသော ကိုယ်ပိုင် ခြောက်သွေ့ပွတ်တိုက် စစ်ဆေးမှု နည်းလမ်းကို အသုံးပြုပါ။ အကြွင်းအကျန် ပမာဏကို မှတ်တမ်းတင်ပြီး ဝယ်သူ၏ ကိုယ်ပိုင် အမျှင်ကြွေကျမှု ကန့်သတ်ချက်နှင့် နှိုင်းယှဉ်ပါ။ |
| အမျှင်လုံးတက်ခြင်း အဆင့်သတ်မှတ်ချက် | ASTM D3512 သို့မဟုတ် ၎င်းနှင့် ညီမျှသော လှိမ့်ခြင်း/ကျပန်းလှိမ့်ခြင်း နည်းလမ်းကို အသုံးပြုပါ။ အသုံးပြုမည့် ရည်ရွယ်ချက်ပေါ် မူတည်၍ အနည်းဆုံး အဆင့်သတ်မှတ်ချက်ကို ရည်မှန်းပါ — ဆွယ်တာများသည် အိမ်တွင်းဝတ် အဝတ်အထည်များထက် နိမ့်သော အဆင့်သတ်မှတ်ချက်ကို လက်ခံနိုင်သည်။ |
| အမွေးထူ အမြင့် ညီညာမှု | အကျယ်နှင့် အရှည် တစ်လျှောက် မျက်စိဖြင့် စစ်ဆေးပါ။ မညီညာသော အမွေးထူ အမြင့်သည် အချောထည် အဝတ်အထည်များတွင် မြင်နိုင်သော အရောင်စပ်ကွဲမှုကို ဖြစ်စေသည် — အထူးသဖြင့် အရောင်တစ်မျိုးတည်း ထုတ်လုပ်မှုများတွင် အရေးကြီးသည်။ |
| ပုံသဏ္ဌာန် တည်ငြိမ်မှု (ကျုံ့နှုန်း) | AATCC TM135 သို့မဟုတ် ISO 6330 အတိုင်း ဆေးကြောစမ်းသပ်မှု ပြုလုပ်ပါ။ အလျားလိုက်နှင့် အနံလိုက် ဦးတည်ချက်များတွင် ကျုံ့နှုန်းကို သီးခြားမှတ်တမ်းတင်ပါ၊ သို့မဟုတ် လိုအပ်ပါက wale နှင့် course ဦးတည်ချက်များတွင် မှတ်တမ်းတင်ပါ။ ချည်မျှင်အထည်၏ အပေါ်ယံအမျှင်၊ အခြေခံချည်မျှင်နှင့် အချောသတ်သည့် တင်းအားတို့သည် အမြဲတမ်း တူညီစွာ တုံ့ပြန်မှု မရှိသောကြောင့် ချယ်နေးသည် မတူညီသော ကျုံ့နှုန်း အပြုအမူကို ပြသနိုင်ပါသည်။ |
| ဆေးကြောမှုအပေါ် အရောင်ခိုင်မြဲမှု | ISO 105-C06 သို့မဟုတ် AATCC 61၊ ချယ်နေး၏ အပေါ်ယံအမျှင်သည် အခြေခံချည်မျှင်နှင့် ဆိုးဆေးကို မတူညီစွာ ထိန်းသိမ်းထားသည် — အစိတ်အပိုင်း နှစ်ခုစလုံးသည် သင့်အမှတ်တံဆိပ်၏ အနိမ့်ဆုံး အဆင့်သတ်မှတ်ချက် (ပုံမှန်အားဖြင့် Grade 4 သို့မဟုတ် အထက်) နှင့် ကိုက်ညီမှုရှိကြောင်း အတည်ပြုပါ။ |
| ပွတ်တိုက်မှုအပေါ် အရောင်ခိုင်မြဲမှု | ခြောက်သော နှင့် စိုစွတ်သော crocking စမ်းသပ်မှု (AATCC 8 / ISO 105-X12)၊ အပေါ်ယံအမျှင်ရှိသော အထည်များသည် ပြားချပ်သော ထိုးပြီးသား အထည်များထက် အရောင်ကို ပိုမိုလွယ်ကူစွာ ကူးစက်နိုင်သည်၊ အထူးသဖြင့် အရောင်ရင့်သော အရောင်များတွင် ဖြစ်သည်။ |
| GSM သွေဖည်မှု | လိပ်ခွေအတွင်း မတူညီသော နေရာများမှ အထည်နမူနာ သုံးခုကို အလေးချိန်ချိန်ပါ။ အတည်ပြုထားသော နမူနာ GSM ၏ ±5% အတွင်းရှိသော လိပ်ခွေများကိုသာ လက်ခံပါ။ |
| အသုတ်မှ အသုတ်သို့ ညီညွတ်မှု | အမြောက်အများ ထုတ်လုပ်ခြင်း အသုတ်များစွာကို မှာယူပါက ဆိုးဆေးလုပ်ငန်းစဉ်တစ်ခုစီမှ အရောင်တီးဝိုင်းများကို တောင်းခံပြီး အတည်ပြုထားသော ဓာတ်ခွဲနမူနာနှင့် နှိုင်းယှဉ်ပါ။ ဖက်ရှင်အရောင် မှာယူမှုများအတွက် မတူညီသော အလင်းရင်းမြစ်များအောက်တွင် မီတာမားရစ်ဇင်စစ်ဆေးမှု ပြုလုပ်ရန် အကြံပြုပါသည်။ |
ချယ်နေးထိုးပြီးသား အထည်အတွက် သီးသန့် စဉ်းစားရမည့် အချက်တစ်ခုမှာ ပုံမှန် ထိုးပြီးသား အထည် စစ်ဆေးရေးစာရင်းများတွင် မပါဝင်သည့် လိပ်ခွေအစွန်း ညီညွတ်မှု ဖြစ်သည်။ အပေါ်ယံအမျှင် ဖွဲ့စည်းပုံ သဘောသဘာဝကြောင့် ထုတ်လုပ်မှု လိပ်ခွေတစ်ခု၏ အစနှင့် အဆုံးတွင် အပေါ်ယံအမျှင် အမြင့်နှင့် သိပ်သည်းမှုသည် အလယ်ပိုင်းနှင့် အနည်းငယ် ကွာခြားနိုင်သည် — အထူးသဖြင့် ထိုးနေစဉ် တင်းအား ကွဲပြားပါက ဖြစ်သည်။ စက်ရုံအား လိပ်ခွေ အစ၊ အလယ်နှင့် အဆုံးမှ အထည်နမူနာများ ဖြတ်တောက်စေပြီး သုံးခုစလုံးကို အတည်ပြုချက် အစုအဝေးတွင် ထည့်သွင်းပေးရန် တောင်းဆိုပါ။ လိပ်ခွေ နေရာများအလိုက် အပေါ်ယံအမျှင် အမြင့် သို့မဟုတ် မျက်နှာပြင် သိပ်သည်းမှုတွင် မြင်သာသော ကွာခြားမှုရှိပါက အမြောက်အများ လက်ခံမှု မပြုမီ အလံပြသင့်သည်။
ချယ်နေးထိုးပြီးသား အထည်ကို ပထမဆုံးအကြိမ် ဝယ်ယူသော အမှတ်တံဆိပ်များအတွက် နောက်ဆုံး အမြောက်အများ အတည်ပြုမှု မပြုမီ အတည်ပြုထားသော နမူနာအထည်အပေါ် အဝတ်အထည်အဆင့် ဝတ်ဆင်စမ်းသပ်မှု ပြုလုပ်ရန်လည်း အကြံပြုပါသည် — စမ်းသပ်အဝတ်အထည် အနည်းငယ်ကို ဖြတ်တောက် ချုပ်လုပ်ပြီး အနည်းဆုံး ငါးကြိမ် ဝတ်ဆင်-ဆေးကြော လည်ပတ်မှု ပြုလုပ်ကာ အပေါ်ယံအမျှင် အခြေအနေကို အမြင်ဖြင့် အကဲဖြတ်ပါ။ အထည်အဆင့် စမ်းသပ်မှု ရလဒ်များနှင့် အဝတ်အထည်အဆင့် စွမ်းဆောင်ရည်တို့သည် အမြဲတမ်း ကိုက်ညီမှု မရှိပါ၊ အထူးသဖြင့် ပြားချပ်သော အထည်နမူနာက ပြန်လည်ဖန်တီးနိုင်ခြင်း မရှိသော ပွတ်တိုက်မှုများသော နေရာများတွင် ဖြစ်သည်။
ကျွန်ုပ်တို့သည် GSM နှင့် အမျှင်ရွေးချယ်မှု အမျိုးမျိုးဖြင့် ချယ်နေးထိုးပြီးသား အထည်ကို ထုတ်လုပ်ပါသည်။ နမူနာ တောင်းခံပါ သို့မဟုတ် စျေးနှုန်း ရယူပါ။ လိုအပ်ပါက ဆေးကြောပြီးနောက် နှိုင်းယှဉ်နမူနာများနှင့် ဓာတ်ခွဲစမ်းသပ်မှုများကို စီစဉ်ပေးနိုင်ပါသည်။
ဆွယ်တာများနှင့် ပိုလေးသော အပြင်ဝတ်အထည် အသုံးချမှုများအတွက် 350–450 GSM အပိုင်းအခြားရှိ ဖွဲ့စည်းပုံများ (အပေါ်ယံအမျှင် အမြင့်နှင့် ချည်မျှင် အရေအတွက်ပေါ် မူတည်သည်) သည် မျှော်မှန်းထားသော အလေးချိန်နှင့် ကိုယ်ထည်ကို ပေးစွမ်းနိုင်သည်။ ကာဒီဂန်များနှင့် ပိုပေါ့သော ထိုးပြီးသား အထည်များအတွက် 260–320 GSM နှင့် ပိုမိုနီးစပ်သော အပိုင်းအခြားက ပိုသင့်လျော်နိုင်သည်။ ဤအချက်များသည် ဦးတည်ချက် ကိန်းဂဏန်းများသာ ဖြစ်သည် — အမှန်တကယ် GSM သည် သီးခြား ချည်မျှင် ဖွဲ့စည်းပုံနှင့် အချောသတ်မှုအပေါ် မူတည်၍ ကွဲပြားမည် ဖြစ်သည်။ နမူနာယူသည့်အခါ သင့်၏ ရည်မှန်း GSM ကို အမြဲတမ်း သတ်မှတ်ပြီး စက်ရုံအား အမည်ခံ ကိန်းဂဏန်းမဟုတ်ဘဲ ထုတ်လုပ်မှု နမူနာအပေါ် တိုင်းတာထားသော GSM ကို အတည်ပြုပေးရန် တောင်းဆိုပါ။
ထိန်းချုပ်မှု အချက် သုံးချက်သည် အရေးအကြီးဆုံး ဖြစ်သည်။ ပထမဦးစွာ ရှနေးလ်ချည်အတွက် အနိမ့်ဆုံး ချည်ကျစ်ရမည့် သတ်မှတ်ချက်ကို သတ်မှတ်ပါ — ပိုမို တင်းကျပ်သော အူတိုင် ကျစ်ခြင်းသည် အမျှင်များကို ပိုမို စိတ်ချစွာ ထိန်းသိမ်းထားနိုင်သည်။ ဒုတိယအနေဖြင့် စက်ရုံသည် ၎င်းတို့၏ ပုံမှန် အချောသပ်ခြင်း လုပ်ငန်းစဉ် (အမျှင်တိုက်ခြင်းနှင့် အမျှင်အရှည် ညှပ်ခြင်း) ကို ဖြတ်သန်းပြီးသော နမူနာများကို ပေးအပ်ရန် တောင်းဆိုပါ၊ အချောမဖြစ်သေးသော အထည် မဟုတ်ပါ။ တတိယအနေဖြင့် အတည်ပြုခြင်း မပြုမီ နမူနာအပေါ် သုံးကြိမ် လျှော်ဖွပ်စမ်းသပ်မှု ပြုလုပ်ပြီး ပထမအကြိမ် လျှော်ခြင်းနှင့် တတိယအကြိမ် လျှော်ခြင်း အကြား အမျှင်များ ထွက်ရှိမှုကို နှိုင်းယှဉ်ပါ။ အမျှင်များ ကျွတ်ထွက်မှု သိသိသာသာ မလျော့နည်းပါက ပြဿနာသည် ချည်ဖွဲ့စည်းပုံတွင် ရှိပြီး လက်ခံမည့်အစား စက်ရုံထံ တင်ပြရန် လိုအပ်သည်။
OEKO-TEX® Standard 100 လက်မှတ်ရ ရွေးချယ်မှုများ ရရှိနိုင်ပါသည်။ နမူနာယူသည့်အချိန်တွင် အမျှင်ပါဝင်မှု၊ အရောင်၊ အချောသတ်လုပ်ငန်းစဉ် လမ်းကြောင်းနှင့် လက်မှတ် နယ်ပယ်အပါအဝင် လက်မှတ် လိုအပ်ချက်များကို အတည်ပြုပါ။ လက်မှတ်သည် မတူညီသော ပါဝင်မှုများ၊ ဆိုးဆေးလုပ်ငန်းစဉ်များ သို့မဟုတ် ထုတ်လုပ်မှု စက်ရုံများကြား အလိုအလျောက် ကူးပြောင်းခြင်း မရှိပါ။
ကျွန်ုပ်တို့သည် GSM နှင့် အမျှင်ရွေးချယ်မှု အမျိုးမျိုးဖြင့် ရှန်နေးထိုးပြီးသား အထည်ကို ထုတ်လုပ်ပါသည်။ နမူနာတစ်ခု တောင်းခံပါ သို့မဟုတ် စျေးနှုန်းရယူပါ။ လိုအပ်ပါက ဆေးကြောပြီးနောက် နှိုင်းယှဉ်နမူနာများနှင့် ဓာတ်ခွဲခန်းစမ်းသပ်မှုကို စီစဉ်ပေးနိုင်ပါသည်။→ နမူနာ တောင်းခံရန် → စျေးနှုန်း ရယူရန်
 နည်းပညာဆိုင်ရာ ဗဟုသုတ
ချည်မျှင်အထည် ကျုံ့နှုန်းနှင့် ပြန်လည်ထွက်နှုန်း- အမြောက်အများ ထုတ်လုပ်ခြင်း မပြုမီ စစ်ဆေးရမည့်အချက်များ
ဆက်ဖတ်ရန် စက်မှုလုပ်ငန်း ထိုးထွင်းသိမြင်မှုများ
ဝါဂွမ်းပစ္စည်းဖြင့် ဂျာစီထိုးခြင်း နည်းပညာ
ဆက်ဖတ်ရန် စက်မှုလုပ်ငန်း ထိုးထွင်းသိမြင်မှုများ
ပီကေး ထိုးပြီးသား အထည်ကို ချုပ်နည်း
ဆက်ဖတ်ရန် အထည်
အောက်စဖို့ဒ် အထည်- သမိုင်း၊ အသုံးပြုမှုနှင့် လက္ခဏာများ
ဆက်ဖတ်ရန် အထည် နှိုင်းယှဉ်မှု
စကူဘာ အထည် နှင့် နီယိုပရင်း- နမူနာမထုတ်မီ တည်ဆောက်ပုံ ကွာခြားမှု၏ အဓိပ္ပာယ်
ဆက်ဖတ်ရန်