Pengeluar Fabrik Rajutan Sejak 2009 · China
Pengeluar Fabrik Rajutan Sejak 2009 · China

Fabrik anjal yang mengendur selepas basuhan pertama, atau gagal dalam pemeriksaan pemulihan di tengah-tengah pengeluaran pukal, menimbulkan kos pesanan semula dan kelewatan penghantaran yang bertambah dengan cepat. Pemboleh ubah yang menentukan prestasi — nisbah spandeks, struktur kaitan, dan arah keregangan — sering disalahtafsir pada peringkat pensampelan. Panduan ini merangkumi perkara yang perlu disahkan oleh pasukan perolehan sebelum komited kepada pengeluaran pukal.
Bukan semua fabrik anjal meregang dengan cara yang sama, dan bukan semua pemulihan datang daripada spandeks. Dalam pembinaan kaitan, keregangan berpunca daripada dua sumber yang berbeza: fleksibiliti mekanikal struktur benang bergelung itu sendiri, dan sumbangan anjal spandeks (juga dipanggil elastana atau Lycra) yang dicampur ke dalam benang. Fabrik jersi biasa tanpa spandeks masih boleh meregang kerana pembinaan bergelung membenarkan pergerakan di bawah tegangan. Walau bagaimanapun, tanpa komponen benang anjal, pemulihan mungkin kurang sempurna selepas pemakaian berulang, basuhan, atau beban berpanjangan.
Inilah sebabnya peratusan pemanjangan dan peratusan pemulihan ialah dua spesifikasi yang berasingan, dan kedua-duanya perlu disahkan secara berasingan. Pemanjangan memberitahu anda sejauh mana fabrik anjal boleh memanjang di bawah beban. Pemulihan memberitahu anda berapa banyak pemanjangan itu dikembalikan oleh fabrik selepas tegangan dilepaskan. Sesebuah fabrik boleh mendapat markah tinggi dalam pemanjangan tetapi masih gagal dalam pemulihan, iaitu senario yang paling mungkin menghasilkan pengenduran pada pakaian siap.
Bagi pasukan perolehan, implikasi praktikalnya jelas: label kandungan gentian yang menyenaraikan peratusan spandeks menerangkan nisbah campuran, bukan hasil prestasi. Jersi dengan 5% spandeks dan interlock dengan 5% spandeks akan berkelakuan berbeza dari segi arah keregangan dan kadar pemulihan, kerana pembinaan — bukan sekadar gentian — menentukan bagaimana komponen anjal dibebani dan dilepaskan.
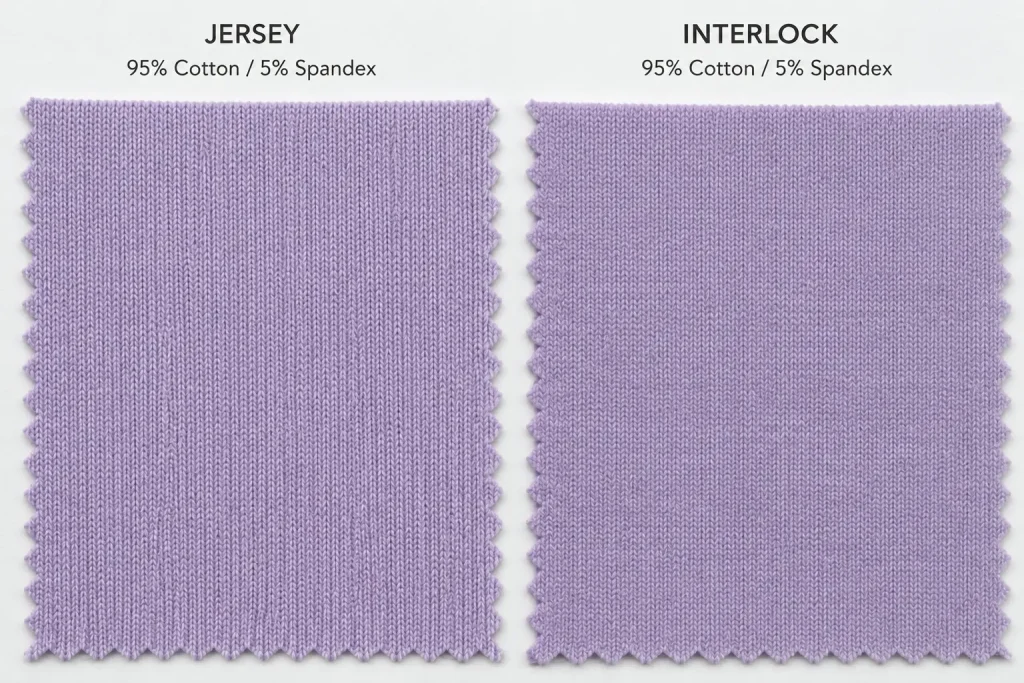
Empat struktur kaitan yang paling biasa digunakan dalam perolehan fabrik anjal masing-masing mempunyai tingkah laku keregangan tersendiri yang mempengaruhi penggredan pola, kesesuaian pakaian, dan konsistensi pukal.
Jersi ialah asas paling ringan dan paling biasa untuk fabrik anjal. Dalam pembinaan jersi tunggal tanpa spandeks, keregangan berlaku terutamanya merentasi lebar fabrik — ini keregangan 2 hala. Apabila spandeks direka bentuk ke dalam pembinaan, jersi boleh dibangunkan untuk keregangan 4 hala, tetapi hasilnya masih bergantung pada pemilihan benang, ketumpatan jahitan, tegangan kemasan, dan keperluan pemulihan sasaran.
Bagi pakaian berstruktur yang mementingkan pengekalan siluet — blazer, seluar potongan badan, pakaian gaya ponte — fabrik interlock knit memberikan tingkah laku pukal yang lebih boleh dijangka. Interlock ialah struktur kaitan berganda di mana dua set jarum menghasilkan fabrik yang kelihatan sama pada kedua-dua belah. Pembinaan dua lapis ini mengehadkan jumlah keregangan tetapi meningkatkan kestabilan dimensi dengan ketara. Interlock dengan spandeks memberikan keregangan 2 hala atau 4 hala sederhana yang mengekalkan bentuk sepanjang kitaran pengeluaran.
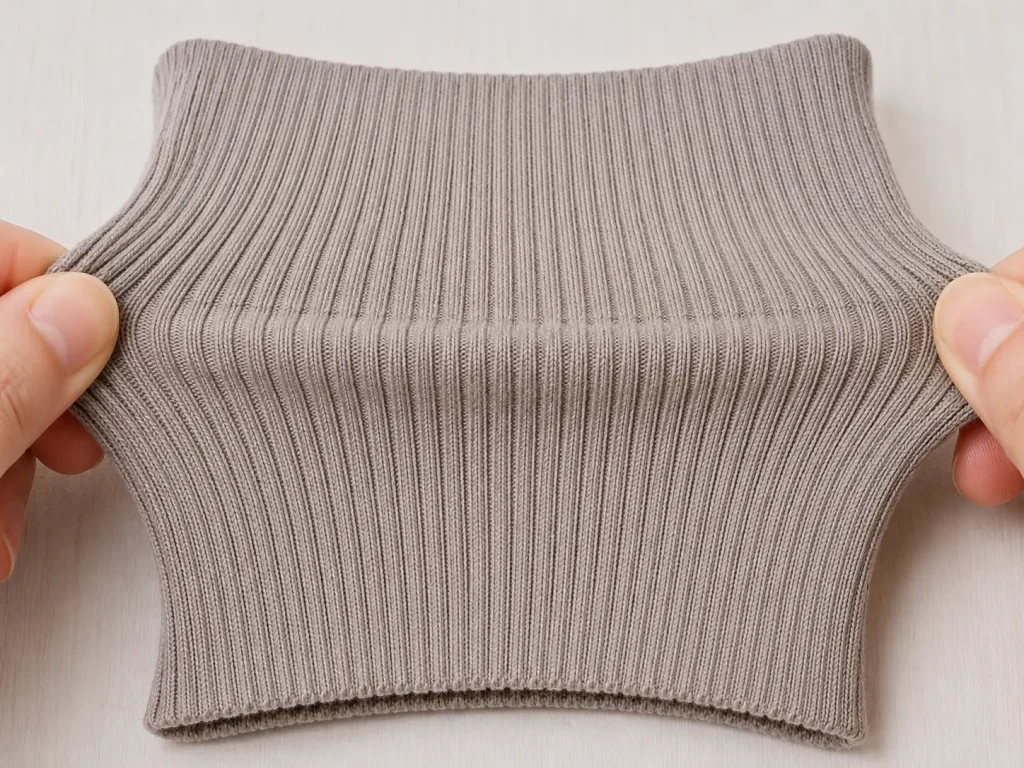
Rajutan rusuk ialah struktur fabrik anjal pilihan untuk aplikasi berkeanjalan tinggi: jalur pinggang, manset, garis leher dan pakaian kasual yang sendat. Struktur lajur kait-purl berselang-seli menghasilkan keanjalan mendatar yang ketara — jauh lebih tinggi berbanding jersi pada GSM dan kandungan spandeks yang setara. Nisbah pemanjangan kepada pemulihan dalam rusuk cenderung menguntungkan, sebab itulah fabrik kait rusuk kerap ditetapkan untuk gaya yang menonjolkan bentuk badan di mana fabrik perlu mengikut siluet pemakai dan kembali kepada bentuknya berulang kali.
Untuk aplikasi fabrik anjal yang berorientasikan prestasi — pakaian aktif, pakaian badan, dan pakaian yang hampir menyerupai pakaian mampatan — fabrik kait scuba menawarkan keanjalan 4 hala berstruktur dengan pemulihan yang teguh. Fabrik kait scuba sering dihasilkan sebagai struktur kait berganda yang padat menggunakan poliester-spandeks atau campuran elastana lain. Berbanding dengan kait tunggal yang lebih ringan, ia secara amnya menawarkan pemulihan yang lebih teguh dan kestabilan tepi yang lebih baik semasa pengeluaran potong-dan-jahit.
Peratusan spandeks ialah spesifikasi yang paling kerap diminta oleh pembeli terlebih dahulu, dan yang paling mudah disalahertikan. Nombor kandungan gentian yang disenaraikan pada kad contoh kain menerangkan perkadaran spandeks dalam campuran tersebut — ia tidak secara langsung diterjemahkan kepada peratusan keanjalan atau penarafan pemulihan. Kandungan spandeks terutamanya mengawal daya pemulihan: seberapa kuat fabrik menarik kembali selepas diregangkan, dan seberapa konsisten ia mengekalkan tarikan balik itu sepanjang kitaran berulang.
Pada tahap kandungan spandeks yang lebih rendah — tipikal untuk pakaian kasual harian dan baju atasan kait asas — fabrik mempunyai pemulihan yang cukup untuk mengekalkan bentuk di bawah pemakaian biasa, tetapi mungkin menunjukkan kelonggaran dimensi selepas basuhan berulang. Julat ini sesuai untuk pakaian yang keanjalannya merupakan ciri keselesaan dan bukannya keperluan struktur.
Pada tahap kandungan sederhana, fabrik mula menyesuaikan diri dengan lebih aktif pada kontur badan dan pulih dengan lebih konsisten selepas pergerakan dinamik. Ini ialah julat yang sesuai untuk pakaian kait sendat, seluar ketat untuk kegunaan kasual, dan baju atasan yang menonjolkan bentuk badan di mana pengekalan kesesuaian sepanjang pelbagai pemakaian amat penting.
Pada kandungan spandeks yang lebih tinggi — digunakan dalam pakaian mampatan, pakaian aktif berprestasi dan pakaian badan teknikal — daya pemulihan meningkat dengan ketara. Fabrik mengenakan tekanan yang boleh diukur pada badan apabila dipakai, iaitu keperluan fungsi bagi produk mampatan. Julat ini biasanya memerlukan penjagaan pengeluaran yang lebih tinggi, kerana ketegangan fabrik mempengaruhi pengendalian benang, konsistensi jahitan dan prosedur kemasan.
Satu kaveat penting untuk pasukan perolehan: meningkatkan kandungan spandeks melebihi ambang fungsi tidak terus meningkatkan prestasi secara linear. Melebihi titik tertentu, kandungan spandeks yang lebih tinggi meningkatkan kos fabrik dan boleh mengurangkan kebolehtelapan udara tanpa memberikan keuntungan pemulihan yang berkadar. Nisbah yang sesuai bergantung pada pembinaan, gentian asas dan keperluan penggunaan akhir pakaian — bukan pada petua umum yang universal.
Hubungan antara kandungan spandeks dan tingkah laku keanjalan juga berbeza dengan ketara mengikut gentian asas. Campuran kapas-spandeks berkelakuan berbeza daripada poliester-spandeks atau nilon-spandeks pada nisbah yang setara, kerana ciri keanjalan gentian asas itu sendiri berinteraksi dengan komponen elastik. Untuk pecahan terperinci tentang bagaimana kapas berbanding dengan kapas-spandeks dalam keanjalan dan pemulihan, lihat jersi kapas vs kapas-spandeks: keanjalan, pemulihan dan pertukaran kos.
Arah keanjalan ialah spesifikasi yang mempengaruhi kedua-dua penggredan pola dan prestasi penggunaan akhir, tetapi ia sering terlepas pandang dalam permintaan pensampelan awal. Perbezaan ini penting pada skala pukal: pakaian yang dipola untuk fabrik anjal 4 hala akan dipadankan secara tidak konsisten jika dihasilkan dengan fabrik anjal 2 hala, tanpa mengira sama ada nisbah spandeksnya identik.
Fabrik regang 2 hala memanjang pada satu paksi — hampir selalu pada arah lebar (ira melintang). Ini ialah sifat semula jadi kebanyakan binaan kait weft tanpa spandeks yang ditambah pada kedua-dua arah. Regang 2 hala memadai untuk pakaian yang keperluan pergerakan utamanya adalah sisi: baju atasan yang sendat, seluar potongan lurus, dan pakaian dengan tegangan menegak yang minimum semasa dipakai. Ia juga merupakan konfigurasi yang lebih stabil dari segi dimensi, kerana fabrik menahan ubah bentuk mengikut arah panjang yang jika tidak, akan menyebabkan pakaian memanjang pada panjang badan selepas dicuci.
Fabrik regang 4 hala memanjang pada kedua-dua arah lebar dan panjang. Ini memerlukan sama ada binaan yang direka khusus untuk keanjalan pelbagai arah — seperti jersi kait bulat atau interlock dengan spandeks dimasukkan pada peringkat mengait — atau struktur asas dengan kelenturan arah panjang yang sedia ada. Regang 4 hala ialah spesifikasi standard untuk pakaian aktif, pakaian yoga dan pilates, asas pakaian renang, dan mana-mana pakaian yang mesti menampung pergerakan dinamik dalam pelbagai satah badan secara serentak.
Dari sudut pengeluaran pukal, fabrik regang 4 hala memerlukan pengurusan tegangan yang lebih tepat semasa pemotongan dan penjahitan. Fabrik yang meregang pada dua arah lebih mudah mengalami herotan kepingan pola jika dihampar dengan tidak betul sebelum dipotong, dan kestabilan jahitan memerlukan jenis jahitan yang memanjang bersama fabrik dan bukannya terkunci pada kedudukan tetap.
Apabila kiraan benang, kandungan gentian, dan keadaan penyempurnaan adalah setanding, tolok mesin boleh mempengaruhi ketumpatan gelung, had regangan, dan tingkah laku pemulihan. Tolok yang lebih halus selalunya menghasilkan permukaan yang lebih padat, manakala tolok yang lebih kasar mungkin membenarkan pergerakan gelung yang lebih ketara. Pembeli harus menganggap tolok sebagai satu pemboleh ubah binaan, bukan peramal tunggal prestasi regangan. Untuk maklumat lanjut tentang bagaimana spesifikasi mesin diterjemahkan kepada struktur fabrik, lihat tolok mesin mengait dan kesannya terhadap struktur kait.
Kegagalan regangan dan pemulihan fabrik dalam pengeluaran pukal jarang berlaku akibat satu pemboleh ubah sahaja. Ia biasanya timbul daripada interaksi antara kandungan spandeks, kualiti benang, tegangan binaan, dan keadaan penyempurnaan — yang mana kesemuanya tidak tercermin sepenuhnya dalam label campuran gentian. Bagi pasukan perolehan, tindak balas yang wajar ialah mengesahkan satu set spesifikasi prestasi tertentu pada peringkat pensampelan, sebelum pengeluaran pukal dibenarkan.
Peratusan pemanjangan ialah spesifikasi regangan utama. Ia harus diukur dan dilaporkan secara berasingan untuk arah panjang dan arah lebar. Fabrik yang digambarkan sebagai regang 4 hala harus menunjukkan pemanjangan yang bererti pada kedua-dua paksi; jika nilai arah panjang boleh diabaikan, fabrik itu dari segi fungsi adalah 2 hala tanpa mengira bagaimana ia digambarkan.
Peratusan pemulihan harus diukur selepas bilangan kitaran regang-dan-lepas yang ditetapkan, bukan hanya daripada satu pemanjangan. Fabrik yang pulih sepenuhnya daripada satu peristiwa regangan mungkin masih merosot selepas sepuluh atau dua puluh kitaran, yang lebih menghampiri apa yang akan dialami pakaian semasa seminggu pemakaian biasa. Kaedah ujian yang berkenaan ialah ASTM lD2594 (Kaedah Ujian Standard untuk Sifat Regangan Fabrik Kait yang Mempunyai Kuasa Rendah), yang menyediakan prosedur piawai untuk mengukur pemanjangan baki selepas kitaran. Pembeli harus mengesahkan kaedah ujian mana yang digunakan apabila menerima data pembekal, kerana kaedah yang berbeza menghasilkan keputusan yang tidak setara.
Kestabilan dimensi basuhan ialah metrik ketiga yang kritikal untuk kelulusan fabrik anjal. Kitaran basuhan boleh menyebabkan gentian spandeks mengendur, terutamanya jika keadaan suhu tinggi digunakan semasa proses penyempurnaan. Dimensi memanjang paling terdedah: fabrik yang menunjukkan regangan dan pemulihan yang boleh diterima pada kain greige mungkin masih menunjukkan pengecutan memanjang yang boleh diukur selepas basuhan, yang bermaksud pakaian menjadi pendek pada panjang siap selepas basuhan pertama pengguna. Sahkan data kestabilan basuhan daripada kelompok fabrik yang sama, bukan daripada kelompok pengeluaran atau kelompok penyempurnaan yang berbeza.
Rangka kerja praktikal untuk kelulusan pra-pukal:
Adalah wajar juga untuk mengesahkan sama ada spandeks digabungkan sebagai benang kosong, benang bersalut, atau benang berputar teras, kerana bentuk benang boleh mempengaruhi kawalan tegangan, tingkah laku penyempurnaan, dan konsistensi pemulihan. Jika pencelupan atau penyempurnaan suhu tinggi terlibat, tanya pembekal bagaimana pemulihan disahkan selepas pemprosesan. Butiran ini wajar dibangkitkan pada peringkat pensampelan, bukan selepas kelulusan pukal.
Minta peratusan pemanjangan dalam kedua-dua arah (arah memanjang dan melebar), peratusan pemulihan selepas ujian berbilang kitaran, dan data kestabilan dimensi basuhan. Sahkan kaedah ujian yang digunakan — ASTM D2594 ialah rujukan biasa untuk fabrik kait anjal berkekuatan rendah. Sahkan juga sama ada contoh kain yang diuji dihasilkan dengan tetapan mesin dan lot spandeks yang sama yang akan digunakan dalam pengeluaran pukal.
Bukan secara langsung. Spandeks terutamanya meningkatkan daya pemulihan — sekuat mana fabrik menarik balik selepas diregangkan. Jumlah regangan sebahagian besarnya ditentukan oleh struktur kaitan dan tegangan pembinaan. Dua fabrik dengan nisbah spandeks yang sama boleh menghasilkan peratusan pemanjangan yang sangat berbeza jika pembinaan asasnya berbeza. Nyatakan kedua-dua pemanjangan dan pemulihan sebagai parameter berasingan, bukan kandungan spandeks semata-mata.
Rajutan rusuk boleh digunakan untuk jalur pinggang, manset, pakaian kasual yang ketat, dan pakaian rapat yang memerlukan pemulihan melebar yang kuat. Untuk produk mampatan perubatan atau prestasi, struktur rusuk semata-mata tidak mencukupi. Pembeli perlu mengesahkan keperluan tekanan, pemanjangan, pemulihan, dan data mampatan berterusan berbanding standard pasaran yang berkaitan sebelum meluluskan pengeluaran pukal.
Runtang Tex mengeluarkan fabrik anjal merentas struktur fabrik rajutan rusuk, interlock, dan scuba dikait untuk jenama pakaian di Eropah, Amerika Utara, dan Australia. Minta sampel atau dapatkan sebut harga sebelum kelulusan pukal.
 Fabrik
Aplikasi Fabrik Kait: Lebih Daripada Pakaian Sahaja
BACA LAGI Panduan Fabrik
Fabrik Fleece untuk Hoodie: GSM, Pemberusan, dan Risiko Pilling
BACA LAGI Pengetahuan Teknikal
Spesifikasi Fabrik Mampatan untuk Pakaian Aktif Dikait
BACA LAGI Panduan Fabrik
Fabrik Kait Pointelle: Kestabilan Kerawang, Pilihan Benang dan Apa yang Perlu Disemak Sebelum Persampelan Pukal
BACA LAGI Fabrik
 Kait Velour: Pilihan Mewah untuk Keselesaan Harian
BACA LAGI