Pengeluar Fabrik Rajutan Sejak 2009 · China
Pengeluar Fabrik Rajutan Sejak 2009 · China

Satu kelompok baju-T jersi tunggal lulus pensampelan — kemudian kembali dari bilik pemotongan dengan jahitan sisi yang sentiasa tidak di tengah, dan ukuran selepas basuh di luar toleransi. Kedua-dua kegagalan berpunca daripada jurang yang sama: spiraliti dan pengecutan tidak disahkan sebagai pasangan pada peringkat sampel. Kedua-duanya diuji secara berbeza, menjejaskan kualiti pakaian secara berbeza, dan memerlukan catatan berasingan pada helaian spesifikasi anda.
Pengecutan dan spiraliti sering dikelompokkan bersama dalam perbualan, tetapi kedua-duanya menerangkan dua masalah dimensi yang berbeza dalam fabrik kait.
Pengecutan merujuk kepada pengurangan panjang atau lebar fabrik selepas dibasuh — perubahan yang boleh diukur yang secara langsung menjejaskan saiz pola dan dimensi pakaian siap. Spiraliti, juga dipanggil skew atau torque, menerangkan herotan putaran di mana wales fabrik kait menyimpang dari menegak. Dalam pakaian siap, ini kelihatan sebagai jahitan sisi berpintal, plaket tidak di tengah, atau panel hadapan yang berpindah ke sisi selepas kitaran basuhan pertama.
Kedua-dua masalah mempunyai punca utama yang berbeza, profil risiko yang berbeza mengikut pembinaan fabrik, dan memerlukan kaedah ujian yang berbeza. Namun banyak pasukan perolehan hanya meminta data pengecutan pada peringkat sampel, dan menemui spiraliti sebagai penolakan pukal atau aduan pelanggan dan bukannya item senarai semak pra-pengeluaran.
Untuk fabrik kait lusi, julat rujukan yang sering dipetik bagi perubahan dimensi (pengecutan) ialah ±7% untuk jersi tunggal dan pembinaan terbuka berkaitan, dengan toleransi lebih ketat — selalunya sekitar ±2% — dirujuk untuk struktur interlock dan rusuk. Angka-angka ini hendaklah dianggap sebagai penanda aras permulaan sahaja; piawaian jenama anda atau manual QA pembeli mengambil keutamaan, dan toleransi hendaklah ditakrifkan dalam pek teknikal sebelum pensampelan bermula. Bagi spiraliti, sisihan sehingga 5% ialah titik permulaan yang biasa dirujuk untuk pembinaan jersi tunggal, tetapi ini berbeza mengikut spesifikasi jenama dan kegunaan akhir. Sebarang toleransi yang ingin anda kuatkuasakan mesti dipersetujui secara bertulis sebelum fabrik pukal diluluskan.
Jenis pembinaan ialah peramal paling boleh dipercayai tentang masalah dimensi mana yang lebih berkemungkinan muncul — dan betapa seriusnya ia mungkin berlaku.
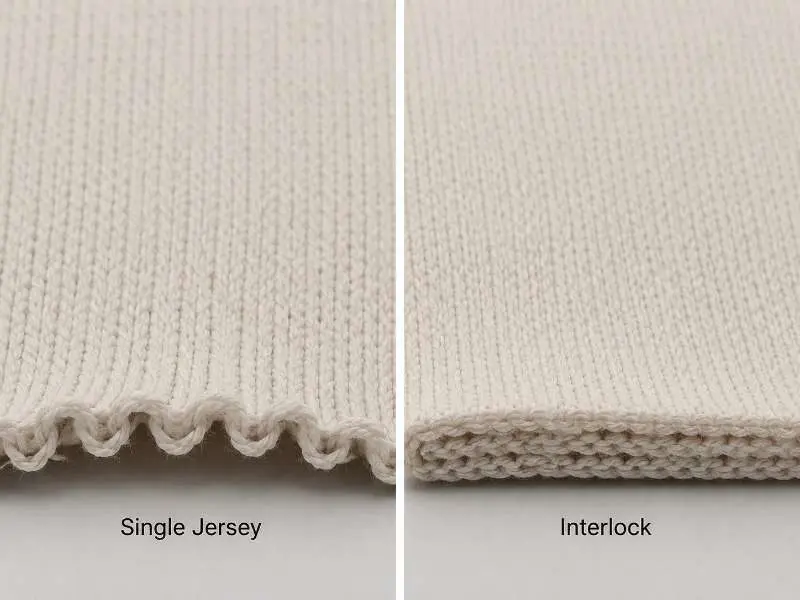
Fabrik jersi tunggal, yang dihasilkan pada mesin kait lusi bulat, ialah pembinaan yang paling terdedah kepada spiraliti. Geometri gelung fabrik kait lusi selapis mencipta tegasan kilasan semula jadi semasa pengeluaran. Apabila tegasan itu dilepaskan semasa penyempurnaan atau basuhan pengguna, fabrik cenderung berpusing, menarik wales jauh daripada penjajaran serenjang dengan baris. Ini ialah ciri pembinaan yang didokumenkan dengan baik dan bukannya kecacatan rawak — tetapi ia mesti diukur dan dikawal sebelum kelulusan pukal, bukan diandaikan berada dalam toleransi.
Pembinaan interlock dan fabrik rajutan rusuk secara amnya lebih stabil dari segi dimensi dalam arah wales. Geometri gelung berselang-seli atau berganda mereka mengagihkan tegangan dengan lebih sekata, sekali gus mengurangkan tarikan putaran yang mendorong spiraliti. Pengecutan kekal sebagai pemboleh ubah ujian yang relevan untuk kedua-duanya — terutamanya untuk kapas dan adunan selulosa — tetapi profil risiko spiraliti lebih rendah berbanding jersi tunggal.
Perbezaan struktur ini penting untuk cara sumber ujian diperuntukkan merentas musim pembangunan berbilang fabrik. Menjalankan protokol spiraliti penuh, termasuk kaedah ujian beg basuh, paling kritikal untuk pesanan jersi tunggal. Bagi pembinaan interlock dan rusuk, keutamaan ujian boleh beralih kepada kadar pengecutan, kestabilan lebar, dan pemulihan — walaupun spiraliti tidak sepatutnya dikecualikan sepenuhnya jika jenama mempunyai ambang penolakan yang didokumenkan.
Memahami ujian mana yang perlu diminta — dan cara membaca hasilnya — adalah titik di mana pasukan perolehan menutup jurang spesifikasi yang paling biasa sebelum pengeluaran pukal bermula.
Bagi pengecutan, dua piawaian yang paling banyak dirujuk ialah AATCC 135 (Perubahan Dimensi Fabrik selepas Dobi Rumah) dan ISO 6330. Kedua-duanya menetapkan suhu basuhan, kaedah pengeringan dan bilangan kitaran. Apabila meminta laporan ujian, sahkan bahawa keadaan basuhan sepadan dengan label penjagaan yang anda rancang. Laporan yang dijalankan pada 30°C selama tiga kitaran mungkin tidak mencerminkan prestasi bagi pakaian yang akan dibasuh oleh pengguna pada 40°C atau 60°C secara berulang. Bilangan kitaran yang diuji juga perlu selari dengan jangka hayat produk yang dijangka — ini lebih penting bagi pakaian kanak-kanak, pakaian kerja atau pakaian prestasi berbanding item fesyen untuk satu musim.
Bagi spirality, piawaian utama yang dirujuk ialah AATCC TM179-2025, Perubahan Condong dalam Fabrik selepas Dobi Rumah. Ia mengukur perubahan condong dalam fabrik tenunan dan fabrik kait selepas dobi rumah, jadi pasukan perolehan perlu mengesahkan sama ada laporan itu mengikut keadaan kitaran piawai atau protokol basuhan tambahan khusus jenama.
Semasa menyemak mana-mana laporan ujian dimensi, minta suhu basuhan, kaedah pengeringan dan bilangan kitaran yang khusus digunakan, bukan hanya peratusan hasilnya. Jika pembeli anda memerlukan proses dobi yang lebih panjang daripada kaedah piawai, senaraikan perkara itu sebagai syarat kelulusan khusus jenama dan bukannya menganggapnya sebahagian daripada laporan lalai AATCC TM179. Kelulusan pukal berdasarkan keadaan ujian yang tidak jelas atau tidak sepadan ialah punca biasa pertikaian kualiti selepas penghantaran.
Selain mengesahkan pemilihan GSM fabrik kait sebelum pensampelan, mengunci data kestabilan dimensi — yang merangkumi kedua-dua pengecutan dan spirality — dalam proses kelulusan pra-pengeluaran ialah salah satu cara paling boleh dipercayai untuk mengelakkan kegagalan pukal di peringkat hiliran.
Penyempurnaan pada peringkat pengeluaran menentukan sama ada keputusan ujian dimensi pada peringkat sampel dapat direplikasi secara konsisten sepanjang penghantaran pukal. Memahami pendekatan umum yang digunakan membantu pasukan perolehan mengemukakan soalan keupayaan yang betul semasa menyemak proses sesebuah kilang.
Bagi pengecutan, penyempurnaan pemadatan ialah salah satu pendekatan yang digunakan dengan sesetengah binaan kait lilitan pakan. Proses ini melegakan fabrik secara mekanikal di bawah keadaan terkawal sebelum penghantaran, melepaskan lebih awal tenaga dimensi yang jika tidak akan muncul selepas basuhan pertama. Tahap pengurangan pengecutan yang dicapai boleh berbeza-beza bergantung pada binaan fabrik, kandungan gentian dan parameter penyempurnaan khusus yang digunakan — sedikit pengecutan baki selepas kitaran basuhan berulang adalah biasa walaupun pada fabrik yang dipadatkan, dan hasilnya tidak boleh diandaikan tanpa data ujian.
Bagi spirality, pemprosesan lebar terbuka dan pengurusan tegangan terkawal semasa pencelupan dan penyempurnaan mungkin membantu mengurangkan tekanan putaran dalam fabrik. Imbangan pintalan benang juga boleh menjadi pemboleh ubah penyumbang dalam binaan jersi tunggal — walaupun sejauh mana mana-mana faktor ini dapat dikawal bergantung pada binaan khusus dan keupayaan proses kilang. Tidak semua binaan bertindak balas dengan cara yang sama terhadap pendekatan penyempurnaan yang sama, dan tiada satu langkah proses pun yang menghapuskan risiko spirality sepenuhnya bagi semua fabrik jersi tunggal.
Implikasi kepada perolehan adalah praktikal: bagi pesanan yang mana toleransi spirality ialah kriteria kualiti yang ditetapkan, sahkan dengan kilang langkah penyempurnaan mana yang termasuk dalam spesifikasi pengeluaran, dan minta data ujian basuhan pra-pengeluaran sebelum meluluskan pukal. Fabrik yang lulus pemeriksaan dimensi di mesin selepas penyempurnaan tetapi belum dibasuh mengikut bilangan kitaran yang dipersetujui mungkin tidak kekal dalam toleransi yang anda tetapkan selepas penghantaran.
Bagi kedua-dua pemboleh ubah, perlindungan paling boleh dipercayai ialah konsistensi antara keadaan ujian sampel dan keadaan kelulusan pukal — kaedah ujian sama, bilangan kitaran sama, suhu basuhan sama. Ketidakpadanan antara protokol ujian sampel dan pukal menyumbang sebahagian besar pertikaian penolakan dimensi.
Tiada standard universal — toleransi bergantung pada pembinaan, kandungan gentian dan kegunaan akhir. Banyak pembeli merujuk ±5% untuk jersi tunggal sebagai titik permulaan, dengan had lebih ketat untuk fabrik interlock atau rajutan rusuk. Pendekatan paling boleh dipercayai ialah menetapkan toleransi anda dalam pek teknikal sebelum pensampelan, menjalankan ujian basuhan di bawah keadaan yang sama seperti yang ditetapkan untuk kelulusan pukal, dan mengesahkan bahawa laporan ujian pengeluaran kilang menggunakan parameter yang sepadan. Toleransi yang ditetapkan selepas pensampelan selesai sukar dikuatkuasakan secara retroaktif.
Spirality paling kuat dikaitkan dengan jersi tunggal, di mana geometri gelung satu lapisan mencipta tegasan kilasan yang boleh menyebabkan putaran selepas basuh. Pembinaan fabrik interlock dan rajutan rusuk secara amnya lebih stabil dalam hal ini kerana struktur gelungnya berganda atau bersaling kunci. Walau bagaimanapun, mana-mana pembinaan kait weft boleh menunjukkan sedikit kecenderungan senget di bawah keadaan gentian dan penyempurnaan tertentu. Jika spirality ialah kriteria penolakan yang ditetapkan dalam standard QA anda, sahkan keperluan ujian dan toleransi untuk semua pembinaan yang termasuk dalam pesanan, bukan jersi tunggal sahaja.
Runtang Tex menghasilkan fabrik kait untuk jenama pakaian di seluruh Eropah, Amerika Utara dan Australia. Kongsikan keperluan kestabilan dimensi anda dan minta sampel untuk ujian pra-pukal — termasuk data pengecutan dan spirality pada keadaan basuhan yang anda tetapkan. Terokai rangkaian fabrik kait kami atau hubungi kami untuk memulakan proses perolehan anda.
 Wawasan Pengeluar
Kluster Pengeluaran Fabrik Kait China: Mengapa Jenama Global Kekal Membeli di Sini
BACA LAGI Kelestarian
Jejak Sebelum Pesan: Semakan Kebolehkesanan Tekstil untuk Pembeli Pakaian Dikait
BACA LAGI Fabrik
 Jersi Tunggal Vs. Fabrik Interlock
BACA LAGI Pengetahuan Teknikal
Keregangan dan Pemulihan dalam Fabrik Kait: Nisbah Spandeks, Struktur dan Spesifikasi Kelulusan Pukal
BACA LAGI Fabrik
 Interlock: Fabrik Kait Permukaan Licin untuk Pakaian Sukan
BACA LAGI