2009 पासून निट फॅब्रिक उत्पादक · चीन
2009 पासून निट फॅब्रिक उत्पादक · चीन

पहिल्या धुण्यानंतर सैल होणारे किंवा मोठ्या प्रमाणात उत्पादनादरम्यान रिकव्हरी तपासणीत नापास होणारे स्ट्रेच फॅब्रिक पुन्हा ऑर्डरचा खर्च आणि शिपमेंटमधील विलंब वेगाने वाढवते. कार्यक्षमता ठरवणारे घटक — स्पॅन्डेक्स प्रमाण, निट रचना आणि स्ट्रेचची दिशा — नमुना टप्प्यावर अनेकदा चुकीच्या पद्धतीने समजले जातात. मोठ्या प्रमाणात उत्पादनाला सुरुवात करण्यापूर्वी सोर्सिंग टीमने काय निश्चित करावे, हे या मार्गदर्शकात दिले आहे.
सर्व स्ट्रेच फॅब्रिक एकाच पद्धतीने स्ट्रेच होत नाहीत आणि सर्व रिकव्हरी स्पॅन्डेक्समुळे येत नाही. निट रचनेत स्ट्रेच दोन वेगवेगळ्या स्रोतांमधून येते: गुंडाळलेल्या सूत रचनेची यांत्रिक लवचिकता आणि सूतामध्ये मिसळलेल्या स्पॅन्डेक्सचे (याला इलास्टेन किंवा Lycra असेही म्हणतात) लवचिक योगदान. स्पॅन्डेक्स नसलेले साधे जर्सी फॅब्रिकही स्ट्रेच होऊ शकते, कारण गुंडाळलेली रचना ताणाखाली हालचालीला परवानगी देते. मात्र, लवचिक सूताचा घटक नसल्यास, वारंवार वापर, धुणे किंवा दीर्घकाळ ताणानंतर रिकव्हरी कमी पूर्ण होऊ शकते.
म्हणूनच लांबणीची टक्केवारी आणि रिकव्हरीची टक्केवारी या दोन स्वतंत्र वैशिष्ट्ये आहेत आणि दोन्ही स्वतंत्रपणे निश्चित करणे आवश्यक आहे. लांबणी सांगते की स्ट्रेच फॅब्रिक ताणाखाली किती लांबू शकते. रिकव्हरी सांगते की ताण सोडल्यानंतर फॅब्रिक त्या लांबणीपैकी किती परत देते. फॅब्रिक लांबणीत उच्च गुण मिळवूनही रिकव्हरीत नापास होऊ शकते, आणि तयार कपड्यांमध्ये सैल होण्याची सर्वाधिक शक्यता याच परिस्थितीत असते.
सोर्सिंग टीमसाठी व्यावहारिक अर्थ स्पष्ट आहे: स्पॅन्डेक्सची टक्केवारी दर्शवणारी फायबर कंटेंट लेबले मिश्रणाचे प्रमाण सांगतात, कार्यक्षमतेचा निकाल नाही. 5% स्पॅन्डेक्स जर्सी आणि 5% स्पॅन्डेक्स इंटरलॉक स्ट्रेचची दिशा आणि रिकव्हरी दर या दोन्हीत वेगळे वर्तन करतील, कारण लवचिक घटक कसा ताणला आणि सोडला जातो हे फायबरपेक्षा रचनाच ठरवते.
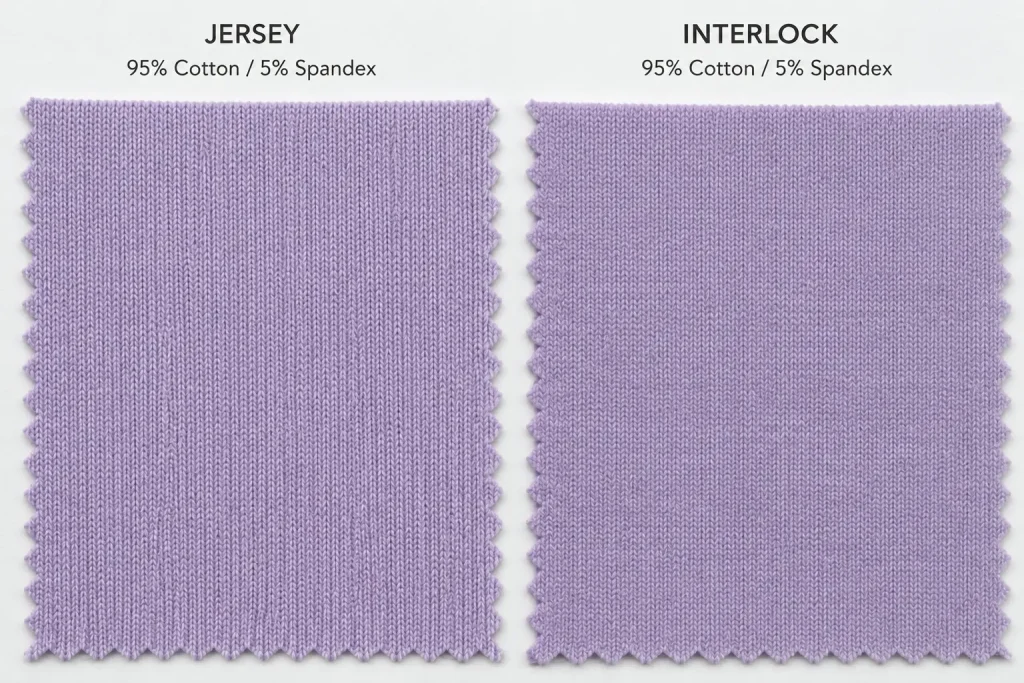
स्ट्रेच फॅब्रिक सोर्सिंगमध्ये सर्वाधिक वापरल्या जाणाऱ्या चार निट रचनांपैकी प्रत्येकाचे स्ट्रेच वर्तन वेगळे आहे, जे पॅटर्न ग्रेडिंग, कपड्यांची फिट आणि मोठ्या प्रमाणात उत्पादनाची सातत्य यांवर परिणाम करते.
जर्सी हे स्ट्रेच फॅब्रिकसाठी सर्वात हलके आणि सर्वात सामान्य आधार आहे. स्पॅन्डेक्स नसलेल्या सिंगल जर्सी रचनेत स्ट्रेच प्रामुख्याने फॅब्रिकच्या रुंदीच्या दिशेने असते — हे 2-वे स्ट्रेच आहे. रचनेत स्पॅन्डेक्सचा समावेश केल्यास जर्सी 4-वे स्ट्रेचसाठी विकसित केले जाऊ शकते, परंतु त्याचा निकाल सूत निवड, स्टिच घनता, फिनिशिंगचा ताण आणि अपेक्षित रिकव्हरी आवश्यकता यांवर अवलंबून असतो.
आकार टिकवणे महत्त्वाचे असलेल्या स्ट्रक्चर्ड कपड्यांसाठी — ब्लेझर्स, फिटेड ट्राउझर्स, पोंटे-शैलीतील कपडे — इंटरलॉक निट फॅब्रिक अधिक अंदाज करता येणारे मोठ्या प्रमाणात उत्पादनाचे वर्तन देते. इंटरलॉक ही दुहेरी-निट रचना आहे, ज्यामध्ये सुयांचे दोन संच अशा फॅब्रिकची निर्मिती करतात जे दोन्ही बाजूंनी सारखे दिसते. ही दुहेरी-स्तर रचना स्ट्रेचचे प्रमाण मर्यादित करते, परंतु आकारात्मक स्थिरता लक्षणीय सुधारते. स्पॅन्डेक्ससह इंटरलॉक मध्यम 2-वे किंवा 4-वे स्ट्रेच देते, जे उत्पादन बॅचमध्ये आकार टिकवते.
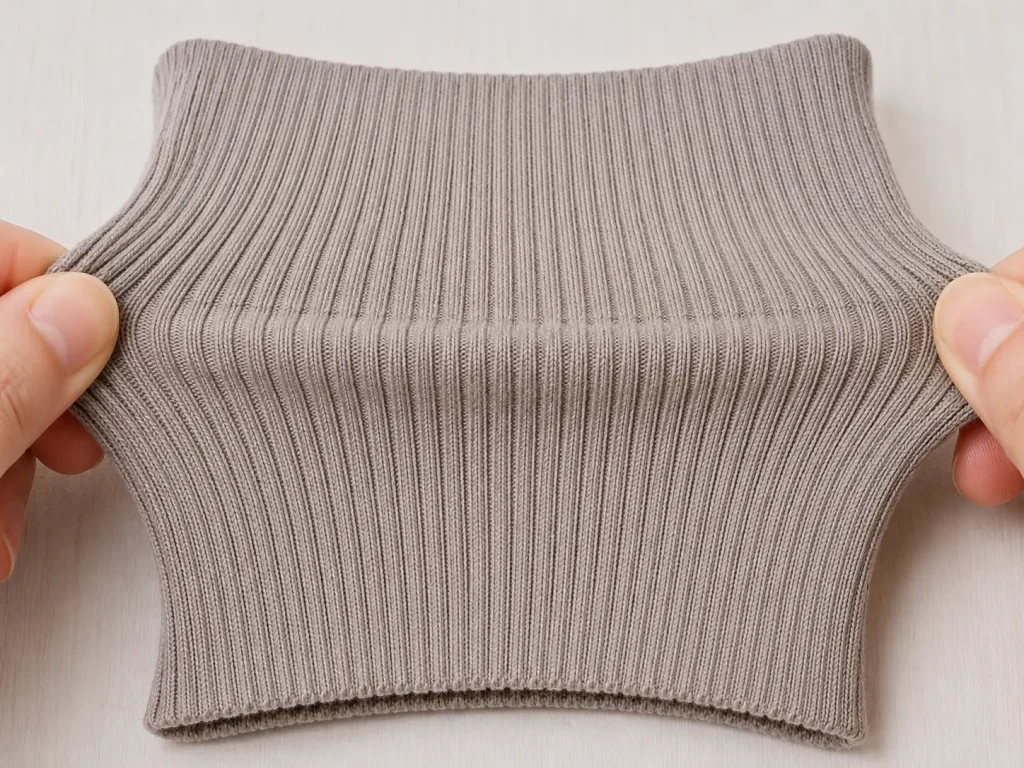
रिब निट ही उच्च-लवचिकता असलेल्या वापरांसाठी — कमरपट्ट्या, कफ, गळ्याची किनार आणि फिटेड कॅज्युअलवेअर — पसंतीची स्ट्रेच फॅब्रिक रचना आहे. निट आणि पर्लच्या आलटून पालटून येणाऱ्या स्तंभ रचनेमुळे स्पष्ट आडवा स्ट्रेच तयार होतो — समान GSM आणि स्पॅन्डेक्स प्रमाण असलेल्या जर्सीपेक्षा लक्षणीयरीत्या अधिक. रिबमधील लांबणी-ते-रिकव्हरीचे प्रमाण अनुकूल असते, म्हणूनच रिब निट फॅब्रिक शरीराच्या आकारानुसार बसणाऱ्या शैलीसाठी वारंवार निर्दिष्ट केले जाते, जिथे फॅब्रिकने परिधानकर्त्याच्या आकारानुसार जुळवून घेणे आणि पुन्हा पुन्हा आकारात परत येणे आवश्यक असते.
कामगिरी-केंद्रित स्ट्रेच फॅब्रिक वापरांसाठी — अॅक्टिववेअर, बॉडीवेअर, कम्प्रेशन-जवळची वस्त्रे — स्कुबा निट केलेले फॅब्रिक घट्ट रिकव्हरीसह संरचित 4-वे स्ट्रेच देते. स्कुबा निट केलेले फॅब्रिक बहुतेक वेळा पॉलिएस्टर-स्पॅन्डेक्स किंवा इतर इलास्थेन मिश्रणांपासून दाट डबल-निट संरचना म्हणून विकसित केले जाते. हलक्या सिंगल निटच्या तुलनेत, ते सामान्यतः अधिक घट्ट रिकव्हरी आणि कट-अँड-सिव्ह उत्पादनादरम्यान अधिक चांगली कडा स्थिरता देते.
स्पॅन्डेक्स टक्केवारी ही अशी तपशील माहिती आहे जी बहुतेक खरेदीदार प्रथम विचारतात आणि जी सर्वात जास्त गैरसमज होण्याची शक्यता असते. स्वॅच कार्डवर नमूद केलेला फायबर कंटेंट आकडा मिश्रणातील स्पॅन्डेक्सचे प्रमाण दर्शवतो — त्याचा सरळ अर्थ स्ट्रेच टक्केवारी किंवा रिकव्हरी रेटिंग असा होत नाही. स्पॅन्डेक्स कंटेंट प्रामुख्याने रिकव्हरी फोर्स नियंत्रित करतो: फॅब्रिक ताणल्यानंतर किती जोराने परत आकर्षित होते आणि वारंवार चक्रांमध्ये तो परतीचा ओढा किती सातत्याने टिकवते.
कमी स्पॅन्डेक्स कंटेंट पातळ्यांवर — जे दैनंदिन कॅज्युअलवेअर आणि सामान्य निट टॉप्ससाठी वैशिष्ट्यपूर्ण आहे — फॅब्रिकमध्ये सामान्य वापरात आकार टिकवण्याइतकी रिकव्हरी असते, परंतु वारंवार धुतल्यानंतर आकारमानात सैल होणे दिसू शकते. ही श्रेणी अशा वस्त्रांसाठी योग्य आहे जिथे स्ट्रेच हे संरचनात्मक आवश्यकतेपेक्षा आरामाचे वैशिष्ट्य आहे.
मध्यम कंटेंट पातळ्यांवर, फॅब्रिक शरीराच्या आकाररेषांशी अधिक सक्रियपणे जुळू लागते आणि गतिशील हालचालीनंतर अधिक सातत्याने रिकव्हर होते. ही श्रेणी फिटेड निटवेअर, कॅज्युअल वापरासाठीच्या लेगिंग्ज आणि शरीराला चिकटणाऱ्या टॉप्ससाठी योग्य आहे, जिथे अनेक वेळा परिधान केल्यावरही फिट टिकवणे महत्त्वाचे असते.
जास्त स्पॅन्डेक्स कंटेंटवर — कम्प्रेशन वस्त्रे, कामगिरी-केंद्रित अॅक्टिववेअर आणि तांत्रिक बॉडीवेअरमध्ये वापरला जातो — रिकव्हरी फोर्स लक्षणीयरीत्या वाढतो. परिधान केल्यावर फॅब्रिक शरीरावर मोजता येण्याजोगा दाब टाकते, जी कम्प्रेशन उत्पादनांसाठी कार्यात्मक आवश्यकता आहे. या श्रेणीसाठी सामान्यतः अधिक उत्पादन काळजी आवश्यक असते, कारण फॅब्रिकचा ताण सूत हाताळणी, शिवणकामाची सातत्य आणि फिनिशिंग प्रक्रियांवर परिणाम करतो.
सोर्सिंग टीम्ससाठी एक महत्त्वाची सूचना: कार्यात्मक मर्यादेपलीकडे स्पॅन्डेक्स कंटेंट वाढवल्याने कामगिरी रेषीय पद्धतीने सुधारत राहत नाही. एका विशिष्ट बिंदूपलीकडे, जास्त स्पॅन्डेक्स कंटेंट फॅब्रिकची किंमत वाढवतो आणि रिकव्हरीमध्ये आनुपातिक लाभ न देता हवा पारगम्यता कमी करू शकतो. योग्य प्रमाण संरचना, आधार फायबर आणि वस्त्राच्या अंतिम वापराच्या आवश्यकतांवर अवलंबून असते — सार्वत्रिक नियमावर नाही.
स्पॅन्डेक्स कंटेंट आणि स्ट्रेच वर्तन यांच्यातील संबंध आधार फायबरनुसारही लक्षणीयरीत्या बदलतो. समान प्रमाणात कॉटन-स्पॅन्डेक्स मिश्रणांचे वर्तन पॉलिएस्टर-स्पॅन्डेक्स किंवा नायलॉन-स्पॅन्डेक्सपेक्षा वेगळे असते, कारण आधार फायबरची स्वतःची स्ट्रेच वैशिष्ट्ये लवचिक घटकाशी संवाद साधतात. स्ट्रेच आणि रिकव्हरीमध्ये कॉटनची कॉटन-स्पॅन्डेक्सशी तुलना कशी होते याचे सविस्तर विश्लेषण कॉटन vs कॉटन-स्पॅन्डेक्स जर्सी: स्ट्रेच, रिकव्हरी आणि खर्चातील तडजोड मध्ये पहा.
स्ट्रेचची दिशा ही अशी तपशील माहिती आहे जी पॅटर्न ग्रेडिंग आणि अंतिम वापराच्या कामगिरीवर दोन्हीवर परिणाम करते, परंतु सुरुवातीच्या सॅम्पलिंग विनंत्यांमध्ये ती अनेकदा दुर्लक्षित राहते. मोठ्या प्रमाणात उत्पादनात हा फरक महत्त्वाचा ठरतो: 4-वे स्ट्रेच फॅब्रिकसाठी पॅटर्न केलेले वस्त्र 2-वे स्ट्रेच फॅब्रिकमध्ये तयार केल्यास स्पॅन्डेक्स प्रमाण समान असले तरीही फिट विसंगत होईल.
2-वे स्ट्रेच फॅब्रिक एका अक्षावर पसरते — जवळपास नेहमी रुंदीच्या दिशेने (क्रॉसवाइज ग्रेन). दोन्ही दिशांना स्पॅन्डेक्स न घालता बहुतेक वेफ्ट-निट रचनांचे हे नैसर्गिक वर्तन आहे. ज्या कपड्यांमध्ये मुख्य हालचालीची मागणी आडवी असते — फिटेड टॉप्स, स्ट्रेट-लेग ट्राउजर्स आणि परिधान करताना उभ्या ताणाची गरज कमी असलेले कपडे — त्यांच्यासाठी 2-वे स्ट्रेच पुरेसे आहे. तसेच ही अधिक मितीयदृष्ट्या स्थिर रचना आहे, कारण फॅब्रिक लांबीच्या दिशेने होणारे विरूपण रोखते; अन्यथा धुतल्यानंतर कपड्यांची लांबी वाढू शकते.
4-वे स्ट्रेच फॅब्रिक रुंदी आणि लांबी दोन्ही दिशांना पसरते. यासाठी एकतर बहुदिशात्मक लवचिकतेसाठी विशेषतः तयार केलेली रचना — जसे की निटिंगच्या टप्प्यावर स्पॅन्डेक्स समाविष्ट केलेले सर्क्युलर-निट जर्सी किंवा इंटरलॉक — किंवा लांबीच्या दिशेने स्वाभाविक लवचिकता असलेली आधारभूत रचना आवश्यक असते. अॅक्टिववेअर, योग आणि पायलेट्स वेअर, स्विमवेअरचे आधार आणि एकाच वेळी शरीराच्या अनेक समतलांमध्ये गतिशील हालचालींना सामावून घेणारे कोणतेही कपडे यांच्यासाठी 4-वे स्ट्रेच हे मानक तपशील आहे.
मोठ्या प्रमाणात उत्पादनाच्या दृष्टिकोनातून, 4-वे स्ट्रेच फॅब्रिकसाठी कटिंग आणि शिलाई करताना अधिक अचूक ताण व्यवस्थापन आवश्यक असते. दोन दिशांना पसरणारे फॅब्रिक कटिंगपूर्वी चुकीच्या पद्धतीने मांडल्यास पॅटर्नच्या तुकड्यांचे विरूपण होण्याची शक्यता अधिक असते, आणि शिवणाच्या स्थिरतेसाठी असे टाके आवश्यक असतात जे फॅब्रिकसोबत लांबतात, स्थिर स्थितीत गुंडाळले जात नाहीत.
यार्न काउंट, फायबर कंटेंट आणि फिनिशिंगच्या परिस्थिती तुलनीय असताना, मशीन गेज लूप घनता, स्ट्रेचची कमाल मर्यादा आणि रिकव्हरीच्या वर्तनावर परिणाम करू शकते. बारीक गेज बहुतेक वेळा अधिक घट्ट पृष्ठभाग निर्माण करते, तर जाड गेज अधिक दृश्यमान लूप हालचालीला अनुमती देऊ शकते. खरेदीदारांनी गेजला रचनेचा एक घटक मानावे, स्ट्रेच कामगिरीचा स्वतंत्र अंदाज मानू नये. मशीनचे तपशील फॅब्रिक रचनेत कसे रूपांतरित होते याबद्दल अधिक माहितीसाठी, निटिंग मशीन गेज आणि निट रचनेवरील त्याचा परिणाम पहा.
मोठ्या प्रमाणात उत्पादनात फॅब्रिकच्या स्ट्रेच आणि रिकव्हरीमधील अपयश क्वचितच एका घटकामुळे होते. ते सामान्यतः स्पॅन्डेक्सचे प्रमाण, यार्नची गुणवत्ता, रचनेतील ताण आणि फिनिशिंगच्या परिस्थिती यांच्या परस्परसंवादातून उद्भवतात — यापैकी कोणतेही फायबर ब्लेंडच्या लेबलमध्ये पूर्णपणे दिसत नाही. सोर्सिंग टीम्ससाठी योग्य उपाय म्हणजे मोठ्या प्रमाणात उत्पादनास मंजुरी देण्यापूर्वी, सॅम्पलिंगच्या टप्प्यावर कामगिरीच्या विशिष्ट तपशीलांची पुष्टी करणे.
लांबी वाढीची टक्केवारी हा प्रमुख स्ट्रेच तपशील आहे. ती लांबीच्या आणि रुंदीच्या दिशांसाठी स्वतंत्रपणे मोजली आणि नोंदवली जावी. 4-वे स्ट्रेच असे वर्णन केलेल्या फॅब्रिकने दोन्ही अक्षांमध्ये लक्षणीय लांबी वाढ दर्शविली पाहिजे; लांबीच्या दिशेचे मूल्य नगण्य असल्यास, फॅब्रिकचे वर्णन कसेही केले असले तरी ते कार्यात्मकदृष्ट्या 2-वे आहे.
रिकव्हरीची टक्केवारी एकाच ताणाच्या आधारावर नव्हे, तर ठराविक संख्येच्या स्ट्रेच-आणि-रिलीज चक्रांनंतर मोजली जावी. एकाच स्ट्रेचनंतर पूर्णपणे रिकव्हर होणारे फॅब्रिक दहा किंवा वीस चक्रांनंतरही खालावू शकते, जे सामान्य आठवड्याच्या परिधानात कपड्याला अनुभवास येण्याच्या जवळ आहे. संबंधित चाचणी पद्धत ASTM lD2594 (Standard Test Method for Stretch Properties of Knitted Fabrics Having Low Power) आहे, जी चक्रांनंतर उर्वरित लांबी वाढ मोजण्यासाठी प्रमाणित प्रक्रिया देते. पुरवठादाराचा डेटा घेताना कोणती चाचणी पद्धत वापरली गेली याची पुष्टी खरेदीदारांनी करावी, कारण वेगवेगळ्या पद्धतींचे निष्कर्ष तुलनात्मक नसतात.
धुण्यानंतरची मापीय स्थिरता ही स्ट्रेच फॅब्रिक मंजुरीसाठी तिसरी महत्त्वाची मेट्रिक आहे. धुण्याच्या चक्रांमुळे स्पॅन्डेक्स तंतू शिथिल होऊ शकतात, विशेषतः फिनिशिंगमध्ये उच्च-तापमानाच्या परिस्थितीचा वापर झाल्यास. लांबीची दिशा सर्वात जास्त प्रभावित होते: ग्रेग मालावर स्वीकार्य स्ट्रेच आणि रिकव्हरी दाखवणारे फॅब्रिक धुतल्यानंतर मोजता येण्याजोगे लांबीच्या दिशेने संकोचन दाखवू शकतात, ज्याचा अर्थ ग्राहकाच्या पहिल्या धुण्यानंतर तयार कपड्यांची अंतिम लांबी कमी होते. धुण्याची स्थिरता डेटा त्याच फॅब्रिक बॅचमधून पुष्टी करा, वेगळ्या रन किंवा फिनिश लॉटमधून नाही.
मोठ्या प्रमाणात उत्पादनापूर्वी मंजुरीसाठी व्यावहारिक चौकट:
स्पॅन्डेक्स बेअर यार्न, कव्हर्ड यार्न किंवा कोअर-स्पन म्हणून समाविष्ट केले आहे का याचीही पुष्टी करणे योग्य आहे, कारण यार्नचा प्रकार तणाव नियंत्रण, फिनिशिंग वर्तन आणि रिकव्हरीच्या सातत्यावर परिणाम करू शकतो. उच्च-तापमानाचे रंगकाम किंवा फिनिशिंग समाविष्ट असल्यास, प्रक्रियेनंतर रिकव्हरीची पडताळणी कशी केली जाते ते पुरवठादाराला विचारा. हे तपशील सॅम्पलिंग टप्प्यावर मांडणे योग्य आहे, मोठ्या प्रमाणात उत्पादनाच्या मंजुरीनंतर नाही.
दोन्ही दिशांमधील (लांबी आणि रुंदी) वाढीची टक्केवारी, मल्टी-सायकल चाचणीनंतर रिकव्हरीची टक्केवारी आणि धुण्यानंतरची मापीय स्थिरता डेटा यांची विनंती करा. वापरलेल्या चाचणी पद्धतीची पुष्टी करा — कमी-शक्तीच्या स्ट्रेच निटसाठी ASTM D2594 हा सामान्य संदर्भ आहे. तसेच चाचणी केलेला स्वॅच त्याच मशीन सेटिंग्ज आणि स्पॅन्डेक्स लॉट अंतर्गत तयार झाला होता का जो मोठ्या प्रमाणात उत्पादनात वापरला जाईल याचीही पुष्टी करा.
थेट नाही. स्पॅन्डेक्स प्रामुख्याने रिकव्हरी फोर्स वाढवते — म्हणजे स्ट्रेच झाल्यानंतर फॅब्रिक किती जोराने परत खेचले जाते. स्ट्रेचचे प्रमाण मुख्यतः निट रचना आणि बांधणीच्या तणावावर ठरते. सारखे स्पॅन्डेक्स प्रमाण असलेली दोन फॅब्रिक त्यांच्या बेस बांधणी वेगळ्या असल्यास पूर्णपणे वेगळी वाढ टक्केवारी दाखवू शकतात. फक्त स्पॅन्डेक्स प्रमाण नाही, तर वाढ आणि रिकव्हरी हे दोन्ही स्वतंत्र पॅरामीटर म्हणून नमूद करा.
रिब निट कंबरपट्टे, कफ, फिटेड कॅज्युअलवेअर आणि रुंदीच्या दिशेने मजबूत रिकव्हरी आवश्यक असलेल्या घट्ट-फिट परिधानांसाठी योग्य ठरू शकते. वैद्यकीय किंवा परफॉर्मन्स कॉम्प्रेशन उत्पादनांसाठी फक्त रिब रचना पुरेशी नाही. खरेदीदारांनी मोठ्या प्रमाणात उत्पादनाची मंजुरी देण्यापूर्वी संबंधित बाजार मानकानुसार दाब आवश्यकता, वाढ, रिकव्हरी आणि सतत कॉम्प्रेशन डेटा यांची पुष्टी करावी.
Runtang Textile युरोप, उत्तर अमेरिका आणि ऑस्ट्रेलियातील परिधान ब्रँडसाठी रिब निट, इंटरलॉक आणि स्कुबा निट केलेले फॅब्रिक रचनांमध्ये स्ट्रेच फॅब्रिक तयार करते. मोठ्या प्रमाणात उत्पादनाच्या मंजुरीपूर्वी नमुन्याची विनंती करा किंवा कोटेशन मिळवा.
 तांत्रिक ज्ञान
आधुनिक स्पोर्ट्सवेअरच्या फॅब्रिकचा उलगडा
अधिक वाचा सोर्सिंग मार्गदर्शक
चीनमधून इंटरलॉक फॅब्रिक सोर्सिंग करण्यापूर्वी काय मूल्यांकन करावे
अधिक वाचा उद्योग अंतर्दृष्टी
डबल निट फॅब्रिक विरुद्ध सिंगल जर्सी निट फॅब्रिक
अधिक वाचा फॅब्रिक
सिंगल जर्सी फॅब्रिक वि. इंटरलॉक फॅब्रिक
अधिक वाचा फॅब्रिक तुलना
स्कुबा फॅब्रिक वि. निओप्रीन: सॅम्पलिंगपूर्वी रचनेतील फरक काय अर्थ देतो
अधिक वाचा