2009 पासून निट फॅब्रिक उत्पादक · चीन
2009 पासून निट फॅब्रिक उत्पादक · चीन

पर्ल निट फॅब्रिक स्वेटर्स, कार्डिगन्स आणि अॅक्सेसरीजसाठी दुतर्फा उठावदार पोत देते, परंतु मोठ्या प्रमाणात उत्पादन हा केवळ पोत्याचा निर्णय नाही. निटवेअर उत्पादनासाठी पर्ल निट फॅब्रिक मंजूर करण्यापूर्वी खरेदीदारांनी स्ट्रेचची दिशा, रुंदीची स्थिरता, संकोचन आणि रंगाची सातत्य तपासली पाहिजे.
सामान्य जर्सी निटमध्ये प्रत्येक वेल एकाच दिशेने जातो — निट टाके पुढची बाजू बनवतात, पर्ल टाके मागची बाजू बनवतात. पर्ल निटमध्ये प्रत्येक वेलमध्ये टाक्यांची दिशा कोर्सनुसार आलटून पालटून येते, ज्यामुळे एकामागून एक बाहेरच्या आणि आतल्या बाजूस तोंड करणारे गुंफ बनतात. परिणाम असा फॅब्रिक होतो ज्यामध्ये एक गुळगुळीत बाजू आणि एक पोतदार मागची बाजू यांऐवजी दोन्ही बाजूंवर आडव्या पट्ट्या दिसतात.
हा रचनात्मक फरक कटिंग आणि ग्रेडिंगच्या वेळी महत्त्वाचा ठरतो. पर्ल निट सामान्यतः सिंगल जर्सीपेक्षा कट कडांवर जास्त सपाट राहते, ज्यामुळे कडा वळण्याच्या समस्या कमी होऊ शकतात, परंतु कच्च्या कडांना गारमेंटच्या रचनेनुसार मंजुरी आवश्यक असते. त्याचे स्ट्रेच वर्तन लांबी आणि रुंदी अशा दोन्ही दिशांनी मोजले पाहिजे, कारण पर्ल रचना बऱ्याचदा जर्सीची सवय असलेल्या पॅटर्न टीम अपेक्षा करतील त्यापेक्षा जास्त लांबीच्या दिशेने लवचिकता दाखवतात.
रचना तुलना — पर्ल निट vs जर्सी vs रिब:
| रचना | पर्ल निट | जर्सी | रिब निट |
|---|---|---|---|
| पुढची/मागची बाजू | दोन्ही बाजूंनी एकसारखी | प्रत्येक बाजूने वेगळी | दोन्ही बाजूंनी एकसारखी |
| मुख्य स्ट्रेच | बऱ्याचदा लांबीच्या दिशेने जास्त; दोन्ही अक्ष तपासा | बऱ्याचदा रुंदीच्या दिशेने जास्त | रिब प्रमाणानुसार उच्च रुंदीची रिकव्हरी |
| सपाट राहते | सामान्यतः सपाट; कमी कडा वळणे | बऱ्याचदा कट कडांवर वळते | सामान्यतः सपाट |
| मशीनचा प्रकार | पर्ल / लिंक्स-लिंक्स मशीन | सर्क्युलर निट मशीन | रिब मशीन |
| ठराविक अंतिम वापर | स्वेटर्स, निटवेअर, स्कार्फ | टी-शर्ट्स, बेस लेयर्स | कफ, कॉलर, बॉडीवेअर |
पर्ल निट लिंक-अँड-लिंक मशीनवर (ज्यांना पर्ल मशीनही म्हणतात) तयार केले जाते, जी पुढच्या आणि मागच्या सुई-बेडमधील टाके हलवण्यासाठी दुहेरी डोक्याच्या सुया वापरतात. ही टाके हलवण्याची यंत्रणा हेच फॅब्रिकच्या दुतर्फा रचनेचे आणि सर्क्युलर जर्सी किंवा रिब उपकरणांच्या तुलनेत त्याच्या हळू उत्पादन गतीचे कारण आहे.
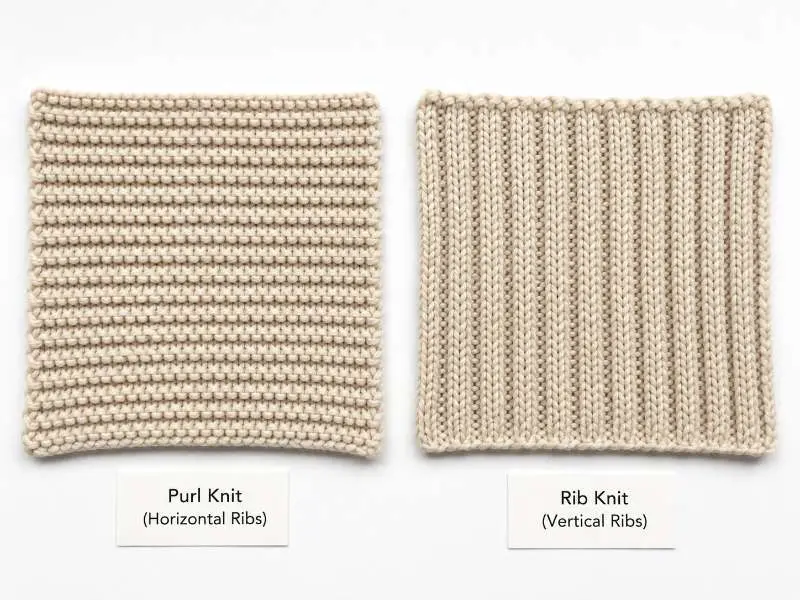
पर्ल निटची लांबीच्या दिशेने होणारी ताणण्याची क्षमता — जर्सीमध्ये सामान्य असलेल्या रुंदीच्या दिशेने होणाऱ्या ताणण्याऐवजी — उभ्या दिशेने लवचिकता महत्त्वाची असलेल्या कपड्यांच्या प्रकारांसाठी ती योग्य ठरते: ड्रॉप-शोल्डर स्वेटर्स, लांब कार्डिगन्स आणि गोलाकार विणकामात निट केलेले स्कार्फ व बिनीज सारखे ॲक्सेसरीज. फॅब्रिकची लांबीच्या दिशेने पुन्हा आकारात येण्याची क्षमता सूताच्या रचनेनुवर्त आणि मिश्रणात समाविष्ट असलेल्या स्पॅन्डेक्सच्या प्रमाणानुसार बदलू शकते, म्हणून ताणणे आणि पुन्हा आकारात येणे यांच्या तपशीलांची गृहीत धरून न घेता सॅम्पलिंगच्या टप्प्यावर पुष्टी करावी.
पर्ल निटसाठी वजनाची निवड अंतिम वापरावर अवलंबून असते. हलकी रचना — जी अनेकदा लेयरिंगच्या कपड्यांसाठी किंवा वसंतातील निटवेअरसाठी वापरली जाते — बारीक काउंटचे सूत आणि अधिक मोकळ्या टाक्यांसह असू शकते, तर बाह्यवस्त्रांसाठी किंवा घट्ट बांधणीच्या स्वेटर्ससाठी योग्य जड पर्याय जाड सूत आणि घट्ट गेजसह वापरले जातात. रचना आणि फिनिशिंगनुसार GSMची श्रेणी लक्षणीयरीत्या बदलू शकते, आणि उंचवट्यांमध्ये हवा अडकल्यामुळे समान नाममात्र GSM असलेले पर्ल निट तुलनीय जर्सीपेक्षा स्पष्टपणे जड जाणवू शकते. खरेदीदारांनी केवळ GSMच्या लक्ष्यांवर अवलंबून न राहता उत्पादनपूर्व वजनाची पुष्टी मागावी. जर कलेक्शनला दुहेरी बाजूच्या उंचवट्यांच्या पोतऐवजी हलक्या ओपनवर्क परिणामाची गरज असेल, तर पॉइंटेल फॅब्रिक हा अधिक योग्य विकासमार्ग असू शकतो.
तंतूची निवड देखील काळानुसार पर्ल पोत कसा टिकतो यावर परिणाम करते. लोकरी आणि लोकरी-मिश्र सूते उंचवट्यांची स्पष्ट व्याख्या टिकवू शकतात, परंतु फेल्टिंग किंवा पृष्ठभागातील बदलाचा धोका कमी करण्यासाठी धुण्याचे वर्तन तपासावे. सुती पर्ल निट काही रचनांमध्ये अधिक चांगले मापन नियंत्रण देऊ शकते, तरीही धुतल्यानंतर लांबीच्या दिशेने होणारी सैलावणी तपासली पाहिजे. थोड्या टक्के इलास्टेन असलेली मिश्रे पुन्हा आकारात येण्याची क्षमता सुधारू शकतात, तथापि सुसंगती सूत पुरवठा आणि मशीन सेटअपवर अवलंबून असते.
दुहेरी बाजूच्या रचनेमुळे पर्ल निट फीड तणाव, मशीन सेटिंग्ज आणि फिनिशिंग तणावाप्रती संवेदनशील असते. मोठ्या प्रमाणात उत्पादनादरम्यान हे घटक बदलल्यास, समस्या रोल-ते-रोल रुंदीतील फरक, असंगत GSM किंवा असमान उंचवट्यांची व्याख्या अशा स्वरूपात दिसू शकते. खरेदीदारांनी मोठ्या प्रमाणातील यार्डेज मंजूर करण्यापूर्वी फर्स्ट-ऑफ सॅम्पल्सवर या तपासण्यांची पुष्टी करावी.
रुंदीची सुसंगती हा पहिला लक्ष ठेवावा लागणारा घटक आहे. फिनिशिंगदरम्यान पर्ल निट असमानपणे अरुंद होऊ शकते, विशेषतः निटिंगच्या टप्प्यात आणि हीट-सेटिंग किंवा धुण्याच्या टप्प्यात तणावाची सेटिंग्ज वेगळी असल्यास. रचनेनुसार, फॅब्रिक रुंदीच्या तुलनेत लांबीच्या दिशेने अधिक संकोचन दर्शवू शकते — जर्सी खरेदीदार सामान्यतः अपेक्षित असलेल्या उलट. मोठ्या प्रमाणात कापण्यापूर्वी लांबी आणि रुंदी दोन्ही व्यापून, घरगुती धुण्यानंतरच्या मापनातील बदलांसाठी ठरलेल्या पद्धतीनुसार उत्पादनपूर्व संकोचन चाचणी करावी.
रंगाची एकसमानता ही वेगळी चिंतेची बाब आहे. पर्ल निटचा उंचवट्यांचा पृष्ठभाग हवेच्या पोकळ्या निर्माण करतो, ज्या पीस डायिंगदरम्यान रंगाच्या द्रावणाच्या आत शिरण्यात अडथळा आणू शकतात. गडद शेड्स किंवा अधिक संपृक्त रंगांमध्ये उंचवट्यांच्या शिखरांमध्ये आणि त्यांच्यामधील खोऱ्यांमध्ये किंचित टोन फरक दिसू शकतो — तिरकस प्रकाशात दिसणारा. मोठ्या प्रमाणातील यार्डेजसाठी वचनबद्ध होण्यापूर्वी मंजूर लॅब डिपवर आणि फर्स्ट-ऑफ सॅम्पल्सवर हे तपासण्यासारखे आहे.
पर्ल निटचे मशीन उत्पादन सामान्यतः गोलाकार उपकरणांवरील समतुल्य जर्सी रचनांच्या तुलनेत कमी असते, ज्याचा लीड टाइम आणि किमान ऑर्डर प्रमाणाच्या नियोजनावर परिणाम होतो. प्रथमच पर्ल निट सोर्स करणाऱ्या खरेदीदारांनी, विशेषतः वेळेच्या दृष्टीने संवेदनशील हंगामी ऑर्डर्ससाठी, आपल्या पुरवठादारासोबत उत्पादनाचे नियोजन लवकर पुष्टी करावे.
पर्ल निट मानक जर्सी किंवा इंटरलॉकपेक्षा अधिक उत्पादन घटक आणते, त्यामुळे सॅम्पल मंजुरीच्या टप्प्याला अधिक महत्त्व असते. मोठ्या प्रमाणातील उत्पादन मंजूर करण्यापूर्वी उत्पादनपूर्व सॅम्पल्सवर खालील तपासण्या पूर्ण कराव्यात:
| तपासणी बिंदू | काय तपासावे | ते का महत्त्वाचे आहे |
|---|---|---|
| पृष्ठभागाची एकसमानता | दोन्ही बाजूंच्या पृष्ठभागांवर एकसमान पोत घनता आणि टाक्यांची व्याख्या दिसते | एक बाजू सैल असल्यास उलट करून वापर अयशस्वी होतो |
| रुंदीची स्थिरता (धुण्यापूर्वी/नंतर) | एक धुण्याच्या चक्रापूर्वी आणि नंतर फॅब्रिकची रुंदी मोजा | उष्णतेमध्ये पर्ल रचना जर्सीपेक्षा जास्त अरुंद होऊ शकते |
| लांबीच्या दिशेने ताण आणि पुनर्प्राप्ती | खरेदीदाराने मंजूर केलेल्या चाचणी पद्धतीचा वापर करून लांबी आणि रुंदी दोन्हीमध्ये ताण आणि पुनर्प्राप्ती मोजा | ग्रेडिंग आणि परिधान चाचणीदरम्यान पर्ल रचना जर्सीपेक्षा वेगळ्या पद्धतीने वागू शकतात |
| रंगाची एकसमान घुसखोरी | उजेडाखाली वर उठलेले पर्ल लूप तपासा — असमान सावली खराब रंग घुसखोरी दर्शवते | पोतयुक्त पृष्ठभाग रंगाईदरम्यान हवेचे खिसे अडकवू शकतो |
| ट्रिम सुसंगतता | त्याच क्रमाने रिब कफ किंवा कॉलरसोबत पर्ल बॉडीची ताण-चाचणी करा | घटकांमधील तणावाची विसंगती शिवणीत पकुडिंग निर्माण करते |
| रोलभर GSM ची सुसंगती | रोलच्या दोन्ही टोकांवर आणि मध्यभागी GSM तपासा | लांब रनमध्ये मशीन सेटिंग्ज किंवा सूत फीड तणाव बदलल्यास GSM मध्ये फरक दिसू शकतो |
जे ब्रँड एकाच संग्रहात केबल निट फॅब्रिक किंवा इतर संरचित निटवेअर रचनांसोबत पर्ल निट सोर्स करतात, त्यांनी सर्व फॅब्रिक्समध्ये संकोचनाची वैशिष्ट्ये एकसारखी आहेत याची खात्री करणे योग्य आहे — नमुना घेण्याच्या टप्प्यात लक्ष न दिल्यास रचनांच्या प्रकारांमधील तणाव आणि शिथिलता वर्तनातील फरक पुरेसा मोठा असू शकतो की वस्त्र जोडणीच्या टप्प्यावर शिवणीची विसंगती निर्माण होऊ शकते.
पर्ल निट फॅब्रिकसाठी MOQ सामान्यतः जर्सी किंवा रिबपेक्षा जास्त असतो, कारण मशीनचे उत्पादन दर कमी असतात आणि सुई बेडच्या संरचनेसाठी सेटअप वेळ लागतो. सॉलिड-रंग मोठ्या प्रमाणात उत्पादनाच्या ऑर्डर्ससाठी सामान्यतः प्रति रंग किमान आवश्यक असते — नेमके प्रमाण सूत काउंट आणि रचनेवर अवलंबून असते. पहिल्यांदा पर्ल निट मागवणाऱ्या ब्रँड्सनी नमुना घेण्यापूर्वी त्यांच्या पुरवठादाराशी MOQ आवश्यकतांची चर्चा करावी, कारण पर्ल मशीनसाठी उत्पादन नियोजन मानक गोलाकार निटच्या लीड टाइमपेक्षा वेगळे असते.
होय, जरी वापर वजन आणि रचनेवर अवलंबून असतो. हलक्या पर्ल निट रचना संरचित टॉप्स, सैल-फिट ड्रेसेस किंवा लेयरिंग पीससाठी योग्य ठरू शकतात, जिथे उलट करता येणारा पृष्ठभाग जास्त जाडी न देता डिझाइन मूल्य वाढवतो. जड रचना सामान्यतः स्वेटर, कार्डिगन आणि थंड हवामानातील अॅक्सेसरीजसाठी वापरल्या जातात. फॅब्रिकचे सपाट, न वळणारे वर्तन पॅनेल-आधारित जोडणीत जर्सीपेक्षा सोपे हाताळणी करते. नमुना घेण्याच्या टप्प्यात पुरवठादारासोबत इच्छित अंतिम वापर निश्चित केल्यास त्यांना योग्य गेज आणि फिनिशिंग पर्यायांची शिफारस करता येते.
पर्ल निट विकासाची योजना आखत आहात? मोठ्या प्रमाणात उत्पादनासाठी वचन देण्यापूर्वी तुमच्या स्पेकनुसार पोत, वजन आणि संकोचनाची कामगिरी निश्चित करण्यासाठी नमुना मागवा.
 शाश्वतता
निट परिधानांसाठी टेक्स्टाइल कार्बन फूटप्रिंट: मोठ्या प्रमाणात उत्पादनापूर्वी ब्रँड्सने काय लक्षात ठेवावे?
अधिक वाचा तांत्रिक ज्ञान
डबल निट फॅब्रिक उत्पादन प्रक्रिया
अधिक वाचा फॅब्रिक
फ्रेंच टेरी: तुम्ही नक्की वापरून पाहिले पाहिजे असे आरामदायी निट फॅब्रिक
अधिक वाचा सोर्सिंग मार्गदर्शक
फॅब्रिक लॅब डिप मंजुरीनंतर तुमचा मोठ्या प्रमाणातील रंग का बदलतो
अधिक वाचा सोर्सिंग मार्गदर्शक
टी-शर्टसाठी सर्वोत्तम फॅब्रिक: जर्सी, इंटरलॉक आणि स्लब यांपैकी कसे निवडावे
अधिक वाचा