2009 पासून निट फॅब्रिक उत्पादक · चीन
2009 पासून निट फॅब्रिक उत्पादक · चीन

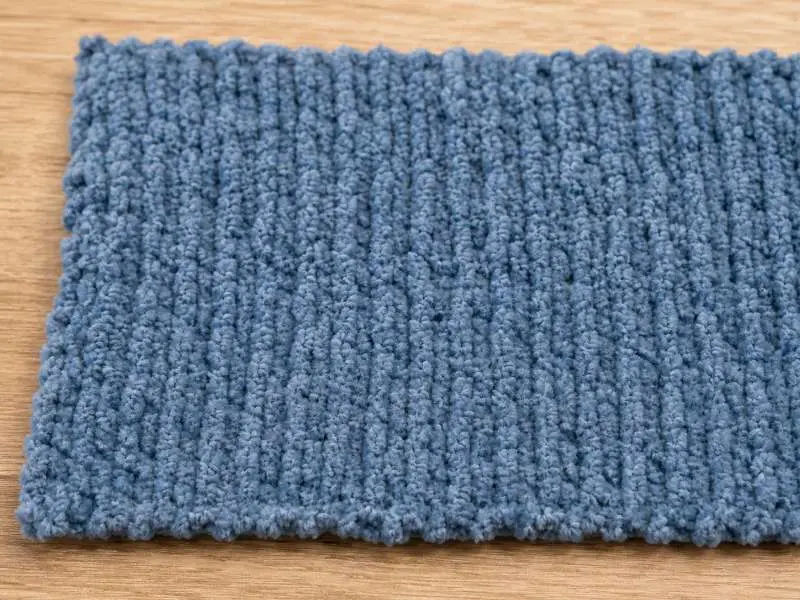
चेनिल निट फॅब्रिक स्वॅचच्या टप्प्यावर मंजूर दिसू शकते, परंतु घर्षण, धुणे किंवा मोठ्या प्रमाणातील रोलमधील फरकानंतर ते अपयशी ठरू शकते. उत्पादन ऑर्डर निश्चित करण्यापूर्वी, सोर्सिंग संघांनी GSM, फायबर रचना, पाईल सुटणे, पिलिंग प्रतिरोध आणि रोल-स्थितीची सुसंगती तपासली पाहिजे.
चेनिल हे एका विशिष्ट प्रकारच्या सूतापासून तयार होते — केवळ विणकाम किंवा निट रचनेपासून नाही. चेनिल सूत तयार करण्यासाठी पाईल फायबरचे लहान तुकडे ("टफ्ट्स") मध्यवर्ती कोअर सूताभोवती गुंडाळले जातात आणि ते बाहेरच्या दिशेने घट्ट बसवले जातात. हे सूत नंतर बेस फॅब्रिकमध्ये निट केले जाते, तेव्हा पृष्ठभागावर लहान, बाहेरच्या दिशेने असलेल्या फायबर गुच्छांनी झाकलेला असतो, ज्यामुळे वैशिष्ट्यपूर्ण मऊ, दाट पाईल हाताचा स्पर्श तयार होतो.
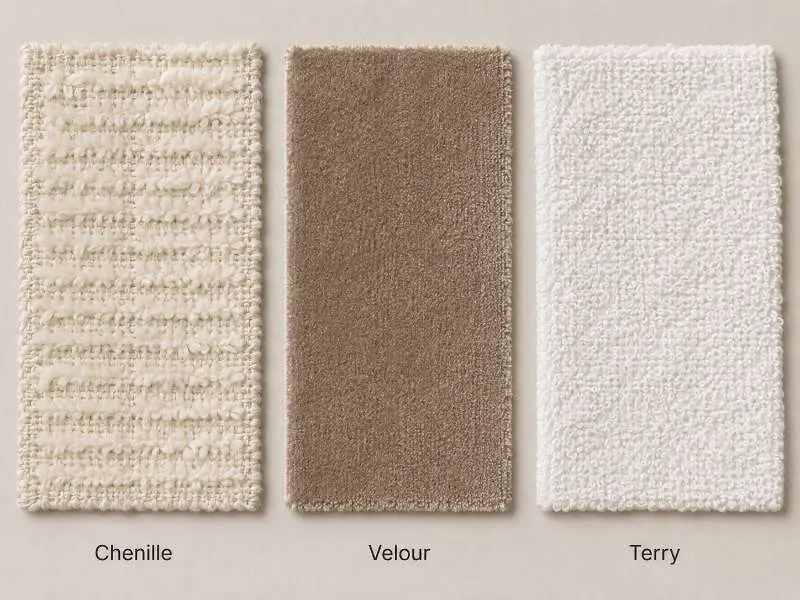
ही रचना व्हेलूअर किंवा टेरी निट फॅब्रिक मधील पाईलपेक्षा रचनात्मकदृष्ट्या वेगळी आहे. व्हेलूअर निट मध्ये, फिनिशिंगच्या वेळी बेस फॅब्रिकच्या पृष्ठभागावरील लूप कापून पाईल तयार होते — पाईल फायबर थेट निट लूपमध्येच अँकर केलेले असतात. टेरी निटमध्ये, पाईल म्हणजे लूपच स्वतः, जो न कापलेला उभा राहतो आणि बेस रचनेत अँकर केलेला असतो. या दोन्हीमध्ये पाईल वेगवेगळ्या प्रकारे बेस फॅब्रिकमध्ये यांत्रिकदृष्ट्या अधिक एकत्रित असते, चेनिल पाईलच्या तुलनेत.
चेनिलमध्ये, पाईल फायबर आपली स्थिती टिकवण्यासाठी कोअर सूताच्या ट्विस्ट टेंशनवर अवलंबून असतात. उत्पादन रनमध्ये सूताचा ट्विस्ट पुरेसा सुसंगत नसल्यास, किंवा फिनिशिंग प्रक्रियेत पाईल पुरेसा सेट न झाल्यास, फायबर सुटू शकतात — ही घटना पिलिंगपेक्षा वेगळी असून तिसऱ्या विभागात स्वतंत्रपणे हाताळली आहे. ही रचनात्मक वास्तविकता चेनिल निट फॅब्रिक टाळण्याचे कारण नाही, परंतु तीच कारण आहे की व्हेलूअर किंवा टेरीसाठी ज्याची गरज नसते, अशा पद्धतीने नमुना मंजुरी प्रक्रियेचा भाग म्हणून शेडिंग मूल्यांकन आवश्यक आहे.
| वैशिष्ट्य | चेनिल निट | व्हेलूअर निट | टेरी निट |
|---|---|---|---|
| पाईल रचना | कोअर सूताभोवती गुंडाळलेले लहान सूताचे तुकडे | निट बेसवर कापलेला लूप पाईल | निट बेसवर न कापलेला लूप पाईल |
| पाईलचे जोडणे | कोअरला यांत्रिकदृष्ट्या बांधलेले — फिनिशिंग अपुरे असल्यास सुटू शकते | बेस फॅब्रिकमध्ये अँकर केलेले लूप — सामान्यतः अधिक स्थिर | बेसमध्ये एकत्रित केलेले लूप — लूपची उंची आणि फिनिशिंग नियंत्रित असल्यास सामान्यतः स्थिर |
| ताणण्याचे वर्तन | मर्यादित — ताणाखाली पाईल विकृत होऊ शकते | बेस निट आणि इलास्टेनच्या प्रमाणानुसार मध्यम ते चांगले दोन्ही दिशांनी ताणणे | मर्यादित ताणणे; लूपची अखंडता प्राधान्य |
| पिलिंगची प्रवृत्ती | फायबर मिश्रण आणि GSM नुसार मध्यम ते उच्च | कमी ते मध्यम | सूत, लूपची उंची आणि वापरातील घर्षण यानुसार कमी ते मध्यम |
| सुटण्याची प्रवृत्ती | अधिक — विशेषतः सुरुवातीच्या धुण्याच्या चक्रांमध्ये | कमी | लूप योग्यरित्या तयार आणि फिनिश केलेले असल्यास अत्यंत कमी |
| प्रमुख परिधान वापर | स्वेटर्स, कार्डिगन्स, वैशिष्ट्यपूर्ण बाह्यवस्त्रे | लाउंजवेअर, ट्रॅकसूट, वेल्व्हेट-इफेक्ट टॉप्स | स्वेटशर्ट, रोब, बाथवेअर |
| नमुना घेण्यावर मुख्य QC लक्ष केंद्रित करते | पाईल सोडणे, घर्षण प्रतिरोध, धुण्याची स्थिरता | नॅपची दिशा, पाईल एकरूपता, पिलिंग | लूपची उंची, संकोचन, GSM सातत्य |
परिधानांमध्ये वापरले जाणारे चेनिल निट फॅब्रिक सामान्यतः विस्तृत वजन श्रेणीत येते — हलकी रचना सुमारे 260–320 GSM असू शकते, तर बाह्यवस्त्र किंवा ठळक स्वेटरसाठी असलेले जड पर्याय पाईलची उंची आणि सूत रचनेनुसार 400–480 GSM पर्यंत पोहोचू शकतात. हे आकडे निश्चित मर्यादा नसून दिशादर्शक संदर्भ म्हणून घ्यावेत; प्रत्यक्ष वजन विशिष्ट सूत संख्या, निट गेज, पाईल घनता आणि फिनिशिंगनुसार बदलेल. नमुने मागताना नेहमी लक्ष्य GSM नमूद करा आणि मिलने पुरवलेल्या फॅब्रिकवरील नाममात्र मूल्य नव्हे तर मोजलेले GSM देण्याची मागणी करा.
मोठ्या प्रमाणात उत्पादनात पाईलच्या कार्यक्षमतेवर परिणाम करणारा फायबर रचना हा सर्वात मोठा बदलणारा घटक आहे. परिधानांसाठी चेनिल निटमध्ये उपलब्ध मुख्य पर्याय असे आहेत:
परिधानांच्या वापरासाठी फायबर प्रकार आणि GSM यांचा परस्परसंबंध महत्त्वाचा आहे. पॉलिएस्टर-ब्लेंड चेनिल आकारमान स्थिरता आणि पुन्हा आकारात येणे सुधारू शकते, परंतु पाईल सोडणे अजूनही चेनिल सूताची ट्विस्ट, पाईलची उंची, निटिंग तणाव आणि फिनिशिंग नियंत्रणावर अवलंबून असते. विशिष्ट वस्त्र श्रेणीसाठी रचना निवडताना, केवळ नमुन्याचा सुरुवातीचा हाताचा स्पर्श नाही तर पहिल्या पाच धुण्याच्या चक्रांनंतर फॅब्रिक कसे कार्य करेल याचाही विचार करा. मिलने मानक नमुना पॅकचा भाग म्हणून न धुतलेल्या स्वॅचसोबत धुतल्यानंतरचे नमुने देण्याची विनंती करा.
या दोन अपयशाच्या पद्धतींचा अनेकदा गैरसमज होतो, परंतु त्यांची कारणे, चाचणी पद्धती आणि उपचाराचे मार्ग वेगळे आहेत. नमुना घेण्याच्या टप्प्यावर त्यांना एकत्र करणे चुकीचे निदान ठरते — एखादा ब्रँड जे पिलिंग समजतो ते प्रत्यक्षात पाईल सोडणे असते, आणि ते सोडवण्यासाठी जास्त कडक फिनिशची मागणी केल्यास परिस्थिती अधिक बिघडते.
पाईल सोडणे म्हणजे फॅब्रिकच्या पृष्ठभागावरून सुटके पाईल तंतू बाहेर पडणे. चेनिल निटमध्ये, वैयक्तिक पाईल गुच्छ — किंवा त्यांचे तुकडे — कोअर यार्नपासून वेगळे झाल्यावर हे घडते. याचे कारण सामान्यतः खालीलपैकी एक किंवा अधिक असते: कोअर यार्नमधील अपुरी ट्विस्ट ज्यामुळे घर्षणाखाली पाईल सटकू शकते, फिनिशिंगमध्ये पुरेसे ट्रिम किंवा सेट न केलेले पाईल तंतू, किंवा जास्त लांब पाईलची उंची ज्यामुळे वैयक्तिक गुच्छ सोडण्यासाठी उपलब्ध यांत्रिक फायदा वाढतो.
शेडिंग सहसा पहिल्या काही परिधान किंवा धुण्याच्या चक्रांमध्ये सर्वाधिक जाणवते आणि सुटे तंतू मोकळे होत गेल्यावर कमी होऊ शकते. तथापि, तिसऱ्या धुण्याच्या चक्रानंतरही चालू राहणारे तीव्र शेडिंग हे पृष्ठभागाच्या फिनिशिंगऐवजी सूत रचनेतील संरचनात्मक समस्या दर्शवते आणि ते कालांतराने आपोआप सुटणार नाही.
शेडिंगसाठी, धुण्यापूर्वी आणि नंतर सुटे तंतू अवशेष गोळा करण्यासाठी अंतर्गत ड्राय-रब स्क्रीनिंग पद्धत वापरा. जर घर्षण प्रतिरोध, क्रॉकिंग किंवा मितीय स्थिरता चाचणी खरेदीदाराच्या तपशिलात समाविष्ट असेल, तर AATCC Standard Test Methods and Procedures मधून योग्य पद्धत निवडा आणि नमुना घेण्यापूर्वी चाचणीच्या अटींची पुष्टी करा.
पिलिंग ही वेगळी प्रक्रिया आहे. पृष्ठभागावरील तंतू पूर्णपणे तुटून मोकळे न होता, सततच्या घर्षणामुळे एकमेकांत गुंततात आणि फॅब्रिकच्या पृष्ठभागावर लहान, दिसणारे तंतूगोळे तयार होतात तेव्हा पिलिंग होते. चेनील निटमध्ये, पिलिंग सर्वाधिक घर्षण होणाऱ्या भागांमध्ये आढळते — स्वेटरमधील बगले, कार्डिगनमधील कोपराचे भाग आणि कंबरपट्टा किंवा बेल्टला स्पर्श होणाऱ्या हेमलाइन्सवर.
पिलिंगची प्रवृत्ती प्रामुख्याने तंतूचा प्रकार (लहान स्टेपल तंतू लांब तंतूंपेक्षा सहज पिल होतात), तंतूंचे मिश्रण (पॉलिएस्टर/कापूस मिश्रण शुद्ध कापसापेक्षा वेगळ्या पद्धतीने पिल होऊ शकते) आणि पाइल रचनेची घट्टपणा यावर ठरते. सैल रचनेच्या पाइलमध्ये पृष्ठभागावरील तंतूंना गुंतण्याची अधिक संधी असते; अधिक घट्ट आणि एकसमान पाइल पिलिंगला अधिक चांगल्या प्रकारे प्रतिकार करते.
पिलिंग मूल्यांकनासाठी ASTM D3512 किंवा ISO 12945-2 वापरले जाऊ शकते, ज्यामध्ये धुण्यापूर्वीचे किंवा धुण्यानंतरचे कंडिशनिंग खरेदीदाराच्या मटेरियल स्पेसिफिकेशनमध्ये नमूद केलेले असते. नमुना घेण्यापूर्वी पास/फेल रेटिंग ठरवा; अनेक ॲपेरल स्पेसिफिकेशन्स कार्यरत उंबरठा म्हणून 3+ रेटिंग वापरतात, परंतु अंतिम मर्यादा ब्रँड स्टँडर्डनुसार असावी. हे उंबरठे तुमच्या ब्रँडच्या मटेरियल स्पेसिफिकेशन शीटमध्ये निश्चित केले पाहिजेत आणि नमुना घेण्यापूर्वी मिलला कळवले पाहिजेत. विविध निट फॅब्रिक प्रकारांमध्ये पिलिंगचे मूल्यांकन कसे केले जाते याबद्दल अधिक तपशिलांसाठी, निट फॅब्रिकवरील पिलिंग या मार्गदर्शकाकडे पहा.
शेडिंगमध्ये पृष्ठभागावरून निघून जाणारे सुटे तंतू तयार होतात; पिलिंगमध्ये पृष्ठभागावरच राहणारे चिकटलेले तंतूगोळे तयार होतात. जर तुम्ही नमुन्यावर हात फिरवला आणि तळहातावर सुटे तंतू दिसले, तर ते शेडिंग आहे. जर घर्षणानंतर फॅब्रिकच्या पृष्ठभागावर लहान गाठी पडलेले तंतूंचे गुच्छ दिसले, तर ते पिलिंग आहे. दोन्ही एकाच फॅब्रिकवर दिसू शकतात, परंतु त्यांच्या निवारणासाठी वेगवेगळे उपाय आवश्यक आहेत — शेडिंगसाठी पाइल शीअरिंग आणि सूत ट्विस्टचे ऑप्टिमायझेशन; पिलिंगसाठी तंतू निवड आणि रचनेची घट्टपणा.
खालील तपासणी सूचीमध्ये मोठ्या प्रमाणात उत्पादनास मंजुरी देण्यापूर्वी उत्पादन नमुन्यांवर पूर्ण करावयाच्या किमान पडताळणी बिंदूंचा समावेश आहे. प्रत्येक पॅरामीटर मान्यताप्राप्त चाचणी प्रयोगशाळेच्या लेखी चाचणी अहवालात किंवा किमान मिलच्या अंतर्गत QC विभागाकडून पद्धती स्पष्ट करून नोंदवले जावे. जिथे ब्रँड-विशिष्ट सहनशीलता मर्यादा अद्याप निश्चित केलेल्या नाहीत, तिथे सूचक उद्योग उंबरठे नमूद केले आहेत — हे तुमच्या QC टीमसोबत तपासून पुष्टी केली पाहिजे.
| तपासणी बिंदू | काय आणि कसे पडताळायचे |
|---|---|
| पाइल शेडिंग | धुण्यापूर्वी आणि नंतर सुटे तंतू अवशेष गोळा करण्यासाठी ठरलेली अंतर्गत ड्राय-रब स्क्रीनिंग पद्धत वापरा. अवशेष पातळी नोंदवा आणि खरेदीदाराच्या अंतर्गत शेडिंग मर्यादेशी तुलना करा. |
| पिलिंग रेटिंग | ASTM D3512 किंवा समतुल्य टंबल/रँडम टंबल पद्धत वापरा; अंतिम वापरानुसार किमान रेटिंगचे लक्ष्य ठेवा — स्वेटर लाउंजवेअरपेक्षा कमी उंबरठा स्वीकारू शकतात. |
| पाइल उंचीची एकसमानता | रुंदी आणि लांबीभर दृष्य तपासणी करा; असमान पाइल उंचीमुळे तयार कपड्यांमध्ये दिसणारी टोनल भिन्नता निर्माण होते — विशेषतः सॉलिड-कलर रनमध्ये हे अत्यंत महत्त्वाचे आहे. |
| मितीय स्थिरता (संकोचन) | AATCC TM135 किंवा ISO 6330 वॉश टेस्टिंग करा; संकोचन लांबीच्या आणि रुंदीच्या दिशेने स्वतंत्रपणे नोंदवा, किंवा आवश्यक असल्यास वेल आणि कोर्स दिशेने नोंदवा. चेनिलमध्ये वेगळे संकोचन वर्तन दिसू शकते कारण पाइल सूत, बेस सूत आणि फिनिशिंग टेंशन नेहमी समान प्रमाणात प्रतिसाद देत नाहीत. |
| धुण्यासाठी रंग स्थिरता | ISO 105-C06 किंवा AATCC 61; चेनिल पाइल बेस सूतापेक्षा वेगळ्या प्रकारे रंग धरून ठेवते — दोन्ही घटक तुमच्या ब्रँडच्या किमान रेटिंगपर्यंत (सामान्यतः ग्रेड 4 किंवा त्याहून अधिक) पोहोचतात याची पडताळणी करा. |
| घर्षणासाठी रंग स्थिरता | कोरडी आणि ओली क्रॉकिंग चाचणी (AATCC 8 / ISO 105-X12); पाइल फॅब्रिक्स सपाट निटच्या तुलनेत रंग अधिक सहजपणे स्थानांतरित करू शकतात, विशेषतः गडद रंगांमध्ये. |
| GSM विचलन | रोलच्या वेगवेगळ्या बिंदूंवरून तीन फॅब्रिक नमुने वजन करा; मंजूर नमुन्याच्या GSM पासून ±5% च्या आत असलेले रोलच स्वीकारा. |
| बॅच-ते-बॅच सातत्य | अनेक मोठ्या प्रमाणात उत्पादन बॅचमध्ये ऑर्डर देत असल्यास, प्रत्येक डाय लॉटमधून शेड बँडची विनंती करा आणि मंजूर लॅब डिपशी तुलना करा. फॅशन-रंगाच्या ऑर्डर्ससाठी वेगवेगळ्या प्रकाश स्रोतांखाली मेटामेरिझम तपासणीची शिफारस केली जाते. |
चेनिल निटला विशिष्ट असलेली एक बाब जी मानक निट फॅब्रिक चेकलिस्टवर आढळत नाही: रोल-एंड सातत्य. पाइल सूत रचनेच्या स्वरूपामुळे, उत्पादन रोलच्या सुरुवातीला आणि शेवटी पाइलची उंची आणि घनता मधल्या भागापेक्षा किंचित वेगळी असू शकते — विशेषतः निटिंग दरम्यान टेंशन बदलल्यास. मिलला रोलच्या सुरुवातीपासून, मध्यबिंदूपासून आणि शेवटपासून नमुना तुकडे कापायला सांगा आणि तिन्हीही मंजुरी पॅकमध्ये समाविष्ट करा. रोलच्या वेगवेगळ्या स्थानांवर पाइलची उंची किंवा पृष्ठभागाच्या घनतेमध्ये दिसणारा कोणताही फरक मोठ्या प्रमाणात उत्पादनाच्या स्वीकृतीपूर्वी निदर्शनास आणला पाहिजे.
प्रथमच चेनिल निट सोर्सिंग करणाऱ्या ब्रँड्ससाठी, अंतिम मोठ्या प्रमाणात उत्पादन मंजुरीपूर्वी मंजूर नमुना फॅब्रिकवर गारमेंट-स्तरीय वेअर टेस्ट चालवण्याचीही आम्ही शिफारस करतो — थोड्या प्रमाणात चाचणी गारमेंट्स कट आणि सीव्ह करा, त्यांना किमान पाच वेअर-आणि-वॉश सायकल्स करा आणि पाइलची स्थिती दृश्यपणे मूल्यांकन करा. फॅब्रिक-स्तरीय चाचणी निकाल आणि गारमेंट-स्तरीय कार्यप्रदर्शन नेहमी जुळत नाहीत, विशेषतः उच्च-घर्षण क्षेत्रांमध्ये ज्यांचे सपाट फॅब्रिक नमुना पुनरुत्पादन करत नाही.
आम्ही अनेक GSM आणि फायबर पर्यायांमध्ये चेनिल निट फॅब्रिक तयार करतो. नमुना मागवा किंवा कोटेशन मिळवा; आवश्यक असल्यास धुण्यानंतरचे तुलनात्मक नमुने आणि लॅब चाचणीची व्यवस्था केली जाऊ शकते.
स्वेटर्स आणि जड बाह्यवस्त्रांच्या वापरासाठी, 350–450 GSM श्रेणीतील रचना (पाइलची उंची आणि सूत गणनेनुसार) अपेक्षित वजन आणि बॉडी देण्याची प्रवृत्ती दर्शवतात. कार्डिगन्स आणि हलक्या निटवेअरसाठी, 260–320 GSM च्या जवळची श्रेणी अधिक योग्य असू शकते. हे आकडे दिशादर्शक आहेत — प्रत्यक्ष GSM विशिष्ट सूत रचना आणि फिनिशिंगनुसार बदलेल. नमुना घेताना नेहमी तुमचा लक्ष्य GSM निर्दिष्ट करा आणि मिलला उत्पादन नमुन्यावर मोजलेल्या GSM ची पुष्टी करायला सांगा, नाममात्र आकड्याची नाही.
नियंत्रणाचे तीन मुद्दे सर्वात महत्त्वाचे आहेत. प्रथम, चेनिल सूतासाठी किमान सूत ट्विस्ट आवश्यकता निर्दिष्ट करा — घट्ट कोअर ट्विस्ट पाइल फायबर्स अधिक विश्वासार्हपणे टिकवून ठेवते. दुसरे, मिलने त्यांच्या मानक फिनिशिंग प्रक्रियेतून (पाइलच्या उंचीपर्यंत ब्रशिंग आणि शियरिंग) आधीच गेलेले नमुने द्यावेत अशी मागणी करा, अर्धवट तयार फॅब्रिक नाही. तिसरे, मंजुरीपूर्वी नमुन्यावर तीन-सायकल वॉश चाचणी चालवा आणि वॉश 1 आणि वॉश 3 मधील फायबर सोडण्याची तुलना करा; शेडिंग लक्षणीयरीत्या कमी होत नसल्यास, समस्या सूत रचनेत आहे आणि ती स्वीकारण्याऐवजी मिलकडे वरिष्ठ स्तरावर मांडणे आवश्यक आहे.
OEKO-TEX® Standard 100 प्रमाणित पर्याय उपलब्ध आहेत. कृपया नमुना घेण्याच्या वेळी प्रमाणन आवश्यकता निश्चित करा, ज्यात फायबर रचना, रंग, फिनिशिंग मार्ग आणि प्रमाणपत्र व्याप्ती यांचा समावेश आहे. वेगवेगळ्या रचना, डाय लॉट किंवा उत्पादन सुविधांमध्ये प्रमाणन स्वयंचलितपणे हस्तांतरित होत नाही.
आम्ही अनेक GSM आणि फायबर पर्यायांमध्ये चेनील निट फॅब्रिक तयार करतो. नमुना मागवा किंवा कोटेशन घ्या; आवश्यक असल्यास धुतल्यानंतरचे तुलनात्मक नमुने आणि लॅब चाचणीची व्यवस्था केली जाऊ शकते.→ नमुना मागवा → कोटेशन घ्या
 फॅब्रिक तुलना
पॉवर मेश, स्पोर्ट मेश आणि लायनिंग मेश: तीन मेश फॅब्रिक प्रकार, तीन वेगवेगळे सोर्सिंग निर्णय
अधिक वाचा उद्योग अंतर्दृष्टी
कॉटन मटेरियलसह जर्सी निट तंत्र
अधिक वाचा उद्योग अंतर्दृष्टी
सिंगल जर्सी निट फॅब्रिकची वैशिष्ट्ये जाणून घ्या
अधिक वाचा फॅब्रिक मार्गदर्शक
प्रीमियम निट परिधानांसाठी मर्सरायझ्ड कॉटन फॅब्रिक: चमक, स्थिरता आणि मोठ्या प्रमाणात उत्पादनाची पुनरावृत्ती
अधिक वाचा तांत्रिक ज्ञान
निटमधील फॅब्रिक पिलिंग: फायबर ब्लेंड, बांधणी आणि मोठ्या प्रमाणात उत्पादनापूर्वीचे QC निर्णय
अधिक वाचा