2009 पासून निट फॅब्रिक उत्पादक · चीन
2009 पासून निट फॅब्रिक उत्पादक · चीन

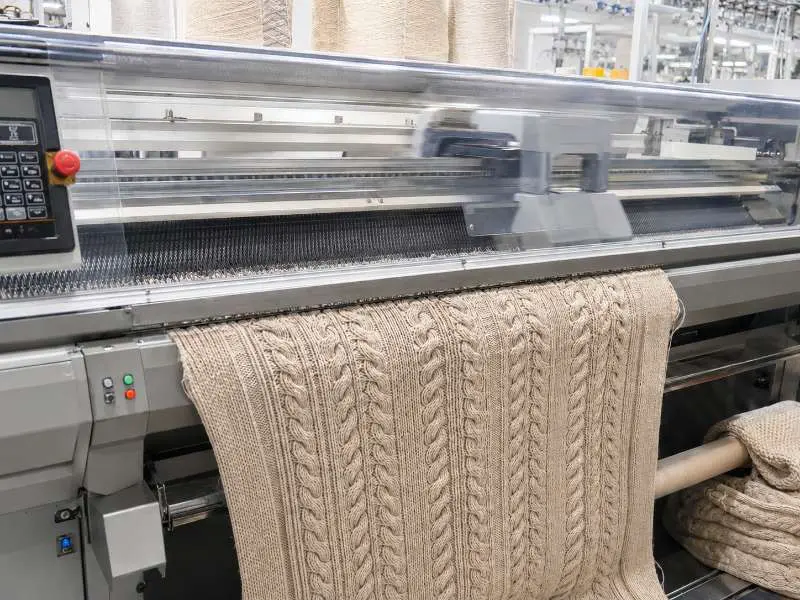
केबल निट फॅब्रिक विकासात मोठ्या प्रमाणात उत्पादन सुरू होण्यापूर्वीच अनेकदा अडचणी उद्भवतात. तांत्रिक नमुना टप्प्यात गेज, रिपीट रुंदी आणि ड्रॉ-इन तपासले नाहीत, तर डिझाइनला मोठ्या प्रमाणात उत्पादनाकडे जाण्यापूर्वी अतिरिक्त नमुना फेऱ्यांची आवश्यकता पडू शकते. सोर्सिंग टीमसाठी, पहिली नमुना विनंती देण्यापूर्वीच हे घटक निश्चित केले पाहिजेत.
फ्लॅट निट मशीनवर प्रति इंच सुयांमध्ये मोजला जाणारा गेज हा केबल निट फॅब्रिकमधील केबलची स्पष्टता, फॅब्रिकचे वजन आणि पॅनेलची स्थिरता ठरवणार्या पहिल्या घटकांपैकी एक आहे. 5GG ते 7GG सारख्या कमी गेज श्रेणी जड सूत सामावून घेऊ शकतात आणि जाड निटवेअरसाठी अधिक ठळक केबल रिलीफ तयार करतात. 10GG ते 14GG सारख्या जास्त गेज श्रेणींना सामान्यतः बारीक सूत लागते आणि त्या अधिक संक्षिप्त केबल पॅनेल तयार करतात. अंतिम परिणाम सूत क्रमांक, स्टिच घनता आणि फिनिशिंगवर अवलंबून असतो, म्हणून गेज केवळ संदर्भ चित्रावरून निवडण्याऐवजी विकास स्वॅचसह निश्चित केला पाहिजे.
गेज आणि फॅब्रिकचे वजन यांच्यातील संबंध रेषीय नाही आणि तो स्थिरही नाही: GSM रचना, सुताची ट्विस्ट आणि स्टिच घनतेनुसार बदलू शकतो, म्हणून कोणतेही वजन लक्ष्य केवळ गेजवरून काढण्याऐवजी फॅब्रिक स्वॅचच्या तुलनेत निश्चित केले पाहिजे. तसेच, दिशादर्शक मार्गदर्शक म्हणून, केबल निट फॅब्रिकमधील कमी गेजच्या रचना सामान्यतः बाह्यवस्त्र आणि सुबक निटवेअरसाठी योग्य असे जड अंतिम वजन देतात, तर जास्त गेजच्या रचना लेयरिंग पीस आणि मध्य-हंगामाच्या संग्रहांसाठी अधिक योग्य असे हलके वजन पर्याय तयार करतात.
विकासाच्या दृष्टीने, टेक पॅक सादर करण्यापूर्वी गेजची निवड निश्चित केली पाहिजे. पहिल्या नमुन्यानंतर गेज बदलणे म्हणजे मशीन सेटअप पुन्हा सेट करणे, सुताचा वापर पुन्हा अंदाजणे आणि बहुतेक प्रकरणांमध्ये सुरुवातीपासून नवीन नमुना तयार करणे. हा निर्णय बाकी सर्व गोष्टींच्या आधी घेतला जातो.
केबल निट फॅब्रिकचे डिझाइन पुनरावृत्ती होणाऱ्या पॅनेल युनिट्सपासून तयार होते. प्रत्येक केबल पॅनेल ठराविक सुयांची संख्या व्यापते — हीच रिपीट रुंदी. फॅब्रिकभरातील एकूण रिपीटची संख्या मशीनच्या वापरण्यायोग्य सुयांच्या संख्येत समान रीतीने बसली पाहिजे, अन्यथा डिझाइन सममितीने तयार करता येणार नाही. रिपीट नीट विभागली गेली नाही तर पर्याय असे आहेत: पॅनेलची स्टिच संख्या समायोजित करणे, रिपीटची संख्या बदलणे किंवा लक्ष्य फॅब्रिक रुंदी बदलणे. नमुना सुरू झाल्यानंतर यापैकी कोणतेही समायोजन सोपे नसते.
रिपीट न जुळणे हे केबल नमुन्यांना सुधारणा करावी लागण्याचे वारंवार होणारे कारण आहे. एखादे डिझाइन स्केच किंवा CAD फाइलमध्ये संतुलित दिसू शकते, पण रिपीट रुंदी मशीन सेटअपशी जुळत नसेल तर इच्छित रुंदीवर ते अजूनही योग्यरित्या टाइल होऊ शकत नाही. उभी रिपीटही महत्त्वाची आहे: एक केबल क्रॉसिंग सायकल पूर्ण करण्यासाठी जितक्या जास्त कोर्स रांगा लागतात, तितकी संपूर्ण रचनेचे मूल्यांकन करण्यापूर्वी नमुन्याची लांबी जास्त लागते. गुंतागुंतीच्या केबल लेआउटसाठी, उत्पादन टीमने नमुना घेण्यापूर्वी आडवी आणि उभी अशी दोन्ही रिपीट निश्चित केली पाहिजे, जसे मोठ्या प्रमाणात उत्पादनापूर्वी जॅकवर्ड निट फॅब्रिक विकासात रिपीटची जागा तपासली पाहिजे.
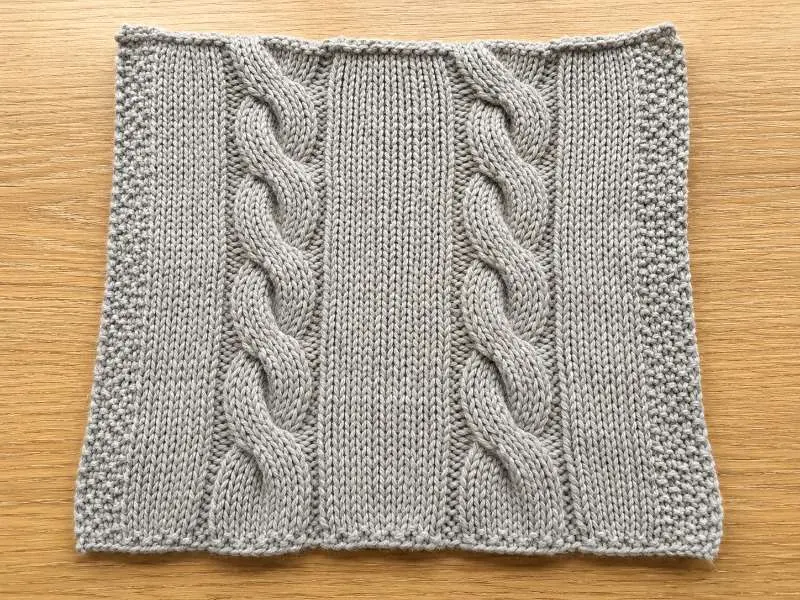
केबल निट फॅब्रिकमध्ये एक रचनात्मक वैशिष्ट्य आहे जे मोठ्या प्रमाणातील कटिंग आणि यिल्ड नियोजनावर थेट परिणाम करते: ते आत ओढले जाते. केबल क्रॉसिंग स्टिच शेजारील लूप्सना आडव्या दिशेने आतील बाजूस ओढते, ज्यामुळे त्याच मशीनवर आणि त्याच गेजवर तयार केलेल्या साध्या निट रचनेच्या तुलनेत फॅब्रिकची विश्रांती-रुंदी कमी होते. प्रति एकक रुंदीमागे जितके जास्त केबल आणि क्रॉसिंगचे अंतर जितके जास्त वारंवार, तितका ड्रॉ-इनचा परिणाम अधिक स्पष्ट होतो.
याचा अर्थ असा की तयार केबल निट फॅब्रिक पॅनेलवर मोजलेली रुंदी त्याच मशीनवर तयार केलेल्या समतुल्य प्लेन जर्सी पॅनेलच्या रुंदीपेक्षा कमी असेल. जे विकास संघ टेक पॅकमध्ये रुंदीची तपशील तयार करताना ड्रॉ-इनचा विचार करत नाहीत, त्यांना पहिला नमुना खूप अरुंद वाटेल, जरी मशीन योग्यरित्या सेट केले असले तरीही.
ड्रॉ-इनची भरपाई करण्यासाठी मशीन सेटअपमध्ये अतिरिक्त रुंदी भत्ता समाविष्ट करणे आवश्यक आहे, ज्याचे नेमके प्रमाण केबलची घनता, क्रॉसिंगची वारंवारता आणि सूताच्या लवचिकतेवर अवलंबून असते. हा आकडा प्रत्येक रचनेनुसार बदलतो आणि प्रत्येक डिझाइनसाठी उत्पादन संघासोबत त्याची पुष्टी करावी — हा एक सार्वत्रिक स्थिरांक नाही जो वेगवेगळ्या केबल पॅटर्नवर लागू करता येईल. मोठ्या प्रमाणात उत्पादनाच्या टप्प्यावर, ड्रॉ-इन प्रत्येक रोलच्या फॅब्रिक उत्पन्नावरही परिणाम करते, म्हणून मोठ्या प्रमाणात फॅब्रिकची मात्रा ऑर्डर करण्यापूर्वी कच्च्या मालाच्या गणनेत त्याचा विचार करावा.
गेज आणि रिपीटव्यतिरिक्त, अनेक उत्पादन-बाजूच्या मर्यादा ठरवतात की केबल निट फॅब्रिक डिझाइन मोठ्या प्रमाणात उत्पादनात सातत्याने पुनरुत्पादित करता येईल का. या तांत्रिक नमुना टप्प्यावर पुष्टी कराव्यात — मोठ्या प्रमाणात मंजुरीनंतर नाही. संपूर्ण स्पेक शीटवर गेज आणि स्टिच घनता कशा परस्परसंवाद करतात याच्या संदर्भासाठी, केबल निट फॅब्रिक गेज आणि स्टिच घनता यांची संबंधित फॅब्रिक मार्गदर्शकात सविस्तर चर्चा केली आहे.
कट-अँड-सिव्ह उत्पादनात पॅनेल संरेखनासाठी आवश्यक आहे की शिवण बिंदूंवरील केबल पॅनेल अशा प्रकारे ठेवले जावेत की केबलचा रिपीट जोडणीवर दृश्यदृष्ट्या सतत राहील. यामुळे कटिंगवर संरेखन सहनशीलतेची आवश्यकता येते, जी प्लेन जर्सी किंवा इंटरलॉकसाठी नसते. जर टेक पॅकमध्ये शिवणांवरील केबल संरेखन नमूद केले नसेल, तर उत्पादनपूर्व मंजुरीदरम्यान वस्त्र-स्तरीय QC संरेखन बिघाड दोष म्हणून चिन्हांकित करेल. सिव्ह-बाय नमुना कापण्यापूर्वी संरेखन स्पेक लिहून ठेवावी.
सूताची ट्विस्ट दिशा केबल निट फॅब्रिकच्या दृश्य संतुलनावर अजूनही परिणाम करू शकते, विशेषतः अशा रचनांमध्ये जिथे फिनिशिंगनंतर केबल रिलीफ, पृष्ठभागाचा कल आणि रिकव्हरी दिसून येते. तथापि, केबल क्रॉसिंगची दिशा स्वतः मंजूर पॅटर्न आणि मशीन सेटअपद्वारे नियंत्रित करावी. पुनर्ऑर्डरमधील सातत्यासाठी, मंजूर सूत तपशील, केबल दिशा, गेज, रिपीट रुंदी आणि फिनिशिंग मार्ग हे सर्व उत्पादन नोंदीत नमूद करावेत.
केबल निट फॅब्रिकमधील संकोचनाचे वर्तनही रचनेवर अवलंबून असते आणि केवळ फायबरच्या प्रकारावरून ते गृहीत धरू नये. फिनिशिंगनंतर केबल रचना प्लेन रचनांपेक्षा वेगळ्या प्रकारे शिथिल होतात आणि शिथिलतेची डिग्री अंतिम पॅनेलच्या मापांवर परिणाम करते. मोठ्या प्रमाणात उत्पादनाच्या सहनशीलतेसाठी तांत्रिक नमुन्यावर केलेली धुळीनंतरची संकोचन चाचणी हा योग्य मापदंड आहे — सामान्य फायबर-स्तरीय संकोचन अंदाज नाही.
Runtang Textile मध्ये, केबल निट फॅब्रिकचा विकास गेज निवडीपासून रिपीट पुष्टी आणि मंजूर मोठ्या प्रमाणात उत्पादनाच्या नमुन्यापर्यंत पुनरावलोकन केला जाऊ शकतो. फोशानमधील आमचा संघ कपड्यांच्या ब्रँडसाठी सानुकूल निट विकासाला पाठबळ देतो, ज्यामध्ये सानुकूल सॉलिड रंगाची MOQ प्रति रंग 200 kg पासून आणि सानुकूल विकास ऑर्डर 1,000 kg पासून सुरू होते. यामुळे केबल निट फॅब्रिक त्या ब्रँडसाठी योग्य ठरते ज्यांना हंगामी मोठ्या प्रमाणात ऑर्डर देण्यापूर्वी नियंत्रित नमुना नोंदी आवश्यक असतात.
गेजची निवड आवश्यक वजन आणि केबलच्या स्पष्टतेवर अवलंबून असते. कमी गेज श्रेणी (सुमारे 5GG ते 7GG) स्पष्ट पोत असलेल्या जड केबल रचनांसाठी सामान्यतः वापरल्या जातात, तर मध्यम गेज (सुमारे 10GG ते 12GG) हलक्या वजनाच्या किंवा बारीक केबल पॅनेलसाठी अधिक योग्य असतात. विशिष्ट डिझाइनसाठी योग्य गेजची पुष्टी विकास स्वॅचच्या तुलनेत करावी — केवळ संदर्भ प्रतिमेवरून गेजचा विश्वासार्ह अंदाज लावता येत नाही. जर तुमच्याकडे संदर्भ फॅब्रिक किंवा वजनाचे लक्ष्य असेल, तर टेक पॅक अंतिम करण्यापूर्वी ते विकास संघासोबत शेअर करा.
मोठ्या प्रमाणात उत्पादनापूर्वी, मंजूर रेकॉर्डमध्ये गेज, सूत तपशील, रिपीट रुंदी, केबलची दिशा, तयार रुंदी, संकोचनाचा निकाल आणि रंग मंजुरीची स्थिती यांचा समावेश असावा. प्रमाणित किंवा रीसायकल केलेले सूत मागवले असल्यास, सॅम्पलिंगच्या वेळी मटेरियल क्लेम कागदपत्रेही पुष्टी करावीत. जबाबदार सोर्सिंग कार्यक्रमांमधील चेन-ऑफ-कस्टडी आणि मटेरियल क्लेम आवश्यकतांसाठी Textile Exchange मानके पाहता येतील.
केबल निट फॅब्रिक डेव्हलपमेंट ब्रीफवर काम करत आहात? तुमचे गेज लक्ष्य, रिपीट रेफरन्स आणि रुंदीचे तपशील आमच्या डेव्हलपमेंट टीमसोबत शेअर करा. सॅम्पलिंगपूर्वी आम्ही टेक पॅक तपासतो, जेणेकरून रिपीट लॉजिक आणि ड्रॉ-इनच्या अडचणी एक सॅम्पलिंग फेरी वाया घालवण्याआधीच ओळखता येतील. सुरुवात करण्यासाठी सॅम्पलची विनंती करा किंवा कोटेशन मिळवा.
 फॅब्रिक मार्गदर्शक
स्वेटर्ससाठी केबल निट फॅब्रिक: स्टिच घनता, गेज आणि मोठ्या प्रमाणात उत्पादनाची स्पेक शीट
अधिक वाचा सोर्सिंग मार्गदर्शक
योगा आणि पिलाटेस परिधानासाठी फॅब्रिक: रिकव्हरी, मऊपणा आणि मोठ्या प्रमाणात स्ट्रेच वर्तन
अधिक वाचा फॅब्रिक
फ्रेंच टेरी: तुम्ही नक्की वापरून पाहिले पाहिजे असे आरामदायी निट फॅब्रिक
अधिक वाचा फॅब्रिक
रिब फॅब्रिक: तुमच्या कपड्यांना पोत आणि आकारमान देणे
अधिक वाचा फॅब्रिक
इंटरलॉक फॅब्रिक: स्पोर्ट्सवेअरसाठी गुळगुळीत पृष्ठभागाचे निट फॅब्रिक
अधिक वाचा