2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

ആദ്യത്തെ കഴുകലിനു ശേഷം അയഞ്ഞുപോകുന്നതോ ബൾക്ക് ഉൽപ്പാദനത്തിനിടയിൽ തിരിച്ചുവരവ് പരിശോധനകളിൽ പരാജയപ്പെടുന്നതോ ആയ വലിച്ചുനീട്ടുന്ന തുണി റീഓർഡർ ചെലവുകളും ഷിപ്പ്മെന്റ് കാലതാമസവും വേഗത്തിൽ വർദ്ധിപ്പിക്കുന്നു. പ്രകടനം നിർണ്ണയിക്കുന്ന ഘടകങ്ങളായ സ്പാൻഡെക്സ് അനുപാതം, നെയ്ത ഘടന, വലിച്ചുനീട്ടലിന്റെ ദിശ എന്നിവ സാമ്പിൾ ഘട്ടത്തിൽ പലപ്പോഴും തെറ്റായി വായിക്കപ്പെടുന്നു. ബൾക്ക് ഉൽപ്പാദനത്തിന് പ്രതിജ്ഞാബദ്ധരാകുന്നതിന് മുമ്പ് സോഴ്സിംഗ് ടീമുകൾ സ്ഥിരീകരിക്കേണ്ട കാര്യങ്ങൾ ഈ ഗൈഡ് ഉൾക്കൊള്ളുന്നു.
എല്ലാ വലിച്ചുനീട്ടുന്ന തുണികളും ഒരേ രീതിയിൽ വലിയുന്നില്ല, എല്ലാ തിരിച്ചുവരവും സ്പാൻഡെക്സിൽ നിന്ന് വരുന്നതുമല്ല. നെയ്ത നിർമ്മാണത്തിൽ വലിച്ചുനീട്ടൽ രണ്ട് വ്യത്യസ്ത സ്രോതസ്സുകളിൽ നിന്ന് ഉത്ഭവിക്കുന്നു: കുരുക്കിയ നൂൽ ഘടനയുടെ തന്നെ യാന്ത്രിക വഴക്കം, കൂടാതെ നൂലിൽ കലർത്തിയ സ്പാൻഡെക്സിന്റെ (എലാസ്റ്റെയിൻ അല്ലെങ്കിൽ Lycra എന്നും അറിയപ്പെടുന്നു) ഇലാസ്റ്റിക് സംഭാവന. സ്പാൻഡെക്സ് ഇല്ലാത്ത ഒരു സാധാരണ സിംഗിൾ ജേഴ്സി തുണിക്കും വലിയാൻ കഴിയും, കാരണം കുരുക്കിയ നിർമ്മാണം സമ്മർദ്ദത്തിൽ ചലനം അനുവദിക്കുന്നു. എന്നിരുന്നാലും, ഇലാസ്റ്റിക് നൂൽ ഘടകം ഇല്ലാതെ, ആവർത്തിച്ചുള്ള ധരിക്കൽ, കഴുകൽ അല്ലെങ്കിൽ ദീർഘനേരത്തെ ഭാരത്തിനു ശേഷം തിരിച്ചുവരവ് പൂർണ്ണമായിരിക്കണമെന്നില്ല.
അതുകൊണ്ടാണ് നീട്ടൽ ശതമാനവും തിരിച്ചുവരവ് ശതമാനവും രണ്ട് വേറിട്ട സ്പെസിഫിക്കേഷനുകളായിരിക്കുന്നത്, രണ്ടും സ്വതന്ത്രമായി സ്ഥിരീകരിക്കേണ്ടതുണ്ട്. ഭാരത്തിന് കീഴിൽ വലിച്ചുനീട്ടുന്ന തുണിക്ക് എത്രത്തോളം നീളാൻ കഴിയുമെന്ന് നീട്ടൽ പറയുന്നു. സമ്മർദ്ദം വിട്ടയച്ചതിനു ശേഷം ആ നീട്ടലിൽ എത്ര ഭാഗം തുണി തിരികെ നൽകുന്നു എന്ന് തിരിച്ചുവരവ് പറയുന്നു. ഉയർന്ന നീട്ടൽ നേടുന്ന ഒരു തുണി തിരിച്ചുവരവിൽ പരാജയപ്പെടാം, തയ്യാറായ വസ്ത്രങ്ങളിൽ അയഞ്ഞുപോകൽ സൃഷ്ടിക്കാൻ ഏറ്റവും സാധ്യതയുള്ള സാഹചര്യം ഇതാണ്.
സോഴ്സിംഗ് ടീമുകൾക്ക്, പ്രായോഗിക പ്രത്യാഘാതം നേരിട്ടുള്ളതാണ്: സ്പാൻഡെക്സ് ശതമാനം രേഖപ്പെടുത്തുന്ന ഫൈബർ ഉള്ളടക്ക ലേബലുകൾ മിശ്രിത അനുപാതത്തെ വിവരിക്കുന്നു, പ്രകടന ഫലത്തെയല്ല. 5% സ്പാൻഡെക്സ് സിംഗിൾ ജേഴ്സിയും 5% സ്പാൻഡെക്സ് ഇന്റർലോക്കും വലിച്ചുനീട്ടലിന്റെ ദിശയിലും തിരിച്ചുവരവ് നിരക്കിലും വ്യത്യസ്തമായി പ്രവർത്തിക്കും, കാരണം ഫൈബർ മാത്രമല്ല, നിർമ്മാണ ഘടനയാണ് ഇലാസ്റ്റിക് ഘടകം എങ്ങനെ ഭാരം ഏൽക്കുകയും വിട്ടയക്കുകയും ചെയ്യുന്നു എന്ന് നിർണ്ണയിക്കുന്നത്.
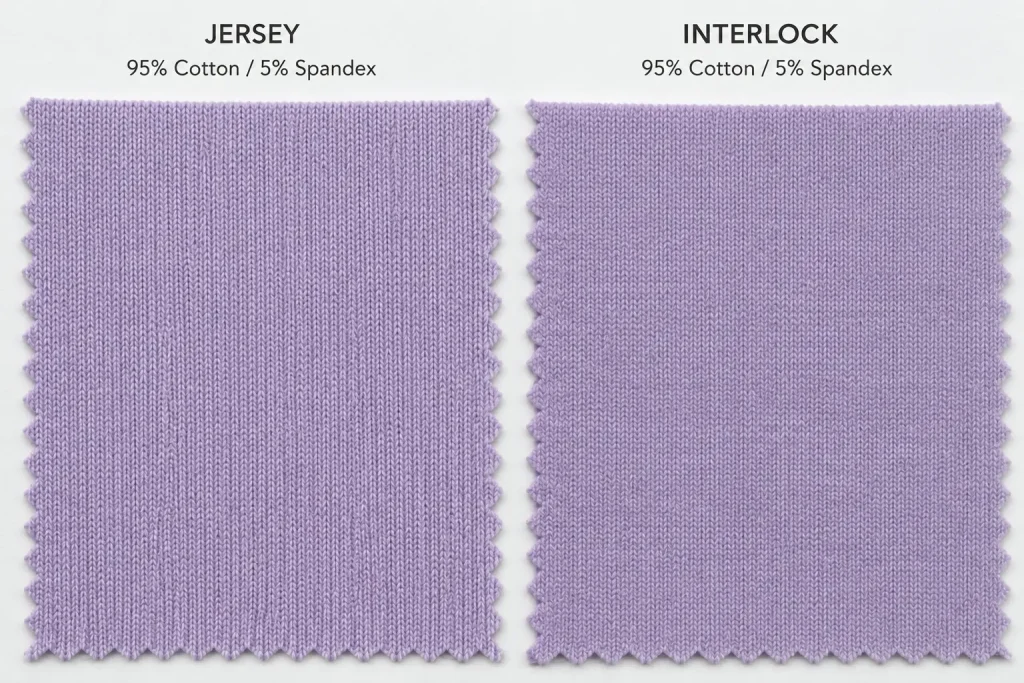
വലിച്ചുനീട്ടുന്ന തുണി സോഴ്സിംഗിൽ ഏറ്റവും സാധാരണയായി ഉപയോഗിക്കുന്ന നാല് നെയ്ത ഘടനകൾക്കും പാറ്റേൺ ഗ്രേഡിംഗ്, വസ്ത്രത്തിന്റെ ഫിറ്റ്, ബൾക്ക് സ്ഥിരത എന്നിവയെ ബാധിക്കുന്ന വ്യത്യസ്ത വലിച്ചുനീട്ടൽ സ്വഭാവമുണ്ട്.
സിംഗിൾ ജേഴ്സി വലിച്ചുനീട്ടുന്ന തുണിയുടെ ഏറ്റവും ഭാരം കുറഞ്ഞതും സാധാരണവുമായ അടിത്തറയാണ്. സ്പാൻഡെക്സ് ഇല്ലാത്ത സിംഗിൾ ജേഴ്സി നിർമ്മാണത്തിൽ, വലിച്ചുനീട്ടൽ പ്രധാനമായും തുണിയുടെ വീതിയിലാണ് — ഇതാണ് 2-way വലിച്ചുനീട്ടൽ. സ്പാൻഡെക്സ് നിർമ്മാണത്തിൽ ഉൾപ്പെടുത്തിയാൽ, സിംഗിൾ ജേഴ്സി 4-way വലിച്ചുനീട്ടലിനായി വികസിപ്പിക്കാം, പക്ഷേ ഫലം ഇപ്പോഴും നൂൽ തിരഞ്ഞെടുപ്പ്, തുന്നൽ സാന്ദ്രത, ഫിനിഷിംഗ് സമ്മർദ്ദം, ലക്ഷ്യമിട്ട തിരിച്ചുവരവ് ആവശ്യകത എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
സിലൂയെറ്റ് നിലനിർത്തൽ പ്രധാനമായ ഘടനയുള്ള വസ്ത്രങ്ങൾക്ക് — ബ്ലേസറുകൾ, ഫിറ്റഡ് പാന്റ്സ്, പോണ്ടെ ശൈലിയിലുള്ള വസ്ത്രങ്ങൾ — ഇന്റർലോക്ക് നിറ്റ് തുണി കൂടുതൽ പ്രവചിക്കാവുന്ന ബൾക്ക് സ്വഭാവം നൽകുന്നു. രണ്ട് സെറ്റ് സൂചികൾ ഇരുവശത്തും ഒരുപോലെ കാണപ്പെടുന്ന തുണി ഉൽപ്പാദിപ്പിക്കുന്ന ഇരട്ട-നെയ്ത ഘടനയാണ് ഇന്റർലോക്ക്. ഈ ഇരട്ട-പാളി നിർമ്മാണം വലിച്ചുനീട്ടലിന്റെ അളവ് പരിമിതപ്പെടുത്തുന്നു, പക്ഷേ ഡൈമെൻഷണൽ സ്ഥിരത ഗണ്യമായി മെച്ചപ്പെടുത്തുന്നു. സ്പാൻഡെക്സുള്ള ഇന്റർലോക്ക് ഉൽപ്പാദന ബാച്ചുകളിലുടനീളം ആകൃതി നിലനിർത്തുന്ന മിതമായ 2-way അല്ലെങ്കിൽ 4-way വലിച്ചുനീട്ടൽ നൽകുന്നു.
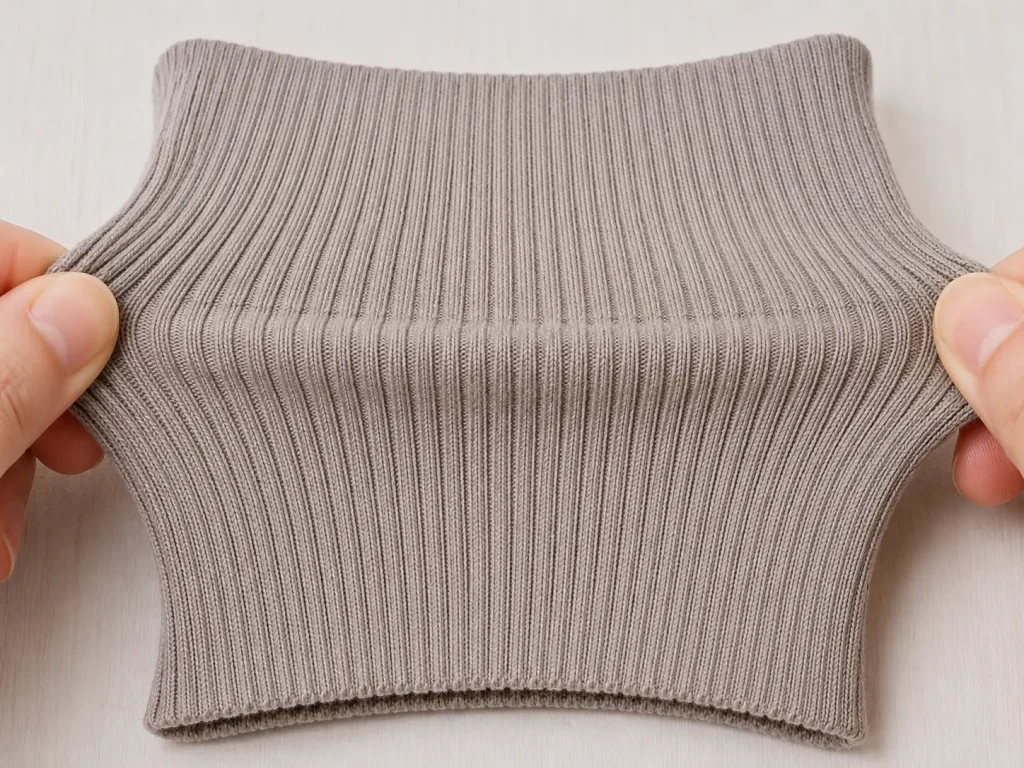
ഉയർന്ന ഇലാസ്തികത ആവശ്യമുള്ള ഉപയോഗങ്ങൾക്ക് — അരപ്പട്ടകൾ, കഫുകൾ, കഴുത്തുരേഖകൾ, ഫിറ്റഡ് കാഷ്വൽവെയർ — റിബ് നിറ്റ് ആണ് അനുയോജ്യമായ വലിച്ചുനീട്ടുന്ന തുണി ഘടന. മാറിമാറിയുള്ള നിറ്റ്-പർൾ നിര ഘടന ശക്തമായ തിരശ്ചീന വലിച്ചുനീട്ടൽ സൃഷ്ടിക്കുന്നു — സമാന GSM-ലും സ്പാൻഡെക്സ് ഉള്ളടക്കത്തിലും സിംഗിൾ ജേഴ്സിയെക്കാൾ ഗണ്യമായി കൂടുതൽ. റിബിലെ നീട്ടൽ-തിരിച്ചുവരവ് അനുപാതം അനുകൂലമായിരിക്കുന്നു, അതുകൊണ്ടാണ് ശരീരാകൃതിക്ക് അനുസൃതമാകേണ്ടതും ആവർത്തിച്ച് ആകൃതി തിരികെ പ്രാപിക്കേണ്ടതുമായ ശൈലികൾക്ക് റിബ് നിറ്റ് തുണി പലപ്പോഴും നിർദ്ദേശിക്കപ്പെടുന്നത്.
പ്രകടനാധിഷ്ഠിത സ്ട്രെച്ച് ഫാബ്രിക് ആപ്ലിക്കേഷനുകൾക്ക് — ആക്ടീവ്വെയർ, ബോഡിവെയർ, കോംപ്രഷനോട് അടുത്ത വസ്ത്രങ്ങൾ — സ്ക്യൂബ നെയ്ത തുണി ഉറച്ച റിക്കവറിയോടുകൂടിയ ഘടനാപരമായ 4-വേ സ്ട്രെച്ച് നൽകുന്നു. സ്ക്യൂബ നെയ്ത തുണി പലപ്പോഴും പോളിയെസ്റ്റർ-സ്പാൻഡെക്സ് അല്ലെങ്കിൽ മറ്റ് ഇലാസ്റ്റെയ്ൻ മിശ്രിതങ്ങൾ ഉപയോഗിച്ച് സാന്ദ്രമായ ഡബിൾ-നിറ്റ് ഘടനയായി വികസിപ്പിക്കുന്നു. ഭാരം കുറഞ്ഞ സിംഗിൾ നിറ്റുകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ, ഇത് സാധാരണയായി കൂടുതൽ ഉറച്ച റിക്കവറിയും കട്ട്-ആൻഡ്-സെവ് ഉൽപ്പാദനത്തിൽ മെച്ചപ്പെട്ട അരിക് സ്ഥിരതയും നൽകുന്നു.
സ്പാൻഡെക്സ് ശതമാനമാണ് വാങ്ങുന്നവർ ആദ്യം ആവശ്യപ്പെടുന്ന സ്പെസിഫിക്കേഷൻ, കൂടാതെ തെറ്റിദ്ധരിക്കപ്പെടാൻ ഏറ്റവും സാധ്യതയുള്ളതും. സ്വാച്ച് കാർഡിൽ രേഖപ്പെടുത്തിയിരിക്കുന്ന ഫൈബർ ഉള്ളടക്ക സംഖ്യ മിശ്രിതത്തിലെ സ്പാൻഡെക്സിന്റെ അനുപാതത്തെ വിവരിക്കുന്നു — അത് സ്ട്രെച്ച് ശതമാനത്തിലേക്കോ റിക്കവറി റേറ്റിംഗിലേക്കോ നേരിട്ട് പരിവർത്തനം ചെയ്യപ്പെടുന്നില്ല. സ്പാൻഡെക്സ് ഉള്ളടക്കം പ്രധാനമായും റിക്കവറി ഫോഴ്സ് നിയന്ത്രിക്കുന്നു: വലിച്ചുനീട്ടിയതിന് ശേഷം തുണി എത്ര ശക്തമായി പിന്നോട്ട് വലിക്കുന്നു, ആവർത്തിച്ചുള്ള ചക്രങ്ങളിലുടനീളം ആ പിന്നോട്ട് വലിക്കൽ എത്ര സ്ഥിരതയോടെ നിലനിർത്തുന്നു എന്നിവയാണ് അത്.
താഴ്ന്ന സ്പാൻഡെക്സ് ഉള്ളടക്ക നിലകളിൽ — ദൈനംദിന കാഷ്വൽവെയറിനും അടിസ്ഥാന നെയ്ത ടോപ്സിനും സാധാരണമായത് — സാധാരണ ധരിക്കുമ്പോൾ ആകൃതി നിലനിർത്താൻ മതിയായ റിക്കവറി തുണിക്കുണ്ട്, എന്നാൽ ആവർത്തിച്ചുള്ള കഴുകലിന് ശേഷം ഡൈമെൻഷണൽ അയവ് കാണിക്കാം. സ്ട്രെച്ച് ഒരു ഘടനാപരമായ ആവശ്യകതയേക്കാൾ സുഖസൗകര്യ സവിശേഷതയായ വസ്ത്രങ്ങൾക്ക് ഈ ശ്രേണി അനുയോജ്യമാണ്.
മിതമായ ഉള്ളടക്ക നിലകളിൽ, തുണി ശരീരരേഖകളോട് കൂടുതൽ സജീവമായി പൊരുത്തപ്പെടാൻ തുടങ്ങുന്നു, കൂടാതെ ചലനാത്മകമായ ചലനത്തിന് ശേഷം കൂടുതൽ സ്ഥിരതയോടെ റിക്കവർ ചെയ്യുന്നു. ഫിറ്റഡ് നെയ്ത വസ്ത്രങ്ങൾ, കാഷ്വൽ ഉപയോഗത്തിനുള്ള ലെഗ്ഗിംഗ്സ്, ഒന്നിലധികം തവണ ധരിക്കുമ്പോൾ ഫിറ്റ് നിലനിർത്തൽ പ്രധാനമായ ശരീരാകാര ടോപ്സ് എന്നിവയ്ക്ക് ഇത് അനുയോജ്യമായ ശ്രേണിയാണ്.
ഉയർന്ന സ്പാൻഡെക്സ് ഉള്ളടക്കത്തിൽ — കോംപ്രഷൻ വസ്ത്രങ്ങൾ, പ്രകടനാധിഷ്ഠിത ആക്ടീവ്വെയർ, സാങ്കേതിക ബോഡിവെയർ എന്നിവയിൽ ഉപയോഗിക്കുന്നത് — റിക്കവറി ഫോഴ്സ് ഗണ്യമായി വർദ്ധിക്കുന്നു. ധരിക്കുമ്പോൾ തുണി ശരീരത്തിൽ അളക്കാവുന്ന മർദ്ദം ചെലുത്തുന്നു, ഇതാണ് കോംപ്രഷൻ ഉൽപ്പന്നങ്ങളുടെ പ്രവർത്തന ആവശ്യകത. ഈ ശ്രേണിക്ക് സാധാരണയായി കൂടുതൽ ഉൽപ്പാദന ശ്രദ്ധ ആവശ്യമാണ്, കാരണം തുണിയുടെ ടെൻഷൻ നൂൽ കൈകാര്യം ചെയ്യൽ, തയ്യൽ സ്ഥിരത, ഫിനിഷിംഗ് നടപടിക്രമങ്ങൾ എന്നിവയെ ബാധിക്കുന്നു.
സോഴ്സിംഗ് ടീമുകൾക്കുള്ള ഒരു പ്രധാന മുന്നറിയിപ്പ്: ഒരു പ്രവർത്തന പരിധിക്കപ്പുറം സ്പാൻഡെക്സ് ഉള്ളടക്കം വർദ്ധിപ്പിക്കുന്നത് പ്രകടനം രേഖീയമായി മെച്ചപ്പെടുത്തുന്നത് തുടരുന്നില്ല. ഒരു നിശ്ചിത പരിധിക്കപ്പുറം, ഉയർന്ന സ്പാൻഡെക്സ് ഉള്ളടക്കം തുണിയുടെ ചെലവ് വർദ്ധിപ്പിക്കുകയും റിക്കവറിയിൽ ആനുപാതികമായ നേട്ടങ്ങൾ നൽകാതെ വായു പ്രവേശനക്ഷമത കുറയ്ക്കുകയും ചെയ്യാം. അനുയോജ്യമായ അനുപാതം ഘടന, അടിസ്ഥാന നൂൽ, വസ്ത്രത്തിന്റെ അന്തിമ ഉപയോഗ ആവശ്യകതകൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു — ഒരു സാർവത്രിക നിയമത്തെ അല്ല.
സ്പാൻഡെക്സ് ഉള്ളടക്കവും സ്ട്രെച്ച് സ്വഭാവവും തമ്മിലുള്ള ബന്ധം അടിസ്ഥാന നൂലിനനുസരിച്ച് ഗണ്യമായി വ്യത്യാസപ്പെടുന്നു. തുല്യ അനുപാതത്തിൽ കോട്ടൺ-സ്പാൻഡെക്സ് മിശ്രിതങ്ങൾ പോളിയെസ്റ്റർ-സ്പാൻഡെക്സിൽ നിന്നോ നൈലോൺ-സ്പാൻഡെക്സിൽ നിന്നോ വ്യത്യസ്തമായി പെരുമാറുന്നു, കാരണം അടിസ്ഥാന നൂലിന്റെ സ്വന്തം സ്ട്രെച്ച് സവിശേഷതകൾ ഇലാസ്റ്റിക് ഘടകവുമായി പ്രതിപ്രവർത്തിക്കുന്നു. സ്ട്രെച്ചിലും റിക്കവറിയിലും കോട്ടൺ കോട്ടൺ-സ്പാൻഡെക്സുമായി എങ്ങനെ താരതമ്യപ്പെടുന്നു എന്നതിന്റെ വിശദമായ വിശകലനത്തിന്, കോട്ടൺ vs കോട്ടൺ-സ്പാൻഡെക്സ് ജേഴ്സി: സ്ട്രെച്ച്, റിക്കവറി, ചെലവ് വിട്ടുവീഴ്ചകൾ കാണുക.
സ്ട്രെച്ച് ദിശാബോധം പാറ്റേൺ ഗ്രേഡിംഗിനെയും അന്തിമ ഉപയോഗ പ്രകടനത്തെയും ബാധിക്കുന്ന ഒരു സ്പെസിഫിക്കേഷനാണ്, പക്ഷേ പ്രാരംഭ സാമ്പിൾ അഭ്യർത്ഥനകളിൽ ഇത് പലപ്പോഴും അവഗണിക്കപ്പെടുന്നു. ബൾക്ക് ഉൽപ്പാദന തലത്തിൽ ഈ വ്യത്യാസം പ്രധാനമാണ്: 4-വേ സ്ട്രെച്ച് ഫാബ്രിക്കിനായി പാറ്റേൺ ചെയ്ത ഒരു വസ്ത്രം 2-വേ സ്ട്രെച്ച് ഫാബ്രിക്കിൽ ഉൽപ്പാദിപ്പിച്ചാൽ സ്പാൻഡെക്സ് അനുപാതം ഒന്നുതന്നെയാണോ എന്നത് പരിഗണിക്കാതെ അത് പൊരുത്തക്കേടോടെ ഫിറ്റ് ചെയ്യും.
2-വേ സ്ട്രെച്ച് തുണി ഒരു അച്ചുതണ്ടിലേക്ക് നീളുന്നു — ഏതാണ്ട് എപ്പോഴും വീതിയിലേക്ക് (ക്രോസ്വൈസ് ഗ്രെയിൻ). ഇരു ദിശകളിലും സ്പാൻഡെക്സ് ചേർക്കാത്ത മിക്ക വെഫ്റ്റ്-നിറ്റ് നിർമ്മാണങ്ങളുടെയും സ്വാഭാവിക സ്വഭാവമാണിത്. പ്രധാന ചലനാവശ്യം വശങ്ങളിലേക്കുള്ള വസ്ത്രങ്ങൾക്ക് — ഫിറ്റഡ് ടോപ്സ്, സ്ട്രെയിറ്റ്-ലെഗ് പാന്റ്സ്, ധരിക്കുമ്പോൾ ലംബമായി കുറഞ്ഞ ടെൻഷൻ മാത്രമുള്ള വസ്ത്രങ്ങൾ — 2-വേ സ്ട്രെച്ച് മതിയാകും. കഴുകിയതിന് ശേഷം വസ്ത്രങ്ങളുടെ ശരീരനീളം കൂടുന്നതിന് കാരണമാകുന്ന നീളദിശയിലെ രൂപഭേദം തുണി ചെറുക്കുന്നതിനാൽ, കൂടുതൽ ഡൈമൻഷണലി സ്ഥിരതയുള്ള ക്രമീകരണവുമാണിത്.
4-വേ സ്ട്രെച്ച് തുണി വീതിയിലും നീളത്തിലും ഒരുപോലെ നീളുന്നു. ഇതിന് ബഹുദിശാ ഇലാസ്തികതയ്ക്കായി പ്രത്യേകം രൂപകൽപ്പന ചെയ്ത ഒരു നിർമ്മാണം — നെയ്ത്ത് ഘട്ടത്തിൽ സ്പാൻഡെക്സ് ഉൾപ്പെടുത്തിയ സർക്കുലർ-നിറ്റ് ജേഴ്സി പോലുള്ളതോ ഇന്റർലോക്ക് പോലുള്ളതോ — അല്ലെങ്കിൽ നീളദിശയിൽ സ്വാഭാവികമായ വഴക്കമുള്ള ഒരു അടിസ്ഥാന ഘടന ആവശ്യമാണ്. ആക്ടീവ്വെയർ, യോഗ, പൈലേറ്റ്സ് വസ്ത്രങ്ങൾ, നീന്തൽവസ്ത്ര അടിസ്ഥാനങ്ങൾ, ഒരേസമയം ശരീരത്തിന്റെ പല തലങ്ങളിലും ചലനാത്മകമായ ചലനം ഉൾക്കൊള്ളേണ്ട ഏത് വസ്ത്രവും — ഇവയുടെ സ്റ്റാൻഡേർഡ് സ്പെസിഫിക്കേഷനാണ് 4-വേ സ്ട്രെച്ച്.
ബൾക്ക് ഉൽപ്പാദനത്തിന്റെ വീക്ഷണകോണിൽ നിന്ന്, 4-വേ സ്ട്രെച്ച് തുണിക്ക് കട്ടിംഗിലും തയ്യലിലും കൂടുതൽ കൃത്യമായ ടെൻഷൻ നിയന്ത്രണം ആവശ്യമാണ്. രണ്ട് ദിശകളിലേക്ക് നീളുന്ന തുണി, കട്ട് ചെയ്യുന്നതിന് മുമ്പ് ശരിയായി വിരിച്ചില്ലെങ്കിൽ പാറ്റേൺ കഷണങ്ങൾക്ക് രൂപഭേദം സംഭവിക്കാൻ സാധ്യത കൂടുതലാണ്; സീം സ്ഥിരതയ്ക്ക് തുണിയോടൊപ്പം നീളുന്ന തുന്നൽ തരങ്ങൾ ആവശ്യമാണ്, ഒരു നിശ്ചിത സ്ഥാനത്ത് പൂട്ടിപ്പിടിക്കുന്നവയല്ല.
യാർൺ കൗണ്ട്, ഫൈബർ ഉള്ളടക്കം, ഫിനിഷിംഗ് സാഹചര്യങ്ങൾ എന്നിവ താരതമ്യപ്പെടുത്താവുന്നതാണെങ്കിൽ, മെഷീൻ ഗേജ് ലൂപ്പ് സാന്ദ്രത, സ്ട്രെച്ച് പരിധി, റിക്കവറി സ്വഭാവം എന്നിവയെ സ്വാധീനിക്കാം. നേർത്ത ഗേജ് പലപ്പോഴും കൂടുതൽ സാന്ദ്രതയുള്ള ഉപരിതലം ഉണ്ടാക്കുന്നു; കട്ടിയുള്ള ഗേജ് ലൂപ്പുകളുടെ കൂടുതൽ ദൃശ്യമായ ചലനം അനുവദിച്ചേക്കാം. ഗേജിനെ സ്ട്രെച്ച് പ്രകടനത്തിന്റെ സ്വതന്ത്ര പ്രവചനമായി കാണാതെ, ഒരു നിർമ്മാണ ചരമായി മാത്രം വാങ്ങുന്നവർ കണക്കാക്കണം. മെഷീൻ സ്പെസിഫിക്കേഷൻ തുണി ഘടനയിലേക്ക് എങ്ങനെ മാറുന്നു എന്നതിനെക്കുറിച്ച് കൂടുതലറിയാൻ, നെയ്ത്ത് മെഷീൻ ഗേജ് എന്നതും നെയ്ത ഘടനയിൽ അതിന്റെ സ്വാധീനവും കാണുക.
ബൾക്കിൽ തുണിയുടെ സ്ട്രെച്ചും റിക്കവറിയും പരാജയപ്പെടുന്നത് അപൂർവ്വമായി ഒരൊറ്റ ചരത്തിന്റെ ഫലമായിരിക്കും. സ്പാൻഡെക്സ് ഉള്ളടക്കം, യാർൺ ഗുണനിലവാരം, നിർമ്മാണ ടെൻഷൻ, ഫിനിഷിംഗ് സാഹചര്യങ്ങൾ എന്നിവ തമ്മിലുള്ള പരസ്പരപ്രവർത്തനത്തിൽ നിന്നാണ് അവ സാധാരണയായി ഉണ്ടാകുന്നത് — ഇവയൊന്നും ഫൈബർ ബ്ലെൻഡ് ലേബലിൽ പൂർണ്ണമായി പ്രതിഫലിക്കുന്നില്ല. സോഴ്സിംഗ് ടീമുകൾക്ക് ഉചിതമായ പ്രതികരണം, ബൾക്ക് ഉൽപ്പാദനം അനുവദിക്കുന്നതിന് മുമ്പ് സാമ്പിൾ ഘട്ടത്തിൽ ഒരു നിർദ്ദിഷ്ട പ്രകടന സ്പെസിഫിക്കേഷൻ ഗണം സ്ഥിരീകരിക്കുക എന്നതാണ്.
ഇലോംഗേഷൻ ശതമാനം ആണ് പ്രധാന സ്ട്രെച്ച് സ്പെസിഫിക്കേഷൻ. ഇത് നീളദിശയിലും വീതിദിശയിലും വെവ്വേറെ അളക്കുകയും റിപ്പോർട്ട് ചെയ്യുകയും വേണം. 4-വേ സ്ട്രെച്ച് എന്ന് വിവരിക്കുന്ന തുണി രണ്ട് അച്ചുതണ്ടുകളിലും അർത്ഥവത്തായ ഇലോംഗേഷൻ കാണിക്കണം; നീളദിശയിലെ മൂല്യം നിസ്സാരമാണെങ്കിൽ, അത് എങ്ങനെ വിവരിച്ചാലും തുണി പ്രവർത്തനപരമായി 2-വേ ആണ്.
റിക്കവറി ശതമാനം ഒരു തവണ മാത്രം നീട്ടിയതിൽ നിന്നല്ല, നിർവചിക്കപ്പെട്ട എണ്ണം സ്ട്രെച്ച്-ആൻഡ്-റിലീസ് ചക്രങ്ങൾക്ക് ശേഷം അളക്കണം. ഒരു സ്ട്രെച്ചിൽ നിന്ന് പൂർണ്ണമായി തിരികെ വരുന്ന തുണി, പത്തോ ഇരുപതോ ചക്രങ്ങൾക്ക് ശേഷം അപചയം സംഭവിച്ചേക്കാം — ഒരു സാധാരണ ആഴ്ചയിലെ ഉപയോഗത്തിൽ വസ്ത്രം അനുഭവിക്കുന്നതിന് ഇതാണ് അടുത്ത്. പ്രസക്തമായ പരീക്ഷണ രീതി ASTM D2594 (കുറഞ്ഞ പവർ ഉള്ള നെയ്ത തുണികളുടെ സ്ട്രെച്ച് ഗുണങ്ങൾക്കായുള്ള സ്റ്റാൻഡേർഡ് ടെസ്റ്റ് മെത്തേഡ്) ആണ്, ഇത് ചക്രങ്ങൾക്ക് ശേഷമുള്ള ശേഷിക്കുന്ന ഇലോംഗേഷൻ അളക്കാൻ സ്റ്റാൻഡേർഡ് നടപടിക്രമം നൽകുന്നു. വിതരണക്കാരുടെ ഡാറ്റ ലഭിക്കുമ്പോൾ ഏത് ടെസ്റ്റ് മെത്തേഡ് ഉപയോഗിച്ചു എന്ന് വാങ്ങുന്നവർ സ്ഥിരീകരിക്കണം, കാരണം വ്യത്യസ്ത രീതികൾ താരതമ്യപ്പെടുത്താനാകാത്ത ഫലങ്ങൾ നൽകുന്നു.
കഴുകൽ ഡൈമെൻഷണൽ സ്റ്റെബിലിറ്റി സ്ട്രെച്ച് തുണിയുടെ അംഗീകാരത്തിനുള്ള മൂന്നാമത്തെ നിർണ്ണായക മാനദണ്ഡമാണ്. കഴുകൽ ചക്രങ്ങൾ സ്പാൻഡെക്സ് നാരുകൾ അയയ്ക്കാൻ കാരണമാകാം, പ്രത്യേകിച്ചും ഫിനിഷിംഗിൽ ഉയർന്ന താപനിലയിലുള്ള സാഹചര്യങ്ങൾ ഉപയോഗിക്കുമ്പോൾ. നീളത്തിലുള്ള അളവാണ് ഏറ്റവും ദുർബലം: ഗ്രേ ഗുഡ്സിൽ സ്വീകാര്യമായ സ്ട്രെച്ചും റിക്കവറിയും കാണിക്കുന്ന തുണികൾ കഴുകിയതിന് ശേഷം അളക്കാവുന്ന നീളത്തിലുള്ള ചുരുങ്ങൽ കാണിച്ചേക്കാം, ഇത് ഉപഭോക്താവിന്റെ ആദ്യ കഴുകലിന് ശേഷം ഫിനിഷ്ഡ് നീളത്തിൽ കുറവുള്ള വസ്ത്രങ്ങളിലേക്ക് നയിക്കുന്നു. വ്യത്യസ്ത റൺ അല്ലെങ്കിൽ ഫിനിഷ് ലോട്ടിൽ നിന്നല്ല, ഒരേ തുണി ബാച്ചിൽ നിന്നുള്ള കഴുകൽ സ്ഥിരതാ ഡാറ്റ സ്ഥിരീകരിക്കുക.
ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പുള്ള അംഗീകാരത്തിനുള്ള ഒരു പ്രായോഗിക ചട്ടക്കൂട്:
സ്പാൻഡെക്സ് ബെയർ യാർൺ, കവേർഡ് യാർൺ അല്ലെങ്കിൽ കോർ-സ്പൺ ആയി ചേർത്തിട്ടുണ്ടോ എന്നതും സ്ഥിരീകരിക്കേണ്ടതാണ്, കാരണം നൂലിന്റെ രൂപം ടെൻഷൻ നിയന്ത്രണത്തെയും ഫിനിഷിംഗ് സ്വഭാവത്തെയും റിക്കവറി സ്ഥിരതയെയും സ്വാധീനിക്കാം. ഉയർന്ന താപനിലയിലുള്ള ഡൈയിംഗോ ഫിനിഷിംഗോ ഉൾപ്പെട്ടിട്ടുണ്ടെങ്കിൽ, പ്രോസസിംഗിന് ശേഷം റിക്കവറി എങ്ങനെ പരിശോധിച്ചുറപ്പിക്കുന്നുവെന്ന് സപ്ലയറിനോട് ചോദിക്കുക. ഈ വിശദാംശങ്ങൾ ബൾക്ക് അംഗീകാരത്തിന് ശേഷമല്ല, സാംപ്ലിംഗ് ഘട്ടത്തിൽ തന്നെ ഉന്നയിക്കേണ്ടതാണ്.
ഇരു ദിശകളിലും (നീളത്തിലും വീതിയിലും) ശതമാനത്തിൽ ഇലോംഗേഷൻ, മൾട്ടി-സൈക്കിൾ പരിശോധനയ്ക്ക് ശേഷമുള്ള ശതമാനത്തിൽ റിക്കവറി, കഴുകൽ ഡൈമെൻഷണൽ സ്ഥിരതാ ഡാറ്റ എന്നിവ ആവശ്യപ്പെടുക. ഉപയോഗിച്ച ടെസ്റ്റ് രീതി സ്ഥിരീകരിക്കുക — കുറഞ്ഞ പവർ സ്ട്രെച്ച് നിറ്റുകൾക്ക് ASTM D2594 ഒരു സാധാരണ റഫറൻസാണ്. കൂടാതെ, പരീക്ഷിച്ച സ്വാച്ച് ബൾക്ക് ഉൽപ്പാദനത്തിൽ ഉപയോഗിക്കുന്ന അതേ മെഷീൻ ക്രമീകരണങ്ങളിലും സ്പാൻഡെക്സ് ലോട്ടിലും ഉൽപ്പാദിപ്പിച്ചതാണോ എന്നും സ്ഥിരീകരിക്കുക.
നേരിട്ടല്ല. സ്പാൻഡെക്സ് പ്രധാനമായും റിക്കവറി ഫോഴ്സ് വർദ്ധിപ്പിക്കുന്നു — സ്ട്രെച്ച് ചെയ്തതിന് ശേഷം തുണി എത്ര ശക്തമായി പിന്നോട്ട് വലിക്കുന്നു എന്നത്. സ്ട്രെച്ചിന്റെ അളവ് പ്രധാനമായും നിർണ്ണയിക്കുന്നത് നിറ്റ് ഘടനയും നിർമ്മാണ ടെൻഷനുമാണ്. ഒരേ സ്പാൻഡെക്സ് അനുപാതമുള്ള രണ്ട് തുണികൾ, അവയുടെ അടിസ്ഥാന ഘടനകൾ വ്യത്യസ്തമാണെങ്കിൽ, വളരെ വ്യത്യസ്തമായ ഇലോംഗേഷൻ ശതമാനങ്ങൾ നൽകാം. സ്പാൻഡെക്സ് ഉള്ളടക്കം മാത്രമല്ല, ഇലോംഗേഷനും റിക്കവറിയും വേറിട്ട പാരാമീറ്ററുകളായി വ്യക്തമാക്കുക.
ശക്തമായ വീതിയിലുള്ള റിക്കവറി ആവശ്യമുള്ള വെയ്സ്റ്റ്ബാൻഡുകൾ, കഫുകൾ, ഫിറ്റഡ് കാഷ്വൽവെയർ, അടുത്ത് ഫിറ്റാകുന്ന വസ്ത്രങ്ങൾ എന്നിവയ്ക്ക് റിബ് നിറ്റ് ഉപയോഗിക്കാം. മെഡിക്കൽ അല്ലെങ്കിൽ പെർഫോമൻസ് കംപ്രഷൻ ഉൽപ്പന്നങ്ങൾക്ക് റിബ് ഘടന മാത്രം മതിയാകില്ല. ബൾക്ക് ഉൽപ്പാദനം അംഗീകരിക്കുന്നതിന് മുമ്പ് ബയർമാർ പ്രസ്സർ ആവശ്യകതകൾ, ഇലോംഗേഷൻ, റിക്കവറി, നിലനിൽക്കുന്ന കംപ്രഷൻ ഡാറ്റ എന്നിവ പ്രസക്തമായ മാർക്കറ്റ് സ്റ്റാൻഡേർഡിന് എതിരെ സ്ഥിരീകരിക്കണം.
റിബ് നിറ്റ്, ഇന്റർലോക്ക്, സ്കൂബ നെയ്ത തുണി ഘടനകളിൽ യൂറോപ്പ്, വടക്കേ അമേരിക്ക, ഓസ്ട്രേലിയ എന്നിവിടങ്ങളിലെ അപ്പാരൽ ബ്രാൻഡുകൾക്കായി Runtang Tex സ്ട്രെച്ച് തുണി നിർമ്മിക്കുന്നു. ബൾക്ക് അംഗീകാരത്തിന് മുമ്പ് ഒരു സാംപിൾ ആവശ്യപ്പെടുക അല്ലെങ്കിൽ ഒരു ക്വോട്ട് നേടുക.
 ഫാബ്രിക് ഗൈഡ്
വസ്ത്ര ബ്രാൻഡുകൾക്കുള്ള ടെറി ക്ലോത്ത്: GSM ബാൻഡുകൾ, ലൂപ്പ് ഉയരം, ആഗിരണക്ഷമതയിലെ വിട്ടുവീഴ്ചകൾ
കൂടുതൽ വായിക്കുക സുസ്ഥിരത
മോഡൽ നെയ്ത തുണി vs ലയോസെൽ: വസ്ത്ര ബ്രാൻഡുകൾക്കുള്ള സെല്ലുലോസിക് നാരു സോഴ്സിംഗ്
കൂടുതൽ വായിക്കുക സാങ്കേതിക അറിവ്
പിക്വെ നെയ്ത തുണികളുടെ ദൗത്യം വെളിപ്പെടുത്തുന്നു
കൂടുതൽ വായിക്കുക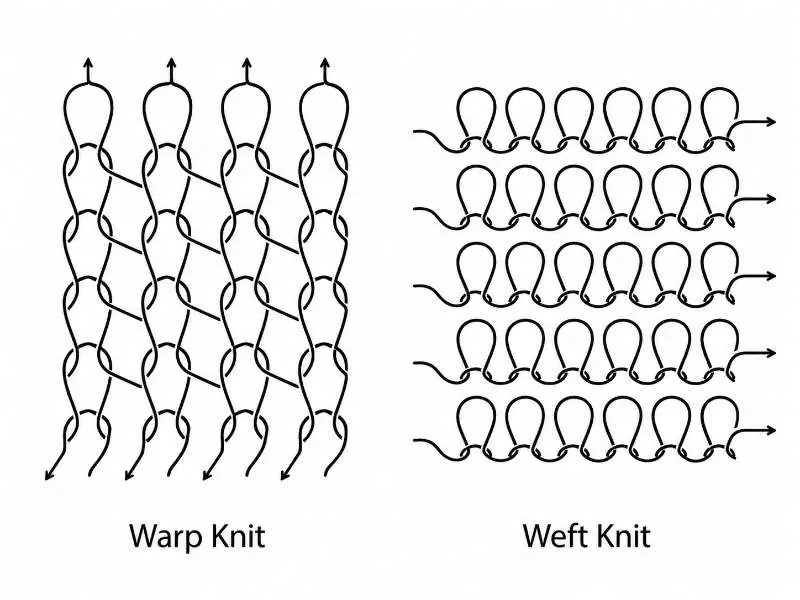 സാങ്കേതിക അറിവ്
വാർപ്പ് നിറ്റ് vs വെഫ്റ്റ് നിറ്റ്: വസ്ത്രങ്ങൾക്കായി ട്രൈകോട്ട്, മെഷ്, ജേഴ്സി ഘടനകളുടെ താരതമ്യം
കൂടുതൽ വായിക്കുക തുണി
തുണി കത്തിക്കുന്ന പരീക്ഷണത്തിലൂടെ തുണിത്തരങ്ങൾ തിരിച്ചറിയാം
കൂടുതൽ വായിക്കുക