2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

ഒരു പൈൽ നെയ്ത തുണി എല്ലാ ലാബ് പരിശോധനയും വിജയിച്ചിട്ടും ബൾക്ക് ഡെലിവറിക്ക് ശേഷം നിറത്തെക്കുറിച്ചുള്ള പരാതികൾ ഉയർത്താം. കാരണം അപൂർവ്വമായി ഒരു ഡൈ പ്രശ്നമാണ് — കട്ടിംഗ് സമയത്ത് നാപ്പിന്റെ ദിശ തെറ്റായി വരുന്നതാണ്. വെലൂർ, ചെനില്ലെ, ടെറി നിറ്റ് എന്നിവയിൽ, ഒരു കട്ടിംഗ് ലേയിൽ ഒരൊറ്റ പാനൽ പോലും ദിശ ഏകീകരിക്കാതെ വന്നാൽ പൈൽ ഉപരിതലത്തിൽ വെളിച്ചം വീഴുന്ന രീതി മാറും. ഫലം ഒരു ഷേഡ് വ്യതിയാനം പോലെ തോന്നും, പക്ഷേ പരിഹാരം കട്ടിംഗ് സ്പെക്കിലാണ്, ഡൈ റൂമിലല്ല.
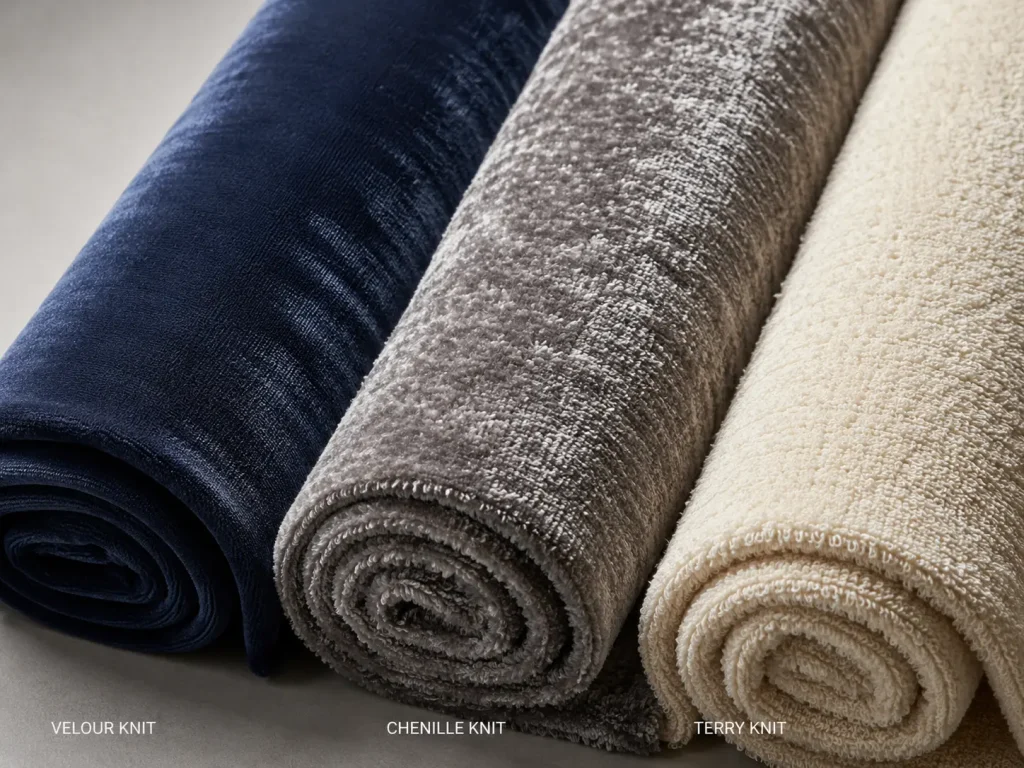
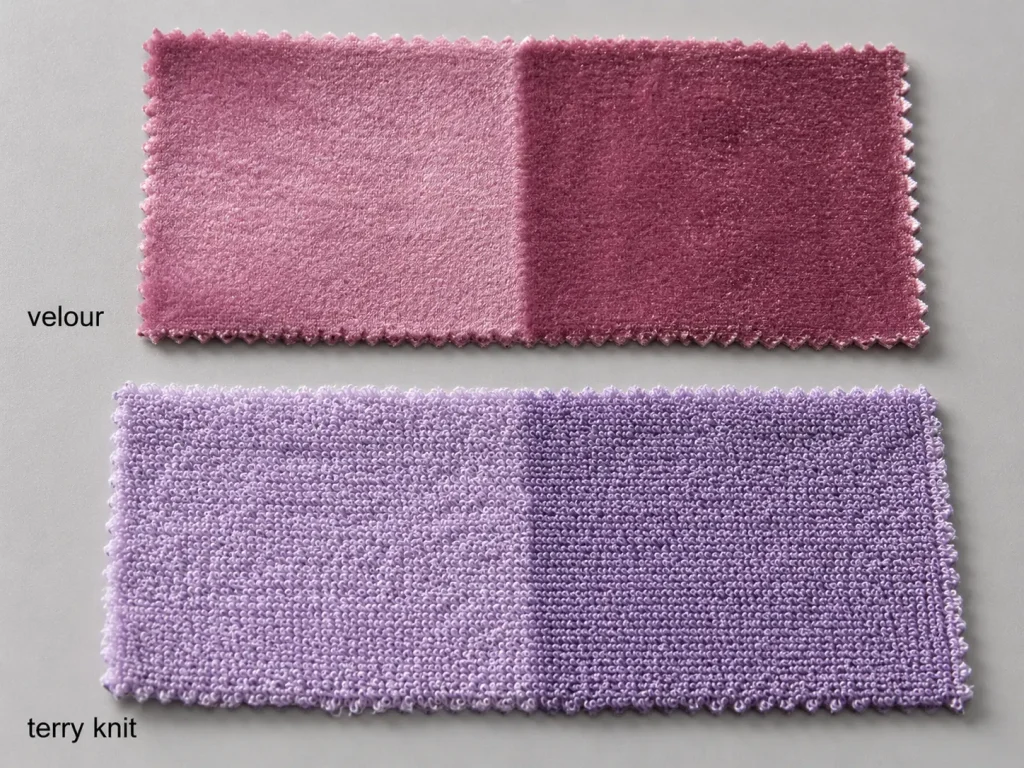
പൈൽ നെയ്ത തുണികളിൽ — വെലൂർ, ചെനില്ലെ, ടെറി — ഉയർന്ന നാരുകളോ ലൂപ്പുകളോ ഉണ്ട്, അവ ദിശാനുസൃതമായി വെളിച്ചം പ്രതിഫലിപ്പിക്കുന്നു. പൈൽ കാണുന്നയാളിലേക്ക് അഭിമുഖമായി നിൽക്കുമ്പോൾ, നാരുകളുടെ അഗ്രങ്ങളിൽ വെളിച്ചം വ്യാപിക്കുകയും തുണി ഇളം ടോണിൽ കാണപ്പെടുകയും ചെയ്യുന്നു. പൈൽ എതിർദിശയിലേക്ക് നിൽക്കുമ്പോൾ, വെളിച്ചം നാരുകളുടെ അച്ചുതണ്ടിലൂടെ സഞ്ചരിച്ച് തുണി കൂടുതൽ ആഴവും തീവ്രതയും ഉള്ളതായി കാണപ്പെടുന്നു. ഈ ഒപ്റ്റിക്കൽ മാറ്റത്തെ ഷേഡിംഗ് എന്ന് വിളിക്കുന്നു, പൈൽ നെയ്ത വസ്ത്രങ്ങളിൽ ഏറ്റവും സ്ഥിരമായി കാണപ്പെടുന്ന QC പരാജയ മാതൃകകളിലൊന്നാണിത്.
ഒരു ബൾക്ക് കട്ടിംഗ് റൂമിൽ, അപകടസാധ്യത വേഗത്തിൽ വർദ്ധിക്കുന്നു. ഒരു കട്ടിംഗ് ലേയിൽ ഒന്നിലധികം അടുക്കിയ തുണി പ്ലൈകളിലായി നൂറുകണക്കിന് വസ്ത്ര ഭാഗങ്ങൾ ഉണ്ടാകാം. ചില പ്ലൈകൾ തലതിരിഞ്ഞ് — മാർക്കർ മാലിന്യം കുറയ്ക്കാനോ നെസ്റ്റിംഗ് കാര്യക്ഷമത മെച്ചപ്പെടുത്താനോ പൈൽ എതിർദിശയിൽ വരുന്ന വിധത്തിൽ — വെച്ചാൽ, ആ പ്ലൈകളിൽ നിന്നുള്ള കട്ട് ചെയ്ത പാനലുകൾ പൂർത്തിയായ വസ്ത്രത്തിൽ വ്യത്യസ്തമായി ഷേഡ് ചെയ്യും. ഒരേ ഡെലിവറി റോളിൽ നിന്ന് കട്ട് ചെയ്ത രണ്ട് സ്ലീവുകൾ വ്യത്യസ്ത കളർവേകളിൽ നിന്ന് വന്നതുപോലെ തോന്നാം. ഉൽപ്പാദനം തുടങ്ങുന്നതിന് മുമ്പ് കട്ടിംഗ് ദിശ വ്യക്തമാക്കിയിട്ടില്ലെങ്കിൽ, ഒരു കളറിമെട്രി റീഡിംഗോ ഷേഡ് കാർഡ് അംഗീകാരമോ ഇത് തടയില്ല.
അതുകൊണ്ടാണ് നാപ്പിന്റെ ദിശയെ ഒരു അനൗപചാരിക സമ്പ്രദായമായല്ല, മറിച്ച് ഒരു കട്ടിംഗ് സ്പെസിഫിക്കേഷനായി കണക്കാക്കേണ്ടത്. പൈൽ നെയ്ത തുണികൾ സോഴ്സ് ചെയ്യുന്ന ബ്രാൻഡ് വാങ്ങുന്നവർക്ക്, ഈ പ്രോട്ടോക്കോൾ സ്ഥിരീകരിക്കേണ്ട സ്ഥലം ടെക് പാക്ക് അവലോകനത്തിലാണ് — കട്ടിംഗ് റൂം ആദ്യ റോൾ തുറക്കുന്നതിന് മുമ്പ്.
എല്ലാ പൈൽ നെയ്ത തുണികളും ഒരേ ഷേഡിംഗ് അപകടസാധ്യത വഹിക്കുന്നില്ല. നാപ്പിന്റെ ദിശ നിറം വായിക്കാനുള്ള കഴിവിനെ എത്രത്തോളം ബാധിക്കുന്നു എന്നത് പൈൽ തരം, പൈൽ ഉയരം, നാരുകളുടെ ഉപരിതല സവിശേഷതകൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. താഴെയുള്ള താരതമ്യം പൊതുവായ ഉൽപ്പാദന മാതൃകകളെ പ്രതിഫലിപ്പിക്കുന്നു; നിർമ്മാണ രീതിയും ഫിനിഷിംഗും അനുസരിച്ച് നിർദ്ദിഷ്ട മൂല്യങ്ങൾ വ്യത്യാസപ്പെടാം.
| തുണി | പൈൽ ഘടന | നാപ്പിന്റെ തീവ്രത | ബൾക്കിലെ ഷേഡിംഗ് അപകടസാധ്യത |
|---|---|---|---|
| വെലൂർ | കട്ട് പൈൽ (ഷിയർ ചെയ്ത ലൂപ്പ്) | കൂടുതൽ | ഉയർന്നത് — വൺ-വേ കട്ടിംഗ് നിർബന്ധം |
| ചെനില്ലെ | ട്വിസ്റ്റഡ് പൈൽ നൂൽ | ഇടത്തരം | ഇടത്തരം — വൺ-വേ കട്ടിംഗ് ശക്തമായി ശുപാർശ ചെയ്യുന്നു |
| ടെറി നിറ്റ് | കട്ട് ചെയ്യാത്ത ലൂപ്പ് | കുറഞ്ഞത് മുതൽ ഇടത്തരം വരെ | കുറവ് — കൂടിയ GSM-ഉം ഘടനാപരമായ സ്റ്റൈലുകളും ഇത് വർദ്ധിപ്പിക്കുന്നു |
വെലൂർ മൂന്നിലും ഏറ്റവും ശക്തമായ നാപ്പ് ഫലം വഹിക്കുന്നു. പല നെയ്ത വെലൂർ ഗുണനിലവാരങ്ങളും ഒരു ലൂപ്പ് ചെയ്ത നെയ്ത ഉപരിതലം ഷിയർ ചെയ്ത്, നാരുകളുടെ അഗ്രങ്ങൾ നേരെ നിൽക്കുന്ന കട്ട് പൈലായി പുറത്തുവിട്ടാണ് ഉൽപ്പാദിപ്പിക്കുന്നത്. ഈ മുക്തമായ അഗ്രങ്ങൾ ഒരു ദിശയിൽ വെളിച്ചം കടുത്തതായി വ്യാപിപ്പിക്കുകയും എതിർദിശയിൽ അത് ആഗിരണം ചെയ്യുകയും ചെയ്യുന്നു. നിർമ്മാണ രീതിയും ഫിനിഷിംഗും അനുസരിച്ച് പൈൽ ഉയരം വ്യത്യാസപ്പെടാം; ഉയർന്ന പൈലുകൾ പൊതുവെ ദിശകൾക്കിടയിൽ കൂടുതൽ പ്രകടമായ ഷേഡിംഗ് വ്യത്യാസം ഉണ്ടാക്കുന്നു. വെലൂർ നെയ്ത പൈൽ ദിശ യെക്കുറിച്ചും ലഭ്യമായ തുണി സ്പെസിഫിക്കേഷനുകളെക്കുറിച്ചും കൂടുതലറിയാൻ, വൺ-വേ കട്ടിംഗ് അടിസ്ഥാന ഉൽപ്പാദന ആവശ്യകതയാണ് — ഒരു ഓപ്ഷണൽ മുൻകരുതിയല്ല.
ചെനില്ലെ തുണി ഇടത്തരം നാപ്പ് ഫലം നൽകുന്നു. പൈൽ രൂപപ്പെടുന്നത് കാറ്റർപില്ലർ പോലുള്ള ഘടനയിൽ ക്രമീകരിച്ച ട്വിസ്റ്റഡ് ചെനില്ലെ നൂലുകളിലാണ്. പൈൽ തുണി ഫീഡ് ദിശയിലേക്ക് ചാഞ്ഞാൽ, നിറം അൽപ്പം ആഴമുള്ളതായി തോന്നാം; തലതിരിഞ്ഞാൽ, അത് ഇളം നിറത്തിൽ കാണപ്പെടുന്നു. ചെനില്ലെ തുണിയിലെ ഷേഡിംഗ് വ്യത്യാസം വെലൂറിനേക്കാൾ കുറവാണ്, എന്നിട്ടും കൂട്ടിച്ചേർത്ത വസ്ത്രങ്ങളിൽ ഇത് വ്യക്തമായി കാണപ്പെടുന്നു, പ്രത്യേകിച്ച് ഫ്രണ്ട് ബോഡികൾ അല്ലെങ്കിൽ സ്ലീവുകൾ പോലുള്ള വലിയ പാനലുകളിൽ, അവിടെ ഷേഡ് വ്യത്യാസം അകലെ നിന്ന് ഏറ്റവും പ്രകടമാകും.
ടെറി നെയ്ത തുണി (മുറിക്കാത്ത ലൂപ്പ്) മൂന്നിലും ഏറ്റവും വിട്ടുവീഴ്ച ചെയ്യാവുന്ന നാപ്പ് പ്രൊഫൈൽ ആണുള്ളത്. മുറിക്കാത്ത ലൂപ്പുകൾ പ്രതിഫലിക്കുന്ന പ്രകാശം പല ദിശകളിലേക്കും വിതരണം ചെയ്യുന്ന, കൂടുതൽ വ്യാപകമായ ഒരു പൈൽ ഉപരിതലം സൃഷ്ടിക്കുന്നു. എന്നിരുന്നാലും, ടെറി നെയ്ത തുണി ഒരു ദിശാപരമായ ചായ്വ് വഹിക്കുന്നുണ്ട് — ലൂപ്പ് ദ്വാരങ്ങൾ നെയ്ത്തിന്റെ ദിശയിൽ തുണിയുടെ ഒരറ്റത്തേക്ക് അഭിമുഖീകരിക്കാൻ സാധ്യതയുണ്ട്. ചില പ്രകാശ കോണുകളിൽ ഇത് സൂക്ഷ്മമായ ഒരു നിറമാറ്റമായി പ്രകടമാകാം. ഭാരമേറിയ നിർമ്മാണങ്ങൾക്കോ നിറ ഏകീകൃതത ഒരു സ്പെസിഫിക്കേഷൻ ആവശ്യകതയായിരിക്കുന്ന ഘടനയുള്ള വസ്ത്ര ശൈലികൾക്കോ, പ്രീ-പ്രൊഡക്ഷൻ സമയത്ത് ഒരു ദിശയിലുള്ള കട്ടിംഗ് ആണ് ഇപ്പോഴും ശുപാർശ ചെയ്യുന്ന സമീപനം.
നാപ്പ് ദിശ വ്യക്തമാക്കുന്നതിന്റെ പ്രായോഗിക പരിണിതഫലം നാപ്പ്-വൺ-വേ (N/O/W) എന്ന് വിളിക്കുന്ന ഒരു കട്ടിംഗ് മോഡ് ആണ്. ഒരു N/O/W മാർക്കറിൽ, ഓരോ പാറ്റേൺ കഷ്ണവും മുഴുവൻ തുണി വീതിയിലും ഒരേ ദിശയിലേക്ക് ഓറിയന്റ് ചെയ്യുന്നു. ഇത് കഷ്ണങ്ങൾ എത്ര കാര്യക്ഷമമായി നെസ്റ്റ് ചെയ്യാം എന്നത് പരിമിതപ്പെടുത്തുന്നു, കൂടാതെ മിക്ക പൈൽ നെയ്ത ശൈലികളിലും ദിശാപരമല്ലാത്ത നാപ്പ്-ഈതർ-വേ (N/E/W) മാർക്കറുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ തുണി ഉപഭോഗം വർദ്ധിപ്പിക്കുന്നു.
ചെലവ് പ്രത്യാഘാതം യാഥാർത്ഥ്യമാണ്. ദിശാപരമല്ലാത്ത ഒരു മാർക്കറുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ N/O/W കട്ടിംഗ് സാധാരണയായി ഉപഭോഗം വർദ്ധിപ്പിക്കുന്നു, കാരണം പാറ്റേൺ കഷ്ണങ്ങൾ സ്വതന്ത്രമായി തിരിക്കാൻ കഴിയില്ല. കൃത്യമായ വ്യത്യാസം ബൾക്ക് തുണി ബുക്കിംഗിന് മുമ്പ് മാർക്കർ കണക്കുകൂട്ടലിലൂടെ സ്ഥിരീകരിക്കണം. പൈൽ നെയ്ത ശൈലികൾക്ക്, ഇത് അംഗീകാരത്തിന് ശേഷമുള്ള ഒരു ചെലവ് അത്ഭുതമായി കാണാതെ, ആസൂത്രിതമായ ഒരു യീൽഡ് ചരമായി കണക്കാക്കണം.
ഒരു ടെക്ക് പാക്കിൽ പൈൽ നെയ്ത തുണികൾ വ്യക്തമാക്കുമ്പോൾ, കട്ടിംഗ് ദിശ നിർദ്ദേശങ്ങളിൽ ഇവ ഉൾപ്പെടുത്തണം:
ഉൽപ്പാദനത്തിന്റെ തുടക്കത്തിൽ ഈ സ്പെസിഫിക്കേഷനുകൾ കട്ടിംഗ് കോൺട്രാക്ടറിന് നൽകുന്നത് പൈൽ നെയ്ത വസ്ത്രങ്ങളിലെ ഏറ്റവും സാധാരണവും തടയാവുന്നതുമായ ഷേഡ് വ്യതിയാന കാരണം ഇല്ലാതാക്കുന്നു.
ഏതെങ്കിലും വെലോർ, ചെനില്ലെ അല്ലെങ്കിൽ ടെറി നെയ്ത ഓർഡറിൽ ബൾക്കിന് പ്രതിജ്ഞാബദ്ധരാകുന്നതിന് മുമ്പ്, താഴെപ്പറയുന്ന നാല് പരിശോധനകൾ ഡെലിവറി ഘട്ടത്തിൽ ഷേഡിംഗ് പ്രശ്നങ്ങളുടെ അപകടസാധ്യത കുറയ്ക്കുന്നു:
Runtang-ൽ, വെലൂർ, ചെനീൽ, ടെറി നിറ്റ് സാമ്പിളുകൾ നാപ്പ് ദിശ വ്യക്തമായി അടയാളപ്പെടുത്തിയാണ് അയക്കുന്നത്. എല്ലാ പൈൽ ഫാബ്രിക് ഓർഡറുകൾക്കും പ്രൊഡക്ഷന് മുമ്പുള്ള ആശയവിനിമയത്തിന്റെ ഭാഗമാണ് പൈൽ സ്പെക്കിന്റെ സ്ഥിരീകരണം.
കട്ട്-പൈൽ ഫാബ്രിക്കളെ അപേക്ഷിച്ച് ടെറി നിറ്റിന് നാപ്പ് കുറവാണ്, എന്നാൽ ലൂപ്പ് ഘടനയ്ക്ക് ഇപ്പോഴും ഒരു ദിശാബോധം ഉണ്ട്. സോളിഡ് നിറങ്ങളിലുള്ള ഭാരം കുറഞ്ഞ ടെറിക്ക് ദൃശ്യപ്രഭാവം കുറവായിരിക്കാം, ചില ഫാക്ടറികൾ ഇതിനെ N/E/W ആയി കണക്കാക്കുന്നു. ഭാരമേറിയ നിർമ്മാണങ്ങൾക്കോ — നിറ ഏകീകരണം രേഖാമൂലമുള്ള സ്പെസിഫിക്കേഷനായി വേണ്ട ഘടനയുള്ള വസ്ത്രങ്ങൾക്കോ — ഏകദിശ കട്ടിംഗ് ശുപാർശ ചെയ്യുന്ന ഡിഫോൾട്ടാണ്. ടെക് പാക്ക് അവലോകന സമയത്ത് നിങ്ങളുടെ പ്രൊഡക്ഷൻ ടീമുമായി കട്ടിംഗ് മോഡ് സ്ഥിരീകരിക്കുക, പ്രത്യേകിച്ച് വലിയ ഒറ്റ-കഷ്ണം പാനലുകളുള്ള സ്റ്റൈലുകൾക്ക്.
ഉൾപ്പെടുത്തുക: പൈൽ ഫൈബർ ഉള്ളടക്കവും പൈൽ ഉയര ദിശയും (പൊതു ഓറിയന്റേഷൻ, കൃത്യമായ മൂല്യമല്ല), മാർക്കർ മോഡ് N/O/W എന്ന് വ്യക്തമാക്കിയത്, പൂർത്തിയായ വസ്ത്രത്തിൽ ഇഷ്ടപ്പെട്ട പൈൽ ഓറിയന്റേഷൻ (പൈൽ-അപ്പ് അല്ലെങ്കിൽ പൈൽ-ഡൗൺ), കൂടാതെ തയ്യൽ ലൈനുകളിലേക്ക് വിതരണം ചെയ്യുന്നതിന് മുമ്പ് കട്ട് ചെയ്ത കഷ്ണങ്ങൾ നാപ്പ് ദിശ അനുസരിച്ച് അടയാളപ്പെടുത്തി ബണ്ടിൽ ചെയ്യാൻ കട്ടിംഗ് കരാറുകാരനോടുള്ള നിർദ്ദേശം. ചെനീലിന്, ഷേഡ് അംഗീകാരത്തിനുള്ള വ്യൂവിംഗ് അച്ചുതണ്ടും വ്യക്തമാക്കണം — പ്രകാശ സ്രോതസ്സിലേക്ക് പൈൽ അഭിമുഖീകരിച്ചാണോ അല്ലാതെയാണോ ഷേഡ് കാർഡ് വിലയിരുത്തുന്നത്. സാമ്പിളിംഗ് ഘട്ടത്തിൽ ഇത് നിങ്ങളുടെ ഫാബ്രിക് കോൺടാക്റ്റുമായി സ്ഥിരീകരിക്കുക, അതുവഴി അതേ റഫറൻസ് അവസ്ഥ ബൾക്കിൽ ആവർത്തിക്കപ്പെടും.
ഒരു ഡൈയിംഗ് ന്യൂനത, തുണി ഏത് ദിശയിലാണെങ്കിലും സ്പെക്ട്രോഫോട്ടോമീറ്ററിൽ അളക്കാവുന്ന നിറ വ്യത്യാസം കാണിക്കുന്നു. നാപ്പുമായി ബന്ധപ്പെട്ട ഷേഡിംഗ് ദിശാനുസൃതമാണ് — പ്രകാശ സ്രോതസ്സുമായി ബന്ധപ്പെടുത്തി എങ്ങനെ പിടിക്കുന്നു എന്നതിനെ ആശ്രയിച്ച് അതേ പാനൽ ഇളം നിറമായോ കടുപ്പമായോ തോന്നും. കളർ മൂല്യനിർണ്ണയം AATCC ടെസ്റ്റ് രീതികളും മൂല്യനിർണ്ണയ നടപടിക്രമങ്ങളും — ഉപകരണ കളർ മെഷർമെന്റും ദൃശ്യ കളർ വ്യത്യാസ വിലയിരുത്തലും ഉൾപ്പെടെ — അടിസ്ഥാനമാക്കാം. എന്നിരുന്നാലും, നാപ്പുമായി ബന്ധപ്പെട്ട ഷേഡിംഗിന് ഇപ്പോഴും ഉൽപ്പാദന വശത്തുള്ള കട്ടിംഗ് നിയന്ത്രണം ആവശ്യമാണ്, കാരണം പൈൽ ഓറിയന്റേഷൻ മാറുമ്പോൾ അതേ തുണി വ്യത്യസ്തമായി തോന്നിയേക്കാം. ഏറ്റവും വേഗമേറിയ രോഗനിർണ്ണയം, തർക്കമുള്ള പാനൽ ദിശാനുസൃത പ്രകാശത്തിൽ പിടിച്ച് 180° തിരിക്കുക എന്നതാണ്. ഷേഡ് മാറുന്നുവെങ്കിൽ, കാരണം ഡൈ ബാച്ചിനെക്കാൾ നാപ്പ് ദിശ ആയിരിക്കാം. വെലൂർ, ചെനീൽ അല്ലെങ്കിൽ ടെറി നിറ്റ് ഓർഡർ ആസൂത്രണം ചെയ്യുന്നുണ്ടോ? നാപ്പ് അടയാളപ്പെടുത്തിയ സാമ്പിൾ അഭ്യർത്ഥിക്കുക, അല്ലെങ്കിൽ ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് പൈൽ ദിശയും കട്ടിംഗ് സ്പെക്കും സ്ഥിരീകരിച്ച ഒരു ക്വോട്ട് നേടുക.
വെലൂർ, ചെനീൽ അല്ലെങ്കിൽ ടെറി നിറ്റ് ഓർഡർ ആസൂത്രണം ചെയ്യുന്നുണ്ടോ? നാപ്പ് അടയാളപ്പെടുത്തിയ സാമ്പിൾ അഭ്യർത്ഥിക്കുക, അല്ലെങ്കിൽ ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് പൈൽ ദിശയും കട്ടിംഗ് സ്പെക്കും സ്ഥിരീകരിച്ച ഒരു ക്വോട്ട് നേടുക.
 നിർമ്മാതാവ് ഇൻസൈറ്റുകൾ
നെയ്ത തുണി ഉൽപ്പാദന പ്രക്രിയ വെളിപ്പെടുത്തുന്നു: നൂലിൽ നിന്ന് തയ്യാറായ ഉൽപ്പന്നത്തിലേക്കുള്ള ഗുണനിലവാര യാത്ര
കൂടുതൽ വായിക്കുക തുണി
ആക്ടീവ്വെയറിനുള്ള മികച്ച നെയ്ത തുണികൾ: സുഖവും ശൈലിയും:
കൂടുതൽ വായിക്കുക സാങ്കേതിക അറിവ്
നെയ്ത തുണിയിലെ വലിച്ചുനീട്ടലും തിരിച്ചുവരവും: സ്പാൻഡെക്സ് അനുപാതം, ഘടന, ബൾക്ക് അനുമതി സ്പെസിഫിക്കേഷനുകൾ
കൂടുതൽ വായിക്കുക വ്യവസായ വീക്ഷണങ്ങൾ
സിംഗിൾ ജേഴ്സി നെയ്ത തുണിയുടെ സ്പെസിഫിക്കേഷൻ അറിയുക
കൂടുതൽ വായിക്കുക തുണി
നെയ്ത തുണികൾ ഇസ്തിരിയിടലും നീരാവി നൽകലും: കേടുപാടുകളില്ലാതെ മിനുസമാർന്ന രൂപം
കൂടുതൽ വായിക്കുക