2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

പ്രധാന സോഴ്സിംഗ് കാര്യങ്ങൾ
നിങ്ങളുടെ തുണി വിതരണക്കാരനിൽ നിന്നുള്ള വർണ്ണ വേഗത പരിശോധന റിപ്പോർട്ട്, നിയന്ത്രിത ലാബ് സാഹചര്യങ്ങളിൽ ഡൈ നിലനിൽക്കുന്നുണ്ടോ എന്ന് പറയുന്നു. എന്നാൽ 2,000 kg ഉൽപ്പാദന ബാച്ചിലുടനീളം ആ സാഹചര്യങ്ങൾ നിലനിൽക്കുമോ എന്ന് അത് പറയുന്നില്ല. ബ്രാൻഡ് വാങ്ങൽ സംഘങ്ങൾക്ക്, പാസായ ലാബ് ഫലവും പരാജയപ്പെട്ട ബൾക്ക് ഷിപ്പ്മെന്റും തമ്മിലുള്ള വ്യത്യാസം പലപ്പോഴും ഏത് പരിശോധനകൾ ഏത് ഗ്രേഡ് പരിധിയിൽ, ഏത് ഉൽപ്പാദന ഘട്ടത്തിൽ വ്യക്തമാക്കണം എന്ന് അറിയുന്നതിൽ ഒതുങ്ങുന്നു.
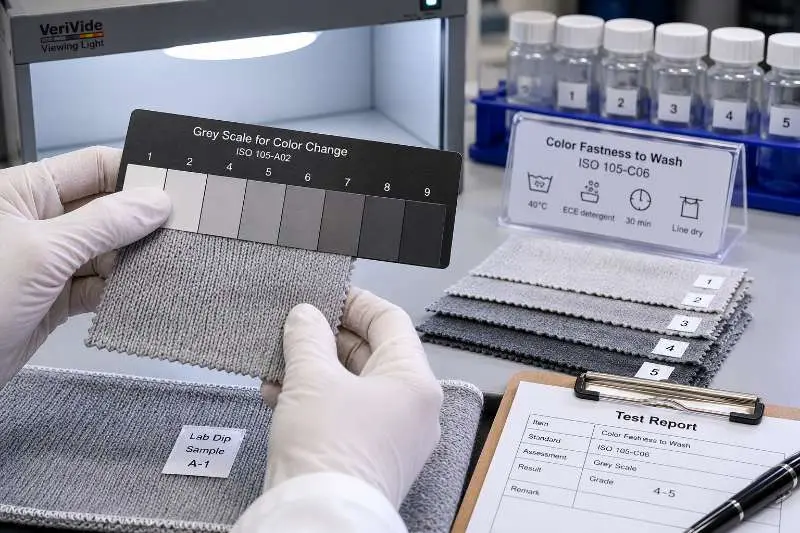
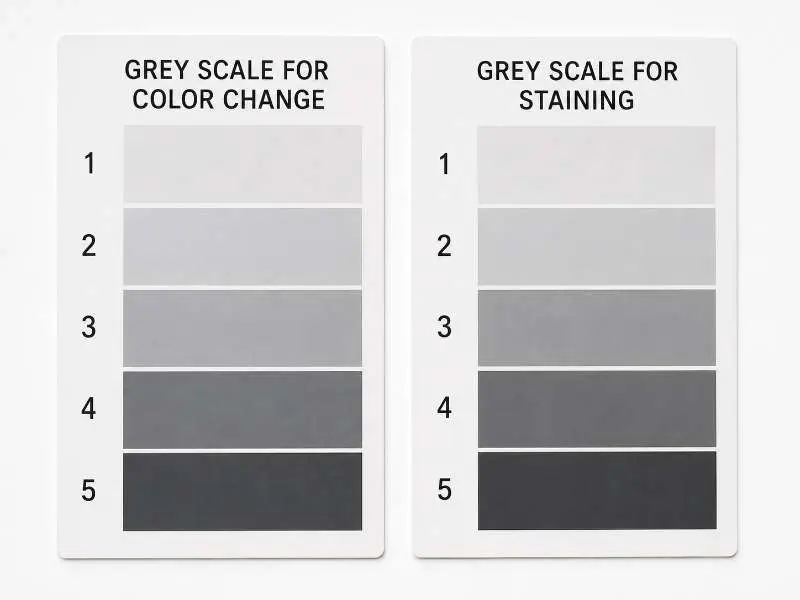
സ്റ്റാൻഡേർഡ് ഗ്രേ സ്കെയിൽ ഉപയോഗിച്ച് 1–5 സ്കെയിലിൽ വർണ്ണ വേഗത ഗ്രേഡ് ചെയ്യുന്നു. ഗ്രേഡ് 5 എന്നാൽ കണ്ടെത്താവുന്ന മാറ്റമില്ല; ഗ്രേഡ് 1 എന്നാൽ കടുത്ത വിളർച്ച അല്ലെങ്കിൽ പുള്ളിവീഴ്ച. പല കയറ്റുമതി വിപണി വാങ്ങുന്നവരുടെയും സ്പെസിഫിക്കേഷനുകൾ കഴുകൽ വേഗതയ്ക്കും ഡ്രൈ റബ്ബിംഗിനും സാധാരണ അടിസ്ഥാനമായി ഗ്രേഡ് 4 ഉപയോഗിക്കുന്നു; തുണിയുടെ തരം, ഡൈ സിസ്റ്റം, അന്തിമ ഉപയോഗം എന്നിവയെ ആശ്രയിച്ച് വെറ്റ് റബ്ബിംഗ് ഗ്രേഡ് 3–4 വരെ സ്വീകരിച്ചേക്കാം. ഗ്രേഡ് 3-ൽ താഴെയുള്ള ഫലങ്ങൾക്ക് സാധാരണയായി കൂടുതൽ പരിശോധന ആവശ്യമാണ്, കർശനമായ വാങ്ങുന്നവരുടെ സ്പെസിഫിക്കേഷനുകൾ പ്രകാരം നിരസിക്കലിന് കാരണമാകാം.
ഓരോ പരിശോധന റിപ്പോർട്ടിലും രണ്ട് വായനകൾ പ്രധാനമാണ്: വർണ്ണ മാറ്റം (പരിശോധിച്ച തുണി എത്രമാത്രം വിളർന്നു) കൂടാതെ പുള്ളിവീഴ്ച (അടുത്തുള്ള വെളുത്ത പരിശോധനാ തുണിയിലേക്ക് എത്രമാത്രം ഡൈ കൈമാറി). വർണ്ണ മാറ്റത്തിന്റെ കണക്ക് മാത്രം പരിശോധിച്ച് പുള്ളിവീഴ്ചയുടെ സ്കോർ അവഗണിക്കുന്ന വാങ്ങുന്നവർ, ധരിക്കുമ്പോഴോ കഴുകുമ്പോഴോ ലൈനിംഗ്, കെയർ ലേബൽ, അല്ലെങ്കിൽ അടുത്തുള്ള വസ്ത്ര പാനലുകൾ എന്നിവയിലേക്ക് പടരുന്ന ഒരു തുണി അംഗീകരിച്ചേക്കാം. ബൾക്ക് അനുമതി നൽകുന്നതിന് മുമ്പ് രണ്ട് കോളങ്ങളും പരിശോധിക്കണം.
പൂർണ്ണ വർണ്ണ വേഗത പരിശോധനാ പാനലിലെ എല്ലാ പരിശോധനകളും ഓരോ അന്തിമ ഉപയോഗത്തിനും ഒരുപോലെ പ്രസക്തമല്ല. നെയ്ത തുണി സംഭരണത്തിന്, സ്വതവേ വ്യക്തമാക്കേണ്ട നാലെണ്ണം ഇവയാണ്:
കഴുകൽ വേഗത (ISO 105-C06 / AATCC 61). ഏത് ചായം പിടിപ്പിച്ച നെയ്ത തുണിക്കും അടിസ്ഥാന പരിശോധന. ആവർത്തിച്ചുള്ള വീട്ടിലെ അല്ലെങ്കിൽ വാണിജ്യ കഴുകൽ അനുകരിക്കുന്നു. പല വാങ്ങുന്നവരുടെയും സ്പെസിഫിക്കേഷനുകളിൽ ഗ്രേഡ് 4 സാധാരണ അടിസ്ഥാനമായി ഉപയോഗിക്കുന്നു; എന്നാൽ അന്തിമ ആവശ്യകത വാങ്ങുന്നവരുടെ ഗുണനിലവാര മാനുവലും അന്തിമ ഉപയോഗ അപകടസാധ്യതയും പിന്തുടരണം. യൂറോപ്യൻ, വടക്കേ അമേരിക്കൻ വാങ്ങുന്നവരുടെ സ്പെസിഫിക്കേഷനുകൾ ISO 105-C06 പരാമർശിച്ചേക്കാം; അതേസമയം US വിപണി പ്രോഗ്രാമുകൾക്ക് AATCC 61 സാധാരണമാണ്.
റബ്ബിംഗ്/ക്രോക്കിംഗ് വേഗത (ISO 105-X12 / AATCC 8). തുണിയുടെ ഉപരിതലം ഭൗതികമായി ഉരസുമ്പോൾ എത്രമാത്രം ഡൈ കൈമാറുന്നു എന്ന് പരിശോധിക്കുന്നു. ഡ്രൈ റബ്ബിംഗ് സാധാരണയായി ഗ്രേഡ് 4 എത്തണം; അതേസമയം വെറ്റ് റബ്ബിംഗ് വാങ്ങുന്നവരുടെ ആവശ്യകതകളെ ആശ്രയിച്ച് പലപ്പോഴും ഗ്രേഡ് 3–4 ആയി വ്യക്തമാക്കുന്നു. ഓപ്പൺ-ലൂപ്പ് നെയ്ത ഘടനകളിൽ വെറ്റ് റബ്ബിംഗ് ഡ്രൈ റബ്ബിംഗിനെക്കാൾ വലിയ പ്രകടന വിടവ് കാണിക്കാം, അതിനാൽ ടൈ-ഡൈ തുണി, ആസിഡ് വാഷ് തുണി എന്നിവ ലാബ് ഡിപ്പ്, പ്രീ-ഷിപ്പ്മെന്റ് ഘട്ടങ്ങളിൽ വെവ്വേറെ പരിശോധിച്ചുറപ്പിക്കണം. പിഗ്മെന്റ് തരം അല്ലെങ്കിൽ പ്രത്യേക ഇഫക്റ്റ് ഡൈ സിസ്റ്റങ്ങൾ സാധാരണ സോളിഡ് പീസ്-ഡൈഡ് തുണികളെക്കാൾ കുറഞ്ഞ വെറ്റ് റബ്ബിംഗ് പ്രകടനം കാണിച്ചേക്കാം, അതിനാൽ ബൾക്ക് അനുമതിക്ക് മുമ്പ് പ്രതീക്ഷകൾ യോജിച്ച് തീരുമാനിക്കണം.
വിയർപ്പ് വേഗത (ISO 105-E04 / AATCC 15). അമ്ലീയ, ക്ഷാര വിയർപ്പിന്റെ തുണി നിറത്തിലുള്ള സ്വാധീനം അനുകരിക്കുന്നു. ആക്ടീവ്വെയർ, വർക്ക്വെയർ നെയ്ത തുണികൾക്ക് സാധാരണ ആവശ്യമാണ്; നേരിട്ടുള്ള ചർമ്മ സ്പർശനമോ ഇരുണ്ട നിറങ്ങളോ ഉള്ള കാഷ്വൽവെയറിന് ഇത് സ്ഥിരീകരിക്കേണ്ടതുണ്ട്. അമ്ലീയ, ക്ഷാര സാഹചര്യങ്ങൾ രണ്ടും പരിശോധിക്കണം, കാരണം പരുത്തിയിലെ റിയാക്ടീവ് ഡൈകൾ രണ്ട് സാഹചര്യങ്ങളിലും വ്യത്യസ്തമായി പെരുമാറുന്നു.
പ്രകാശ വേഗത (ISO 105-B02 / AATCC 16). ഔട്ട്ഡോർ, യൂണിഫോം അല്ലെങ്കിൽ ഡിസ്പ്ലേയിൽ ഉപയോഗിക്കുന്ന ഏത് നെയ്ത തുണിക്കും ഇത് നിർണ്ണായകമാണ്. പ്രകാശ വേഗത ഗ്രേഡുകൾ വ്യത്യസ്തമായാണ് റിപ്പോർട്ട് ചെയ്യുന്നത് — 1–5 ഗ്രേ സ്കെയിലിന് പകരം 1–8 ബ്ലൂ വൂൾ സ്കെയിലിൽ — ബ്ലൂ വൂൾ സ്കെയിലിലെ ഗ്രേഡ് 4 ഏകദേശം മിതമായ പ്രതിരോധത്തിന് തുല്യമാണ്. ചില ഇൻഡോർ കാഷ്വൽവെയർ പ്രോഗ്രാമുകൾ ഗ്രേഡ് 4 സ്വീകരിച്ചേക്കാം, എന്നാൽ വർക്ക്വെയർ, ഔട്ട്ഡോർ വിഭാഗങ്ങൾ സാധാരണയായി എക്സ്പോഷർ അപകടസാധ്യതയെ ആശ്രയിച്ച് ഗ്രേഡ് 5 അല്ലെങ്കിൽ അതിന് മുകളിലും ആവശ്യപ്പെടുന്നു.
നെയ്ത തുണികൾ വർണ്ണ വേഗത പ്രകടനത്തെ ബാധിക്കുന്ന രീതിയിൽ — പ്രത്യേകിച്ച് റബ്ബിംഗ് പരീക്ഷണങ്ങളിൽ — നെയ്തെടുത്ത തുണികളിൽ നിന്ന് ഘടനാപരമായി വ്യത്യസ്തമാണ്. മിക്ക നെയ്ത ഘടനകളുടെയും തുറന്ന, ലൂപ്പുള്ള നിർമ്മാണം എന്നാൽ കർശനമായി ഇടകലർന്ന നെയ്തെടുത്ത തുണിയെ അപേക്ഷിച്ച് ഒരു യൂണിറ്റ് വിസ്തീർണ്ണത്തിന് കൂടുതൽ തുറന്നുകിടക്കുന്ന ഉപരിതല വിസ്തീർണ്ണം ഉണ്ടെന്നാണ് അർത്ഥമാക്കുന്നത്. നനഞ്ഞ റബ്ബിംഗ് സാഹചര്യങ്ങളിൽ, തുണി ശരിയായി ഫിനിഷ് ചെയ്തിട്ടുണ്ടെങ്കിലും ഇത് ഡൈ ട്രാൻസ്ഫർ വേഗത്തിലാക്കാം.
ഡൈ ക്ലാസ് ഒരു പ്രധാന വേരിയബിളാണ്. പരുത്തി അടിസ്ഥാനമാക്കിയ നെയ്ത തുണികൾ സാധാരണയായി റിയാക്ടീവ് ഡൈകൾ ഉപയോഗിച്ചാണ് ചായം പൂശുന്നത്, അവ നാരുകളുമായി രാസബന്ധം സൃഷ്ടിക്കുന്നു. പോളിയെസ്റ്റർ നെയ്ത തുണികൾ ഡിസ്പേഴ്സ് ഡൈകൾ ഉപയോഗിക്കുന്നു, അവ ബന്ധിപ്പിക്കപ്പെടുന്നതിന് പകരം നാരുകളിൽ ആഗിരണം ചെയ്യപ്പെടുന്നു. ആക്ടീവ്വെയർ, പെർഫോമൻസ് വിഭാഗങ്ങളിൽ സാധാരണമായ ബ്ലെൻഡഡ് നെയ്ത ഘടനകൾക്ക് ഓരോ നാരുകളുടെ ഘടകത്തിനും വ്യത്യസ്ത ഡൈ സിസ്റ്റങ്ങൾ ആവശ്യമായി വന്നേക്കാം. ബ്ലെൻഡഡ് നെയ്ത തുണികൾ സോഴ്സ് ചെയ്യുമ്പോൾ, ഓരോ നാരുകളുടെ ഘടകത്തിനും ഏത് പരീക്ഷണ മാനദണ്ഡമാണ് ബാധകമെന്ന് സ്ഥിരീകരിക്കേണ്ടതുണ്ട്, കാരണം പ്രധാന നാരു പാസാകുമ്പോൾ ദ്വിതീയ ഘടകം സ്റ്റെയ്നിംഗ് കാണിച്ചേക്കാം.
ടൈ-ഡൈ തുണി, ആസിഡ് വാഷ് തുണി എന്നിവ ഉൾപ്പെടെയുള്ള പ്രത്യേക-ഇഫക്ട് ഘടനകൾക്ക്, നിർമ്മാണത്തെ ആശ്രയിച്ച് പിഗ്മെന്റ് അടിസ്ഥാനമാക്കിയ അല്ലെങ്കിൽ പ്രത്യേക ഡൈ സിസ്റ്റങ്ങൾ ഉപയോഗിച്ചേക്കാം. ഇവ ശക്തമായ ദൃശ്യ ഇഫക്ടുകൾ നൽകാം, പക്ഷേ പരമ്പരാഗതമായി ചായം പൂശിയ പീസ്-ഡൈഡ് തുണിയെ അപേക്ഷിച്ച് നനഞ്ഞ റബ്ബിംഗിൽ താഴ്ന്ന ഗ്രേഡിൽ പ്രകടനം നടത്തിയേക്കാം. ഈ തുണികൾ സോഴ്സ് ചെയ്യുന്ന വാങ്ങുന്നവർ സാമ്പിൾ ഘട്ടത്തിൽ തന്നെ നനഞ്ഞ ക്രോക്കിംഗ് പ്രതീക്ഷകൾ സജ്ജീകരിക്കണം, സാധാരണ സോളിഡ് നെയ്ത തുണികൾക്ക് ബാധകമാക്കുന്ന അതേ ഗ്രേഡ് പരിധികൾ സ്വതവേ ഉപയോഗിക്കരുത്.
GSM-നെക്കുറിച്ചുള്ള ഒരു കുറിപ്പ്: ഭാരമേറിയ നെയ്ത ഘടനകൾക്ക് ഒരു യൂണിറ്റ് വിസ്തീർണ്ണത്തിന് കൂടുതൽ ഡൈ അളവ് ഉണ്ടാകാറുണ്ട്, ഇത് നനഞ്ഞ സാഹചര്യങ്ങളിൽ ക്രോക്കിംഗ് പ്രകടനത്തെ ബാധിക്കാം. ഇത് ഒരു കേവല നിയമമല്ല, ബോധ്യപ്പെട്ടിരിക്കേണ്ട ഒരു ദിശാബോധമുള്ള അപകടസാധ്യതയാണ് — യഥാർത്ഥ പ്രകടനം ഡൈ ക്ലാസ്, ഫിക്സേഷൻ രീതി, ഫിനിഷിംഗ് ട്രീറ്റ്മെന്റ് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
വർണ്ണ വേഗത സാധാരണയായി ആദ്യം വിലയിരുത്തുന്നത് ലാബ് ഡിപ്പ് അംഗീകാര ഘട്ടത്തിലാണ്. ലക്ഷ്യമിട്ട നിറം, ശരിയായ സബ്സ്ട്രേറ്റിലും ഘടനയിലും പ്രയോഗിക്കുമ്പോൾ, നിയന്ത്രിത സാഹചര്യങ്ങളിൽ ആവശ്യമായ വേഗത ഗ്രേഡുകൾ പാലിക്കുന്നുണ്ടെന്ന് ലാബ് ഡിപ്പ് റിപ്പോർട്ടുകൾ സ്ഥിരീകരിക്കുന്നു. ഇത് ഒരു അനിവാര്യ ചെക്ക്പോയിന്റാണ് — പക്ഷേ പര്യാപ്തമല്ല.
ലാബും ബൾക്ക് ഉൽപ്പാദനവും തമ്മിൽ വർണ്ണ വേഗത ഫലങ്ങൾ വ്യതിചലിക്കാൻ കാരണമാകുന്ന നിരവധി ഘടകങ്ങളുണ്ട്:
ഡൈ ലോട്ട് വ്യതിയാനം. ഡൈ സാന്ദ്രതയിലെ ബാച്ച്-ടു-ബാച്ച് വ്യതിയാനം ഫിക്സേഷൻ നിരക്കിനെ ബാധിക്കാം, അത് കഴുകൽ, വിയർപ്പ് വേഗത എന്നിവയെ സ്വാധീനിക്കുന്നു. ബൾക്ക് ഓർഡറിനുള്ളിലെ നിറ സ്ഥിരത വേഗത റിപ്പോർട്ടിനൊപ്പം പരിശോധിച്ചുറപ്പിക്കണം.
pH, വാഷ് പ്രക്രിയയിലെ വ്യതിചലനം. ബന്ധിപ്പിക്കാത്ത ഡൈ നീക്കം ചെയ്യാൻ രൂപകൽപ്പന ചെയ്ത ഡൈയിംഗിന് ശേഷമുള്ള വാഷ് പ്രക്രിയകൾ കഴുകൽ വേഗത പ്രകടനത്തിന് നിർണ്ണായകമാണ്. ഉൽപ്പാദന ബാച്ചുകളിൽ pH നിയന്ത്രണമോ വാഷ് താപനിലയോ വ്യത്യാസപ്പെട്ടാൽ, അവശിഷ്ട ഡൈ അളവുകൾ വ്യത്യാസപ്പെടാം, ഒരേ ഓർഡറിലെ ചരക്കുകളിൽ പരസ്പരവിരുദ്ധമായ പരീക്ഷണ ഫലങ്ങൾ ഉണ്ടാക്കാം.
ഫിനിഷിംഗ് മാറ്റങ്ങൾ. ഡൈയിംഗിന് ശേഷം പ്രയോഗിക്കുന്ന സോഫ്റ്റ്നറുകൾ, കോട്ടിംഗുകൾ, മറ്റ് ഫിനിഷിംഗ് ട്രീറ്റ്മെന്റുകൾ എന്നിവ റബ്ബിംഗ് വേഗതയെയും വിയർപ്പ് വേഗതയെയും ബാധിക്കാം. ലാബ് ഡിപ്പിനും ബൾക്ക് ഉൽപ്പാദനത്തിനും ഇടയിൽ ഫിനിഷിംഗ് സ്പെസിഫിക്കേഷൻ മാറ്റുകയാണെങ്കിൽ — കൈകൊണ്ടുള്ള അനുഭവം മെച്ചപ്പെടുത്താനുള്ള ഉദ്ദേശ്യത്തോടെയാണെങ്കിലും — വേഗത പ്രൊഫൈൽ മാറിയേക്കാം.
വർണ്ണ പ്രകടനം ഗുണനിലവാര മുൻഗണനയായ ഓർഡറുകൾക്ക്, SGS, Bureau Veritas, അല്ലെങ്കിൽ Intertek പോലുള്ള തേർഡ്-പാർട്ടി അക്രെഡിറ്റഡ് ലബോറട്ടറിയിൽ നിന്നുള്ള ഷിപ്പ്മെന്റിന് മുൻപുള്ള വർണ്ണ വേഗത പരിശോധന, ബൾക്ക് ഉൽപ്പാദന ബാച്ച് ലാബ് ഡിപ്പ് അംഗീകാരവുമായി യോജിക്കുന്നുണ്ടെന്ന് സ്വതന്ത്രമായി സ്ഥിരീകരിക്കുന്നു. വർണ്ണ പ്രകടന മാനദണ്ഡങ്ങൾ വാങ്ങുന്നയാളുടെ കരാറുകളിൽ വ്യക്തമാക്കിയിരിക്കുന്ന വർക്ക്വെയർ, യൂണിഫോം, കയറ്റുമതി വിപണി ഓർഡറുകൾക്ക് ഇത് പ്രത്യേകിച്ചും പ്രധാനമാണ്.
ISO 105 വർണ്ണ വേഗത പരമ്പര ISO ടെക്സ്റ്റൈൽസ് പരിശോധന ചട്ടക്കൂടിന് കീഴിലാണ്, ISO/TC 38/SC 1, Tests for coloured textiles and colorants ടെക്സ്റ്റൈൽ നിറം നൽകലിനും വർണ്ണ വേഗതയ്ക്കുമുള്ള പരിശോധന രീതികൾ ഉൾക്കൊള്ളുന്നു. വാങ്ങുന്നയാളുടെ സ്പെസിഫിക്കേഷനുകൾക്ക്, “വർണ്ണ വേഗത” എന്ന് ഒരു പൊതു പരിശോധനയായി പരാമർശിക്കുന്നതിനുപകരം കഴുകൽ, ഉരസൽ, വിയർപ്പ്, അല്ലെങ്കിൽ പ്രകാശ വേഗതയ്ക്ക് ആവശ്യമായ കൃത്യമായ ISO 105 രീതി രേഖപ്പെടുത്തുക.
വർക്ക്വെയർ, യൂണിഫോം പ്രോഗ്രാമുകൾ വർണ്ണ വേഗതയ്ക്ക് കഠിനമായ സാഹചര്യങ്ങൾ സൃഷ്ടിക്കുന്നു. വസ്ത്രങ്ങൾ പലപ്പോഴും — പലപ്പോഴും വ്യാവസായികമായി — കഴുകുന്നു, കൂടാതെ സാധാരണ കാഷ്വൽവെയർ ഉപയോഗ ചക്രങ്ങളെക്കാൾ വളരെ കൂടുതലായി വിയർപ്പ്, UV എക്സ്പോഷർ, ഭൗതിക ഉരസൽ എന്നിവയ്ക്ക് വിധേയമാകുന്നു. വർക്ക്വെയർ, യൂണിഫോം നെയ്ത തുണി സോഴ്സ് ചെയ്യുന്ന ബ്രാൻഡുകൾക്കും സംഭരണ ടീമുകൾക്കും, വർണ്ണ വേഗത ആവശ്യകതകൾ ഈ തീവ്രത പ്രതിഫലിപ്പിക്കണം.
പല വർക്ക്വെയർ, യൂണിഫോം പ്രോഗ്രാമുകൾക്കും, പ്രായോഗികമായ ഒരു തുടക്കം ഗ്രേഡ് 4–5-ൽ കഴുകൽ വേഗത, ആസിഡ്, ആൽക്കലൈൻ അവസ്ഥകൾക്ക് ഗ്രേഡ് 4-ൽ വിയർപ്പ് വേഗത, ബഹിർവിഹിതമോ ഉയർന്ന UV എക്സ്പോഷറോ ഉള്ളതിന് ബ്ലൂ വൂൾ സ്കെയിലിൽ ഗ്രേഡ് 5 അല്ലെങ്കിൽ അതിന് മുകളിൽ പ്രകാശ വേഗത എന്നിവയാണ്. അന്തിമ പരിധികൾ ഇപ്പോഴും വാങ്ങുന്നയാളുടെ സ്വന്തം ഗുണനിലവാര മാനുവലും അന്തിമ ഉപയോഗ അപകട നിലവും പിന്തുടരണം.
വലിയ ഓർഡർ അളവുകളിൽ വർണ്ണ സ്ഥിരത നിർണ്ണായകമായ യൂണിഫോം പ്രോഗ്രാമുകൾക്ക്, വേഗത ഗ്രേഡും സ്വീകാര്യമായ ഷേഡ് ടോളറൻസും — സാധാരണയായി CMC അല്ലെങ്കിൽ CIE ΔE മൂല്യമായി പ്രകടിപ്പിക്കുന്നു — വ്യക്തമാക്കുന്നത് വേഗത മാത്രം നൽകുന്നതിനെക്കാൾ തുണി ടീമിന് പൂർണ്ണമായ ബ്രീഫ് നൽകുന്നു.
കഴുകൽ വേഗതയ്ക്കും വരണ്ട ഉരസലിനും ഗ്രേഡ് 4 അല്ലെങ്കിൽ അതിന് മുകളിൽ എന്നത് പല കയറ്റുമതി വിപണി വാങ്ങുന്നയാളുടെ സ്പെസിഫിക്കേഷനുകളിലും ഒരു സാധാരണ അടിസ്ഥാനമാണ്. നനഞ്ഞ ഉരസൽ സാധാരണയായി തുണി വിഭാഗത്തെ ആശ്രയിച്ച് ഗ്രേഡ് 3–4 ആയി വ്യക്തമാക്കുന്നു. വർക്ക്വെയർ, ബഹിർവിഹിത വിഭാഗങ്ങൾ ഉയർന്നത് വ്യക്തമാക്കണം — കഴുകലിന് ഗ്രേഡ് 4–5, പ്രകാശ വേഗതയ്ക്ക് ഗ്രേഡ് 5. ബൾക്ക് ഉൽപ്പാദനം തുടങ്ങുന്നതിന് മുൻപ് പ്രതീക്ഷകൾ യോജിപ്പിച്ചിരിക്കാൻ ലാബ് ഡിപ്പ് ഘട്ടത്തിൽ ഗ്രേഡ് ആവശ്യകതകൾ സ്ഥിരീകരിക്കുക.
അതെ. ടൈ-ഡൈ, ആസിഡ് വാഷ് എന്നിവയിൽ ഡൈ അല്ലെങ്കിൽ ഇഫക്ട് പ്രക്രിയകൾ ഉൾപ്പെടുന്നു, ഇവ സാധാരണയായി ഡൈ ചെയ്ത സോളിഡ് നെയ്ത തുണികളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ കുറവ് നനഞ്ഞ ക്രോക്കിംഗ് പ്രകടനം ഉത്പാദിപ്പിക്കാം. നനഞ്ഞ ഉരസൽ ഗ്രേഡ് പ്രതീക്ഷകൾ സാമ്പിളിംഗിൽ ചർച്ച ചെയ്ത് യോജിക്കണം — ഷിപ്പ്മെന്റിന് മുൻപുള്ള ഇൻസ്പെക്ഷനിൽ പിന്നീട് പ്രയോഗിക്കരുത്. വാങ്ങുന്നയാളുകൾ ഈ വിഭാഗങ്ങൾക്ക് പ്രത്യേകം സ്വീകാര്യമായ ഗ്രേഡ് ശ്രേണികൾ സ്ഥിരീകരിക്കണം, സ്റ്റാൻഡേർഡ് നെയ്ത തുണിക്ക് ഉപയോഗിക്കുന്ന അതേ പരിധിയിലേക്ക് ഡീഫോൾട്ട് ചെയ്യുന്നതിനുപകരം.
സാധിക്കും. ലാബ് ഡിപ്പ് പരിശോധന ലക്ഷ്യമിടുന്ന നിർമ്മാണത്തെ പ്രതിനിധീകരിക്കുന്ന ഒരു ചെറിയ സാമ്പിളിൽ നിയന്ത്രിത സാഹചര്യങ്ങളിൽ നടത്തുന്നു. ബൾക്ക് ഉൽപ്പാദനം ഡൈ ലോട്ട് സ്ഥിരത, വാഷ് പ്രക്രിയ സ്ഥിരത, ഫിനിഷിംഗ് ട്രീറ്റ്മെന്റ് ഏകീകൃതത — ഒരു ലാബ് സാമ്പിളിൽ ആവർത്തിക്കപ്പെടാത്ത ചരങ്ങൾ അവതരിപ്പിക്കുന്നു. തേർഡ്-പാർട്ടി ലബോറട്ടറിയുടെ ഷിപ്പ്മെന്റിന് മുൻപുള്ള പരിശോധന ബൾക്ക് ഉൽപ്പാദനം അംഗീകരിക്കപ്പെട്ട ലാബ് ഡിപ്പിന്റെ അതേ മാനദണ്ഡം പാലിക്കുന്നുണ്ടെന്ന് സ്ഥിരീകരിക്കാനുള്ള ഏറ്റവും വിശ്വസനീയമായ മാർഗമാണ്.
Runtang Textile യൂറോപ്പ്, വടക്കേ അമേരിക്ക, ഓസ്ട്രേലിയ എന്നിവിടങ്ങളിലുടനീളമുള്ള അപ്പാരൽ ബ്രാൻഡുകൾക്ക് നെയ്തെടുത്ത തുണികൾ ഉൽപ്പാദിപ്പിക്കുന്നു. നിങ്ങളുടെ തുണി സോഴ്സിംഗ് പ്രക്രിയ ആരംഭിക്കാൻ ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുകയോ ഒരു ക്വോട്ട് നേടുകയോ ചെയ്യുക.
 വ്യവസായ വീക്ഷണങ്ങൾ
പരുത്തി വസ്തുവുള്ള ജേഴ്സി നിറ്റ് സാങ്കേതികവിദ്യ
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
യോഗ, പൈലേറ്റ്സ് ധരിക്കാനുള്ള തുണി: റിക്കവറി, മൃദുത്വം, ബൾക്ക് സ്ട്രെച്ച് സ്വഭാവം
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
വസ്ത്ര ബ്രാൻഡുകൾക്കായുള്ള വാഫിൾ നിറ്റ് ഫാബ്രിക് GSM ഗൈഡ്
കൂടുതൽ വായിക്കുക ഫാബ്രിക് ഗൈഡ്
വസ്ത്രങ്ങൾക്കുള്ള ചെനില്ലെ നെയ്ത തുണി: മൃദുത്വം, പില്ലിംഗ് സാധ്യത, ബൾക്ക് അനുമതി
കൂടുതൽ വായിക്കുക തുണി
നെയ്ത തുണികളുടെ ഗുണനിലവാരവും മാനദണ്ഡങ്ങളും മനസ്സിലാക്കുന്നു
കൂടുതൽ വായിക്കുക