2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

കേബിൾ നിറ്റ് തുണി വികസനത്തിൽ ബൾക്ക് ഉൽപ്പാദനം ആരംഭിക്കുന്നതിന് മുമ്പ് തന്നെ പ്രശ്നങ്ങൾ ഉണ്ടാകാറുണ്ട്. ടെക്നിക്കൽ സാമ്പിൾ ഘട്ടത്തിൽ ഗേജ്, റിപ്പീറ്റ് വീതി, ഡ്രോ-ഇൻ എന്നിവ പരിശോധിച്ചിട്ടില്ലെങ്കിൽ, ബൾക്ക് ഉൽപ്പാദനത്തിലേക്ക് കടക്കുന്നതിന് മുമ്പ് ഡിസൈനിന് അധിക സാമ്പ്ലിംഗ് റൗണ്ടുകൾ ആവശ്യമായി വന്നേക്കാം. സോഴ്സിംഗ് ടീമുകൾക്ക്, ആദ്യ സാമ്പിൾ അഭ്യർത്ഥന നൽകുന്നതിന് മുമ്പ് ഈ വേരിയബിളുകൾ സ്ഥിരീകരിക്കേണ്ടതാണ്.
ഫ്ലാറ്റ് നിറ്റ് മെഷീനിൽ ഓരോ ഇഞ്ചിലുമുള്ള സൂചികളുടെ എണ്ണത്താൽ അളക്കുന്ന ഗേജ്, കേബിൾ നിറ്റ് തുണിയുടെ കേബിൾ നിർവചനം, തുണിയുടെ ഭാരം, പാനൽ സ്ഥിരത എന്നിവ രൂപപ്പെടുത്തുന്ന ആദ്യ വേരിയബിളുകളിൽ ഒന്നാണ്. 5GG മുതൽ 7GG വരെയുള്ള താഴ്ന്ന ഗേജ് ശ്രേണികൾക്ക് കനത്ത നൂലുകൾ ഉൾക്കൊള്ളാൻ കഴിയും, കൂടാതെ കൂടുതൽ വ്യക്തമായ കേബിൾ റിലീഫ് ഉണ്ടാക്കി കനത്ത നിറ്റ്വെയർ നൽകുന്നു. 10GG മുതൽ 14GG വരെയുള്ള ഉയർന്ന ഗേജ് ശ്രേണികൾക്ക് സാധാരണയായി നേർത്ത നൂലുകൾ ആവശ്യമാണ്, കൂടാതെ കൂടുതൽ കോംപാക്ട് കേബിൾ പാനലുകൾ സൃഷ്ടിക്കുന്നു. അന്തിമ ഫലം ഇപ്പോഴും നൂലിന്റെ കൗണ്ട്, സ്റ്റിച്ച് സാന്ദ്രത, ഫിനിഷിംഗ് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു, അതിനാൽ ഒരു റഫറൻസ് ചിത്രത്തിൽ നിന്ന് മാത്രം തിരഞ്ഞെടുക്കാതെ, ഒരു ഡെവലപ്മെന്റ് സ്വാച്ച് ഉപയോഗിച്ച് ഗേജ് സ്ഥിരീകരിക്കണം.
ഗേജും തുണിയുടെ ഭാരവും തമ്മിലുള്ള ബന്ധം രേഖീയമല്ല, അത് നിശ്ചിതവുമല്ല: നിർമ്മാണ രീതി, നൂലിന്റെ ട്വിസ്റ്റ്, സ്റ്റിച്ച് സാന്ദ്രത എന്നിവയെ ആശ്രയിച്ച് GSM മാറാം, അതിനാൽ ഏതൊരു ഭാര ലക്ഷ്യവും ഗേജിൽ നിന്ന് മാത്രം കണക്കാക്കാതെ ഒരു ഫാബ്രിക് സ്വാച്ചിന് എതിരെ സ്ഥിരീകരിക്കണം. എന്നിരുന്നാലും, ഒരു ദിശാസൂചന എന്ന നിലയിൽ, കേബിൾ നിറ്റ് തുണിയിലെ താഴ്ന്ന ഗേജ് ഘടനകൾ സാധാരണയായി ഔട്ടർവെയറിനും ഘടനാപരമായ നിറ്റ്വെയറിനും അനുയോജ്യമായ കൂടുതൽ ഭാരമുള്ള ഫിനിഷ്ഡ് ഭാരങ്ങൾ നൽകുന്നു, അതേസമയം ഉയർന്ന ഗേജ് ഘടനകൾ ലേയറിംഗ് പീസുകൾക്കും മിഡ്-സീസൺ കളക്ഷനുകൾക്കും കൂടുതൽ അനുയോജ്യമായ ഭാരം കുറഞ്ഞ ഓപ്ഷനുകൾ നൽകുന്നു.
വികസന ആവശ്യങ്ങൾക്ക്, ടെക്ക് പാക്ക് സമർപ്പിക്കുന്നതിന് മുമ്പ് ഗേജ് തിരഞ്ഞെടുപ്പ് സ്ഥിരീകരിക്കണം. ആദ്യ സാമ്പിളിന് ശേഷം ഗേജ് മാറ്റുന്നത് മെഷീൻ സെറ്റപ്പ് പുനഃക്രമീകരിക്കുക, നൂൽ ഉപഭോഗം വീണ്ടും കണക്കാക്കുക, മിക്ക കേസുകളിലും പൂർണ്ണമായി പുതിയൊരു സാമ്പിൾ ഉൽപ്പാദിപ്പിക്കുക എന്നിവ അർത്ഥമാക്കുന്നു. ഈ തീരുമാനം മറ്റെല്ലാറ്റിനും മുമ്പുള്ളതാണ്.
ഒരു കേബിൾ നിറ്റ് തുണി ഡിസൈൻ ആവർത്തിക്കുന്ന പാനൽ യൂണിറ്റുകളിൽ നിന്നാണ് നിർമ്മിക്കുന്നത്. ഓരോ കേബിൾ പാനലും ഒരു നിശ്ചിത എണ്ണം സൂചികൾ ഉൾക്കൊള്ളുന്നു — അതാണ് റിപ്പീറ്റ് വീതി. തുണിയിലുടനീളമുള്ള മൊത്തം റിപ്പീറ്റുകളുടെ എണ്ണം മെഷീന്റെ ഉപയോഗയോഗ്യമായ സൂചി എണ്ണത്തിൽ തുല്യമായി യോജിക്കണം, അല്ലെങ്കിൽ ഡിസൈൻ സമമിതിയായി ഉൽപ്പാദിപ്പിക്കാൻ കഴിയില്ല. റിപ്പീറ്റ് വ്യക്തമായി വിഭജിക്കുന്നില്ലെങ്കിൽ, പാനൽ സ്റ്റിച്ച് എണ്ണം ക്രമീകരിക്കുക, റിപ്പീറ്റുകളുടെ എണ്ണം മാറ്റുക, അല്ലെങ്കിൽ ലക്ഷ്യമിടുന്ന തുണിയുടെ വീതി മാറ്റുക എന്നിവയാണ് ഓപ്ഷനുകൾ. സാമ്പ്ലിംഗ് ആരംഭിച്ചാൽ ഈ ക്രമീകരണങ്ങളിൽ ഒന്നും എളുപ്പമല്ല.
റിപ്പീറ്റ് പൊരുത്തക്കേട് കേബിൾ സാമ്പിളുകൾ പുനരവലോകനം ചെയ്യേണ്ടതിന് ഇടയാക്കുന്ന ഒരു സാധാരണ കാരണമാണ്. ഒരു സ്കെച്ചിലോ CAD ഫയലിലോ ഒരു ഡിസൈൻ സന്തുലിതമായി തോന്നാം, പക്ഷേ റിപ്പീറ്റ് വീതി മെഷീൻ സെറ്റപ്പുമായി യോജിക്കുന്നില്ലെങ്കിൽ ഉദ്ദേശിച്ച വീതിയിൽ അത് ശരിയായി ടൈൽ ചെയ്യാൻ കഴിഞ്ഞേക്കില്ല. ലംബ റിപ്പീറ്റും പ്രധാനമാണ്: ഒരു കേബിൾ ക്രോസിംഗ് സൈക്കിൾ പൂർത്തിയാക്കാൻ എത്ര കോഴ്സ് വരികൾ ആവശ്യമാണോ അത്രയും, പൂർണ്ണ ഘടന വിലയിരുത്തുന്നതിന് മുമ്പ് ആവശ്യമായ സാമ്പിൾ നീളം കൂടുതലായിരിക്കും. സങ്കീർണ്ണമായ കേബിൾ ലേഔട്ടുകൾക്ക്, ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് ജാക്വാർഡ് നിറ്റ് തുണി വികസനത്തിൽ റിപ്പീറ്റ് സ്ഥാനം പരിശോധിക്കേണ്ടതുപോലെ തന്നെ, സാമ്പ്ലിംഗിന് മുമ്പ് പ്രൊഡക്ഷൻ ടീം തിരശ്ചീനവും ലംബവുമായ റിപ്പീറ്റുകൾ സ്ഥിരീകരിക്കണം.
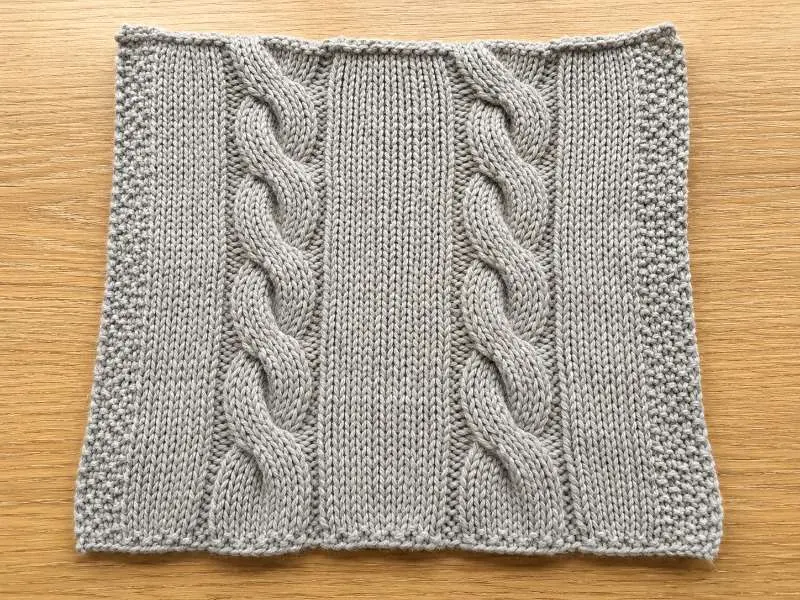
കേബിൾ നിറ്റ് തുണിക്ക് ബൾക്ക് കട്ടിംഗിനെയും യീൽഡ് പ്ലാനിംഗിനെയും നേരിട്ട് ബാധിക്കുന്ന ഒരു ഘടനാപരമായ സവിശേഷതയുണ്ട്: അത് ഉള്ളിലേക്ക് വലിയുന്നു. കേബിൾ ക്രോസിംഗ് സ്റ്റിച്ച് അടുത്തുള്ള ലൂപ്പുകളെ വശങ്ങളിലേക്ക് ഉള്ളിലേക്ക് വലിച്ചിടുന്നു, അത് ഒരേ മെഷീനിൽ ഒരേ ഗേജിൽ ഉൽപ്പാദിപ്പിക്കുന്ന സാധാരണ നിറ്റ് ഘടനയുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ തുണിയുടെ വിശ്രമാവസ്ഥയിലുള്ള വീതി കുറയ്ക്കുന്നു. ഒരു യൂണിറ്റ് വീതിയിൽ കൂടുതൽ കേബിളുകളും ക്രോസിംഗ് ഇടവേള കൂടുതൽ ആവർത്തിക്കുന്നതും ഡ്രോ-ഇൻ പ്രഭാവം കൂടുതൽ വ്യക്തമാക്കുന്നു.
ഇതിന്റെ അർത്ഥം, ഒരു ഫിനിഷ്ഡ് കേബിൾ നിറ്റ് തുണി പാനലിൽ അളക്കുന്ന വീതി, അതേ യന്ത്രത്തിൽ നിർമ്മിച്ച തുല്യമായ സാധാരണ ജേഴ്സി പാനലിന്റെ വീതിയേക്കാൾ കുറവായിരിക്കും എന്നാണ്. ടെക് പാക്കിൽ വീതി സ്പെസിഫിക്കേഷൻ എഴുതുമ്പോൾ ഡ്രോ-ഇൻ കണക്കിലെടുക്കാത്ത ഡെവലപ്മെന്റ് ടീമുകൾക്ക്, യന്ത്രം ശരിയായി ക്രമീകരിച്ചിട്ടുണ്ടെങ്കിലും, വളരെ ഇടുങ്ങിയതായി തോന്നുന്ന ആദ്യ സാമ്പിൾ ലഭിക്കും.
ഡ്രോ-ഇന് നഷ്ടപരിഹാരം നൽകാൻ, യന്ത്ര ക്രമീകരണത്തിൽ അധിക വീതി അനുവാദം ചേർക്കേണ്ടതുണ്ട്; കൃത്യമായ അളവ് കേബിൾ സാന്ദ്രത, ക്രോസിംഗ് ആവൃത്തി, നൂൽ ഇലാസ്തികത എന്നിവയെ ആശ്രയിച്ചിരിക്കും. ഈ കണക്ക് നിർമ്മാണരീതിക്കനുസരിച്ച് വ്യത്യാസപ്പെടുന്നു, ഓരോ ഡിസൈനിനും പ്രത്യേകം പ്രൊഡക്ഷൻ ടീമുമായി സ്ഥിരീകരിക്കണം — വിവിധ കേബിൾ പാറ്റേണുകളിൽ ഒരുപോലെ പ്രയോഗിക്കാവുന്ന സാർവത്രിക സ്ഥിരാങ്കമല്ല ഇത്. ബൾക്ക് തലത്തിൽ, ഡ്രോ-ഇൻ ഓരോ റോളിന്റെയും തുണി ലഭ്യതയെയും ബാധിക്കുന്നു, അതിനാൽ ബൾക്ക് തുണി അളവ് ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് അസംസ്കൃത വസ്തു കണക്കുകൂട്ടലിൽ ഇത് ഉൾപ്പെടുത്തണം.
ഗേജും റിപ്പീറ്റും കൂടാതെ, ഒരു കേബിൾ നിറ്റ് തുണി ഡിസൈൻ ഒരു ബൾക്ക് റണ്ണിൽ സ്ഥിരതയോടെ പുനർനിർമ്മിക്കാനാകുമോ എന്ന് നിർണ്ണയിക്കുന്ന നിരവധി ഉൽപ്പാദന പരിമിതികളുണ്ട്. ഇവ ബൾക്ക് അനുമതിക്ക് ശേഷമല്ല, ടെക്നിക്കൽ സാമ്പിൾ ഘട്ടത്തിൽത്തന്നെ സ്ഥിരീകരിക്കണം. മുഴുവൻ സ്പെക് ഷീറ്റിലും ഗേജും സ്റ്റിച്ച് സാന്ദ്രതയും എങ്ങനെ പരസ്പരം പ്രവർത്തിക്കുന്നു എന്നതിന് റഫറൻസായി, കേബിൾ നിറ്റ് തുണി ഗേജും സ്റ്റിച്ച് സാന്ദ്രതയും അനുബന്ധ തുണി ഗൈഡിൽ വിശദമായി പരാമർശിച്ചിരിക്കുന്നു.
കട്ട് ആൻഡ് സ്യൂ ഉൽപ്പാദനത്തിലെ പാനൽ അലൈൻമെന്റിന്, സീം പോയിന്റുകളിലെ കേബിൾ പാനലുകൾ ജോയിന്റിൽ ഉടനീളം കേബിൾ റിപ്പീറ്റ് ദൃശ്യപരമായി തുടർച്ചയായിരിക്കുന്ന വിധത്തിൽ സ്ഥാപിക്കണം. ഇത് സാധാരണ ജേഴ്സിക്കോ ഇന്റർലോക്കിനോ ഇല്ലാത്ത ഒരു അലൈൻമെന്റ് ടോളറൻസ് ആവശ്യകത കട്ടിംഗിൽ ഏർപ്പെടുത്തുന്നു. ടെക് പാക്കിൽ സീമുകളിലെ കേബിൾ അലൈൻമെന്റ് വ്യക്തമാക്കിയിട്ടില്ലെങ്കിൽ, പ്രീ-പ്രൊഡക്ഷൻ അനുമതിയിൽ ഗാർമെന്റ് തലത്തിലെ QC മിസ്അലൈൻമെന്റ് ഒരു ന്യൂനതയായി ചൂണ്ടിക്കാണിക്കാൻ സാദ്ധ്യതയുണ്ട്. സ്യൂ-ബൈ സാമ്പിൾ കട്ട് ചെയ്യുന്നതിന് മുമ്പ് അലൈൻമെന്റ് സ്പെക്ക് എഴുതി ചേർക്കണം.
നൂൽ ട്വിസ്റ്റ് ദിശ കേബിൾ നിറ്റ് തുണിയുടെ ദൃശ്യ സന്തുലിതാവസ്ഥയെ ഇപ്പോഴും ബാധിക്കാം, പ്രത്യേകിച്ച് ഫിനിഷിംഗിന് ശേഷം കേബിൾ റിലീഫ്, ഉപരിതല ബയാസ്, റിക്കവറി എന്നിവ ദൃശ്യമാകുന്ന ഘടനകളിൽ. എന്നിരുന്നാലും, കേബിൾ ക്രോസിംഗ് ദിശ തന്നെ അംഗീകരിച്ച പാറ്റേണും യന്ത്ര ക്രമീകരണവും വഴി നിയന്ത്രിക്കണം. റീഓർഡർ സ്ഥിരതയ്ക്കായി, അംഗീകരിച്ച നൂൽ സ്പെസിഫിക്കേഷൻ, കേബിൾ ദിശ, ഗേജ്, റിപ്പീറ്റ് വീതി, ഫിനിഷിംഗ് റൂട്ട് എന്നിവയെല്ലാം ഉൽപ്പാദന രേഖയിൽ രേഖപ്പെടുത്തണം.
കേബിൾ നിറ്റ് തുണിയിലെ ചുരുങ്ങൽ സ്വഭാവവും നിർമ്മാണരീതിയെ ആശ്രയിച്ചിരിക്കുന്നു, ഫൈബർ ഉള്ളടക്കത്തിൽ നിന്ന് മാത്രം അനുമാനിക്കരുത്. ഫിനിഷിംഗിന് ശേഷം കേബിൾ ഘടനകൾ സാധാരണ ഘടനകളിൽ നിന്ന് വ്യത്യസ്തമായി അയയുന്നു, അയവിന്റെ അളവ് അന്തിമ പാനൽ അളവുകളെ ബാധിക്കുന്നു. ബൾക്ക് ടോളറൻസുകൾക്ക് അനുയോജ്യമായ മാനദണ്ഡം ടെക്നിക്കൽ സാമ്പിളിൽ നടത്തുന്ന വാഷിന് ശേഷമുള്ള ചുരുങ്ങൽ പരിശോധനയാണ് — ഫൈബർ തലത്തിലെ പൊതുവായ ചുരുങ്ങൽ കണക്കല്ല.
Runtang Textile ൽ, ഗേജ് തിരഞ്ഞെടുപ്പ് മുതൽ റിപ്പീറ്റ് സ്ഥിരീകരണം വരെയും അംഗീകരിച്ച ബൾക്ക് സാമ്പ്ലിംഗ് വരെയും കേബിൾ നിറ്റ് ഡെവലപ്മെന്റ് പരിശോധിക്കാം. ഫോഷാനിലെ ഞങ്ങളുടെ ടീം അപ്പാരൽ ബ്രാൻഡുകൾക്കായി ഇഷ്ടാനുസൃത നിറ്റ് ഡെവലപ്മെന്റ് പിന്തുണയ്ക്കുന്നു; ഇഷ്ടാനുസൃത സോളിഡ് കളർ MOQ ഓരോ നിറത്തിനും 200 kg മുതലും ഇഷ്ടാനുസൃത ഡെവലപ്മെന്റ് ഓർഡറുകൾ 1,000 kg മുതലും ആരംഭിക്കുന്നു. സീസണൽ ബൾക്ക് ഓർഡറുകൾ നൽകുന്നതിന് മുമ്പ് നിയന്ത്രിത സാമ്പ്ലിംഗ് രേഖകൾ ആവശ്യമുള്ള ബ്രാൻഡുകൾക്ക് ഇത് കേബിൾ നിറ്റ് തുണിയെ അനുയോജ്യമാക്കുന്നു.
ഗേജ് തിരഞ്ഞെടുപ്പ് ആവശ്യമായ ഭാരവും കേബിൾ വ്യക്തതയും അനുസരിച്ചിരിക്കും. വ്യക്തമായ ടെക്സ്ചർ ഉള്ള ഹെവിവെയ്റ്റ് കേബിൾ ഘടനകൾക്ക് സാധാരണയായി കുറഞ്ഞ ഗേജ് ശ്രേണികൾ (ഏകദേശം 5GG മുതൽ 7GG വരെ) ഉപയോഗിക്കുന്നു; ഭാരം കുറഞ്ഞതോ നേർത്തതോ ആയ കേബിൾ പാനലുകൾക്ക് മധ്യ ശ്രേണിയിലെ ഗേജുകൾ (ഏകദേശം 10GG മുതൽ 12GG വരെ) കൂടുതൽ അനുയോജ്യമാണ്. ഒരു നിർദ്ദിഷ്ട ഡിസൈനിനുള്ള ശരിയായ ഗേജ് ഒരു ഡെവലപ്മെന്റ് സ്വാച്ചിന് എതിരെ സ്ഥിരീകരിക്കണം — ഒരു റഫറൻസ് ചിത്രത്തിൽ നിന്ന് മാത്രം ഗേജ് വിശ്വസനീയമായി അനുമാനിക്കാനാവില്ല. ഒരു റഫറൻസ് തുണിയോ ഭാര ലക്ഷ്യമോ ഉണ്ടെങ്കിൽ, ടെക് പാക്ക് അന്തിമമാക്കുന്നതിന് മുമ്പ് അത് ഡെവലപ്മെന്റ് ടീമുമായി പങ്കിടുക.
ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ്, അംഗീകരിക്കപ്പെട്ട രേഖയിൽ ഗേജ്, നൂൽ സ്പെസിഫിക്കേഷൻ, റിപ്പീറ്റ് വീതി, കേബിൾ ദിശ, ഫിനിഷ്ഡ് വീതി, ചുരുങ്ങൽ ഫലം, നിറം അംഗീകാര നില എന്നിവ ഉൾപ്പെടുത്തണം. സർട്ടിഫൈഡ് അല്ലെങ്കിൽ റീസൈക്കിൾ ചെയ്ത നൂൽ ആവശ്യപ്പെട്ടാൽ, സാമ്പിളിംഗ് സമയത്ത് മെറ്റീരിയൽ ക്ലെയിം രേഖകളും സ്ഥിരീകരിക്കണം. ഉത്തരവാദിത്വപൂർവ്വമായ സോഴ്സിംഗ് പ്രോഗ്രാമുകളിലെ ചെയിൻ-ഓഫ്-കസ്റ്റഡി, മെറ്റീരിയൽ ക്ലെയിം ആവശ്യകതകൾക്കായി Textile Exchange സ്റ്റാൻഡേർഡുകൾ പരാമർശിക്കാം.
ഒരു കേബിൾ നെയ്ത തുണി വികസന ബ്രീഫിൽ പ്രവർത്തിക്കുകയാണോ? നിങ്ങളുടെ ഗേജ് ലക്ഷ്യം, റിപ്പീറ്റ് റഫറൻസ്, വീതി സ്പെസിഫിക്കേഷൻ എന്നിവ ഞങ്ങളുടെ വികസന ടീമുമായി പങ്കിടുക. ഒരു സാമ്പിളിംഗ് റൗണ്ട് നഷ്ടമാകുന്നതിന് മുമ്പ് റിപ്പീറ്റ് ലോജിക്കും ഡ്രോ-ഇൻ പ്രശ്നങ്ങളും തിരിച്ചറിയാൻ സാമ്പിളിംഗിന് മുമ്പ് ഞങ്ങൾ ടെക് പാക്കുകൾ പരിശോധിക്കുന്നു. ആരംഭിക്കാൻ ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുകയോ ക്വോട്ട് എടുക്കുകയോ ചെയ്യുക.
 തുണി
ടൈ ഡൈ നിറ്റ്: നിങ്ങൾ ഇഷ്ടപ്പെടുന്ന ഒരു ധീരവും സ്റ്റൈലിഷുമായ ട്രെൻഡ്
കൂടുതൽ വായിക്കുക സാങ്കേതിക അറിവ്
ജേഴ്സി നെയ്ത തുണിയിൽ ഉപയോഗിക്കുന്ന ഫൈബർ തരങ്ങൾ
കൂടുതൽ വായിക്കുക സുസ്ഥിരത
നെയ്ത വസ്ത്രങ്ങളിലെ ഹെംപ്, ലിനൻ തുണി: ബൾക്ക് പെരുമാറ്റം, സർട്ടിഫിക്കേഷൻ, സാമ്പിൾ എടുക്കുന്നതിന് മുൻപ് പരിശോധിക്കേണ്ട കാര്യങ്ങൾ
കൂടുതൽ വായിക്കുക വ്യവസായ വീക്ഷണങ്ങൾ
ജാക്വാർഡ് നെയ്ത തുണി വാങ്ങുമ്പോൾ എന്തെല്ലാം പരിഗണിക്കണം
കൂടുതൽ വായിക്കുക ഫാബ്രിക് ഗൈഡ്
ഘടനാപരമായ വസ്ത്രങ്ങൾക്കുള്ള ഓട്ടോമാൻ നെയ്ത തുണി: റിബ് ടെക്സ്ചർ, റിക്കവറി, കട്ടിംഗ് സ്പെസിഫിക്കേഷൻ
കൂടുതൽ വായിക്കുക