2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

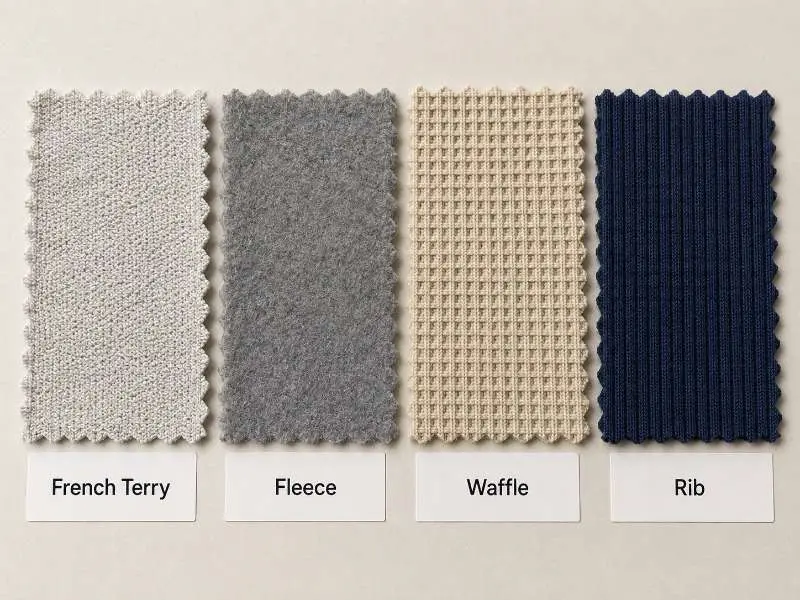
ഒരു ഹൂഡി കളക്ഷനായി അന്തിമമാക്കുന്ന തുണിയുടെ ഘടന സാമ്പിൾ അംഗീകാരം മുതൽ ബൾക്ക് റീഓർഡർ സ്ഥിരത വരെയുള്ള എല്ലാ കാര്യങ്ങളെയും സ്വാധീനിക്കുന്നു. ഫ്രഞ്ച് ടെറി, ഫ്ലീസ്, വാഫിൾ നിറ്റ്, റിബ് നിറ്റ് എന്നിവ ഓരോന്നും വ്യത്യസ്ത ഉപയോഗങ്ങൾക്ക് അനുയോജ്യമാണ് — ഓരോന്നും ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് സ്ഥിരീകരിക്കേണ്ട വ്യത്യസ്ത പാരാമീറ്ററുകൾ കൊണ്ടുവരുന്നു. ആദ്യ സാമ്പിൾ ഓർഡർ നൽകുന്നതിന് മുമ്പ് സോഴ്സിംഗ് ടീമുകൾ ഓരോ ഘടനയ്ക്കും എന്തെല്ലാം വ്യക്തമാക്കണം എന്നത് ഇതാ.
കാഷ്വൽവെയർ, ആത്ലെഷർ പ്രോഗ്രാമുകളിൽ ഏറ്റവും സാധാരണയായി വ്യക്തമാക്കപ്പെടുന്ന ഹൂഡി തുണിയാണ് ഫ്രഞ്ച് ടെറി. അതിന്റെ മിനുസമാർന്ന മുഖം സ്ഥിരതയുള്ള പ്രിന്റ് രജിസ്ട്രേഷൻ അനുവദിക്കുന്നു, അതേസമയം ലൂപ്പുള്ള പിൻഭാഗം മിതമായ ഈർപ്പ നിയന്ത്രണം നൽകുന്നു — രണ്ടും ബഹുഋതു കളക്ഷനുകൾ നിർമ്മിക്കുന്ന ബ്രാൻഡുകൾക്ക് പ്രസക്തമാണ്.
സാമ്പിൾ എടുക്കുന്നതിന് മുമ്പ് മൂന്ന് പാരാമീറ്ററുകൾ സ്ഥിരീകരിക്കുക: GSM ദിശ (നിർമ്മാണത്തെയും ഫിനിഷിംഗിനെയും ആശ്രയിച്ച് ഇത് വ്യത്യാസപ്പെടുന്നു), കോട്ടൺ-പോളിയെസ്റ്റർ മിശ്രിത അനുപാതം, പ്രീ-ഷ്രിങ്ക് ട്രീറ്റ്മെന്റ്. ഫിനിഷിംഗ് സമയത്ത് കോംപാക്ട് ചെയ്യാത്ത പക്ഷം കോട്ടൺ പ്രധാനമായ ഫ്രഞ്ച് ടെറി കഴുകുമ്പോൾ ചുരുങ്ങാം; പ്രീ-ഷ്രിങ്കിംഗ് വ്യക്തമാക്കണം അല്ലെങ്കിൽ പാറ്റേൺ സൈസിംഗ് അതിനനുസരിച്ച് ക്രമീകരിക്കണം. പ്രാരംഭ സ്വാച്ചിൽ ലൂപ്പ് സ്ഥിരത പരിശോധിക്കേണ്ടതാണ്. അസമമായ ലൂപ്പുകൾ ഉപരിതല രൂപം, ഡൈ ഷേഡ് ധാരണ, ബൾക്ക് റോളുകളിലെ കൈകൊണ്ടുള്ള അനുഭവം എന്നിവയെ ബാധിച്ചേക്കാം. OEKO-TEX® Standard 100 സർട്ടിഫൈ ചെയ്ത ഓപ്ഷനുകൾ ലഭ്യമാണ്; സാമ്പിംഗ് സമയത്ത് സർട്ടിഫിക്കേഷൻ ആവശ്യകതകൾ സ്ഥിരീകരിക്കുക.
ഹൂഡി സാമ്പിംഗിനായി French terry knitted fabric താരതമ്യം ചെയ്യുന്ന ബ്രാൻഡുകൾക്ക്, ആദ്യ സാമ്പിൾ അംഗീകരിക്കുന്നതിന് മുമ്പ് GSM ദിശ, മിശ്രിത അനുപാതം, ചുരുങ്ങൽ നിയന്ത്രണം, ലൂപ്പ് സ്ഥിരത എന്നിവ സ്ഥിരീകരിക്കുക.
പല സ്വെറ്റ്ഷർട്ട് ഫ്ലീസ് ഓപ്ഷനുകളും ലൂപ്പ്-ബാക്ക് നിറ്റ് ഘടനയിൽ നിന്ന് ആരംഭിച്ച് ഒരു വശത്തോ ഇരുവശത്തോ ബ്രഷ് ചെയ്യുന്നു. ബ്രഷിംഗ് പ്രക്രിയ ഉപരിതല നാരുകളെ ഒരു നാപ്പുള്ള പാളിയായി ഉയർത്തുന്നു, ഇത് താപം നിലനിർത്തുന്നത് വർദ്ധിപ്പിക്കുകയും ബൾക്ക് റോളുകളിൽ ഷേഡും ഉപരിതല ഘടനയും എങ്ങനെ പരിശോധിക്കണം എന്നത് മാറ്റുകയും ചെയ്യുന്നു.
സാമ്പിംഗിന് മുമ്പ് രണ്ട് പാരാമീറ്ററുകൾ ശ്രദ്ധിക്കേണ്ടതുണ്ട്: ആന്റി-പില്ലിംഗ് ഗ്രേഡും ബൾക്ക് ഷേഡ് സ്ഥിരതയും. പില്ലിംഗ് സ്വഭാവം നാരു മിശ്രിതത്തെയും ബ്രഷിംഗ് തീവ്രതയെയും ആശ്രയിച്ചിരിക്കുന്നു; സാമ്പിൾ അന്വേഷണം സമർപ്പിക്കുമ്പോൾ പില്ലിംഗ് പ്രതിരോധ പരീക്ഷണ ഡാറ്റ ആവശ്യപ്പെടുക. കനത്തിൽ ബ്രഷ് ചെയ്ത ഉപരിതലങ്ങളിൽ ഡൈ ലോട്ടുകൾ തമ്മിലുള്ള ബൾക്ക് ഷേഡ് സ്ഥിരത കൈകാര്യം ചെയ്യാൻ ബുദ്ധിമുട്ടാണ് — ഇത് ബൾക്ക് അംഗീകാരത്തിന് ശേഷം ഉന്നയിക്കുന്നതിന് പകരം സാമ്പിംഗ് ഘട്ടത്തിൽ തന്നെ ചൂണ്ടിക്കാണിക്കണം. ഔട്ടർവെയർ ഭാരമുള്ള പോളാർ ഫ്ലീസിനായി, നിർമ്മാണത്തെയും ഫിനിഷിംഗിനെയും ആശ്രയിച്ച് കൂടുതൽ ഭാരമുള്ള GSM ഓപ്ഷനുകൾക്കായി polar fleece fabric for outerwear കാണുക.
ബ്രഷ് ചെയ്ത ഉപരിതലങ്ങൾ ആവശ്യമുള്ള ഹൂഡി പ്രോഗ്രാമുകൾക്കായി, ബൾക്ക് അനുമതിക്ക് മുമ്പ് ഫ്ലീസ് നെയ്ത തുണി യുടെ ബ്രഷിംഗ് നിലവാരം, പില്ലിംഗ് പ്രതിരോധ പ്രകടനം, നിറത്തിലെ സ്ഥിരത എന്നിവ പരിശോധിക്കേണ്ടതാണ്.
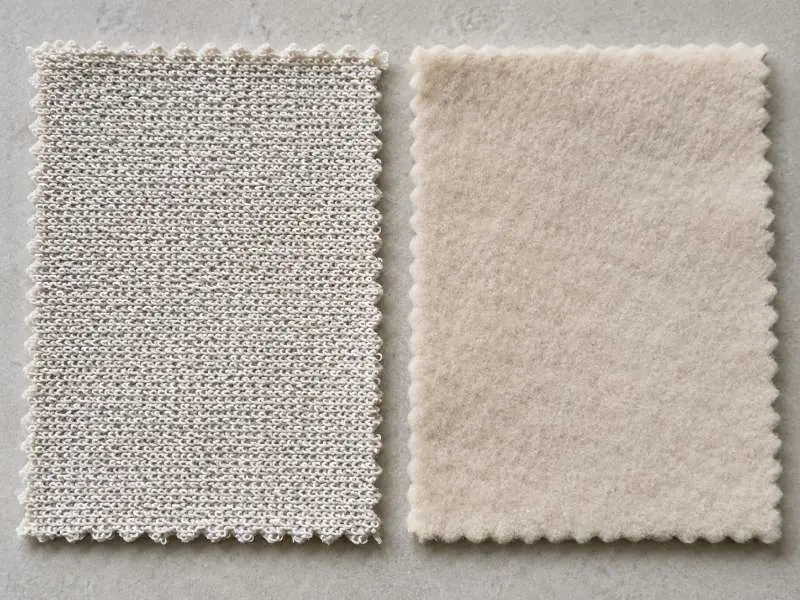
തങ്ങളുടെ ഉൽപ്പന്നത്തെ സാധാരണ ഫ്രഞ്ച് ടെറിയിൽ നിന്ന് വേർതിരിക്കുന്ന ഘടനയുള്ള കാഷ്വൽവെയർ സൗന്ദര്യശാസ്ത്രം ബ്രാൻഡുകൾ തേടുന്നതിനാൽ വാഫിൾ നിറ്റ് ഹൂഡി പ്രോഗ്രാമുകളിൽ ഇടം നേടിയിട്ടുണ്ട്. തേനീച്ചക്കൂട് സെൽ ഘടന ദൃശ്യ സ്വഭാവം ചേർക്കുന്നു, പക്ഷേ ഫ്ലാറ്റ്-ഫെയ്സ് ഘടനകൾ അത്രയും അളവിൽ കാണിക്കാത്ത ചുരുങ്ങൽ സ്വഭാവവും ഇത് കൊണ്ടുവരുന്നു.
സാമ്പിൾ എടുക്കുന്നതിന് മുമ്പ് സെൽ വലിപ്പവും പ്രീ-ഷ്രിങ്ക് ട്രീറ്റ്മെന്റും സ്ഥിരീകരിക്കുക. നിറ്റിംഗ് അല്ലെങ്കിൽ ഫിനിഷിംഗ് സമയത്ത് ടെൻഷൻ നന്നായി നിയന്ത്രിക്കാത്ത പക്ഷം വാഫിൾ നിറ്റിൽ ടോർക്ക് — സൈഡ് സീമിനൊപ്പം വളയൽ — ഉണ്ടാകാം. ബൾക്ക് അംഗീകാരത്തിലേക്ക് നീങ്ങുന്നതിന് മുമ്പ് പ്രാരംഭ സാമ്പിളിൽ ഇത് പരിശോധിക്കുക. കസ്റ്റം സോളിഡ് നിറങ്ങൾക്ക്, ലാബ് ഡിപ്പിന് മുമ്പ് MOQ സ്ഥിരീകരിക്കുക. Runtang-ന്റെ നിലവിലെ MOQ ഘടനയിൽ, സ്റ്റോക്ക് തുണികൾ ഓരോ നിറത്തിനും 1 റോൾ (~23 kg) മുതൽ ആരംഭിക്കുന്നു, അതേസമയം കസ്റ്റം സോളിഡ് നിറങ്ങൾ സാധാരണയായി ഓരോ നിറത്തിനും 200 kg മുതൽ ആരംഭിക്കുന്നു. ആദ്യ ലാബ് ഡിപ്പ് പരിശോധിക്കുമ്പോൾ വാഫിൾ സെൽ ഘടനയിലുടനീളമുള്ള ഡൈ-അപ്ടേക്ക് ഏകീകൃതതയും പരിശോധിക്കുക.
കാണാവുന്ന ടെക്സ്ചർ ഉള്ള ഹുഡി സ്റ്റൈലുകൾക്ക്, വാഫിൾ ഫാബ്രിക് സാമ്പിൾ ചെയ്യുമ്പോൾ സെൽ വലിപ്പം, ചുരുങ്ങൽ ദിശ, ടോർക്ക് അപകടസാധ്യത, നിറ ഏകീകരണം എന്നിവ ഒരുമിച്ച് പരിശോധിക്കണം.
ഹുഡിയുടെ കഫ്, അരപ്പട്ട, കോളർ ട്രിമ്മുകൾ എന്നിവയ്ക്ക് റിബ് നിറ്റ് ആണ് സാധാരണ തിരഞ്ഞെടുപ്പ് — എന്നാൽ ബോഡിക്ക് ചേരുന്ന റിബ്-ബോഡി സ്റ്റൈലുകളിൽ ഇത് പ്രധാന ബോഡി ഫാബ്രിക്കായും വരുന്നു. ഈ രണ്ട് ഉപയോഗങ്ങൾക്കും വ്യത്യസ്ത സ്പെസിഫിക്കേഷനുകൾ ആവശ്യമാണ്.
ട്രിം ഉപയോഗത്തിന്, നിർണായക ഘടകങ്ങൾ റിബ് അനുപാതവും (നിർമ്മാണം അനുസരിച്ച് 1×1, 2×2 എന്നിവയാണ് ഏറ്റവും സാധാരണം) സ്ട്രെച്ച് റിക്കവറിയുമാണ്; ഇത് കഴുകൽ ചക്രങ്ങളിലുടനീളം പ്രധാന ബോഡി ഫാബ്രിക്കിന്റെ പെരുമാറ്റവുമായി ഒത്തുപോകണം. പ്രധാന ബോഡി റിബിന്, നിർമ്മാണത്തിനും ഫിനിഷിംഗിനും അനുസരിച്ച് GSM പരിധി ഉറപ്പാക്കി, സാമ്പിളിംഗിന് മുമ്പ് പാറ്റേണിൽ ചുരുങ്ങൽ അനുവദനീയത ഉൾപ്പെടുത്തണം. റിബ് ട്രിമ്മും പ്രധാന ബോഡിയും തമ്മിലുള്ള നിറ പൊരുത്തം ആവർത്തിച്ചുള്ള അംഗീകാര പ്രശ്നമാണ് — നിർമ്മാണം അനുവദിക്കുന്നിടത്ത് ഡൈ-ലോട്ട് പൊരുത്തപ്പെടുത്തിയ സാമ്പിളിംഗ് ആവശ്യപ്പെടണം.
ട്രിമ്മുകൾക്കും ബോഡിക്ക് ചേരുന്ന റിബ്-ബോഡി സ്റ്റൈലുകൾക്കും, റിബ് നിറ്റ് ഫാബ്രിക് റിക്കവറി, ഷേഡ് മാച്ചിംഗ് പ്രശ്നങ്ങൾ കുറയ്ക്കാൻ പ്രധാന ബോഡി ഫാബ്രിക്കിനൊപ്പം അംഗീകരിക്കണം.
ഘടന ഏതായാലും, നാല് ചോദ്യങ്ങൾ സാമ്പിൾ നിരസിക്കപ്പെടുന്നത് തടയാൻ സഹായിക്കുന്നു. ഒന്ന്, ലക്ഷ്യമിടുന്ന സീസണും അതിന് GSM ദിശ അനുയോജ്യമാണോ എന്നും നിർണ്ണയിക്കുക — മറ്റേതെങ്കിലും തീരുമാനങ്ങൾക്ക് മുമ്പ് ഏത് ഫാബ്രിക് കുടുംബം സാധ്യമെന്ന് ഇത് സ്വാധീനിക്കുന്നു. രണ്ട്, ഡിസൈൻ ഉപരിതല പ്രിന്റിലാണോ എംബ്രോയിഡറിയിലാണോ ആശ്രയിക്കുന്നതെന്ന് ഉറപ്പാക്കുക; ഫ്രഞ്ച് ടെറി പോലുള്ള മിനുസമാർന്ന ഉപരിതല ഘടനകൾ അലങ്കാരം കൈകാര്യം ചെയ്യുന്ന രീതി ബ്രഷ് ചെയ്തതോ ടെക്സ്ചർ ഉള്ളതോ ആയ ഉപരിതലങ്ങളിൽ നിന്ന് വ്യത്യസ്തമാണ്. മൂന്ന്, പ്രതീക്ഷിക്കുന്ന വാഷ് പെർഫോമൻസ് മാനദണ്ഡം നിർവചിച്ച്, ആദ്യ സാമ്പിൾ പരാജയപ്പെട്ടതിന് ശേഷമല്ല, ഉൽപ്പാദനത്തിന് മുമ്പ് തന്നെ പാറ്റേൺ സ്പെക്കിൽ ചുരുങ്ങൽ അനുവദനീയത ഉൾപ്പെടുത്തണം. നാല്, ട്രിം ഫാബ്രിക് വേറെയായി വാങ്ങുന്നുവെങ്കിൽ, സാമ്പിൾ ഘട്ടത്തിൽ തന്നെ നിറ പൊരുത്ത ആവശ്യകതകൾ ഉറപ്പാക്കുക — ഹുഡി ഉൽപ്പാദനത്തിൽ ട്രിമ്മും ബോഡിയും തമ്മിലുള്ള ഷേഡ് വ്യത്യാസം ഏറ്റവും സാധാരണമായ ബൾക്ക് അംഗീകാര കാലതാമസ കാരണങ്ങളിലൊന്നാണ്.
GSM ദിശ ലക്ഷ്യമിടുന്ന സീസണിനെയും തിരഞ്ഞെടുത്ത ഫാബ്രിക് ഘടനയെയും ആശ്രയിച്ചിരിക്കുന്നു. ഫ്രഞ്ച് ടെറി, ഫ്ലീസ്, വാഫിൾ നിറ്റ് എന്നിവയ്ക്ക് നിർമ്മാണത്തിനും ഫിനിഷിംഗിനും അനുസരിച്ച് വിശാലമായ പരിധിയുണ്ട്. സാമ്പിളിംഗ് ബ്രീഫ് സമർപ്പിക്കുമ്പോൾ ഉദ്ദേശിക്കുന്ന ഉപയോഗ സീസൺ വ്യക്തമാക്കി, അന്തിമ സ്പെക്കിൽ ഉറപ്പിക്കുന്നതിന് മുമ്പ് വ്യത്യസ്ത ഭാരങ്ങളിലുള്ള റഫറൻസ് സ്വാച്ചുകൾ ആവശ്യപ്പെടുക. ആദ്യ സാമ്പിൾ പരിശോധിച്ചതിന് ശേഷം GSM പുതുക്കേണ്ടത് ഇത് ഒഴിവാക്കുന്നു.
അതെ, രണ്ടും ഒരേ ഉൽപ്പാദന സ്രോതസ്സിൽ നിന്ന് ഏകോപിപ്പിക്കുന്നത് നിറ വ്യത്യാസ അപകടസാധ്യത കാര്യമായി കുറയ്ക്കുന്നു. പ്രധാന ഫാബ്രിക്കിനൊപ്പം ഡൈ-ലോട്ട് പൊരുത്തപ്പെടുത്തിയ റിബ് സാമ്പിളിംഗ് ആവശ്യപ്പെടുക. സ്വീകാര്യതയ്ക്കുള്ള ഷേഡ് ബാൻഡ് ടോളറൻസ് ബൾക്ക് അംഗീകാരത്തിന് മുമ്പ് നിർവചിക്കണം, ബൾക്ക് റോളുകൾ വരുമ്പോൾ ആദ്യമായി വിലയിരുത്തരുത്.
ഹുഡി ഫാബ്രിക് ഘടന നേരത്തെ ഉറപ്പാക്കുന്നത് സാമ്പിൾ പുതുക്കൽ ചക്രങ്ങൾ ഒഴിവാക്കി ബൾക്ക് കാലക്രമങ്ങൾ സ്ഥിരമായി നിലനിർത്തുന്നു. സ്വാച്ചുകൾ ആവശ്യപ്പെടാൻ നിങ്ങളുടെ ടെക് പാക്ക് അല്ലെങ്കിൽ ഫാബ്രിക് ആവശ്യകതകൾ ഞങ്ങളുടെ കോൺടാക്ട് പേജ് വഴി സമർപ്പിക്കുക.
 സോഴ്സിംഗ് ഗൈഡ്
ഫാബ്രിക് ലാബ് ഡിപ്പ് അംഗീകാരത്തിന് ശേഷം നിങ്ങളുടെ ബൾക്ക് നിറം മാറുന്നത് എന്തുകൊണ്ട്
കൂടുതൽ വായിക്കുക ഫാബ്രിക് ഗൈഡ്
ഹൂഡികൾക്കുള്ള ഫ്ലീസ് തുണി: GSM, ബ്രഷിംഗ്, പില്ലിംഗ് അപകടസാധ്യത
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
നെയ്ത തുണി സാമ്പിൾ അംഗീകാര ചെക്ക്ലിസ്റ്റ്: ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പ് പാസ്, പുനരാലോചന അല്ലെങ്കിൽ നിരസനം
കൂടുതൽ വായിക്കുക സാങ്കേതിക അറിവ്
ആധുനിക സ്പോർട്സ്വെയറിന്റെ തുണിത്തരങ്ങളിലേക്ക് ഒരു യാത്ര
കൂടുതൽ വായിക്കുക തുണി
തുണി കത്തിക്കുന്ന പരീക്ഷണത്തിലൂടെ തുണിത്തരങ്ങൾ തിരിച്ചറിയാം
കൂടുതൽ വായിക്കുക