2009년부터 이어온 니트 원단 제조사 · 중국
2009년부터 이어온 니트 원단 제조사 · 중국

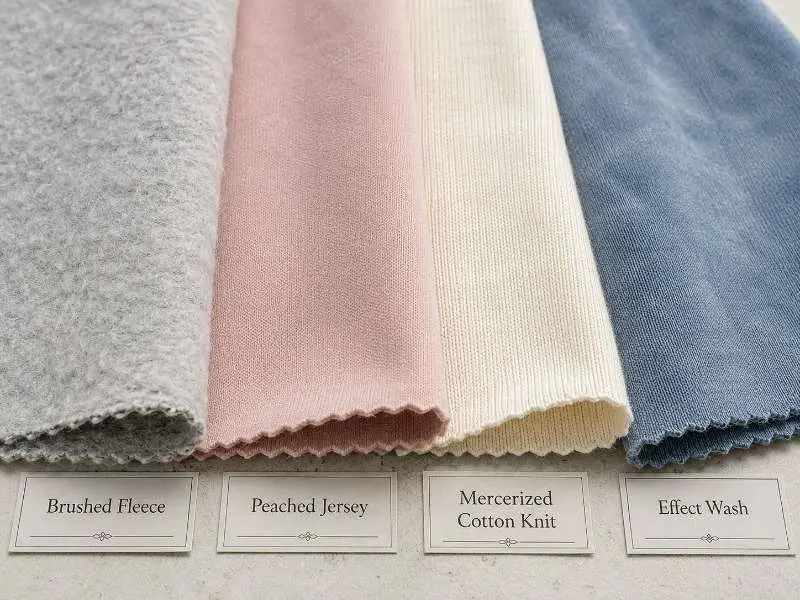
테크팩에 "소프트한 촉감"이라고 적는 것은 가공 사양이 아닙니다. 공정을 명시하지 않으면 공장은 기본 가공을 적용하는데, 기본 가공은 브랜드의 의도와 거의 일치하지 않습니다. 기모, 피칭, 머서라이징, 워싱 처리는 각각 니트 원단에 서로 다른 결과를 만들어내며, 대량 생산에서 저마다 다른 리스크 프로파일을 동반합니다. 올바른 가공 공정을 지정하고 생산 전 샘플에서 이를 검증하면 재주문 리스크를 줄이고 납품 로트 간 벌크 색상과 질감을 일정하게 유지할 수 있습니다.
가공은 일반적으로 편직 후, 염색 또는 후처리 단계 부근에서 이루어지지만 정확한 순서는 섬유, 조직, 가공 방법에 따라 달라집니다. 니트 원단의 가공은 세 가지 범주로 나뉩니다. 롤러나 연마면을 사용해 물리적 표면을 변화시키는 기계적 가공, 농축 처리로 섬유 특성을 재구성하는 화학적 가공, 그리고 제어된 교반을 통해 질감이나 색상 효과를 구현하는 워싱 가공입니다. 가공 방법은 원단의 섬유 조성, GSM 범위, 조직과 호환되어야 합니다. 220 GSM 코튼 저지에 적합한 공정이 140 GSM 조직에는 적합하지 않을 수 있으며, 이는 원사 조성과 처리 강도에 따라 달라집니다.
기모는 원단 표면을 부드러운 브리슬 롤러에 접촉시켜 섬유 말단을 일으켜 세워 벌키함과 따뜻한 촉감을 만듭니다. 가장 일반적으로 플리스 니트 원단에 적용되며 — 단면 및 양면 조직 포함 — 프렌치 테리의 루프 면에도 적용되어 특징적인 보온 내부를 형성합니다. 더 고운 저지에는 가벼운 기모 처리를 하면 파일을 크게 형성하지 않으면서 촉감을 부드럽게 할 수 있습니다. 주요 대량 생산 리스크는 표면 강도 저하입니다. 기모 원단은 착용 중 필링에 더 취약하므로, 이를 위해 안티필링 가공 단계를 함께 지정하는 경우가 많습니다. 로트 간 색상 편차도 기모 강도가 표면 반사를 변화시킬 때, 특히 강하게 기모된 롤 사이에서 발생할 수 있습니다. 바이어는 대량 생산 전에 생산 전 샘플을 승인하고 허용 가능한 촉감과 필링 한도를 정의해야 합니다.
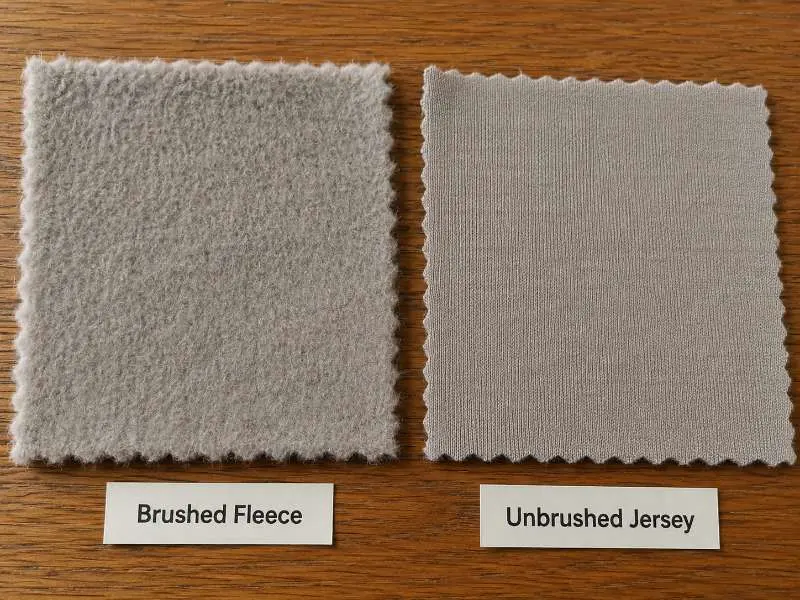
피칭은 에머리(연마재)가 입혀진 롤러로 원단 표면을 마모시켜 기모보다 짧고 촘촘한 질감을 만들어냅니다. 그 결과는 기모 플리스의 벌키한 부드러움보다 스웨이드에 가깝습니다. 이는 원단이 기계적 처리를 견딜 만큼 충분한 바디를 갖춘 더 고운 저지와 인터록 조직에 더 일반적으로 적용됩니다. 참고로 약 130–150 GSM 미만의 조직은 섬유 조성과 원사 꼬임에 따라 표면 손상 리스크가 더 높을 수 있습니다. 피칭은 기모보다 원단 폭 전체에 걸쳐 더 균일한 표면을 만들 수 있지만, 환편 원단에서는 가장자리 간 편차가 여전히 발생할 수 있습니다. 고강도 피칭은 방적 코튼 조직에서 필링을 유발할 수 있으므로, 개방형 공정 설명으로 두지 말고 강도 수준과 함께 지정해야 합니다.
아래 표는 주요 소싱 관점에서 기모와 피칭을 비교합니다.
| 항목 | 기모 | 피칭 |
|---|---|---|
| 표면 효과 | 섬유가 일어선 벌키한 질감 | 짧고 촘촘한 스웨이드 같은 표면 |
| 주요 용도 | 플리스, 프렌치 테리, 저지 | 저지, 인터록 |
| GSM 가이드 | 유연함 (조직에 따라 다름) | 저지, 인터록. 낮은 GSM은 신중히 평가 |
| 주요 대량 생산 리스크 | 필링, 로트 간 색상 편차 | 고강도 시 필링 |
| 테크팩 작성 시 참고 | 공정 지정 + 안티필링 단계 추가 | 플리스, 프렌치 테리, 저지 |
머서라이징은 면 섬유를 장력 하에 고농도 알칼리 용액으로 처리하는 공정입니다. 이 공정은 섬유 단면 구조를 재구성하여 세 가지 측정 가능한 결과를 만들어냅니다. 즉 실크 같은 표면 광택, 향상된 염료 흡착력, 반복 세탁 후 향상된 치수 안정성입니다. 머서라이즈드 면 니트 원단을 주문하는 의류 브랜드의 경우, 이 공정은 더 깊은 단색 결과와 더 예측 가능한 벌크 승인을 뒷받침할 수 있으나, 최종 색상 일관성은 여전히 염색 관리와 로트 승인에 달려 있습니다. 이 공정은 저지, 피케, 인터록을 포함한 면 주성분 니트 구조에 적용되며, 순수 합성 구조에는 적합하지 않습니다. 처리 조건은 특정 구조에 따라 달라질 수 있으므로, 바이어는 벌크에 착수하기 전에 색상 및 치수 검증을 위한 생산 전 스와치를 요청해야 합니다.
워시 피니싱에는 효소 세척(통제된 생물학적 작용을 통해 표면 섬유를 분해하여 촉감을 부드럽게 함), 스톤 워시(숙성되고 불규칙한 표면 질감을 생성함), 그리고 니트 원단의 애시드 워시와 같은 효과 세척(특유의 색상 변화 패턴을 생성함)이 포함됩니다. 모든 피니싱 분류 중에서 워시는 로트 간 편차가 가장 발생하기 쉽습니다. 즉 물의 화학 조성, 투입량, 교반 강도, 사이클 시간이 모두 최종 결과에 영향을 미칩니다. 인증에 민감한 주문의 경우 OEKO-TEX® Standard 100 인증 옵션을 이용할 수 있습니다. 특히 워시 효과, 염색 레시피 또는 특수 가공이 관련된 경우 샘플링 시점에 인증 요건을 확인하시기 바랍니다.
샘플 검증 없는 피니싱 사양은 생산상의 모호함을 초래합니다. 동일한 공정 명칭이라도 원단 기재에 따라 강도, 순서, 결과의 범위가 매우 넓습니다. 테크 팩에 요건을 기재하기 전에 각 파라미터를 확인하면 벌크 생산이 시작된 후의 불필요한 소통을 줄일 수 있습니다. 아래 표는 각 피니싱 유형별로 확인해야 할 항목을 정리한 것입니다.
| 피니싱 | 촉감 결과 | 적합한 원단 기재 | 주요 벌크 리스크 | 테크 팩 기재 사항 |
|---|---|---|---|---|
| 브러싱 | 기모감 있고 따뜻한 표면 | 플리스, 프렌치 테리, 저지 | 필링; 로트 색상 편차 | 공정 명칭 기재, 방필링 사양 추가 |
| 피칭 | 조밀하고 스웨이드 같은 촉감 | 저지, 인터록 (>130–150 GSM) | 고강도 시 필링 | 강도 수준 명시 |
| 머서라이징 | 광택 있고 매끄러운 표면 | 면 니트 (저지, 피케, 인터록) | 치수 변화 가능성 | 머서라이징 전/후 스와치 요청 |
| 워시 (효소/효과) | 연화 또는 숙성된 표면 | 면 및 면 혼방 니트 | 높은 로트 간 편차 | 색상 밴드 설정, 샘플 기반 승인 |
브러싱은 브리슬 롤러로 섬유 말단을 끌어올려 벌키함과 더 따뜻한 촉감을 만들어내며, 플리스와 일부 프렌치 테리 구조에서 흔히 사용됩니다. 피칭은 연마재 에머리 롤러로 더 짧고 촘촘한 스웨이드 같은 표면을 만들어내며, 저지와 인터록에서 더 흔합니다. 두 공정 모두 높은 강도에서는 필링 위험이 있습니다. 어느 공정이든 함께 항필링 공정을 지정하는 것이 좋으며, 촉감 결과는 공정명만으로 가정하지 말고 생산 전 샘플로 확인해야 합니다.
머서라이징은 처리 중 가해지는 장력과 특정 구조에 따라 원단 중량과 폭에 다소간의 변화를 일으킬 수 있습니다. 바이어는 머서라이징 전후 스와치를 요청하고, 완성 GSM과 원단 폭이 원래 사양과 일치하는지 확인한 후 양산을 승인해야 합니다.
워시 효과, 특히 엔자임 워시와 이펙트 워시는 승인된 레퍼런스 없이는 로트 간에 일관되게 재현하기 어렵습니다. 테크팩에 '엔자임 워시'만 기재하면 강도가 정의되지 않습니다. 양산에서 시각적 일관성이 필요한 모든 워시 효과에 대해 생산 전 샘플로 셰이드 밴드 승인을 확립하는 것이 표준 접근법입니다.
올바른 마감 공정을 지정하는 일은 실제 원단 구조에서 결과를 평가하는 것에서 시작됩니다. 당사 니트 원단 라인업에서 샘플을 요청하여 브러싱, 피칭, 머서라이징 결과를 비교해 보시거나, 양산 주문을 위한 마감 옵션을 논의하려면 저희에게 연락해 주세요.


