Produsen Kain Rajutan Wiwit 2009 · China
Produsen Kain Rajutan Wiwit 2009 · China

Kain rajut chenille bisa katon disetujui ing tahap conto kain nanging bisa gagal sawise abrasi, pencucian, utawa variasi gulungan produksi massal. Sadurunge ngonfirmasi pesenan produksi, tim sourcing kudu verifikasi GSM, komposisi serat, pelepasan pile, ketahanan pilling, lan konsistensi posisi gulungan.
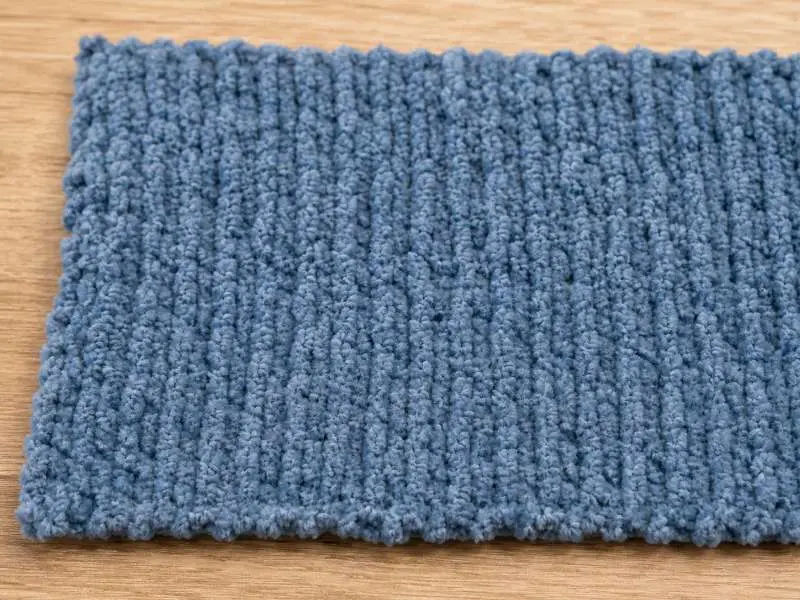
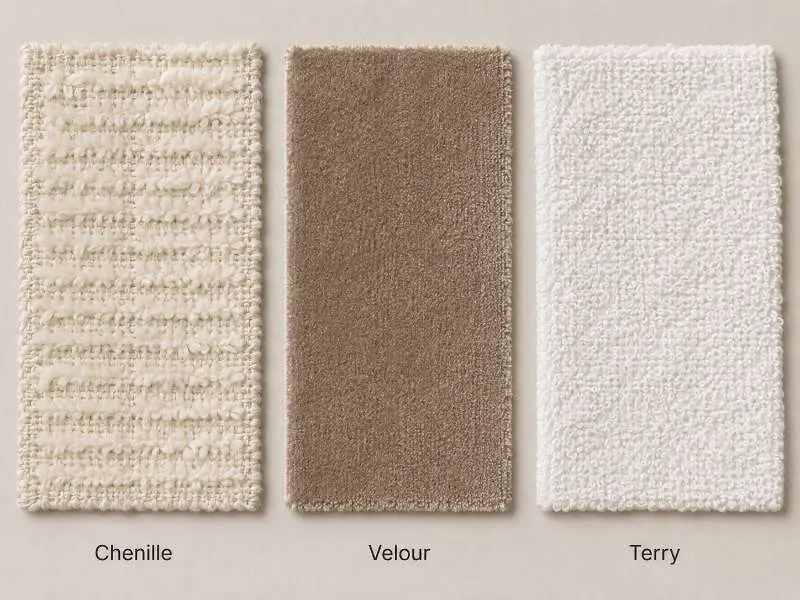
Chenille digawe saka jinis benang tartamtu — dudu saka struktur tenun utawa rajut dhewe. Benang chenille digawe kanthi mbuntelake potongan cendhak serat pile ("tufts") ngubengi benang inti tengah, ngunci kanthi radial metu. Nalika benang iki banjur dirajut dadi kain dhasar, asile yaiku permukaan sing ditutupi kluster serat cilik sing ngarah metu sing nggawe rasa tangan pile sing lembut lan padhet khas.
Konstruksi iki beda sacara struktural saka pile sing ditemokake ing velour utawa kain rajut terry. Ing velour knit, pile dibentuk kanthi ngethok loop ing permukaan kain dhasar sajrone finishing — serat pile diikat langsung menyang loop rajut kasebut. Ing rajut terry, pile yaiku loop kasebut dhewe, ngadeg tanpa dipotong lan diikat menyang struktur dhasar. Loro-lorone iki ngasilake pile sing, kanthi cara sing beda-beda, luwih terintegrasi sacara mekanik menyang kain dhasar tinimbang pile chenille.
Kanggo chenille, serat pile gumantung marang tegangan puntiran benang inti kanggo njaga posisi. Yen puntiran benang ora cukup konsisten sajrone produksi, utawa yen proses finishing ora nyetel pile kanthi cukup, serat bisa ucul — fenomena sing beda saka pilling lan dibahas kapisah ing bagean telu. Kasunyatan struktural iki dudu alasan kanggo nyingkiri kain rajut chenille, nanging iki sebabe penilaian pelepasan kudu dadi bagean saka proses persetujuan conto kanthi cara sing ora perlu kanggo velour utawa terry.
| Fitur | Rajut Chenille | Rajut Velour | Rajut Terry |
|---|---|---|---|
| Konstruksi pile | Tufts benang cendhak dipuntir ngubengi benang inti | Pile loop dipotong ing kain rajut dhasar | Pile loop ora dipotong ing kain rajut dhasar |
| Ikatan pile | Diikat sacara mekanik menyang inti — bisa ucul yen finishing ora cukup | Loop diikat menyang kain dhasar — umume luwih stabil | Loop terintegrasi menyang dhasar — umume stabil nalika dhuwur loop lan finishing dikontrol |
| Kelakuane mulur | Winates — pile bisa distorsi nalika ditarik | Mulur loro arah sing moderat nganti apik gumantung kain rajut dhasar lan isi elastane | Mulur winates; integritas loop dadi prioritas |
| Kecenderungan pilling | Moderat nganti dhuwur gumantung campuran serat lan GSM | Cendhek nganti moderat | Cendhek nganti moderat gumantung benang, dhuwur loop lan gesekan panggunaan |
| Kecenderungan pelepasan serat | Luwih dhuwur — utamane ing siklus cuci awal | Endhek | Banget cendhek nalika loop dibentuk lan difinishing kanthi bener |
| Panggunaan utama kanggo busana | Sweater, kardigan, jaket luar utama | Loungewear, tracksuit, kaos efek beludru | Sweatshirt, jubah, sandhangan adus |
| Fokus QC utama nalika sampling | Pile rontok, ketahanan abrasi, stabilitas nalika dicuci | Arah nap, keseragaman pile, pilling | Dhuwur loop, penyusutan, konsistensi GSM |
Kain rajut chenille sing digunakake ing sandhangan biasane ana ing rentang bobot sing amba — konstruksi sing luwih entheng bisa sekitar 260–320 GSM, dene pilihan sing luwih abot kanggo outerwear utawa sweter statement bisa tekan 400–480 GSM, gumantung saka dhuwur pile lan konstruksi benang. Angka kasebut kudu dianggep minangka referensi arah, dudu watesan tetep; bobot nyata bakal beda-beda gumantung saka nomer benang, gauge rajut, kapadhetan pile, lan finishing. Nalika njaluk conto, tansah nemtokake GSM target lan njaluk pabrik menehi GSM sing diukur ing kain sing dikirim, dudu nilai nominal.
Komposisi serat minangka variabel paling gedhe sing mengaruhi kinerja pile ing produksi massal. Pilihan utama sing kasedhiya ing kain rajut chenille kanggo sandhangan yaiku:
Interaksi antarane jinis serat lan GSM penting kanggo aplikasi sandhangan. Chenille campuran poliester bisa nambah stabilitas dimensi lan pemulihan, nanging rontok pile isih gumantung saka twist benang chenille, dhuwur pile, tension rajut lan kontrol finishing. Nalika milih komposisi kanggo kategori garmen tartamtu, aja mung nimbang rasa tangan awal saka conto, nanging uga kepriye kain bakal tumindak sawise limang siklus cuci pisanan. Njaluk pabrik nyedhiyakake conto sawise dicuci bebarengan karo swatch sing durung dicuci minangka bagean saka paket conto standar.
Loro mode gagal iki asring bingung nanging nduweni panyebab, cara uji, lan jalur perbaikan sing beda. Nggabungake loro kasebut ing tahap sampling nyebabake salah diagnosa — merek bisa njaluk finishing sing luwih atos kanggo ngatasi apa sing dianggep pilling, nalika masalah nyatane rontok pile, lan perbaikan kasebut malah nggawe luwih parah.
Rontok pile nuduhake pelepasan serat pile sing longgar saka permukaan kain. Ing kain rajut chenille, iki kedadeyan nalika tuft pile individu — utawa potongan-potongane — ngeculake saka benang inti. Panyebabe biasane siji utawa luwih saka ing ngisor iki: twist sing ora cukup ing benang inti sing ngidini pile metu nalika gesekan, serat pile sing ora cukup dipangkas utawa disetel nalika finishing, utawa dhuwur pile sing dawa banget sing nambah daya mekanik kanggo ngeculake tuft individu.
Kerontokan biasane paling jelas ing sawetara siklus nyandhang utawa ngumbah pisanan lan bisa suda nalika serat-serat longgar ucul. Nanging, kerontokan abot sing terus sawise siklus ngumbah kaping telu nuduhake masalah struktural ing konstruksi benang, dudu finishing permukaan, lan ora bakal ilang kanthi wektu.
Kanggo kerontokan, gunakake metode screening gosok garing internal kanggo nglumpukake sisa serat longgar sadurunge lan sawise ngumbah. Yen resistensi abrasi, crocking, utawa uji stabilitas dimensi kalebu ing spesifikasi panuku, pilih metode sing cocog saka AATCC Standard Test Methods and Procedures lan konfirmasi kondisi uji sadurunge sampling.
Pilling minangka mekanisme sing beda. Iki kedadeyan nalika serat permukaan ora ucul kabeh nanging malah kusut bebarengan amarga abrasi bola-bali dadi bola serat cilik sing katon ing permukaan kain. Ing kain rajut chenille, pilling paling umum ing area gesekan dhuwur — ketiak ing sweter, area sikut ing kardigan, lan ing pinggir ngisor ing ngendi sandhangan kontak karo sabuk utawa ikat pinggang.
Kecenderungan pilling ditemtokake utamane dening jinis serat (serat stapel sing luwih cendhak luwih gampang pilling tinimbang sing luwih dawa), campuran serat (campuran poliester/kapas bisa pilling beda tinimbang kapas murni), lan kepadatan konstruksi pile. Pile sing konstruksine longgar menehi luwih akeh kesempatan kanggo serat permukaan kusut; pile sing luwih padhet lan luwih seragam luwih tahan pilling.
Evaluasi pilling bisa nggunakake ASTM D3512 utawa ISO 12945-2, kanthi pengkondisian sadurunge utawa sawise ngumbah sing ditemtokake ing spesifikasi bahan panuku. Setel rating lulus/gagal sadurunge sampling; akeh spesifikasi sandhangan nggunakake rating 3+ minangka ambang kerja, nanging watesan pungkasan kudu miturut standar merek. Ambang kasebut kudu disetel ing lembar spesifikasi bahan merek sampeyan lan dikomunikasikake menyang pabrik sadurunge sampling. Kanggo rincian luwih lengkap babagan carane pilling dievaluasi ing macem-macem jinis kain rajut, deleng pandhuan babagan pilling ing kain rajut.
Kerontokan ngasilake serat longgar sing ucul saka permukaan; pilling ngasilake bola serat sing tetep ana ing permukaan. Yen sampeyan ngusapake tangan ing conto lan ndeleng serat longgar ing telapak tangan: kerontokan. Yen sampeyan ndeleng gumpalan cilik sing kusut ing permukaan kain sawise abrasi, iku pilling. Kalorone bisa katon ing kain sing padha, nanging ngatasi kudu intervensi sing beda — shearing pile lan optimalisasi twist benang kanggo kerontokan; pemilihan serat lan kepadatan konstruksi kanggo pilling.
Daftar priksa ing ngisor iki nyakup titik verifikasi minimal sing kudu rampung ing conto produksi sadurunge menehi wewenang produksi massal. Saben parameter kudu didokumentasikake ing laporan uji tertulis saka laboratorium uji terakreditasi, utawa paling ora saka fungsi QC internal pabrik kanthi metodologi sing diandharake. Yen watesan toleransi khusus merek durung ditetepake, ambang indikatif industri dicathet — iki kudu ditinjau lan dikonfirmasi karo tim QC sampeyan.
| Titik Priksa | Apa sing Kudu Diverifikasi lan Kepiye |
|---|---|
| Kerontokan pile | Gunakake metode screening gosok garing internal sing disepakati kanggo nglumpukake sisa serat longgar sadurunge lan sawise ngumbah. Cathet tingkat sisa lan bandhingake karo watesan kerontokan internal panuku. |
| Rating pilling | Gunakake ASTM D3512 utawa metode tumble/random tumble sing padha; target rating minimal gumantung panggunaan pungkasan — sweter bisa nampa ambang sing luwih murah tinimbang loungewear. |
| Keseragaman dhuwur pile | Priksa kanthi visual ing jembar lan dawa; dhuwur pile sing ora rata ngasilake variasi warna sing katon ing sandhangan dadi — utamane kritis ing produksi warna solid. |
| Stabilitas dimensi (penyusutan) | Lakokake uji cuci AATCC TM135 utawa ISO 6330; cathet penyusutan kanthi kapisah ing arah dawa lan arah jembar, utawa arah wale lan course yen dibutuhake. Chenille bisa nuduhake perilaku penyusutan sing beda amarga benang pile, benang dhasar lan tegangan finishing ora mesthi nanggapi kanthi rata. |
| Ketahanan warna kanggo ngumbah | ISO 105-C06 utawa AATCC 61; pile chenille nyekel pewarna beda karo benang dhasar — verifikasi loro komponen kasebut cocog karo rating minimal merek sampeyan (biasane Grade 4 utawa luwih dhuwur). |
| Ketahanan warna kanggo gosokan | Uji crocking garing lan teles (AATCC 8 / ISO 105-X12); kain pile bisa nransfer warna luwih gampang tinimbang kain rajut rata, utamane ing werna peteng. |
| Penyimpangan GSM | Timbang telung spesimen kain saka titik sing beda ing gulungan; mung tampa gulungan sing ana ing ±5% saka GSM sampel sing disetujoni. |
| Konsistensi antar-batch | Yen pesen ing pirang-pirang batch massal, njaluk shade band saka saben dye lot lan bandhingake karo lab dip sing disetujoni. Priksa metamerisme ing sumber cahya sing beda dianjurake kanggo pesenan werna fashion. |
Siji pertimbangan khusus kanggo kain rajut chenille sing ora ana ing daftar priksa kain rajut standar: konsistensi ujung gulungan. Amarga konstruksi benang pile, dhuwur lan kapadhetan pile ing wiwitan lan pungkasan gulungan produksi bisa rada beda karo bagean tengah — utamane yen tegangan beda-beda sajrone nyulam. Njaluk pabrik ngethok spesimen saka wiwitan, tengah, lan pungkasan gulungan, lan lebokake kabeh telu ing paket persetujuan. Sembarang bedane dhuwur pile utawa kapadhetan permukaan ing posisi gulungan kudu diwenehi tandha sadurunge ditampa minangka massal.
Kanggo merek sing golek kain rajut chenille sepisanan, kita uga nyaranake nindakake uji nyandhang ing tingkat sandhangan ing kain sampel sing disetujoni sadurunge persetujuan massal pungkasan — potong lan jahit jumlah cilik sandhangan uji, lakokake paling ora limang siklus nyandhang lan ngumbah, lan evaluasi kahanan pile kanthi visual. Asil uji ing tingkat kain lan kinerja ing tingkat sandhangan ora mesthi selaras, utamane ing zona gesekan dhuwur sing ora bisa ditiru dening spesimen kain rata.
Kita nggawe kain rajut chenille ing macem-macem pilihan GSM lan serat. Njaluk sampel utawa entuk penawaran; sampel bandhingan sawise cuci lan uji laboratorium bisa diatur yen dibutuhake.
Kanggo sweter lan aplikasi sandhangan njaba sing luwih abot, konstruksi ing rentang 350–450 GSM (gumantung dhuwur pile lan nomer benang) cenderung menehi bobot lan awak sing dikarepake. Kanggo kardigan lan rajutan sing luwih entheng, rentang sing luwih cedhak karo 260–320 GSM bisa uga luwih cocog. Iki minangka angka pituduh — GSM nyata bakal beda-beda gumantung konstruksi benang lan finishing tartamtu. Tansah nemtokake GSM target nalika njupuk sampel lan njaluk pabrik ngonfirmasi GSM sing diukur ing sampel produksi, dudu angka nominal.
Telung titik kontrol sing paling penting. Pisanan, nemtokake syarat twist benang minimal kanggo benang chenille — twist inti sing luwih kenceng nahan serat pile luwih dipercaya. Kapindho, njaluk pabrik nyedhiyakake sampel sing wis ngalami proses finishing standar (brushing lan shearing kanggo dhuwur pile), dudu kain setengah dadi. Katelu, lakokake uji cuci telung siklus ing sampel sadurunge disetujoni lan bandhingake pelepasan serat antarane cuci 1 lan cuci 3; yen rontoke ora suda sacara signifikan, masalahe ana ing konstruksi benang lan kudu diunggahake menyang pabrik tinimbang ditampa.
Pilihan sing disertifikasi OEKO-TEX® Standard 100 kasedhiya. Konfirmasi syarat sertifikasi nalika njupuk sampel, kalebu komposisi serat, werna, jalur finishing lan ruang lingkup sertifikat. Sertifikasi ora otomatis pindhah antarane komposisi, dye lot utawa fasilitas produksi sing beda.
Kita nggawe kain rajut chenille ing macem-macem pilihan GSM lan serat. Nyuwun conto utawa njaluk penawaran; conto perbandingan sawise dikumbah lan uji laboratorium bisa diatur yen dibutuhake.→ Nyuwun Conto → Njaluk Penawaran
 Perbandingan Kain
Modal vs Kain Rajut Pring: Kasunyatan Sertifikasi sing Kelewat dening Merek
WACA LUWIH Pandhuan Kain
Kain Rajut Waffle kanggo Pesenan Massal: GSM, Struktur Sel, lan Kontrol Penyusutan
WACA LUWIH Pandhuan Sumber
Apa Sing Nggawe Rega Kain Rajut — lan Variabel Apa Sing Bisa Dikontrol
WACA LUWIH Kawruh Teknis
Kain Poliester lan Standar Oeko-Tex: Komitmen marang Keamanan lan Kelestarian
WACA LUWIH Pandhuan Kain
Kain Terry kanggo Merek Busana: Rentang GSM, Dhuwur Loop lan Kompromi Daya Serap
WACA LUWIH