Produsen Kain Rajut Sejak 2009 · Tiongkok

Produsen Kain Rajut Sejak 2009 · Tiongkok

Jawaban Singkat
Dua alasan paling umum sebuah kain rajut produksi massal ditolak — keluhan snagging dari pelanggan akhir, dan ketidaksesuaian ukuran setelah pencucian — keduanya dapat terdeteksi pada tahap pengambilan sampel. Tidak ada pengujian yang rumit. Masalahnya adalah waktu: sebagian besar merek baru memintanya setelah sesuatu sudah salah. Artikel ini menjabarkan pengujian mana yang harus dijalankan, standar mana yang harus ditentukan, hasil apa yang dapat diterima, dan tepatnya di mana kedua pengujian tersebut berada dalam urutan pra-produksi massal.
Kain rajut dibentuk dari lingkar benang yang saling mengunci. Berbeda dengan kain tenun, di mana benang saling bersilangan tegak lurus dan saling mengunci pada posisinya, lingkar rajut ditahan pada posisinya oleh tegangan dari lingkar yang berdekatan. Ketika sesuatu tersangkut pada lingkar tersebut — tarikan zipper, gesper sabuk, kaitan perhiasan — benang dapat tertarik lepas alih-alih menahan. Itulah snagging, dan itu merupakan konsekuensi struktural dari cara kain rajut dikonstruksi, bukan cacat yang dapat sepenuhnya dihilangkan hanya melalui proses manufaktur.
Dalam program pengujian praktis, struktur berikut biasanya perlu ditinjau lebih cermat sebelum persetujuan produksi massal:
Jenis benang sama pentingnya dengan konstruksi. Kain yang terbuat dari benang filamen bertekstur atau campuran sintetis — polyester, nilon, atau katun-polyester dengan kandungan sintetis tinggi — cenderung lebih mudah tersangkut dibandingkan benang spun yang dipilin rapat, karena filamen individual dalam bundel lebih mudah tersangkut dan tertarik sebelum struktur menahannya. Jika koleksi Anda mencakup kain dengan permukaan bertekstur, struktur loop terbuka, atau kandungan filamen sintetis yang signifikan, menentukan uji snagging kain sebelum persetujuan sampel bukanlah pilihan — itu adalah manajemen risiko pra-produksi massal yang mendasar.
Untuk kain dengan tekstur permukaan berbulu — seperti kain rajut lacoste yang digunakan dalam produksi kemeja polo — ketahanan terhadap snagging merupakan titik pemeriksaan kualitas praktis yang secara langsung memengaruhi tampilan dan daya tahan garmen selama beberapa siklus pemakaian. Struktur mesh berbulu pada lacoste menciptakan permukaan benang yang lebih terbuka dibandingkan jersey datar, sehingga performa snagging harus menjadi bagian dari kriteria persetujuan sampel untuk kategori kain ini.
Ada tiga standar utama yang digunakan secara global untuk pengujian ketahanan terhadap snagging. Standar mana yang perlu ditentukan bergantung pada pasar ekspor tujuan Anda, paket teknis pembeli Anda, dan konstruksi kain yang diuji. Memilih standar yang tepat sebelum pengambilan sampel dimulai menghemat satu siklus pengujian — dan menghindari situasi di mana sampel diuji dengan satu standar lalu diuji ulang dengan standar lain setelah pembeli menetapkan hal yang berbeda.
Standar ini umum digunakan untuk evaluasi ketahanan terhadap snagging ketika persyaratan pembeli Amerika Utara mengacu pada metode mace. Sebuah mace logam berduri diikatkan dengan rantai di dalam drum yang berputar. Saat drum berputar, mace bersentuhan dengan spesimen yang dililitkan pada permukaan drum, menciptakan titik-titik tersangkut acak yang mensimulasikan risiko snagging selama pemakaian. Hasil dinilai pada skala 1–5, dengan Grade 5 menunjukkan tidak ada snagging yang terlihat dan Grade 1 menunjukkan snagging parah. Karena hasilnya spesifik terhadap metode, jangan membandingkan grade ASTM D3939/D3939M secara langsung dengan hasil Bean Bag atau ICI Hammer. Untuk mesh terbuka atau konstruksi yang sangat longgar, konfirmasikan kesesuaian metode dengan laboratorium pengujian sebelum disetujui.
Standar nasional Tiongkok untuk pengujian ketahanan terhadap snagging diterapkan pada kain rajut dan kain tenun untuk pakaian luar, terutama yang terbuat dari filamen sintetis dan benang tekstur. Metode Mace disertakan sebagai prosedur pengujian inti dalam standar ini. Relevan untuk kain yang diuji di Tiongkok sebelum pengiriman ekspor, atau untuk merek yang persyaratan sertifikasinya mengacu pada standar Tiongkok. Hasil pengujian dan metodologi penilaian secara struktural serupa dengan ASTM D3939, meskipun detail prosedurnya berbeda.
Standar Industri Jepang untuk ketahanan terhadap snagging, yang mencakup empat metode pengujian berbeda: ICI Hammer, Beanbag, Needle-Cloth, dan Drum-Rotating. Metode Beanbag paling umum ditetapkan oleh pembeli Jepang untuk kategori pakaian luar dan pakaian rajut. Jika koleksi Anda menargetkan pasar Jepang, verifikasi dengan pembeli Anda metode mana dari keempat metode tersebut yang disyaratkan — metode-metode tersebut tidak dapat dipertukarkan, dan hasil antar metode tidak dapat dibandingkan secara langsung. Metode ICI Hammer, misalnya, menerapkan aksi mekanis yang berbeda dari Beanbag dan dapat menghasilkan grade yang berbeda secara signifikan pada kain yang sama.
Menentukan "lolos uji snagging" tidak memberikan instruksi yang dapat ditindaklanjuti kepada produsen kain. Spesifikasi yang jelas dan dapat diberlakukan terlihat seperti: "ASTM D3939/D3939M, minimal Grade 3 pada arah wale dan course." Untuk kain rajut dengan gauge lebih halus atau kategori pakaian di mana tampilan permukaan menjadi kriteria kualitas utama, minimum dapat dinaikkan menjadi Grade 3–4 tergantung pada persyaratan penggunaan akhir dan standar pembeli. Arah wale dan course keduanya harus diuji — beberapa konstruksi menunjukkan hasil yang berbeda secara signifikan antara kedua arah, dan grade 4 pada wale dengan grade 2 pada course adalah hasil yang gagal, bukan hasil campuran.
Jika Anda tidak yakin standar mana yang berlaku untuk pasar ekspor Anda, selesaikan hal ini dengan tim teknis merek Anda sebelum pengambilan sampel dimulai. Mengubah standar setelah sampel dipotong berarti menjalankan pengujian lagi — dengan biaya laboratorium tambahan, dan dengan penundaan satu siklus sampel lagi.
Untuk mesh terbuka atau konstruksi yang sangat longgar, konfirmasikan kesesuaian metode dengan laboratorium sebelum pengujian, karena metode mace mungkin tidak sesuai untuk setiap struktur kain terbuka.
Kain yang lolos persyaratan snagging tetapi bergeser 8% pada lebar setelah tiga kali pencucian akan menimbulkan keluhan ukuran di ritel. Garmen yang telah digrading dengan benar sebelum pemotongan menjadi tidak konsisten dalam kecocokan antar ukuran setelah siklus pencucian pertama. Pengujian stabilitas dimensi mengukur tepatnya risiko tersebut — seberapa besar perubahan kain pada panjang dan lebar setelah pencucian dalam kondisi terkendali. Ini adalah pasangan kedua dari pengujian fisik, dan merupakan pemeriksaan yang paling sering dilewati pada tahap sampel karena membutuhkan waktu kalender lebih lama daripada uji snagging, dan karena merek mengasumsikan produsen kain mereka telah memperhitungkan penyusutan dalam spesifikasi GSM dan finishing.
Perilaku penyusutan pada kain rajut dipengaruhi oleh komposisi serat, GSM, konstruksi rajut, twist benang, dan proses finishing yang diterapkan — terutama compacting dan heat-setting. Dua kain dengan GSM dan komposisi identik dapat berperilaku berbeda setelah pencucian jika konstruksi atau urutan finishing-nya berbeda. Inilah sebabnya laporan uji dari kain PPS yang sebenarnya lebih andal daripada data historis produsen kain atau spesifikasi tetap produsen garmen.
Standar internasional untuk prosedur pencucian domestik yang digunakan dalam pengujian kain dan garmen ini banyak disyaratkan untuk kepatuhan pasar Eropa. Standar ini menetapkan program siklus pencucian, suhu air, jenis deterjen, dan kondisi beban. Hasilnya dilaporkan sebagai persentase perubahan panjang dan lebar. Untuk gambaran terstruktur tentang bagaimana uji stabilitas dimensi disiapkan dan apa yang harus diperhatikan dalam laporan uji, panduan pengujian stabilitas dimensi dari QIMA menjelaskan struktur pengujiannya dengan jelas. Karena jenis mesin cuci, deterjen, beban, dan prosedur pengeringan dapat memengaruhi hasil, dokumen persetujuan harus mencantumkan prosedur pencucian dan pengeringan yang tepat, bukan hanya nama standarnya.
Standar setara untuk pasar Amerika Utara, yang dikembangkan oleh American Association of Textile Chemists and Colorists. Umumnya dirujuk dalam tech pack pembeli AS. Maksud pengujiannya mencerminkan ISO 6330 — siklus pencucian terkendali, pengukuran sebelum dan sesudah — tetapi jenis mesin cuci, kondisi air, dan parameter programnya berbeda. Hasil dari ISO 6330 dan AATCC 135 tidak dapat dibandingkan secara langsung, sehingga mencantumkan keduanya untuk satu kain menjadi tidak bermakna tanpa juga menetapkan mana yang menjadi acuan keputusan penerimaan.
Toleransi penyusutan yang dapat diterima untuk kain rajut bervariasi tergantung pada komposisi serat, GSM, jenis konstruksi, dan proses finishing yang diterapkan. Sebagai arah acuan umum, spesifikasi toleransi untuk kain rajut pakan sering berada pada kisaran ±3–5% per siklus pencucian — tetapi ini harus selalu dikonfirmasi terhadap persyaratan teknis pembeli Anda dan diverifikasi melalui pengujian sampel yang sebenarnya, bukan diterapkan sebagai asumsi menyeluruh. Kain campuran, rajut celup benang, dan konstruksi dengan spandex tinggi semuanya dapat menghasilkan hasil di luar kisaran tersebut tergantung pada konstruksi dan finishing, dan arah penyusutan (panjang vs. lebar) sering berbeda dalam kain yang sama.
Pendekatan paling andal: tetapkan toleransi dan kondisi pencucian yang Anda butuhkan dalam dokumen persetujuan sampel, minta laporan uji pada kain PPS, dan konfirmasi hasilnya sebelum berkomitmen pada yardage produksi massal. Setelah kain dipotong, dijahit, dan sebagian diproduksi, kegagalan dimensi jauh lebih mahal untuk diperbaiki.

Baik uji snagging kain maupun uji stabilitas dimensi termasuk pada tahap sampel pra-produksi (PPS) — bukan setelah kain produksi massal dikirim, dan bukan sebagai tambahan belakangan ketika keluhan pelanggan muncul. Perbedaan ini penting karena opsi koreksi pada setiap tahap sangat berbeda.
Urutan persetujuan pra-produksi massal yang standar untuk kain rajut adalah sebagai berikut:
Menjalankan uji fisik pada tahap PPS membuat biaya koreksi tetap terkendali. Jika kain gagal dalam uji snagging karena jenis benangnya perlu disesuaikan, atau gagal dalam stabilitas dimensi karena finishing compacting tidak memadai untuk campuran serat tersebut, produsen kain dapat menanganinya sebelum berkomitmen pada seluruh yardage produksi. Koreksi tersebut memerlukan biaya penyesuaian kain dan satu putaran sampel lagi. Masalah yang sama ditemukan setelah produksi massal berarti harus menerima barang yang tidak sesuai, menegosiasikan ulang harga ke bawah untuk mengompensasi cacat tersebut, atau memulai proses penolakan dan klaim formal — yang semuanya membawa implikasi biaya dan waktu tunggu yang tinggi.
Ketika hasil pengujian berada di bawah spesifikasi, catat penyimpangan tersebut secara formal dan tertulis, dengan menyertakan laporan pengujian. Dokumentasi ini langsung menjadi bagian dari protokol kontrol kualitas kain rajut — termasuk ambang batas penyimpangan, prosedur permintaan koreksi, dan tenggat waktu untuk konfirmasi pengujian ulang. Tanpa kerangka kontrol kualitas yang formal, penanganan penyimpangan akan beralih menjadi negosiasi alih-alih proses, yang lebih lambat dan lebih bervariasi.
Jika cacat mencapai produksi massal dan eskalasi diperlukan, laporan pengujian yang tersimpan dari tahap PPS secara signifikan memperkuat setiap klaim cacat kain rajut yang diajukan terhadap pabrik. Tanpa dokumentasi pengujian pra-produksi massal, akan sulit untuk menetapkan apakah cacat tersebut sudah ada saat pengambilan sampel atau muncul selama produksi massal — perbedaan yang menentukan apakah pabrik atau pembeli yang menanggung biayanya.
Bagi pembeli yang mengadakan kain dengan beberapa struktur rajut dalam koleksi yang sama, menjalankan kedua uji pada setiap jenis kain di tahap PPS mencegah satu kain yang berkinerja buruk menghambat urutan persetujuan produksi massal untuk seluruh rangkaian. Jika lima kain sedang diambil sampelnya secara bersamaan dan satu gagal dalam stabilitas dimensi sementara yang lain lolos, kain tunggal itu menjadi penghambat — mendeteksinya lebih awal membuat persetujuan lainnya tetap berjalan.
Kain dengan permukaan bertekstur, loop terbuka, benang float, atau proporsi tinggi benang filamen sintetis harus diuji lebih dulu. Struktur kain handuk berloop, fleece-back, jacquard, mirip mesh, dan lacoste berbulu biasanya memiliki risiko snagging lebih tinggi daripada single jersey atau interlock yang padat. Namun, tech pack harus mengesampingkan peringkat risiko umum. Jika pembeli menetapkan uji snagging kain, jalankan tanpa memandang konstruksinya. Tujuannya bukan menebak kain mana yang mungkin lolos, tetapi mendokumentasikan hasilnya sebelum persetujuan produksi massal.
Tidak setiap sampel pengembangan perlu menjalani kedua pengujian, tetapi kain PPS sebaiknya diuji ketika konstruksi, penggunaan akhir, atau persyaratan pembeli menimbulkan risiko. Snagging lebih mendesak untuk kain rajut bertekstur, berbulu, terbuka, atau banyak mengandung filamen. Stabilitas dimensi penting untuk setiap garmen yang peka terhadap ukuran, terutama model yang dapat dicuci dalam single jersey, interlock, lacoste, kain rib, atau campuran elastis. Jika persyaratan belum jelas, menjalankan kedua pengujian pada tahap PPS adalah pilihan yang lebih aman karena koreksi masih dapat dilakukan sebelum kain massal dipotong atau dikirim. Konfirmasikan spesifikasi ketahanan snagging dan stabilitas dimensi sebelum berkomitmen pada produksi massal. Minta Sampel dari katalog kain rajut — atau hubungi kami untuk membahas persyaratan pengujian pada tahap sampling.
 Panduan Pengadaan
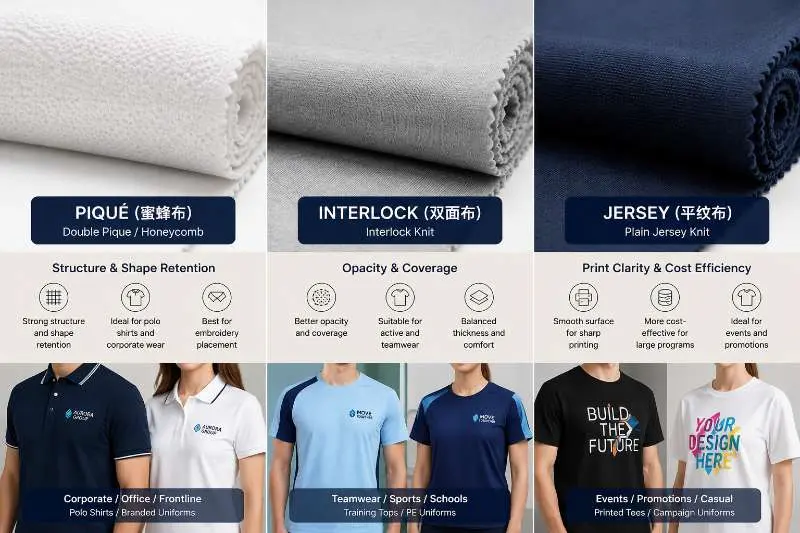
Kain untuk Seragam Kerja — Perbandingan Lacoste, Interlock, dan Jersey
BACA SELENGKAPNYA Wawasan Produsen
Waktu Tunggu dan Kapasitas Pemasok Kain Rajut: Cara Membandingkan Timeline Sampel, Pewarnaan Kustom, dan Produksi Massal
BACA SELENGKAPNYA Panduan Kain
Kain Rajut Cable Knit untuk Sweater: Kepadatan Jahitan, Gauge dan Spesifikasi Massal
BACA SELENGKAPNYA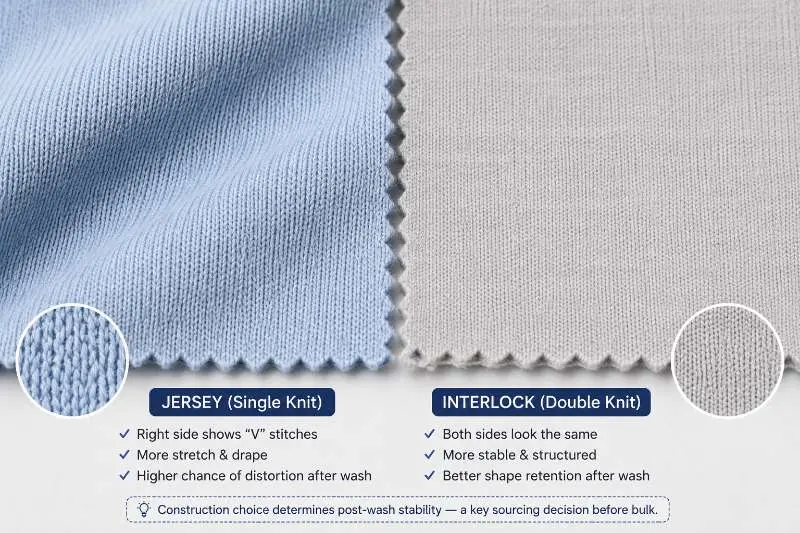 Panduan Pengadaan
Mengapa Kain untuk Pakaian Tidur Anda Terus Gagal Setelah Produksi Massal
BACA SELENGKAPNYA Kain
Kain Rajut Lacoste: Pilihan Tepat untuk Pakaian Olahraga yang Breathable dan Stylish
BACA SELENGKAPNYA