Kötött kelme gyártó 2009 óta · Kína
Kötött kelme gyártó 2009 óta · Kína

Egy bolyhozott kötött anyag minden laboratóriumi vizsgálaton átmehet, és a tömeggyártás utáni szállításkor mégis színpanaszokat kaphat. Az ok ritkán festési probléma – inkább a bolyhok irányának elállítása vágás közben. A velúrnál, a chenille-nél és a frottírnál a vágási fekvésben egyetlen következetlenül tájolt szabásminta-darab megváltoztatja, hogyan éri a fény a bolyhos felületet. Az eredmény árnyalateltérésnek látszik, de a megoldás a vágási specifikációban rejlik, nem a festődében.
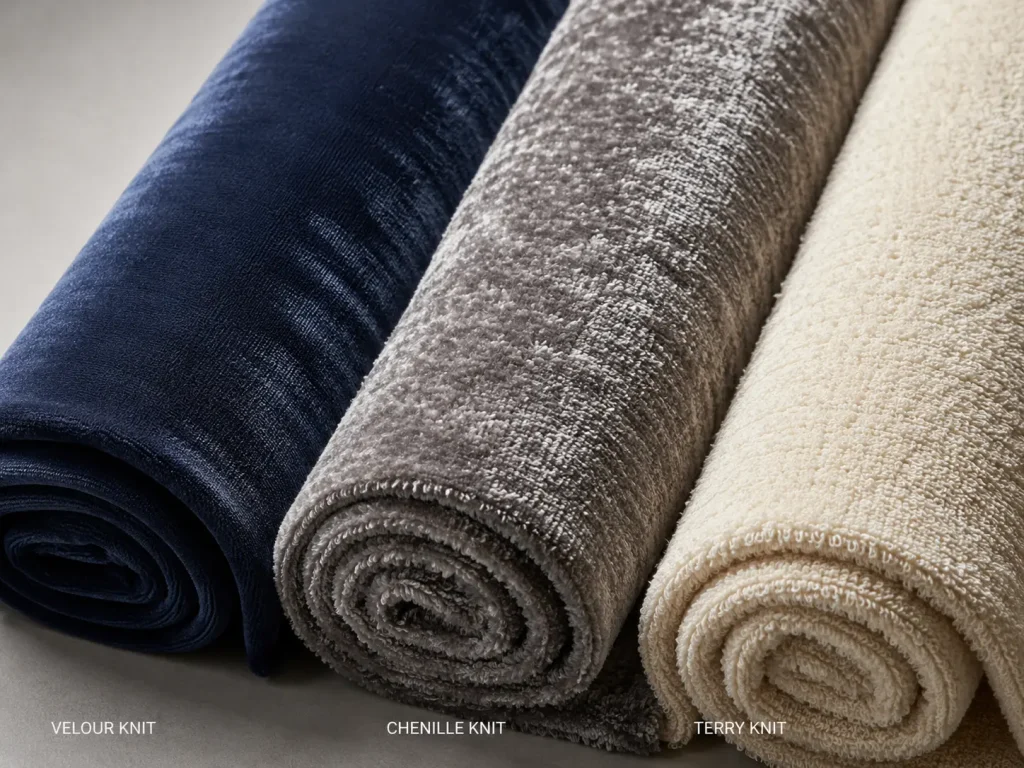
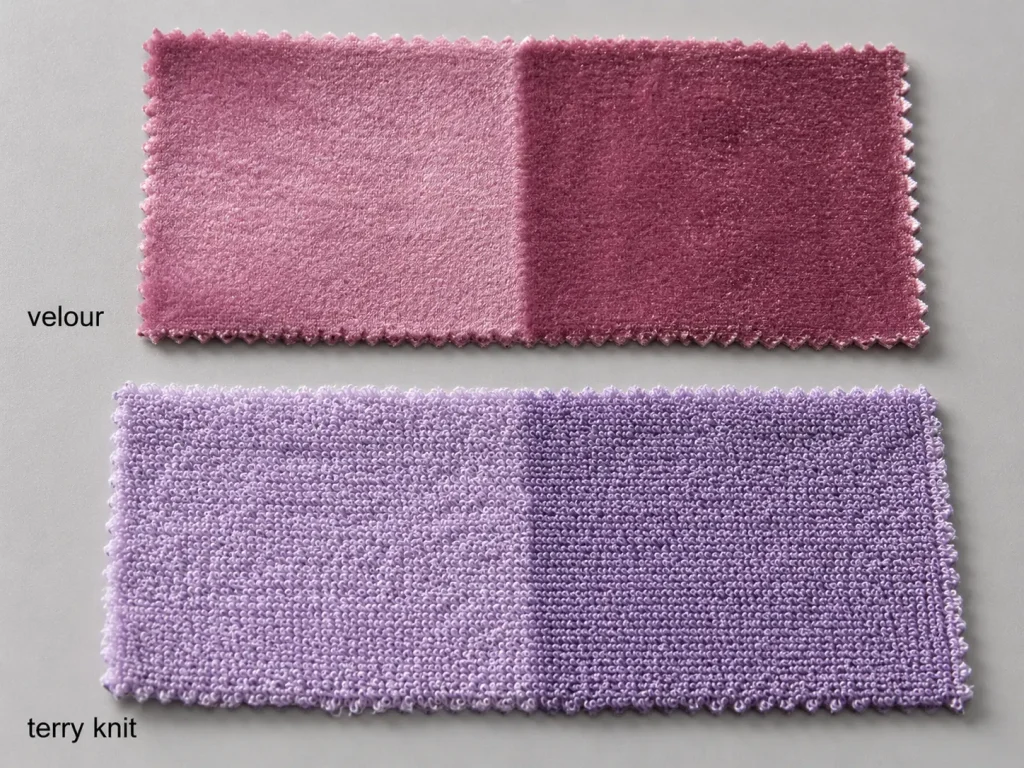
A bolyhozott kötött anyagok – a velúr, a chenille és a frottír – kiemelkedő szálakkal vagy hurkokkal rendelkeznek, amelyek irányítottan verik vissza a fényt. Amikor a bolyhok a néző felé mutatnak, a fény szóródik a szálak végein, és az anyag világosabb tónusúnak tűnik. Amikor a bolyhok elfelé mutatnak, a fény a szálak tengelye mentén halad, és az anyag mélyebb, gazdagabb színűnek látszik. Ezt az optikai eltolódást árnyalódásnak nevezzük, és ez a bolyhozott kötött ruhadarabok egyik leggyakoribb minőségellenőrzési hibamódja.
Egy tömeggyártási szabászüzemrészben a kockázat gyorsan halmozódik. Egy vágási fekvés több száz ruhadarabot tartalmazhat több egymásra rétegzett anyagrétegen keresztül. Ha néhány réteg fordítva van – a bolyhok a jelölőhulladék csökkentése vagy a beágyazási hatékonyság javítása érdekében az ellenkező irányban futnak –, az ezekből a rétegekből kivágott darabok másképp árnyalódnak a kész ruhadarabban. Két ujj, amelyet ugyanabból a szállítási tekercsből vágtak, úgy tűnhet, mintha különböző színváltozatokból származna. Semmilyen kolorimetriás mérés és semmilyen színminta-jóváhagyás nem akadályozza meg ezt, ha a vágás irányát a gyártás megkezdése előtt nem határozzák meg.
Ezért a bolyhok irányát vágási specifikációként kell kezelni, nem informális szokásként. A bolyhozott kötött anyagokat beszerző márkavásárlóknak ezt a protokollt a műszaki csomag (tech pack) átvizsgálása során kell megerősíteniük – még azelőtt, hogy a szabászüzemrész felnyitná az első tekercset.
Nem minden bolyhozott kötött anyag hordozza ugyanazt az árnyalódási kockázatot. Az, hogy a bolyhok iránya milyen mértékben befolyásolja a szín megítélését, a bolyh típusától, a bolyh magasságától és a szálfelület jellemzőitől függ. Az alábbi összehasonlítás általános gyártási mintákat tükröz; a konkrét értékek a szerkezettől és a kikészítéstől függően eltérhetnek.
| Anyag | Bolyhszerkezet | Bolyhintenzitás | Árnyalódási kockázat a tömeggyártásban |
|---|---|---|---|
| Velúr | Vágott bolyh (nyírt hurok) | Magas | Magas – egyirányú vágás szükséges |
| Zsennília | Csavart bolyhfonal | Közepes | Közepes – egyirányú vágás erősen ajánlott |
| Frottír kötött | Vágatlan hurok | Alacsonytól középig | Alacsonyabb – növekszik nagyobb GSM és strukturált stílusok esetén |
A velúr hordozza a három közül a legerősebb bolyhatást. Számos kötött velúrminőséget úgy állítanak elő, hogy egy hurkolt kötött felületet nyírnak, ami a szálvégeket felálló vágott bolyhba engedi. Ezek a felszabadult szálvégek az egyik irányban élesen szórják a fényt, a másikban elnyelik. A bolyh magassága a szerkezettől és a kikészítéstől függően változhat; a magasabb bolyhok általában hangsúlyosabb árnyalódási különbséget eredményeznek az irányok között. A velúr kötött anyag bolyhiránya és az elérhető anyagspecifikációk további részleteiért: az egyirányú vágás alapvető gyártási követelmény – nem opcionális óvintézkedés.
A chenille anyag mérsékelt bolyhatást mutat. A bolyhokat csavart chenille-fonalak alkotják, amelyek hernyószerű szerkezetbe rendeződnek. Amikor a bolyhok az anyagtovábbítás irányába dőlnek, a szín kissé mélyebbnek tűnhet; fordítva világosabbnak látszik. A chenille anyag árnyalódási különbsége kevésbé szélsőséges, mint a velúré, de az összeállított ruhadarabokban mégis tisztán érzékelhető, különösen a nagyobb panelokon, például az elején vagy az ujjakon, ahol az árnyalatkontraszt távolról a leginkább látható.
Frottírkötés (vágatlan bolyh) rendelkezik a három közül a legmegengedőbb bolyhos felülettel. A vágatlan hurkok inkább szórt bolyhos felületet hoznak létre, amely több irányba osztja szét a visszavert fényt. A frottírkötött anyag azonban irányfüggő torzítással is bír — a huroknyílások hajlamosak az anyag egyik vége felé nézni, a kötés irányában. Bizonyos fényviszonyok mellett ez finom színeltolódásként érzékelhető. Nehéz konstrukciók vagy strukturált ruhadarab-stílusok esetében, ahol a színuniformitás specifikációs követelmény, az egyirányú szabás továbbra is az ajánlott megközelítés a gyártás előtti szakaszban.
A bolyh irányának meghatározásának gyakorlati következménye a bolyh-egyirányú (N/O/W) nevű szabásmód. Egy N/O/W szabásrajzon minden szabásminta-darab ugyanabban az irányban helyezkedik el a teljes anyagszélesség mentén. Ez korlátozza, hogy a darabok milyen hatékonyan fészkelhetők egymásba, és a legtöbb bolyhos kötött stílusnál növeli az anyagfelhasználást egy nem irányfüggő, bolyh-kétirányú (N/E/W) szabásrajzhoz képest.
A költségkihatás valós. Az N/O/W szabás általában növeli a felhasználást a nem irányfüggő szabásrajzhoz képest, mert a szabásminta-darabok nem forgathatók szabadon. A pontos különbséget a szabásrajz-számítással kell megerősíteni a tömeggyártási anyag megrendelése előtt. Bolyhos kötött stílusoknál ezt tervezett kihozatali változóként kell kezelni, nem pedig jóváhagyás utáni költségmeglepetésként.
A bolyhos kötött anyagok műszaki csomagban történő meghatározásakor a szabásirányra vonatkozó utasításoknak tartalmazniuk kell:
Ezeknek a specifikációknak a szabászati alvállalkozó számára történő átadása a gyártás kezdetén kiküszöböli a bolyhos kötött ruhadarabok színárnyalat-eltérésének leggyakoribb és megelőzhető okát.
Mielőtt bármely velúr-, zsenília- vagy frottírkötésű megrendelésnél elköteleződne a tömeggyártás mellett, a következő négy ellenőrzés csökkenti a szállítási szakaszban fellépő árnyalatproblémák kockázatát:
A Runtangnál a velúr, zsenília és frottír kötött anyagok mintáit a bolyhok iránya egyértelműen jelölve küldjük ki. A bolyhosság specifikációjának visszaigazolása minden bolyhos anyagra vonatkozó rendelésnél a gyártást megelőző egyeztetés része.
A frottír kötés bolyhossága kevésbé kifejezett, mint a vágott bolyhos anyagoké, de a hurkok szerkezete továbbra is hordoz irányfüggést. A világos, tömör színű frottírnál a vizuális hatás minimális lehet, és egyes gyárak ezt N/E/W-ként kezelik. Nagyobb anyagsúlyú változatoknál — vagy olyan strukturált ruhadaraboknál, ahol a színek egyöntetűsége írásos specifikáció — a egyirányú szabás az ajánlott alapbeállítás. A tech pack áttekintése során egyeztesse a szabásmódot a gyártási csapatával, különösen a nagy, egy darabból álló paneleket tartalmazó stílusoknál.
Tartalmazza: a bolyh anyagösszetételét és a bolyhosság irányát (általános tájolás, nem abszolút érték), a marker módot N/O/W-ként megadva, az előnyben részesített bolyhirányt a kész ruhadarabon (bolyhos felfelé vagy bolyhos lefelé), valamint azt az utasítást a szabászati alvállalkozó felé, hogy a szabott darabokat a bolyhirány szerint jelölje meg és csoportosítsa, mielőtt a varrósorokra kerülnek. Zsenília esetében a színjóváhagyás nézeti tengelyét is adja meg — vagyis hogy a színkártyát a bolyhokkal a fényforrás felé vagy attól elfelé fordítva értékelik. Ezt a mintázási szakaszban egyeztesse az anyagért felelős kapcsolattartójával, hogy a tömeggyártásnál ugyanaz a referenciafeltétel érvényesüljön.
A festési hiba spektrofotométeren mérhető színeltérést mutat, függetlenül attól, hogyan van tájolva az anyag. A bolyhirányhoz köthető színárnyalat-változás irányfüggő — ugyanaz a panel világosabbnak vagy mélyebbnek tűnik attól függően, hogyan tartják a fényforráshoz képest. A színevaluációt az AATCC vizsgálati módszereihez és értékelési eljárásaihoz lehet viszonyítani, beleértve a műszeres színmérést és a vizuális színeltérés-értékelést. A bolyhirányhoz köthető színárnyalat-változás azonban továbbra is gyártásoldali szabályozást igényel a szabásnál, mert ugyanaz az anyag másként jelenhet meg, amikor a bolyhok iránya megváltozik. A leggyorsabb diagnózis, ha a vitatott panelt irányfényben tartja, és 180°-kal elforgatja. Ha az árnyalat elmozdul, a valószínű ok a bolyhirány, nem a festési tétel. Velúr, zsenília vagy frottír kötött anyag rendelését tervezi? Kérjen bolyhiránnyal jelölt mintát, vagy kérjen árajánlatot úgy, hogy a bolyhirányt és a szabási specifikációt a tömeggyártás előtt visszaigazolják.
Velúr, zsenília vagy frottír kötött anyag rendelését tervezi? Kérjen bolyhiránnyal jelölt mintát, vagy kérjen árajánlatot úgy, hogy a bolyhirányt és a szabási specifikációt a tömeggyártás előtt visszaigazolják.
 Anyagok
Kötött anyagok minden évszakra: a megfelelő grammsúly és anyag kiválasztása
TOVÁBB Anyagkalauz
Kötött kábelmintás anyag pulóverekhez: öltéssűrűség, gépszám és tömeggyártási adatlap
TOVÁBB Anyagkalauz
Kötött polár anyag kapucnis pulóverekhez: GSM, bolyhozás és bolyhosodási kockázat
TOVÁBB Technikai tudnivalók
Kötött anyagok légáteresztő képessége: vizsgálati módszerek és a sportruházat teljesítményére gyakorolt hatásuk
TOVÁBB Fenntarthatóság
A poláron túl: GRS-tanúsított újrahasznosított poliészter kötött anyag ruházati márkák számára
TOVÁBB