2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન
2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

ચેનિલ ગૂંથેલું કાપડ સ્વેચના તબક્કે મંજૂર દેખાઈ શકે છે, પરંતુ ઘસરડા, ધુલાઈ કે બલ્ક રોલની વિવિધતા પછી નિષ્ફળ જઈ શકે છે. ઉત્પાદન ઓર્ડરની પુષ્ટિ કરતાં પહેલાં, સોર્સિંગ ટીમોએ GSM, ફાઈબર કમ્પોઝિશન, પાઈલ શેડિંગ, પિલિંગ પ્રતિકાર અને રોલ-પોઝિશનની સુસંગતતા ચકાસવી જોઈએ.
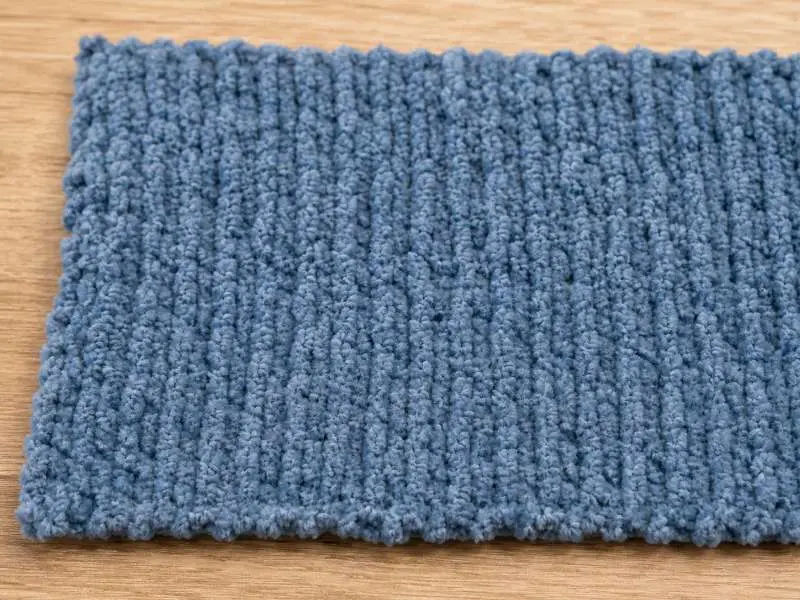
ચેનિલ એક વિશિષ્ટ પ્રકારના યાર્નમાંથી બનાવવામાં આવે છે — એકલા વણાટ કે ગૂંથણની રચનામાંથી નહીં. ચેનિલ યાર્ન કેન્દ્રીય કોર યાર્નની આસપાસ પાઈલ ફાઈબરના નાના ટુકડાઓ ("ટફ્ટ્સ")ને વાળીને બનાવવામાં આવે છે, જે તેમને ત્રિજ્યાદિશામાં બહારની તરફ જકડી રાખે છે. જ્યારે આ યાર્નને પછી આધાર કાપડમાં ગૂંથવામાં આવે છે, ત્યારે પરિણામ એવી સપાટી હોય છે જે નાના, બહારની તરફ નીકળતા ફાઈબર ક્લસ્ટરોથી ઢંકાયેલી હોય છે, જે લાક્ષણિક કોમળ અને ગાઢ પાઈલ હાથનો સ્પર્શ ઉત્પન્ન કરે છે.
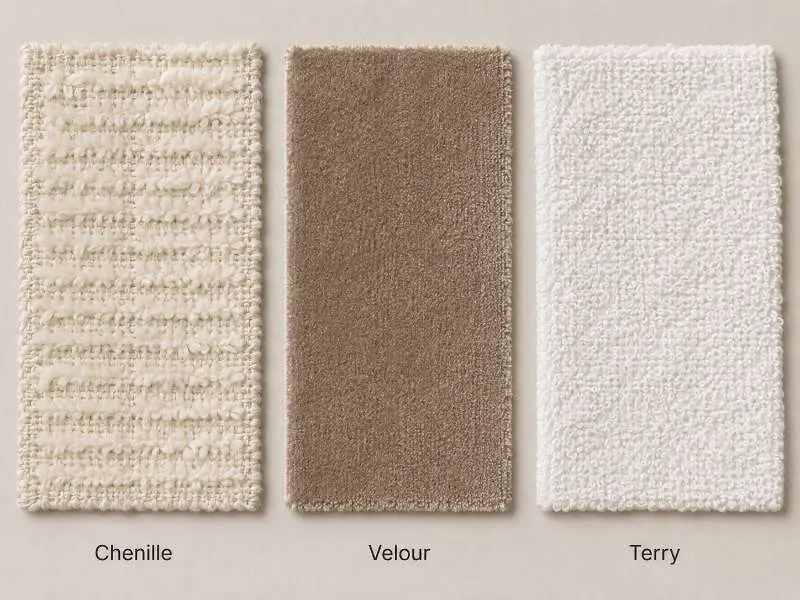
આ રચના વેલોર કે ટેરી નીટ કાપડમાં જોવા મળતા પાઈલ કરતાં રચનાત્મક રીતે અલગ છે. વેલોર નીટમાં, ફિનિશિંગ દરમિયાન આધાર કાપડની સપાટી પરના લૂપ્સને કાપીને પાઈલ બનાવવામાં આવે છે — પાઈલ ફાઈબર સીધા જ ગૂંથણના લૂપ્સમાં જડાયેલા હોય છે. ટેરી નીટમાં, પાઈલ એ લૂપ પોતે જ છે, જે કપાયા વિના ઊભો રહે છે અને આધાર રચનામાં જડાયેલો હોય છે. આ બંને જુદી જુદી રીતે ચેનિલના પાઈલ કરતાં વધુ યાંત્રિક રીતે આધાર કાપડમાં સંકલિત પાઈલ ઉત્પન્ન કરે છે.
ચેનિલમાં, પાઈલ ફાઈબર પોતાનું સ્થાન જાળવી રાખવા માટે કોર યાર્નના ટ્વિસ્ટ ટેન્શન પર આધાર રાખે છે. જો ઉત્પાદન રન દરમિયાન યાર્નનો ટ્વિસ્ટ પર્યાપ્ત રીતે સુસંગત ન હોય, અથવા જો ફિનિશિંગ પ્રક્રિયા પાઈલને પૂરતી રીતે સેટ ન કરે, તો ફાઈબર છૂટા પડી શકે છે — આ ઘટના પિલિંગથી અલગ છે અને તેની ચર્ચા વિભાગ ત્રણમાં અલગથી કરવામાં આવી છે. આ રચનાત્મક વાસ્તવિકતા ચેનિલ ગૂંથેલું કાપડ ટાળવાનું કારણ નથી, પરંતુ તે એ કારણ છે કે શેડિંગ મૂલ્યાંકન સેમ્પલ મંજૂરી પ્રક્રિયાનો ભાગ હોવું જોઈએ, જે વેલોર કે ટેરી માટે જરૂરી નથી.
| લક્ષણ | ચેનિલ નીટ | વેલોર નીટ | ટેરી નીટ |
|---|---|---|---|
| પાઈલ રચના | કોર યાર્નની આસપાસ વાળેલા નાના યાર્ન ટફ્ટ્સ | ગૂંથણના આધાર પર કાપેલો લૂપ પાઈલ | ગૂંથણના આધાર પર ન કાપેલો લૂપ પાઈલ |
| પાઈલ જોડાણ | કોર સાથે યાંત્રિક રીતે બંધાયેલ — ફિનિશિંગ અપૂરતું હોય તો શેડ થઈ શકે | આધાર કાપડમાં જડાયેલા લૂપ્સ — સામાન્ય રીતે વધુ સ્થિર | આધારમાં સંકલિત લૂપ્સ — લૂપની ઊંચાઈ અને ફિનિશિંગ નિયંત્રિત હોય ત્યારે સામાન્ય રીતે સ્થિર |
| સ્ટ્રેચ વર્તન | મર્યાદિત — તણાવ હેઠળ પાઈલ વિકૃત થઈ શકે | આધાર ગૂંથણ અને ઇલાસ્ટેન સામગ્રીના આધારે મધ્યમથી સારો બે-માર્ગી સ્ટ્રેચ | મર્યાદિત સ્ટ્રેચ; લૂપની અખંડિતતા પ્રાથમિકતા |
| પિલિંગ વલણ | ફાઈબર બ્લેન્ડ અને GSMના આધારે મધ્યમથી ઊંચું | નીચુંથી મધ્યમ | યાર્ન, લૂપની ઊંચાઈ અને વપરાશના ઘર્ષણના આધારે નીચુંથી મધ્યમ |
| શેડિંગ વલણ | વધુ — ખાસ કરીને શરૂઆતના ધુલાઈ ચક્રોમાં | નીચું | લૂપ્સ યોગ્ય રીતે બનેલા અને ફિનિશ થયેલા હોય ત્યારે ખૂબ નીચું |
| મુખ્ય કપડાંનો ઉપયોગ | સ્વેટર, કાર્ડિગન, આકર્ષક આઉટરવેર | લાઉન્જવેર, ટ્રેકસૂટ, વેલ્વેટ-ઇફેક્ટ ટોપ્સ | સ્વેટશર્ટ, બાથરોબ, બાથવેર |
| મુખ્ય QC ધ્યાન સેમ્પલિંગ પર | પાઇલ ખરવું, ઘર્ષણ પ્રતિકાર, ધોવાની સ્થિરતા | નેપ દિશા, પાઇલ એકરૂપતા, પિલિંગ | લૂપ ઊંચાઈ, સંકોચન, GSM સુસંગતતા |
પરિધાનમાં વપરાતું ચેનિલ ગૂંથેલું કાપડ સામાન્ય રીતે વિશાળ વજન શ્રેણીમાં આવે છે — હલકી રચનાઓ આશરે 260–320 GSM આસપાસ હોઈ શકે છે, જ્યારે આઉટરવેર કે સ્ટેટમેન્ટ સ્વેટર માટે બનાવેલા ભારે વિકલ્પો પાઇલ ઊંચાઈ અને યાર્ન રચનાના આધારે 400–480 GSM સુધી પહોંચી શકે છે. આ આંકડાઓને નિશ્ચિત મર્યાદાઓને બદલે દિશાસૂચક સંદર્ભ તરીકે ગણવા જોઈએ; વાસ્તવિક વજન ચોક્કસ યાર્ન કાઉન્ટ, નીટ ગેજ, પાઇલ ઘનતા અને ફિનિશિંગના આધારે બદલાશે. સેમ્પલ માંગતી વખતે હંમેશા લક્ષ્ય GSM નિર્દિષ્ટ કરો અને મિલ પાસેથી નોમિનલ મૂલ્યને બદલે પહોંચાડેલા કાપડ પર માપેલ GSM માંગો.
ફાઇબર કમ્પોઝિશન એ બલ્કમાં પાઇલની કામગીરીને સૌથી વધુ અસર કરતું એકમાત્ર સૌથી મોટું ચલ છે. પરિધાન માટે ચેનિલ ગૂંથેલા કાપડમાં ઉપલબ્ધ મુખ્ય વિકલ્પો આ પ્રમાણે છે:
પરિધાન ઉપયોગો માટે ફાઇબર પ્રકાર અને GSM વચ્ચેની ક્રિયાપ્રતિક્રિયા મહત્વપૂર્ણ છે. પોલિએસ્ટર-બ્લેન્ડ ચેનિલ પરિમાણીય સ્થિરતા અને પુનઃપ્રાપ્તિ સુધારી શકે છે, પરંતુ ખરવું હજી પણ ચેનિલ યાર્નના ટ્વિસ્ટ, પાઇલ ઊંચાઈ, નીટિંગ ટેન્શન અને ફિનિશિંગ નિયંત્રણ પર આધાર રાખે છે. ચોક્કસ કપડાની શ્રેણી માટે કમ્પોઝિશન પસંદ કરતી વખતે ફક્ત સેમ્પલના શરૂઆતના હાથના સ્પર્શ વિશે જ નહીં, પરંતુ પ્રથમ પાંચ ધોવાના ચક્રો પછી કાપડ કેવી કામગીરી કરશે તે વિશે પણ વિચારો. મિલ પાસેથી ધોવા પછીના સેમ્પલ ધોવા વગરના સ્વેચની સાથે પ્રમાણભૂત સેમ્પલ પેકના ભાગ રૂપે માંગો.
આ બે નિષ્ફળતાના પ્રકારો વારંવાર ભેળસેળ કરવામાં આવે છે, પરંતુ તેમના કારણો, પરીક્ષણ પદ્ધતિઓ અને ઉપાયના માર્ગો અલગ-અલગ છે. સેમ્પલિંગ તબક્કે તેમને એકસાથે મેળવવાથી ખોટું નિદાન થાય છે — બ્રાન્ડ પિલિંગ માનીને વધુ કઠોર ફિનિશ માંગે છે, જ્યારે વાસ્તવિક સમસ્યા ખરવું હોય છે, અને તે ઉપાય પરિસ્થિતિ વધુ ખરાબ કરે છે.
ખરવું એટલે કાપડની સપાટી પરથી ઢીલા પાઇલ ફાઇબરનું છૂટવું. ચેનિલ ગૂંથેલા કાપડમાં તે ત્યારે થાય છે જ્યારે અલગ-અલગ પાઇલ ટફ્ટ — અથવા તેના ટુકડા — કોર યાર્નથી અલગ થઈ જાય છે. કારણ સામાન્ય રીતે નીચેનામાંથી એક કે વધુ હોય છે: કોર યાર્નમાં અપૂરતો ટ્વિસ્ટ હોવાથી ઘર્ષણ હેઠળ પાઇલ સરકી જાય છે, ફિનિશિંગ દરમિયાન પાઇલ ફાઇબર યોગ્ય રીતે ટ્રિમ કે સેટ ન થયા હોય, અથવા વધુ પડતી લાંબી પાઇલ ઊંચાઈ જે અલગ ટફ્ટ છૂટા કરવા માટેની યાંત્રિક તાકાત વધારે છે.
ધાવણ સામાન્ય રીતે પહેરવાના કે ધોવાના પ્રથમ થોડા ચક્રોમાં સૌથી વધુ જોવા મળે છે અને જેમ ઢીલા રેસા છૂટા પડે છે તેમ તે ઘટી શકે છે. જો કે, ત્રીજા ધોવાના ચક્ર પછી પણ ચાલુ રહેતું ગંભીર ધાવણ સપાટીની ફિનિશિંગને બદલે યાર્નની રચનામાં રચનાત્મક સમસ્યા સૂચવે છે, અને તે સમય સાથે ઉકેલાય તેવી વસ્તુ નથી.
ધાવણ માટે, ધોવાના પહેલાં અને પછી ઢીલા રેસાના અવશેષો એકત્ર કરવા આંતરિક ડ્રાય-રબ સ્ક્રીનિંગ પદ્ધતિનો ઉપયોગ કરો. જો ઘર્ષણ પ્રતિકાર, ક્રોકિંગ, અથવા પરિમાણીય સ્થિરતા પરીક્ષણ ખરીદનારની સ્પેસિફિકેશનનો ભાગ હોય, તો AATCC Standard Test Methods and Procedures માંથી યોગ્ય પદ્ધતિ પસંદ કરો અને સેમ્પલિંગ પહેલાં પરીક્ષણની શરતની પુષ્ટિ કરો.
પિલિંગ એ એક અલગ પ્રક્રિયા છે. તે ત્યારે થાય છે જ્યારે સપાટીના રેસા સંપૂર્ણપણે છૂટા પડતા નથી પરંતુ વારંવારના ઘર્ષણ હેઠળ એકબીજા સાથે ગૂંચવાઈને કાપડની સપાટી પર નાના, દેખાય તેવા રેસાના ગોળા બનાવે છે. ચેનીલ નીટમાં, પિલિંગ સૌથી વધુ ઘર્ષણવાળા વિસ્તારોમાં સામાન્ય છે — સ્વેટરમાં બગલાંની નીચે, કાર્ડિગનમાં કોણીના વિસ્તારોમાં, અને હેમલાઇન સાથે જ્યાં કપડું કમરપટ્ટી કે બેલ્ટના સંપર્કમાં આવે છે.
પિલ થવાની વૃત્તિ મુખ્યત્વે રેસાના પ્રકાર (ટૂંકા સ્ટેપલ રેસા લાંબા રેસા કરતાં વધુ સહેલાઈથી પિલ થાય છે), રેસાના મિશ્રણ (પોલિએસ્ટર/કોટન મિશ્રણ શુદ્ધ કોટન કરતાં અલગ રીતે પિલ થઈ શકે છે), અને પાઇલની રચનાની ચુસ્તી દ્વારા નક્કી થાય છે. ઢીલી રચનાવાળી પાઇલ સપાટીના રેસાને ગૂંચવાવાની વધુ તક આપે છે; વધુ ચુસ્ત, વધુ સમાન પાઇલ પિલિંગને વધુ સારી રીતે પ્રતિકાર કરે છે.
પિલિંગનું મૂલ્યાંકન ASTM D3512 અથવા ISO 12945-2નો ઉપયોગ કરી શકે છે, જેમાં ધોવાના પહેલાં કે પછીની કન્ડિશનિંગ ખરીદનારની મટીરિયલ સ્પેસિફિકેશનમાં વ્યાખ્યાયિત હોય છે. સેમ્પલિંગ પહેલાં પાસ/ફેલ રેટિંગ નક્કી કરો; ઘણી એપેરલ સ્પેસિફિકેશનમાં કાર્યકારી થ્રેશોલ્ડ તરીકે 3+ રેટિંગનો ઉપયોગ થાય છે, પરંતુ અંતિમ મર્યાદા બ્રાન્ડ સ્ટાન્ડર્ડને અનુસરવી જોઈએ. આ થ્રેશોલ્ડ તમારી બ્રાન્ડની મટીરિયલ સ્પેસિફિકેશન શીટમાં નક્કી કરવા જોઈએ અને સેમ્પલિંગ પહેલાં મિલને જણાવવા જોઈએ. ગૂંથેલા કાપડના પ્રકારોમાં પિલિંગનું મૂલ્યાંકન કેવી રીતે થાય છે તેની વધુ વિગતો માટે, ગૂંથેલા કાપડ પર પિલિંગ વિશેની માર્ગદર્શિકા જુઓ.
ધાવણ ઢીલા રેસા ઉત્પન્ન કરે છે જે સપાટી પરથી નીકળી જાય છે; પિલિંગ જોડાયેલા રેસાના ગોળા ઉત્પન્ન કરે છે જે સપાટી પર જ રહે છે. જો તમે સેમ્પલ પર હાથ ફેરવો અને તમારી હથેળી પર ઢીલા રેસા દેખાય: ધાવણ. જો ઘર્ષણ પછી કાપડની સપાટી પર નાના ગૂંચવાયેલા ગુચ્છા દેખાય, તો તે પિલિંગ છે. બંને એક જ કાપડ પર દેખાઈ શકે છે, પરંતુ તેમને સંબોધવા માટે અલગ પગલાં જરૂરી છે — ધાવણ માટે પાઇલ શીયરિંગ અને યાર્ન ટ્વિસ્ટનું ઑપ્ટિમાઇઝેશન; પિલિંગ માટે રેસાની પસંદગી અને રચનાની ચુસ્તી.
નીચેનું ચેકલિસ્ટ લઘુત્તમ ચકાસણી મુદ્દાઓને આવરી લે છે જે બલ્ક ઉત્પાદનને અધિકૃત કરતા પહેલાં ઉત્પાદન સેમ્પલ પર પૂર્ણ કરવા જોઈએ. દરેક પેરામીટર માન્ય પરીક્ષણ પ્રયોગશાળાના લેખિત પરીક્ષણ રિપોર્ટમાં, અથવા ઓછામાં ઓછું પદ્ધતિ દર્શાવેલ મિલના આંતરિક QC કાર્યમાં દસ્તાવેજિત કરવું જોઈએ. જ્યાં બ્રાન્ડ-વિશિષ્ટ સહનશીલતા મર્યાદા હજી સ્થાપિત થઈ નથી, ત્યાં સૂચક ઉદ્યોગ થ્રેશોલ્ડ નોંધવામાં આવ્યા છે — આ તમારી QC ટીમ સાથે સમીક્ષા કરીને પુષ્ટિ કરવા જોઈએ.
| ચકાસણી મુદ્દો | શું ચકાસવું અને કેવી રીતે |
|---|---|
| પાઇલ ધાવણ | ધોવાના પહેલાં અને પછી ઢીલા રેસાના અવશેષો એકત્ર કરવા સંમત આંતરિક ડ્રાય-રબ સ્ક્રીનિંગ પદ્ધતિનો ઉપયોગ કરો. અવશેષનું સ્તર નોંધો અને ખરીદનારની આંતરિક ધાવણ મર્યાદા સાથે સરખાવો. |
| પિલિંગ રેટિંગ | ASTM D3512 અથવા સમાન ટમ્બલ/રેન્ડમ ટમ્બલ પદ્ધતિનો ઉપયોગ કરો; અંતિમ ઉપયોગના આધારે લઘુત્તમ રેટિંગનું લક્ષ્ય રાખો — સ્વેટર લાઉન્જવેર કરતાં નીચી મર્યાદા સ્વીકારી શકે છે. |
| પાઇલની ઊંચાઈની સમાનતા | પહોળાઈ અને લંબાઈમાં દૃશ્ય નિરીક્ષણ કરો; અસમાન પાઇલની ઊંચાઈ તૈયાર કપડાંમાં દેખાય તેવી ટોનલ ભિન્નતા ઉત્પન્ન કરે છે — ખાસ કરીને સોલિડ-કલર રનમાં મહત્વપૂર્ણ. |
| પરિમાણીય સ્થિરતા (સંકોચન) | AATCC TM135 અથવા ISO 6330 વોશ ટેસ્ટિંગ કરો; સંકોચન લંબાઈની દિશામાં અને પહોળાઈની દિશામાં અલગ રીતે નોંધો, અથવા જ્યાં જરૂરી હોય ત્યાં વેલ દિશા અને કોર્સ દિશામાં નોંધો. ચેનિલમાં સંકોચનનું વર્તન અલગ દેખાઈ શકે છે કારણ કે પાઇલ યાર્ન, બેઝ યાર્ન અને ફિનિશિંગ ટેન્શન હંમેશા સમાન રીતે પ્રતિક્રિયા આપતા નથી. |
| ધોવાની સામે કલર ફાસ્ટનેસ | ISO 105-C06 અથવા AATCC 61; ચેનિલ પાઇલ બેઝ યાર્ન કરતાં ડાઇ અલગ રીતે ધારણ કરે છે — બંને ઘટકો તમારી બ્રાન્ડના લઘુત્તમ રેટિંગ (સામાન્ય રીતે ગ્રેડ 4 અથવા તેથી વધુ)ને પૂર્ણ કરે છે તેની ખાતરી કરો. |
| ઘસવાની સામે કલર ફાસ્ટનેસ | ડ્રાય અને વેટ ક્રોકિંગ ટેસ્ટ (AATCC 8 / ISO 105-X12); પાઇલ કાપડ ફ્લેટ નીટ કરતાં વધુ સરળતાથી રંગ સ્થાનાંતરિત કરી શકે છે, ખાસ કરીને ઘેરા શેડ્સમાં. |
| GSM વિચલન | રોલમાં અલગ-અલગ બિંદુઓથી કાપડના ત્રણ નમૂનાઓનું વજન કરો; મંજૂર નમૂનાના GSMના ±5% ની અંદર હોય તેવા રોલ જ સ્વીકારો. |
| બેચ-થી-બેચ સુસંગતતા | જો બહુવિધ બલ્ક બેચમાં ઓર્ડર આપી રહ્યા હો, તો દરેક ડાઇ લોટમાંથી શેડ બેન્ડની વિનંતી કરો અને મંજૂર લેબ ડીપ સાથે તેની તુલના કરો. ફેશન-કલર ઓર્ડર માટે વિવિધ પ્રકાશ સ્રોતો હેઠળ મેટામેરિઝમ ચેકની ભલામણ કરવામાં આવે છે. |
ચેનિલ નીટ માટે એક વિચારણા છે જે પ્રમાણભૂત નીટ ફેબ્રિક ચેકલિસ્ટમાં જોવા મળતી નથી: રોલ-એન્ડ સુસંગતતા. પાઇલ યાર્ન રચનાના સ્વભાવને કારણે, ઉત્પાદન રોલની શરૂઆતમાં અને અંતમાં પાઇલની ઊંચાઈ અને ઘનતા વચ્ચેના ભાગ કરતાં સહેજ અલગ હોઈ શકે છે — ખાસ કરીને જો નીટિંગ દરમિયાન ટેન્શન બદલાય તો. મિલને રોલની શરૂઆત, મધ્ય બિંદુ અને અંતમાંથી નમૂના કાપવા અને ત્રણેયને મંજૂરી પેકમાં સામેલ કરવા વિનંતી કરો. રોલની વિવિધ સ્થિતિઓમાં પાઇલની ઊંચાઈ અથવા સપાટીની ઘનતામાં કોઈપણ દૃશ્યમાન તફાવત બલ્ક સ્વીકૃતિ પહેલાં ધ્યાનમાં લેવો જોઈએ.
જે બ્રાન્ડ્સ પ્રથમ વખત ચેનિલ નીટની સોર્સિંગ કરી રહી છે, તેમના માટે અમે અંતિમ બલ્ક મંજૂરી પહેલાં મંજૂર નમૂના કાપડ પર ગારમેન્ટ-લેવલ વેર ટેસ્ટ કરવાની પણ ભલામણ કરીએ છીએ — થોડી માત્રામાં ટેસ્ટ ગારમેન્ટ કાપી અને સીવીને ઓછામાં ઓછા પાંચ વેર-એન્ડ-વોશ ચક્રમાંથી પસાર કરો અને પાઇલની સ્થિતિનું દૃશ્ય મૂલ્યાંકન કરો. ફેબ્રિક-લેવલ ટેસ્ટ પરિણામો અને ગારમેન્ટ-લેવલ પ્રદર્શન હંમેશા સુસંગત હોતા નથી, ખાસ કરીને ઉચ્ચ-ઘર્ષણ વાળા વિસ્તારોમાં જેને ફ્લેટ ફેબ્રિક નમૂનો પુનઃઉત્પન્ન કરતું નથી.
અમે વિવિધ GSM અને ફાઇબર વિકલ્પોમાં ચેનિલ નીટ ફેબ્રિકનું ઉત્પાદન કરીએ છીએ. નમૂનાની વિનંતી કરો અથવા ક્વોટ મેળવો; જરૂર પડે ત્યારે ધોવા પછીની તુલના નમૂનાઓ અને લેબ ટેસ્ટિંગની વ્યવસ્થા કરી શકાય છે.
સ્વેટર અને ભારે આઉટરવેર એપ્લિકેશન માટે, 350–450 GSM શ્રેણીની રચનાઓ (પાઇલની ઊંચાઈ અને યાર્ન કાઉન્ટના આધારે) અપેક્ષિત વજન અને બોડી આપે છે. કાર્ડિગન અને હલકા નીટવેર માટે, 260–320 GSMની નજીકની શ્રેણી વધુ યોગ્ય હોઈ શકે છે. આ દિશાસૂચક આંકડા છે — વાસ્તવિક GSM ચોક્કસ યાર્ન રચના અને ફિનિશિંગ સાથે બદલાશે. નમૂના લેતી વખતે હંમેશા તમારું લક્ષ્ય GSM નિર્દિષ્ટ કરો અને મિલને નામમાત્રના આંકડાને બદલે ઉત્પાદન નમૂના પર માપેલા GSMની પુષ્ટિ કરવાની જરૂર રાખો.
નિયંત્રણના ત્રણ મુદ્દા સૌથી વધુ મહત્વના છે. પ્રથમ, ચેનિલ યાર્ન માટે લઘુત્તમ યાર્ન ટ્વિસ્ટની જરૂરિયાતો નિર્દિષ્ટ કરો — વધુ ચુસ્ત કોર ટ્વિસ્ટ પાઇલ ફાઇબરને વધુ વિશ્વસનીય રીતે જાળવી રાખે છે. બીજું, મિલ પાસેથી એવા નમૂનાઓની માંગ કરો જે તેમની પ્રમાણભૂત ફિનિશિંગ પ્રક્રિયા (પાઇલની ઊંચાઈ સુધી બ્રશિંગ અને શીયરિંગ)માંથી પસાર થઈ ચૂક્યા હોય, અર્ધ-તૈયાર કાપડ નહીં. ત્રીજું, મંજૂરી પહેલાં નમૂના પર ત્રણ-ચક્રનો વોશ ટેસ્ટ કરો અને ધોવા 1 અને ધોવા 3 વચ્ચે ફાઇબરની મુક્તિની તુલના કરો; જો ખરવું નોંધપાત્ર રીતે ઘટે નહીં, તો સમસ્યા યાર્ન રચનામાં છે અને સ્વીકૃતિને બદલે તેને મિલ સુધી પહોંચાડવાની જરૂર છે.
OEKO-TEX® Standard 100 પ્રમાણિત વિકલ્પો ઉપલબ્ધ છે. નમૂના લેતી વખતે પ્રમાણપત્રની જરૂરિયાતોની પુષ્ટિ કરો, જેમાં ફાઇબર રચના, રંગ, ફિનિશિંગ માર્ગ અને પ્રમાણપત્રનો વ્યાપ સામેલ છે. પ્રમાણપત્ર જાતે જ વિવિધ રચનાઓ, ડાઇ લોટ અથવા ઉત્પાદન સુવિધાઓમાં સ્થાનાંતરિત થતું નથી.
અમે ઘણા GSM અને ફાઇબર વિકલ્પોમાં ચેની ગૂંથેલા કાપડનું ઉત્પાદન કરીએ છીએ. નમૂનાની વિનંતી કરો અથવા ભાવ મેળવો; જરૂર પડે ત્યારે ધોવા પછીની તુલનાત્મક સામગ્રી અને લેબ પરીક્ષણની ગોઠવણ કરી શકાય છે.→ નમૂનાની વિનંતી કરો → ભાવ મેળવો
 ફેબ્રિક
ઇન્ટરલોક કાપડ: સ્પોર્ટ્સવેર માટે સરખી સપાટીવાળું ગૂંથેલું કાપડ
વધુ વાંચો સોર્સિંગ માર્ગદર્શિકા
T-શર્ટ માટે શ્રેષ્ઠ કાપડ: જર્સી, ઇન્ટરલોક અને સ્લબ વચ્ચે કેવી રીતે પસંદગી કરવી
વધુ વાંચો સસ્ટેનેબિલિટી
નીટ એપેરલ માટે ટકાઉ કોટન ફેબ્રિક સોર્સ કરવાની 3 રીતો — અને કેવી રીતે પસંદ કરવું
વધુ વાંચો ફેબ્રિક
વેફલ નીટ: કેઝ્યુઅલ અને સ્ટાઇલિશ આઉટફિટ્સ માટે એક અનોખી ટેક્સચર
વધુ વાંચો ફેબ્રિક
સ્પાન્ડેક્સ મિશ્રિત કાપડ: ઉચ્ચ સ્થિતિસ્થાપકતા અને આરામમાં અંતિમ
વધુ વાંચો