2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન
2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

કેબલ નીટ ફેબ્રિક ડેવલપમેન્ટમાં બલ્ક ઉત્પાદન શરૂ થાય તે પહેલાં ઘણી વાર સમસ્યાઓ ઊભી થાય છે. જો ટેકનિકલ સેમ્પલ તબક્કે ગેજ, રિપીટ પહોળાઈ અને ડ્રો-ઇન તપાસવામાં ન આવે, તો ડિઝાઇનને બલ્કમાં જવા પહેલાં વધારાના સેમ્પલિંગ રાઉન્ડની જરૂર પડી શકે છે. સોર્સિંગ ટીમો માટે, પ્રથમ સેમ્પલ રિક્વેસ્ટ મૂકતા પહેલાં આ વેરિયેબલ્સ કન્ફર્મ કરવા જોઈએ.
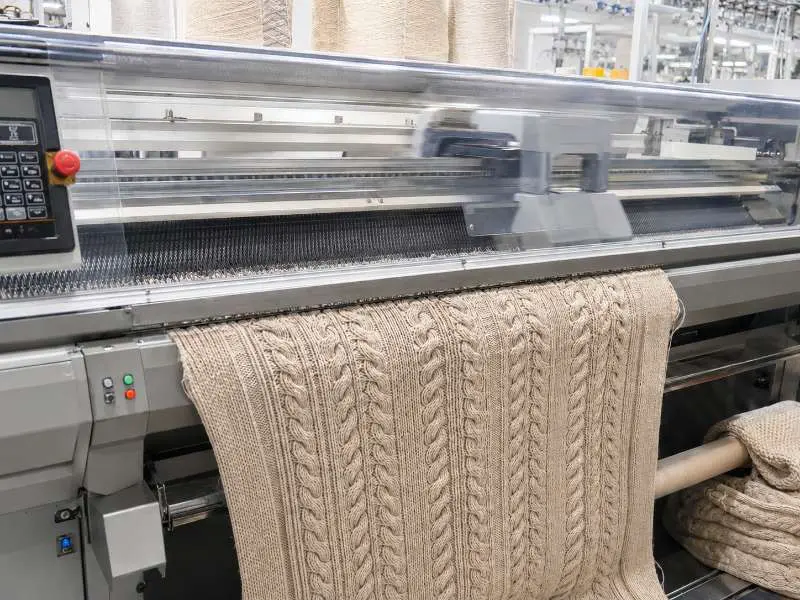
ફ્લેટ નીટ મશીન પર પ્રતિ ઇંચ સોય દ્વારા માપવામાં આવતો ગેજ એ પ્રથમ વેરિયેબલ્સમાંનો એક છે જે કેબલ નીટ ફેબ્રિકમાં કેબલની વ્યાખ્યા, ફેબ્રિકનું વજન અને પેનલની સ્થિરતાને આકાર આપે છે. નીચા ગેજ રેન્જ, જેમ કે 5GG થી 7GG, ભારે યાર્ન સમાવી શકે છે અને જાડા નીટવેર માટે વધુ દેખાય તેવો કેબલ રિલીફ પેદા કરે છે. ઊંચા ગેજ રેન્જ, જેમ કે 10GG થી 14GG, સામાન્ય રીતે વધુ બારીક યાર્નની જરૂર પડે છે અને વધુ ઘન કેબલ પેનલ બનાવે છે. અંતિમ પરિણામ હજી પણ યાર્ન કાઉન્ટ, સ્ટીચ ડેન્સિટી અને ફિનિશિંગ પર આધાર રાખે છે, તેથી ગેજ ફક્ત સંદર્ભ ચિત્રમાંથી પસંદ કરવાને બદલે ડેવલપમેન્ટ સ્વેચ સાથે કન્ફર્મ કરવો જોઈએ.
ગેજ અને ફેબ્રિકના વજન વચ્ચેનો સંબંધ રેખીય નથી, અને તે નિશ્ચિત પણ નથી: બંધારણ, યાર્ન ટ્વિસ્ટ અને સ્ટીચ ડેન્સિટીના આધારે GSM બદલાઈ શકે છે, તેથી કોઈપણ વજનનું લક્ષ્ય ફક્ત ગેજ પરથી કાઢવાને બદલે ફેબ્રિક સ્વેચ સામે કન્ફર્મ કરવું જોઈએ. તેમ છતાં, દિશાસૂચક માર્ગદર્શન તરીકે, કેબલ નીટ ફેબ્રિકમાં નીચા ગેજના બંધારણ સામાન્ય રીતે વધુ ભારે તૈયાર વજન આપે છે જે આઉટરવેર અને સ્ટ્રક્ચર્ડ નીટવેર માટે યોગ્ય છે, જ્યારે ઊંચા ગેજના બંધારણ હલકા વજનના વિકલ્પો પેદા કરે છે જે લેયરિંગ પીસ અને મિડ-સીઝન કલેક્શન માટે વધુ યોગ્ય છે.
ડેવલપમેન્ટના હેતુ માટે, ટેક પેક સબમિટ કરતા પહેલાં ગેજની પસંદગી કન્ફર્મ કરવી આવશ્યક છે. પ્રથમ સેમ્પલ પછી ગેજ બદલવાનો અર્થ છે મશીન સેટઅપ ફરીથી સેટ કરવો, યાર્ન વપરાશનો ફરીથી અંદાજ કરવો, અને મોટાભાગના કિસ્સાઓમાં શરૂઆતથી નવું સેમ્પલ બનાવવું. આ નિર્ણય બાકીની બધી બાબતો પહેલાં લેવાનો હોય છે.
કેબલ નીટ ફેબ્રિકની ડિઝાઇન પુનરાવર્તિત પેનલ એકમોમાંથી બને છે. દરેક કેબલ પેનલ નિશ્ચિત સંખ્યાની સોય રોકે છે — તે રિપીટ પહોળાઈ છે. ફેબ્રિકમાં કુલ રિપીટની સંખ્યા મશીનની વપરાયોગ્ય સોયની સંખ્યામાં સમાન રીતે બંધ બેસવી જોઈએ, નહીં તો ડિઝાઇન સપ્રમાણ રીતે બની શકતી નથી. જો રિપીટ સરળતાથી ભાગી ન શકાય, તો વિકલ્પો છે પેનલની સ્ટીચ સંખ્યા સમાવવી, રિપીટની સંખ્યા બદલવી, અથવા લક્ષ્ય ફેબ્રિક પહોળાઈ બદલવી. સેમ્પલિંગ શરૂ થઈ ગયા પછી આમાંથી કોઈ પણ સમાવવું સહેલું નથી.
રિપીટની અસંગતિ એ કેબલ સેમ્પલને ફેરબદલની જરૂર પડવાનું વારંવારનું કારણ છે. સ્કેચ અથવા CAD ફાઇલમાં ડિઝાઇન સંતુલિત દેખાઈ શકે છે, પરંતુ જો રિપીટ પહોળાઈ મશીન સેટઅપ સાથે મેળ ખાતી ન હોય તો ઇચ્છિત પહોળાઈ પર યોગ્ય રીતે ટાઇલ થવામાં નિષ્ફળ જાય છે. ઊભી રિપીટ પણ મહત્વપૂર્ણ છે: એક કેબલ ક્રોસિંગ ચક્ર પૂરું કરવા માટે જેટલી વધુ કોર્સ પંક્તિઓની જરૂર પડે, તેટલી લાંબી સેમ્પલ લંબાઈની જરૂર પડે છે તે પહેલાં સંપૂર્ણ બંધારણનું મૂલ્યાંકન કરી શકાય. જટિલ કેબલ લેઆઉટ માટે, ઉત્પાદન ટીમે સેમ્પલિંગ પહેલાં આડી અને ઊભી બંને રિપીટ કન્ફર્મ કરવી જોઈએ, જેમ બલ્ક ઉત્પાદન પહેલાં જેક્વાર્ડ નીટ ફેબ્રિક ડેવલપમેન્ટમાં રિપીટ પ્લેસમેન્ટ તપાસવી જરૂરી છે.
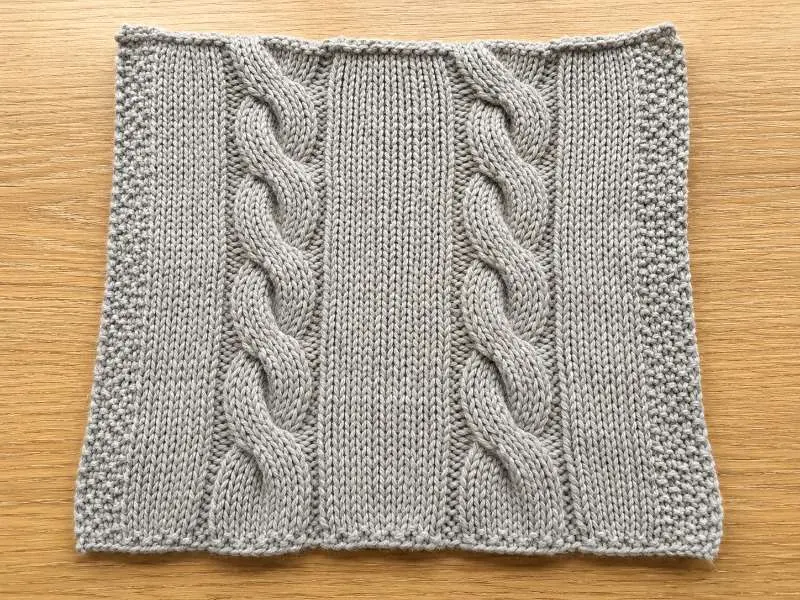
કેબલ નીટ ફેબ્રિકમાં એક બંધારણીય લક્ષણ છે જે બલ્ક કટિંગ અને યીલ્ડ પ્લાનિંગને સીધું અસર કરે છે: તે ડ્રો-ઇન થાય છે. કેબલ ક્રોસિંગ સ્ટીચ નજીકના લૂપને બાજુમાં અંદર ખેંચે છે, જેનાથી સમાન મશીન પર સમાન ગેજમાં બનેલા સાદા નીટ બંધારણની તુલનામાં ફેબ્રિકની આરામની પહોળાઈ ઘટે છે. પ્રતિ એકમ પહોળાઈમાં જેટલા વધુ કેબલ, અને ક્રોસિંગ અંતરાલ જેટલું વધુ વારંવાર, તેટલી ડ્રો-ઇન અસર વધુ સ્પષ્ટ થાય છે.
એનો અર્થ એ છે કે તૈયાર કેબલ નીટ ફેબ્રિક પેનલ પર માપેલી પહોળાઈ, એ જ મશીન પર બનાવેલી સાદા જર્સીની સમકક્ષ પેનલની પહોળાઈ કરતાં સાંકડી હશે. જે ડેવલપમેન્ટ ટીમો ટેક પેકમાં પહોળાઈની સ્પેસિફિકેશન લખતી વખતે ડ્રો-ઇનને ધ્યાનમાં લેતી નથી, તેમને પ્રથમ સેમ્પલ ખૂબ સાંકડું લાગશે, જોકે મશીન યોગ્ય રીતે સેટ કરવામાં આવ્યું હતું.
ડ્રો-ઇનની ભરપાઈ કરવા માટે મશીન સેટઅપમાં વધારાની પહોળાઈની ભથ્થું ઉમેરવું પડે છે, જેનો ચોક્કસ જથ્થો કેબલની ઘનતા, ક્રોસિંગની આવૃત્તિ અને યાર્નની સ્થિતિસ્થાપકતા પર આધાર રાખે છે. આ આંકડો બંધારણ પ્રમાણે બદલાય છે અને દરેક ડિઝાઇન માટે અલગથી ઉત્પાદન ટીમ સાથે ચકાસવો જોઈએ — તે એક સાર્વત્રિક સ્થિરાંક નથી જે જુદી જુદી કેબલ પેટર્ન પર લાગુ કરી શકાય. બલ્ક સ્તરે, ડ્રો-ઇન રોલ દીઠ ફેબ્રિક ઉપજને પણ અસર કરે છે, તેથી બલ્ક ફેબ્રિકનો જથ્થો ઓર્ડર કરતાં પહેલાં કાચા માલની ગણતરીમાં તેને ધ્યાનમાં લેવો જોઈએ.
ગેજ અને રિપીટ ઉપરાંત, ઘણી ઉત્પાદન-બાજુની મર્યાદાઓ નક્કી કરે છે કે કેબલ નીટ ફેબ્રિકની ડિઝાઇન બલ્ક રન દરમિયાન સતત પુનઃઉત્પાદિત થઈ શકે છે કે નહીં. આ ટેકનિકલ સેમ્પલ તબક્કે જ ચકાસવી જોઈએ — બલ્ક મંજૂરી પછી નહીં. સંપૂર્ણ સ્પેક શીટમાં ગેજ અને સ્ટિચ ઘનતા કેવી રીતે એકબીજા સાથે સંબંધ ધરાવે છે તેના સંદર્ભ માટે, કેબલ નીટ ફેબ્રિક ગેજ અને સ્ટિચ ઘનતાની સંબંધિત ફેબ્રિક માર્ગદર્શિકામાં વિગતવાર ચર્ચા કરવામાં આવી છે.
કટ-એન્ડ-સ્યુ ઉત્પાદનમાં પેનલ એલાઇનમેન્ટ માટે જરૂરી છે કે સીમ પોઇન્ટ પરની કેબલ પેનલ એવી રીતે ગોઠવવામાં આવે કે જોડાણ આખું કેબલ રિપીટ દૃશ્યમાન રીતે સતત રહે. આ કટિંગ પર એલાઇનમેન્ટ સહનશીલતાની આવશ્યકતા મૂકે છે, જે સાદા જર્સી કે ઇન્ટરલોકમાં હોતી નથી. જો ટેક પેકમાં સીમ પર કેબલ એલાઇનમેન્ટનો ઉલ્લેખ ન હોય, તો પ્રી-પ્રોડક્શન મંજૂરી દરમિયાન ગાર્મેન્ટ-સ્તરનું QC એલાઇનમેન્ટને ખામી તરીકે ચિહ્નિત કરવાની શક્યતા છે. સ્યુ-બાય સેમ્પલ કાપતાં પહેલાં એલાઇનમેન્ટ સ્પેક લખાઈ જવી જોઈએ.
યાર્નના ટ્વિસ્ટની દિશા હજી પણ કેબલ નીટ ફેબ્રિકના દૃશ્ય સંતુલનને અસર કરી શકે છે, ખાસ કરીને એવા બંધારણોમાં જ્યાં ફિનિશિંગ પછી કેબલ રિલીફ, સપાટીનો ઢાળ અને રિકવરી દેખાય છે. જોકે, કેબલ ક્રોસિંગની દિશા પોતે મંજૂર પેટર્ન અને મશીન સેટઅપ દ્વારા નિયંત્રિત થવી જોઈએ. રીઓર્ડની સુસંગતતા માટે, મંજૂર યાર્ન સ્પેસિફિકેશન, કેબલ દિશા, ગેજ, રિપીટ પહોળાઈ અને ફિનિશિંગ રૂટ બધું જ ઉત્પાદન રેકોર્ડમાં દસ્તાવેજ કરવું જોઈએ.
કેબલ નીટ ફેબ્રિકમાં સંકોચનનું વર્તન પણ બંધારણ પર આધારિત છે અને ફક્ત ફાઇબરની સામગ્રી પરથી ધારી લેવું જોઈએ નહીં. ફિનિશિંગ પછી કેબલ બંધારણો સાદા બંધારણોથી અલગ રીતે રિલેક્સ થાય છે, અને રિલેક્સની ડિગ્રી અંતિમ પેનલના પરિમાણોને અસર કરે છે. ટેકનિકલ સેમ્પલ પર ધોવા પછીનું સંકોચન પરીક્ષણ બલ્ક સહનશીલતા માટે યોગ્ય માપદંડ છે — સામાન્ય ફાઇબર-સ્તરીય સંકોચનનો અંદાજ નહીં.
Runtang Textile ખાતે, કેબલ નીટનો વિકાસ ગેજ પસંદગીથી લઈને રિપીટ પુષ્ટિ અને મંજૂર બલ્ક સેમ્પલિંગ સુધી સમીક્ષા કરી શકાય છે. ફોશાનમાં અમારી ટીમ એપેરલ બ્રાન્ડ્સ માટે કસ્ટમ નીટ વિકાસને સપોર્ટ કરે છે, જેમાં કસ્ટમ સોલિડ કલરની MOQ પ્રતિ રંગ 200 kg થી શરૂ થાય છે અને કસ્ટમ ડેવલપમેન્ટ ઓર્ડર 1,000 kg થી શરૂ થાય છે. આ કેબલ નીટ ફેબ્રિકને એવી બ્રાન્ડ્સ માટે યોગ્ય બનાવે છે જેમને સીઝનલ બલ્ક ઓર્ડર આપતાં પહેલાં નિયંત્રિત સેમ્પલિંગ રેકોર્ડની જરૂર હોય છે.
ગેજની પસંદગી જરૂરી વજન અને કેબલની સ્પષ્ટતા પર આધાર રાખે છે. નીચા ગેજ રેન્જ (લગભગ 5GG થી 7GG) સામાન્ય રીતે સ્પષ્ટ ટેક્સચરવાળા હેવીવેઇટ કેબલ બંધારણો માટે વપરાય છે, જ્યારે મધ્યમ રેન્જના ગેજ (લગભગ 10GG થી 12GG) હલકા વજનવાળી કે વધુ બારીક કેબલ પેનલ માટે વધુ યોગ્ય છે. ચોક્કસ ડિઝાઇન માટે યોગ્ય ગેજ ડેવલપમેન્ટ સ્વેચ સામે ચકાસવો જોઈએ — ફક્ત સંદર્ભ ચિત્ર પરથી ગેજ વિશ્વસનીય રીતે અનુમાન કરી શકાતો નથી. જો તમારી પાસે સંદર્ભ ફેબ્રિક કે વજનનું લક્ષ્ય હોય, તો ટેક પેક અંતિમ કરતાં પહેલાં તેને ડેવલપમેન્ટ ટીમ સાથે શેર કરો.
બલ્ક ઉત્પાદન પહેલાં, મંજૂર કરેલા રેકોર્ડમાં ગેજ, યાર્ન સ્પેસિફિકેશન, રિપીટની પહોળાઈ, કેબલની દિશા, ફિનિશ્ડ પહોળાઈ, સંકોચનનું પરિણામ અને રંગ મંજૂરીની સ્થિતિ સામેલ હોવી જોઈએ. જો પ્રમાણિત અથવા રિસાઇકલ કરેલું યાર્ન માંગવામાં આવે, તો સેમ્પલિંગ દરમિયાન મટીરિયલ ક્લેમ ડોક્યુમેન્ટ્સની પણ પુષ્ટિ કરવી જોઈએ. જવાબદાર સોર્સિંગ કાર્યક્રમોમાં ચેઇન-ઓફ-કસ્ટડી અને મટીરિયલ ક્લેમની જરૂરિયાતો માટે Textile Exchange standardsનો સંદર્ભ લઈ શકાય છે.
કેબલ નીટ ફેબ્રિક ડેવલપમેન્ટ બ્રીફ પર કામ કરી રહ્યા છો? તમારું ગેજ ટાર્ગેટ, રિપીટ રેફરન્સ અને પહોળાઈનું સ્પેસિફિકેશન અમારી ડેવલપમેન્ટ ટીમ સાથે શેર કરો. સેમ્પલિંગ પહેલાં અમે ટેક પેક્સની સમીક્ષા કરીએ છીએ, જેથી રિપીટ લોજિક અને ડ્રો-ઇનની સમસ્યાઓ એક સેમ્પલિંગ રાઉન્ડનો ખર્ચ થાય તે પહેલાં ઓળખી શકાય. શરૂ કરવા માટે સેમ્પલની વિનંતી કરો અથવા ક્વોટ મેળવો.
 ફેબ્રિક ગાઇડ
સ્પોર્ટ્સવેર માટે બર્ડ્સ આઈ નીટ: શ્વાસ લેવા દેતું બંધારણ, પોલો ઉપયોગ અને સ્પેક શીટ ચકાસણીઓ
વધુ વાંચો ટેકનિકલ જ્ઞાન
પીક નીટ ગૂંથેલા કાપડની રહસ્યમયતાને ઉજાગર કરતા
વધુ વાંચો ફેબ્રિક ગાઇડ
T-શર્ટ માટે સ્લબ ગૂંથેલું કાપડ: યાર્નનો ટેક્સચર, GSMની પસંદગી અને પ્રિન્ટની અનુકૂળતા
વધુ વાંચો ફેબ્રિક
ગૂંથેલા કાપડને ઇસ્ત્રી અને સ્ટીમ કરવું: નુકસાન વિના ચમકદાર દેખાવ
વધુ વાંચો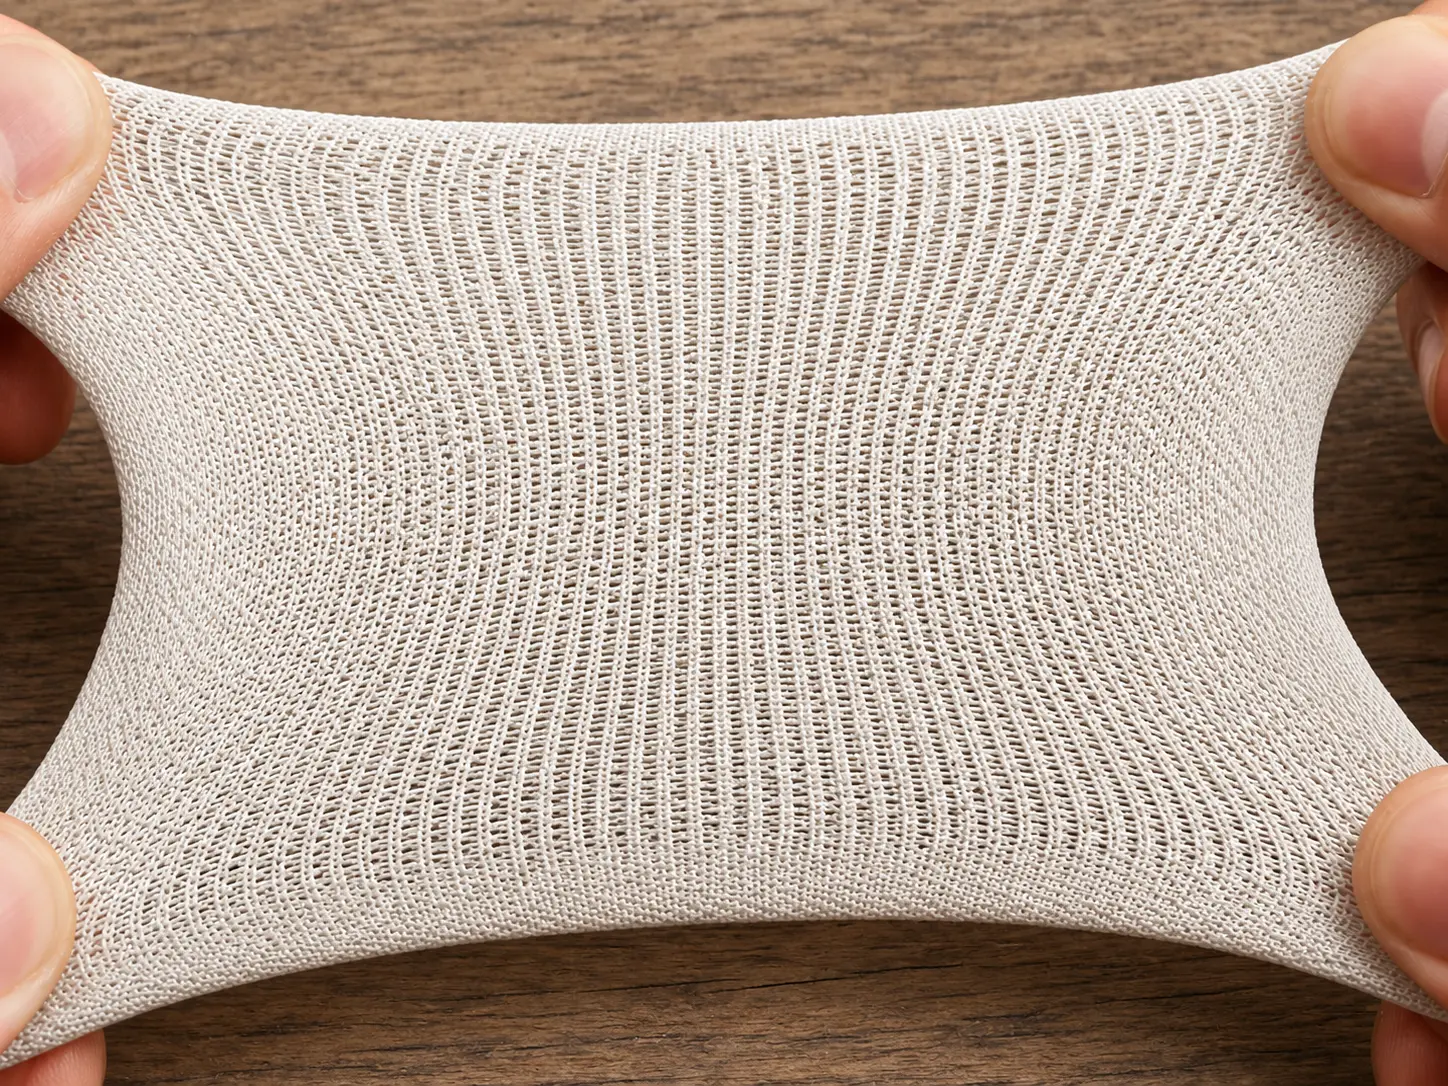 ફેબ્રિક ગાઇડ
પાવર મેશ ફેબ્રિક: તમારી સ્પેક શીટ કમ્પ્રેશન વિશે શું ખોટું કરે છે
વધુ વાંચો