Puntuzko Ehunen Fabrikatzailea 2009az geroztik · Txina
Puntuzko Ehunen Fabrikatzailea 2009az geroztik · Txina

Jersey bakuneko kamiseta-lote batek laginketa gainditu zuen — baina ebakitzeko gelatik ertzeko josturak etengabe erdiz erdian ez zeuden eta garbitu osteko neurriak tolerantziatik kanpo itzuli ziren. Bi hutsegiteek hutsune bera erakusten dute: espiralforma eta uzkurdura ez ziren bikote gisa berretsi lagin-fasean. Desberdin probatzen dira, desberdin eragiten diote jantzien kalitateari, eta sarrera bereiziak behar dituzte zure zehaztapen-orrian.
Uzkurdura eta espiralforma elkarrekin aipatu ohi dira solasean, baina puntuzko oihalaren bi dimentsio-arazo desberdin deskribatzen dituzte.
Uzkurdurak oihalaren luzera edo zabaleraren murrizketa adierazten du garbitu ondoren — patroiaren tamainari eta amaierako jantziaren neurriei zuzenean eragiten dien aldaketa neurgarria. Espiralformak, okertze edo bihurritze ere deitua, distortsio birakari bat deskribatzen du, non puntuzko oihalaren zutabeak bertikaletik aldentzen diren. Amaierako jantzi batean, hau alboko jostura bihurritu gisa agertzen da, erdiz erdian ez dauden plaketak edo lehen garbiketa-zikloaren ondoren albora mugitzen diren aurreko panelak.
Bi arazoek jatorri desberdinak dituzte, arrisku-profila desberdina oihalaren egituraren arabera, eta proba-metodo desberdinak behar dituzte. Hala ere, hornikuntza-talde askok uzkurdura-datuak soilik eskatzen dituzte lagin-fasean, eta espiralformarekin produkzio masiboaren gaitzespen edo bezeroaren erreklamazio gisa egiten dute topo, produkzio aurreko zerrendako elementu gisa izan beharrean.
Ehun-alboko puntuzko oihalentzat, dimentsio-aldaketarako (uzkurdura) erreferentzia-tarte zabaldu bat ±% 7ra artekoa da jersey bakunerako eta antzeko egitura irekietarako, eta tolerantzia estuagoak — askotan ±% 2 ingurukoak — aipatzen dira interlock eta labana egituretarako. Kopuru hauek abiapuntuko erreferentzia gisa soilik hartu behar dira; zure markaren arauak edo eroslearen QA eskuliburuak du lehentasuna, eta tolerantziak tech pack-ean definitu behar dira laginketa hasi aurretik. Espiralformari dagokionez, % 5erainoko desbideratzea abiapuntu gisa aipatu ohi da jersey bakuneko egituretarako, baina hau markaren zehaztapenaren eta erabileraren arabera aldatzen da. Indarrean jarri nahi duzun edozein tolerantzia idatziz adostu behar da oihal masiboa onartu aurretik.
Egitura mota da dimentsio-arazo bat agertzeko probabilitatearen eta larritasunaren iragarle fidagarriena.
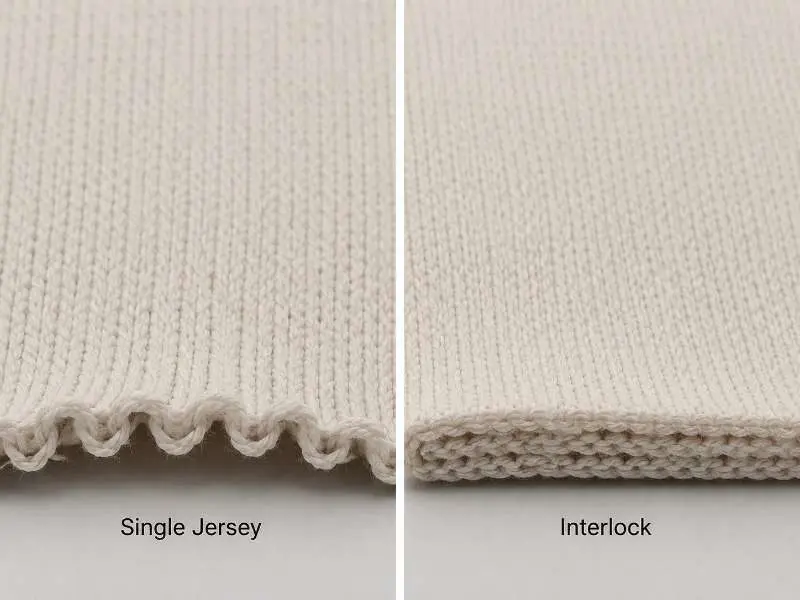
Jersey bakuneko oihala, puntuzko ehun-alboko makina zirkularretan ekoitzia, da espiralformarako joera handiena duen egitura. Geruza bakarreko puntuzko egitura baten begizta-geometriak berezko tentsio bihurritzailea sortzen du ekoizpenean. Tentsio hori amaitzean edo kontsumitzailearen garbiketan askatzen denean, oihalak biratzeko joera du, zutabeak ilararekiko perpendikularretik aldenduz. Hau egituraren ezaugarri ondo dokumentatua da, ez akats aleatorioa — baina neurtu eta kontrolatu behar da produkzio masiboa onartu aurretik, tolerantziaren barruan dagoela suposatu beharrean.
Interlock eta puntuzko labana egiturak, oro har, dimentsio aldetik egonkorragoak dira zutabeen norabidean. Haien begizta-geometria elkartuak edo bikoiztuak tentsioa modu uniformeagoan banatzen du, espiralforma eragiten duen tiraketa birakaria nabarmen murriztuz. Uzkurdura bietarako proba-aldagai garrantzitsua izaten jarraitzen du — batez ere kotoi eta zelulosa nahasketetarako — baina espiralformaren arrisku-profila jersey bakunarena baino txikiagoa da.
Egitura-desberdintasun honek garrantzia du oihal anitzeko garapen-denboraldi batean proba-baliabideak nola banatzen diren. Espiralformako protokolo osoa egitea, garbitutako poltsaren proba-metodoa barne, kritikoena da jersey bakuneko eskaeretarako. Interlock eta labana egituretarako, proba-lehentasuna uzkurdura-tasara, zabalera-egonkortasunera eta errekuperaziora bidera daiteke — espiralforma erabat baztertu gabe, markak baztertze-atari dokumentatua badu.
Zein proba eskatu behar den ulertzea — eta emaitza nola irakurri — horixe da hornikuntza-taldeek produkzio masiboa hasi aurretik ohikoenak diren zehaztapen-hutsuneak ixten dituzten tokia.
Uzkurduraren kasuan, gehien erreferentziatzen diren bi arauak AATCC 135 (Dimensional Changes of Fabrics after Home Laundering) eta ISO 6330 dira. Biek zehazten dituzte garbiketa-tenperatura, lehorketa-metodoa eta ziklo-kopurua. Proba-txosten bat eskatzean, egiaztatu garbiketa-baldintzak zure zainketa-etiketarekin bat datozela. 30 °C-tan hiru ziklorekin egindako txosten batek agian ez du islatuko 40 °C edo 60 °C-tan behin eta berriz garbituko den jantzi baten portaera. Probatutako ziklo-kopuruak produktuaren espero den bizitza ere bat etorri behar du — hori garrantzitsuagoa da haurrentzako arropan, lan-arropan edo errendimenduko arropan, denboraldi bakarreko moda-artikulu batean baino.
Spirality-aren kasuan, erreferentzia nagusia AATCC TM179-2025 araua da, Skew Change in Fabrics After Home Laundering. Etxeko garbiketaren ondoren oihal puntuzkoen eta ehun oihalen skew aldaketa neurtzen du, beraz hornikuntza-taldeek egiaztatu behar dute txostenak arauzko ziklo-baldintzak jarraitzen dituen edo marka espezifikoko garbiketa-protokolo osagarri bat.
Dimentsiozko edozein proba-txosten aztertzean, eskatu erabilitako garbiketa-tenperatura zehatza, lehorketa-metodoa eta ziklo-kopurua, ez soilik emaitza ehunekoa. Zure erosleak metodo estandarrarena baino garbiketa luzeagoa eskatzen badu, zerrendatu hori marka espezifikoko onarpen-baldintza gisa, suposatu ordez AATCC TM179 txosten lehenetsiaren parte denik. Proba-baldintza argirik gabe edo bat ez datozen egoeretan oinarritutako produkzio masiboaren onarpena ohiko iturria da entregaren ondorengo kalitate-eztabaidetarako.
Laginak hartu aurretik puntuzko oihalaren GSM hautaketa egiaztatzearekin batera, dimentsiozko egonkortasunaren datuak — uzkurdura zein spirality-a barne — ekoizpen aurreko onespen-prozesuan finkatzea produkzio masiboan geroagoko hutsegiteak saihesteko modurik fidagarrienetako bat da.
Produkzio faseko akabera erabakigarria da lagin faseko dimentsiozko proben emaitzak produkzio masiboko entregan zehar modu koherentean errepika daitezkeen ala ez. Erabiltzen diren ikuspegi orokorrak ulertzeak hornikuntza-taldeei gaitasunari buruzko galdera egokiak egiten laguntzen die errota baten prozesua aztertzean.
Uzkurduraren kasuan, konpaktazio-akabera ehun gurutzatuzko puntu-eraikuntza batzuekin erabiltzen den ikuspegi bat da. Prozesuak oihala mekanikoki erlaxatzen du baldintza kontrolatuetan entrega aurretik, bestela lehen garbiketaren ondoren agertuko litzatekeen dimentsio-energia aurrez askatuz. Lortzen duen uzkurdura-murrizketaren maila aldatu egin daiteke oihalaren eraikuntzaren, zuntz-edukiaren eta aplikatutako akabera-parametro zehatzen arabera — nolabaiteko hondar-uzkurdura ohikoa da garbiketa-ziklo errepikatuen ondoren oihal konpaktatuetan ere, eta emaitzak ez dira suposatu behar proba-daturik gabe.
Spirality-aren kasuan, zabalera irekiko prozesamenduak eta tentsioaren kudeaketa kontrolatuak tindaketan eta akaberan oihalaren tentsio birakaria murrizten lagun dezakete. Hariaren bihurritze-orekak ere aldagai eragingarria izan daiteke jersey bakuneko eraikuntzetan — nahiz eta faktore horietako edozein zenbateraino kontrola daitekeen eraikuntza zehatzaren eta errotaren prozesu-gaitasunaren araberakoa den. Eraikuntza guztiek ez diote modu berean erantzuten akabera-ikuspegi berari, eta prozesu-pauso bakar batek ere ez du spirality-arriskua erabat ezabatzen jersey bakuneko oihal guztietan.
Hornikuntzari dagokion ondorioa praktikoa da: spirality-tolerantzia kalitate-irizpide zehatza den eskaritzetan, egiaztatu errota-rekin zein akabera-pauso dauden sartuta produkzio-espezifikazioan, eta eskatu ekoizpen aurreko garbiketa-probaren datuak produkzio masiboa onartu aurretik. Akabera ondorengo ehun gaineko dimentsio-egiaztapena gainditzen duen baina adostutako ziklo-kopurura garbitu ez den oihal batek agian ez du zure tolerantzia zehatzaren barruan eutsiko entregaren ondoren.
Bi aldagaietan, babesik fidagarriena laginaren proba-baldintzen eta produkzio masiboaren onespen-baldintzen arteko koherentzia da: proba-metodo bera, ziklo-kopuru bera, garbiketa-tenperatura bera. Laginaren eta produkzio masiboaren proba-protokoloen arteko desadostasunek dimentsio-ukapeneko gatazken zati handi bat eragiten dute.
Ez dago estandar unibertsalik: tolerantzia eraikuntzaren, zuntz-edukiaren eta azken erabileraren araberakoa da. Erosten askok ±%5 erreferentzia gisa erabiltzen dute jersey bakunerako, abiapuntu gisa, eta muga estuagoak interlock edo puntuzko labana oihaletarako. Ikuspegi fidagarriena tolerantzia tech pack-ean definitzea da, laginketa egin aurretik, garbiketa-probak produkzio masiboaren onespenerako zehaztutako baldintza beretan egitea, eta fabrikaren ekoizpen-proba-txostenak parametro berberak erabiltzen dituela baieztatzea. Laginketa amaitu ondoren zehaztutako tolerantziak zaila da atzeraeraginez betearaztea.
Spiraltasuna jersey bakunarekin lotzen da batez ere, non geruza bakarreko begizta-geometriak tentsio bihurkitzailea sortzen duen eta horrek garbiketa osteko biraketa eragin dezakeen. Interlock eta puntuzko labana oihalen egiturak, oro har, egonkorragoak dira horri dagokionez, begizta-egitura bikoiztuak edo elkarri lotuak dituztelako. Hala ere, bilbe-puntuzko edozein egiturak nolabaiteko okertzea erakuts dezake zuntz- eta finitze-baldintza batzuetan. Spiraltasuna QA estandarrean ukapen-irizpide zehaztua bada, egiaztatu proba-baldintzak eta tolerantzia eskaeran sartutako egitura guztietarako, ez jersey bakunerako soilik.
Runtang Tex-ek puntuzko oihala ekoizten du Europako, Ipar Amerikako eta Australiako arropa-markentzat. Partekatu zure dimentsio-egonkortasuneko baldintzak eta eskatu laginak produkzio masiboa baino lehenagoko probetarako, uzkurduraren eta spiraltasunaren datuak barne zuk zehaztutako garbiketa-baldintzetan. Arakatu gure puntuzko oihal sorta edo jarri gurekin harremanetan hornikuntza-prozesua hasteko.
 Oihal Gida
Puntuzko oihal purla janzteko: testura itzulgarria, elastikotasuna eta produkzioko arriskuak
IRAKURRI GEHIAGO Fabrikatzailearen ikuspegiak
Puntuzko makina zirkularrak: hodi formako oihalak, zehaztasunez
IRAKURRI GEHIAGO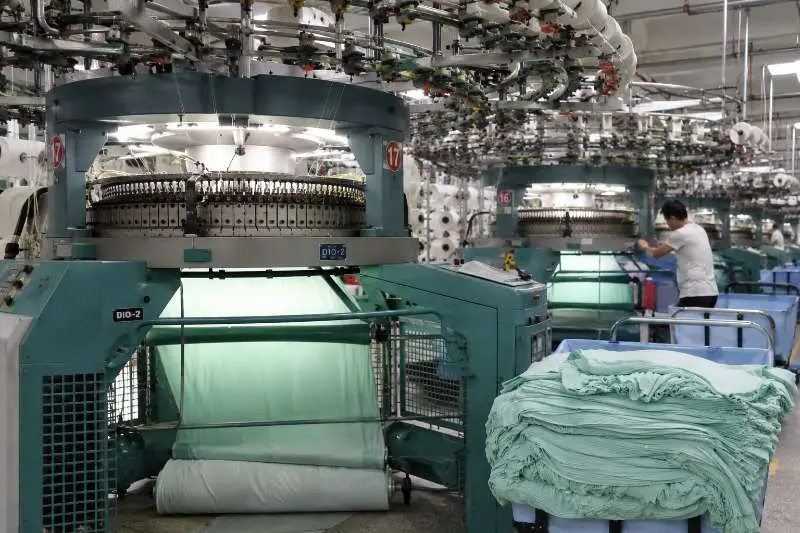 Fabrikatzailearen ikuspegiak
Txinako puntuzko oihalaren ekoizpen-kateak: zergatik hornitzen jarraitzen duten marka globalei hemen
IRAKURRI GEHIAGO Oihala
k deskodetzea, oihalaren erreketa-proba erabiliz
IRAKURRI GEHIAGO Oihal Konparazioa
Felpa frantsesa eta forru polarra: lagina eskatu aurretik, irakurri hau
IRAKURRI GEHIAGO