Silmkoekanga tootja alates 2009. aastast · Hiina

Silmkoekanga tootja alates 2009. aastast · Hiina

Hankimise põhijäreldused
Ringkudumine ja tasandkudumine ei ole sünonüümid mõistele „kootud kangas”. Need kirjeldavad kahte erinevat tootmissüsteemi, millel on erinev toodanguloogika, kanga mõõtmed ja kulustruktuur. Hankimismeeskonnad, kes need kaks segi ajavad, puutuvad sageli kokku spetsifikatsiooni mittevastavuste või proovivõtmise viivitustega, mida oleks saanud vältida enne esimese ostutellimuse esitamist.
Ringkudumismasinad töötavad pöörleval nõeltsilindril, tootes kangast pideva spiraalina. Tulemuseks on õmblusteta toru, mida saab kasutada torukujulisena või lõigata lahti lamedaks laiuseks sõltuvalt lõppkasutusest. See pideva silmuse protsess on optimeeritud kiirusele: masinad võivad töötada minimaalsete katkestustega pikkade tootmisvahetuste jooksul.
Ringmasinatel kõige sagedamini toodetavate kangatüüpide hulka kuuluvad ühekordne silmuskudumine, interlock, soonikkude ja piqué. Need on struktuursed alused põhilistele vabaajarõivastele, aluspesule, spordirõivastele ja kihilistele kollektsioonidele. Kuna nõelte arv ja masina läbimõõt jäävad töö käigus muutumatuks, on toodang suurte kangapikkuste lõikes väga ühtlane — see on põhinõue suurtele värviprogrammidele, kus tooni varieeruvust tuleb kontrollida.
Hankimismeeskondade jaoks sobib ringkudumise mudel kõige paremini suure mahuga korduvate tootekoodidega. Pikad tootmisseeriad vähendavad seadistuskulusid kilogrammi kohta ja pidev toodang tähendab, et tarneajad võivad olla lühemad, kui võimsus on kinnitatud. Kompromissiks on disaini paindlikkus: ringmasinad on optimeeritud ühtsete silmusstruktuuride jaoks, mitte sellise kolmemõõtmelise vormimise või mustri keerukuse jaoks, mis nõuab nõel-nõela haaval juhtimist.
Üks praktiline kaalutlus ringkootud kanga spetsifitseerimisel on serva käitumine. Kuna kangas moodustub toruna, võivad lõikeservad kalduda rulluma sõltuvalt kiudude sisaldusest ja kanga kaalust. See on lõikamis- ja õmblemisoperatsioonides standardne muutuja ja tuleks arvestada lõikevarude arvutustes kangaspetsifikatsioonide ülevaatamisel.

Tasandkudumismasinad liigutavad kelku edasi-tagasi üle horisontaalse nõelavoodi, ehitades kangast rida-realt lameda lehena. Kuna iga nõela saab käigu ajal eraldi juhtida, saab masin suurendada või vähendada silmuste arvu rea kohta, viia silmuseid ühest nõelapositsioonist teise ja vahetada silmusstruktuuride vahel ühe paneeli piires.
See nõelatasandiline kontroll muudab tasandkudumise sobivamaks vormitud paneelide, palmikureljeefi, intarsia paigutuse ja struktuursete kudumdetailide jaoks, kus silmuste arv muutub paneeli piires. Ringkudumine võib siiski toetada korduvaid struktuure ja teatud mustriarendust, kuid on tavaliselt vähem tõhus, kui ülesanne nõuab paneelitasandilist vormimist või kõrgendatud palmikudefinitsiooni.
Tasaskudumise protsess on oma olemuselt aeglasem. Kiiruse arvelt võidab see konstruktsiooni täpsuses. Hankemeeskondadele, kes arendavad struktuursete või disainikesksete stiilidega tooteid, ei ole see puudus — see on õige tööriist vastava nõude jaoks. Tasaskudumismasinatel proovitöö tegemine eeldab tavaliselt ka lühemaid miinimumproovipikkusi, mis muudab disaini iteratsiooni arendustsüklite jooksul paremini juhitavaks. Keerukate tasaskootud struktuuride puhul võib digitaalne prooviülevaatus vähendada ka suhtluslünki enne füüsilist proovivõttu; SHIMA SEIKI virtuaalse proovivõtu süsteem näitab, kuidas tasaskudumise andmeid saab siduda disainiülevaatuse masinatootmise planeerimisega.
Tasaskootud toodang jõuab eelnevalt mõõdetud lameda paneelina. Torukujulise käsitsemise etappi ei ole ja serva rullumine on väiksem probleem. Laiuse määrab aga aktiivsete varraste arv ja masina töölaius, mis tähendab, et paneeli mõõtmete täpsustamine eeldab täpset varraste arvu teavet juba briifingu etapis.
Kui võrdlete hankebriifingu raames ümmargust kudumist ja tasaskudumist, ei ole kõige olulisemad erinevused esteetilised — need on operatiivsed. Allpool on kokkuvõte peamistest tootmisparameetritest, mis mõjutavad tellimuse planeerimist, kuluarvestust ja suhtlust tarnijatega.
| Mõõde | Ümmargune kudumine | Tasaskudumine |
|---|---|---|
| Tootmismeetod | Pidev torukujuline kudumine | Edasi-tagasi liikuv, lamedad paneelid |
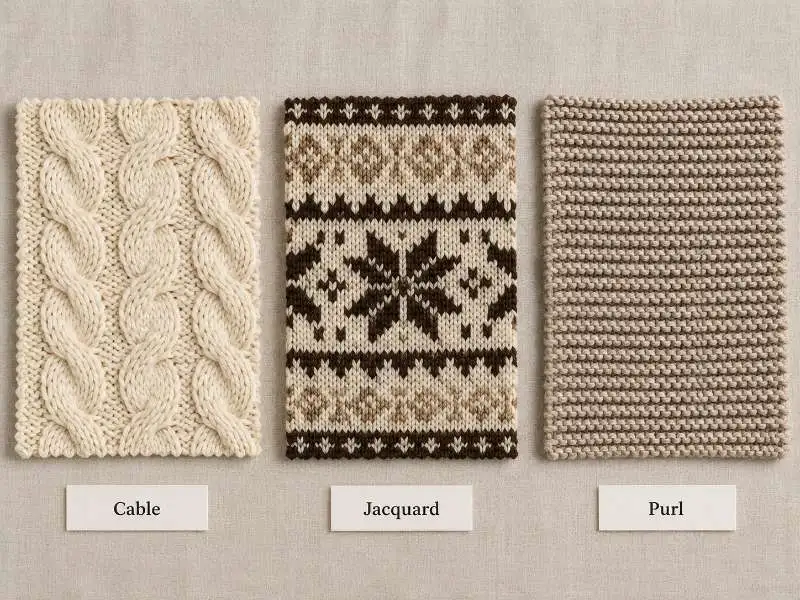
| Tüüpilised kangatüübid | Ühekordne silmuskudumine, interlock, soonik, piqué | Palmikkude, struktuurne soonik, žakaarpaneelid |
| Tootmiskiirus | Kõrge — sobib suurte partiide tootmiseks | Madalam — prioriteediks disaini keerukus |
| Kanga laius toodangus | Torukujuline (avada või kasutada toruna) | Eelnevalt määratud lame laius |
| Silmuste keerukus | Ühtlased, kordusel põhinevad struktuurid | Muutuv — kujundatud kudumine, intarsia, ülekanne |
| Lõikejäätmete kalduvus | Serva rullumine nõuab varu | Väiksem serva deformatsioon lamedal toodangul |
| Minimaalse tellimuskoguse käitumine | Tõhusam, kui maht õigustab masina seadistamist | Projekti minimaalne tellimuskogus sõltub paneeli keerukusest, lõngast ja arendustee valikust |
| Sobivaim tellimuse tüüp | Põhitooted, põhiprogrammid, suure mahuga SKU-d | Struktuursed stiilid, prooviarendus, mood |
Minimaalse tellimuskoguse käitumine: Ringkudumise tootmine muutub tavaliselt kulutõhusamaks, kui seadistusaeg jaotub pikematele meetri- või kilogrammipikkustele. Lamekudumise minimaalne tellimuskogus on rohkem projektipõhine, kuna paneelide keerukus, lõnga valik ja programmeerimisaeg võivad arenduskulusid muuta. Runtangi tellimuste puhul algavad laokangad alates 1 rullist (~23 kg) värvi kohta, eritellimusel ühevärvilised kangad alates 200 kg värvi kohta ja üldine eritellimusarendus alates 1,000 kg; kinnitage kehtiv minimaalne tellimuskogus proovivõtu käigus, sest palmikkudega ja vormitud paneelidega projektidele võivad kehtida erinevad nõuded.
Tihedus kui ühendav parameeter: Mõlemat tüüpi masinatel on tihedus (nõelu tolli kohta) põhiline spetsifikatsiooniparameeter, kuid tiheduse vahemikud erinevad nende vahel. Tiheduse valiku mõistmine — ja see, kuidas see mõjutab käetunnet, silmustihedust ja tootmiskiirust — on eeltingimus täpsete tehniliste kirjelduste koostamiseks mõlemat tüüpi masinate jaoks. Tihedust eri masinatüüpide lõikes on põhjalikumalt käsitletud artiklis Knitting Machine Gauge: How It Sets Hand Feel, Stitch Density and Production Speed.
Lõikamisjäätmete varu: Silmuskoeline kangas, eriti ühekordne silmuskudumine, võib silmuste struktuuri pingetasakaalu tõttu lõikeservadel rulluda. See on normaalne omadus ja see tuleks lõikamise efektiivsuse arvutustes arvesse võtta. Lapikud kudumid kipuvad seda vähem tegema, kuigi olenevalt konstruktsioonist tuleb arvestada servavarusid.
Kõige tõhusam viis masinatüübi mittevastavuse vältimiseks on lisada see eristus oma kangakirjeldusse juba algusest peale. Tehase tasandil tegutsevad tarnijad mõtlevad masinate konfiguratsioonides, mitte üldistes kategooriates — kirjeldus, mis täpsustab kanga struktuuri ja lõppkasutuse, annab piisavalt selge signaali masina sobivuse kinnitamiseks enne proovide valmistamise algust.
Siin on kolm praktilist näitajat, mis aitavad kindlaks teha, millisele tootmissüsteemile teie nõue vastab:
Runtangi põhiline tootmise tugevus on silmuskoelistes struktuurides, sealhulgas ühekordne silmuskudumine, interlock, soonik ja piqué mitmesugustes kiukoostistes. Palmikukoe kanga ja muude lapiku kudumi stiilis struktuuride puhul tuleks arendustee kinnitada juba kirjelduse etapis, sealhulgas masinatüüp, paneelide mõõtmed, lõnga valik ja see, kas tootmine toimub ettevõttesiseselt või koordineeritud partnerettevõttes. Selle varajane selgitamine hoiab ära spetsifikatsiooni triivimise proovide valmistamise ja hulgitootmise vahel.
Kui hindate tarnija võimekust segu-masinatega tootevaliku jaoks, kontrollige, kas tarnija kasutab mõlemat tüüpi masinaid ettevõttesiseselt või koordineerib lapiku kudumi arendust partnerettevõtte kaudu. See mõjutab nii proovide valmistamise graafikuid kui ka otsese kvaliteedikontrolli ulatust hulgitootmise etapis.
Ühekordne silmuskudumine on tootmissüsteem, mis sobib suuremahuliste põhitoodete jaoks. Selle pidev toodang, ühtlane silmusstruktuur ja tõhus seadistuskulude jaotumine pikkade seeriate peale teevad sellest standards valiku silmuskudumite, interlock-, soonik- ja pikeekangaste programmide jaoks. Lameda kudumise tootmine on aeglasem ja sobib paremini disainimahukate stiilide jaoks, kus konstruktsiooni keerukus on tellimuse peamine nõue, mitte mahu efektiivsus.
Jah, kuid kinnitage iga masinatüübi puhul tarnija otsene tootmisulatus versus väline koordineerimine. Mõned kangavabrikud opereerivad nii ühekordse kui ka lameda kudumise seadmeid oma majas; teised on spetsialiseerunud ühele süsteemile ja haldavad teist partnerettevõtete kaudu. Mõlema hankimine ühest kontaktpunktist on valiku haldamiseks praktiline, kuid enne hulgitootmisele kinnitamist tasub mõista, kus iga kangatüüp tegelikult toodetakse.
Runtang Tex toodab ühekordse silmuskudumiga silmuskudumeid, interlock-, soonik- ja nendega seotud kootud kangaid rõivabrändidele Euroopas, Põhja-Ameerikas ja Austraalias. Palmikute ja lameda kudumise stiilis nõuete puhul võtke meiega ühendust, et kinnitada arendusprotsess ja tellida proove.
 Hankejuhend
Parimad kangad kampsunitele: soonik-, žakaar- ja pahemkoe kudumite võrdlus hulgitootmiseks
LOE ROHKEM Kangas
Silmuskoelise kanga kasutusalad: rohkem kui ainult rõivad
LOE ROHKEM Tööstusuudised
Kuidas õmmelda pikeekootud kangast
LOE ROHKEM Kangas
Sõlmedega värvitud silmuskudum: julge ja stiilne trend, mida armastad
LOE ROHKEM Kangajuhend
Lindisilm-kudum spordirõivastele: hingav struktuur, polosärgi kasutus ja spetsifikatsioonilehe kontrollid
LOE ROHKEM