Strickstoff-Hersteller seit 2009 · China
Strickstoff-Hersteller seit 2009 · China

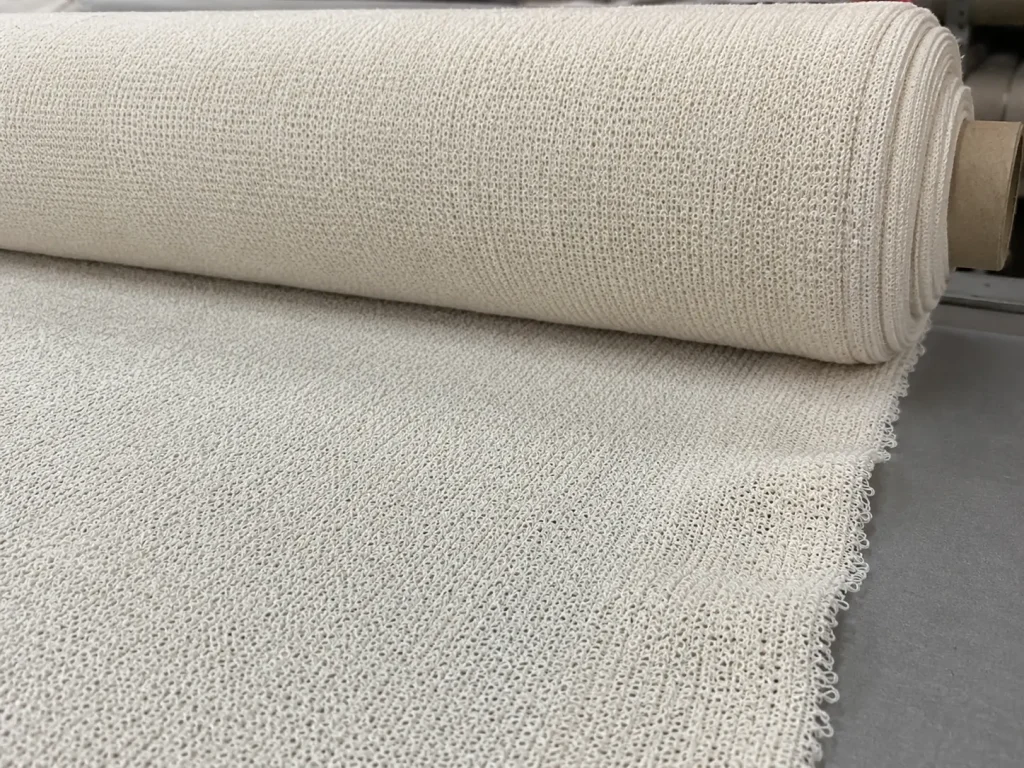
Frottee taucht in Beschaffungsanfragen oft mit unterschiedlichen Bedeutungen auf: Handtuchstoff, gewebtes Frottee, Frottee-Rückseite oder Velours-Frottee. Für Bekleidungsmarken ist die entscheidende Frage nicht der Name selbst, sondern ob GSM-Band, Schlingenhöhe, Saugfähigkeit und Einlaufverhalten vor der Bemusterung zur vorgesehenen Bekleidungskategorie passen.
Frottee ist kein einheitlicher Stoff. Der Begriff umfasst eine Reihe von Schlingenkonstruktionen, die sich in Struktur, Gewicht und Verwendungszweck unterscheiden. In der Bekleidungsproduktion sind drei Konstruktionen am relevantesten: Frottee-Rückseite (glatte Vorderseite, Schlingen auf der Rückseite – die Standardbasis für Sweatshirts und Hoodies), Velours-Frottee (die Schlingenseite wird geschoren, um eine flache, florartige Oberfläche zu erzeugen, verwendet bei Premium-Trainingsanzügen und Resort-Styles) und gewebtes Frottee (doppelseitige Schlingenkonstruktion – vor allem mit Handtüchern und Bademänteln verbunden und in Bekleidungsaufträgen selten spezifiziert).
Für die Bekleidungsproduktion sind gestrickte Frottee-Konstruktionen in der Regel die praktischere Standardwahl. Sie unterstützen Stretch-Erholung, kontrollierbare Schlingenstruktur und wiederholbare Stoffentwicklung, wenn GSM, Fasermischung, Färbeanforderungen und Ausrüstungsparameter bei Bemusterung und Serienfreigabe bestätigt werden. Gewebtes Frottee mit hohen GSM-Werten liegt im Allgemeinen außerhalb des Bekleidungsproduktionsbereichs – Gewicht und strukturelle Steifigkeit übersteigen, was die meisten Bekleidungssilhouetten erfordern.
Die Festlegung, welche Konstruktion beschafft wird, sollte vor jeder GSM-Diskussion erfolgen. Dieselbe Gewichtszahl kann bei Frottee-Rückseite, Velours-Frottee und gewebtem Frottee sehr Unterschiedliches bedeuten – und eine falsche Zuordnung von Konstruktion und Verwendungszweck führt zu Spezifikationsfehlern, die nach der Bemusterung schwer zu korrigieren sind. Runtangs Frottee-Strickstoff deckt Frottee-Rückseite und Velours-Frottee in mehreren GSM-Bereichen für die Bekleidungsproduktion ab.
Sobald der Konstruktionstyp bestätigt ist, hängt die GSM-Auswahl von Bekleidungskategorie und saisonaler Positionierung ab. Die folgenden Bänder sind Richtwerte; das endgültige Gewicht variiert je nach Konstruktion und Ausrüstung und sollte in der Bemusterungsphase bestätigt werden.
Leichtgewicht (ca. 180–260 GSM)
Geeignet für Sommer-Resort-Bekleidung, Überwürfe und kurzärmelige Casual-Styles, bei denen Fall und Atmungsaktivität Vorrang vor Saugfähigkeit haben. Bei diesem Gewicht liegt Frottee im Gesamtgewicht nahe an einem strukturierten Jersey, wobei die Schlingentextur für visuelle und haptische Differenzierung sorgt. Bei leichteren Gewichten spielt die Fasermischung eine größere Rolle – baumwolldominierte Konstruktionen können eine Vorschrumpfbehandlung benötigen, um die Dimensionsstabilität über die Produktion hinweg zu gewährleisten.
Mittelgewicht (ca. 260–350 GSM)
Der am häufigsten verwendete Bereich für die Bekleidungsproduktion. Dieses Band umfasst Sweatshirts, Hoodies, Jogginghosen und abgestimmte Loungewear-Sets – substanziell genug, um die Konstruktion zu halten, leicht genug für den ganzjährigen Einsatz in den meisten Märkten. French-Terry-Strickstoff liegt typischerweise im unteren bis mittleren Teil dieses Bereichs; vollerer Frottee-Rückseitenstoff mit tieferem Schlingenprofil nimmt den oberen Teil ein.
Schwergewicht (ca. 350–500 GSM)
Verwendet bei Sweatshirts in Jackengewicht, Premium-Co-ords und Resort-Styles, bei denen zusätzliche Griffigkeit Teil der Markenpositionierung ist. Bei diesem Gewicht erfordern Einlaufverhalten und Schlingenstabilität über Waschzyklen hinweg besondere Aufmerksamkeit bei der Bemusterung. Als Beschaffungsvergleich kann Waffelstoff als texturierte Loungewear-Alternative geprüft werden, wenn Käufer eine sichtbare Oberflächenstruktur wünschen, aber nicht dasselbe Saugfähigkeitsprofil wie geschlungenes Frottee benötigen.
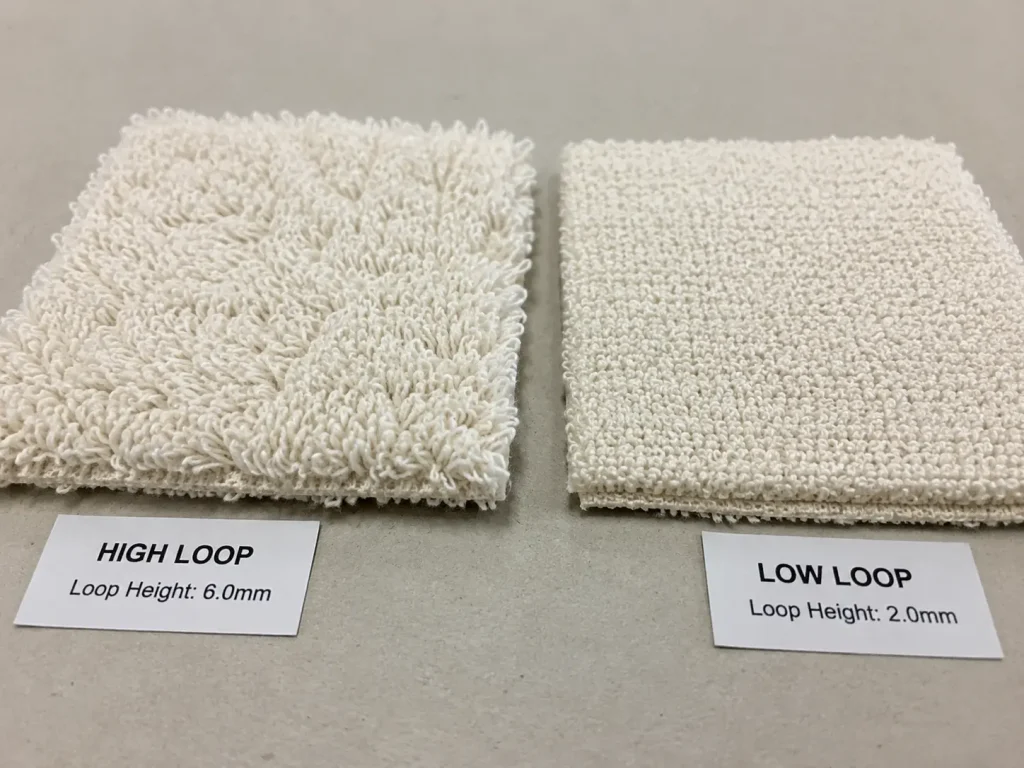
Die Schlingenhöhe ist die strukturelle Variable, die die Saugfähigkeit von Frottee am direktesten steuert – und zugleich die Variable, die in Ausschreibungsunterlagen am häufigsten nicht spezifiziert wird.
Höhere Schlingen bieten mehr Faseroberfläche im Kontakt mit Feuchtigkeit und erhöhen sowohl die Aufnahmegeschwindigkeit als auch die gesamte Feuchtigkeitskapazität. Kürzere, dichtere Schlingen erzeugen eine dichtere, dimensionsstabilere Oberfläche mit geringerer Saugfähigkeit, aber besserer Widerstandsfähigkeit gegen Schlingenauszug und Oberflächenverformung über Trage- und Waschzyklen.
Für Bekleidungskategorien haben diese Zielkonflikte direkte praktische Auswirkungen. Ein Strandüberwurf oder Resort-Polo profitiert von einer moderaten Schlingenhöhe – genug, um Feuchtigkeit nach dem Schwimmen aufzunehmen, ohne die Masse einer vollwertigen Schlingenrückenkonstruktion. Ein Sweatshirt oder Hoodie mit Frotteefutter profitiert von kürzeren, dichteren Schlingen, die die strukturelle Integrität über wiederholte Waschzyklen bewahren. Velours-Finish-Varianten, bei denen die Schlingenoberfläche geschoren wird, rücken die Saugfähigkeit in den Hintergrund – die Gleichmäßigkeit des Flors und die Konsistenz der Scherung werden stattdessen zu den primären Qualitätsmerkmalen.
| Schlingenprofil | Saugfähigkeit | Dimensionsstabilität | Typische Verwendung im Bekleidungsbereich |
|---|---|---|---|
| Höhere Schlingen | Höher | Niedriger | Überwürfe, Resortbekleidung, Spa-Bekleidungsstile |
| Mittelhohe Schlingen | Mäßig | Mäßig | Hoodies, Sweatshirts, Loungewear-Sets |
| Kürzere / dichtere Schlingen | Niedriger | Höher | Strukturierte Bekleidung, Velours-Frottee-Stile |
Die Schlingenhöhe sollte im Bemusterungsauftrag angegeben und in der Musterphase physisch überprüft werden. Fordern Sie vor der Bestätigung der Serienproduktionsparameter Vergleichsmuster mit mindestens zwei Schlingenprofilen an.
Nach Bestätigung des GSM-Bereichs und des Schlingenprofils bei der Bemusterung sollten die folgenden Prüfungen vor Freigabe der Serienproduktion abgeschlossen sein.
Ungleichmäßige Schlingenbildung führt zu Farbabweichungen im gefärbten Stoff, die in fertigen Kleidungsstücken bei gleichmäßigem Licht sichtbar werden. Überprüfen Sie die Schlingengleichmäßigkeit von Rolle zu Rolle während der Lab-Dip-Prüfung, nicht erst nach der Serienlieferung.
Baumwolldominierter Frottee kann nach dem Waschen erhebliche Dimensionsänderungen erfahren. Geben Sie Anforderungen an die Vorbehandlung gegen Einlaufen bereits in der Bemusterungsphase an und fordern Sie Prüfdaten gemäß AATCC Test Method 135 an – der Standardmethode für Dimensionsänderungen bei Textilwäsche – statt das Verhalten allein aus dem Fasergehalt abzuschätzen.
Die Schlingenoberfläche nimmt Farbe anders auf als eine glatte Strickfläche. Die Lab-Dip-Freigabe sollte bei mittelschweren bis schweren Konstruktionen einen Vergleich der Schlingenoberfläche zusammen mit glatten Stoffmustern umfassen. Farbabweichungen, die bei glattem Stoff akzeptabel sind, können in Schlingentextur stärker ausgeprägt erscheinen.
Für Frotteegestricke sind Optionen mit OEKO-TEX® Standard 100 Zertifizierung verfügbar. Bitte bestätigen Sie die Zertifizierungsanforderungen zum Zeitpunkt der Bemusterung.
Für Bekleidungsmarken, die Frottee mit French Terry, Fleece und anderen Optionen der Sweatshirt-Kategorie vergleichen, bevor sie eine Bemusterungsbestellung aufgeben, bietet der Leitfaden zur Stoffbeschaffung für Hoodies einen strukturierten Rahmen für die Vorauswahl über mehrere Konstruktionsarten hinweg.
Für die meisten Sweatshirt- und Hoodie-Produktionen ist Frottee im Bereich von 260–350 GSM eine richtungsweisende Referenz, abhängig von Konstruktionsart und Schlingenprofil. Schwerere Konstruktionen über 350 GSM eignen sich für Premium-Oberbekleidungsgewichte. Bestätigen Sie das geeignete Gewicht bei der Bemusterung, da Fasermischung und Ausrüstung den endgültig gemessenen GSM-Wert beeinflussen.
Höhere Schlingen erhöhen die Saugfähigkeit, verringern jedoch die Dimensionsstabilität – besser geeignet für Resort- und Cover-up-Bekleidung. Kürzere, dichtere Schlingen sind über mehrere Waschzyklen stabiler und eignen sich besser für Sweatshirt-Konstruktionen und Velours-Finish-Styles. Die Schlingenhöhe sollte im Sampling-Brief spezifiziert werden und nicht der Standardkonfiguration des Herstellers überlassen werden.
OEKO-TEX® Standard 100 zertifizierte Optionen sind verfügbar. Bestätigen Sie die Zertifizierungsanforderungen zum Zeitpunkt der Bemusterung, da die Verfügbarkeit je nach Konstruktion und Fasergehalt variieren kann.
Möchten Sie Frotteestoffmuster in verschiedenen GSM-Bereichen oder Schlingenprofilen anfordern? Kontaktieren Sie Runtang mit Ihrer Zielbekleidungskategorie und Produktionsmenge, um ein Musterset zu erhalten, das auf Ihr Sourcing-Brief abgestimmt ist.
 Beschaffungsleitfaden
Leichte Sommerstoffe für Strickbekleidung: Pointelle, Mesh und Bird's Eye im Vergleich
MEHR LESEN Stoff
Ponte-Roma-Stoff: Die perfekte Mischung aus Komfort und Struktur
MEHR LESEN Stoff
Sportbekleidungsstoff: Neu definiertes Schweißmanagement für Bekleidung
MEHR LESEN Beschaffungsleitfaden
Waffelstrick-Konstruktion: Was die Beschaffungskosten beeinflusst
MEHR LESEN Brancheneinblicke
Was ist Baumwoll-Spandex-Strickfrottee und wofür wird er verwendet?
MEHR LESEN