2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন
2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন

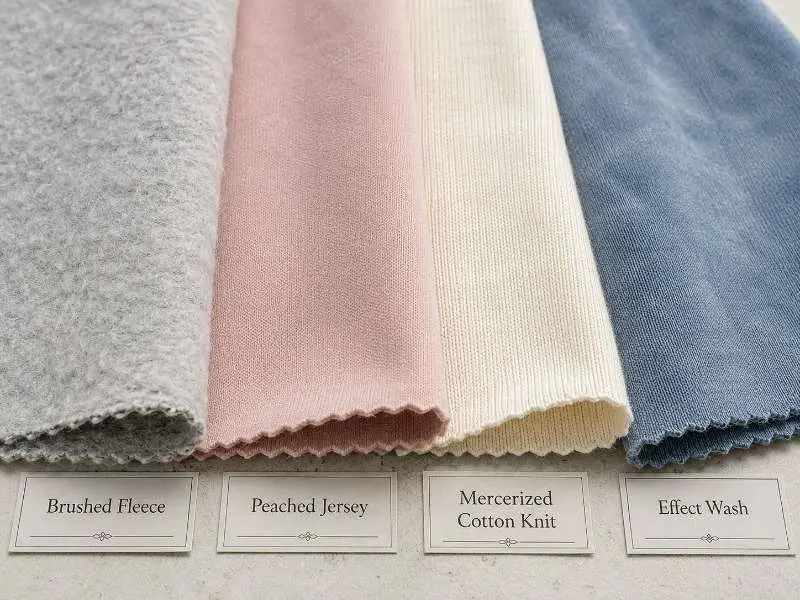
টেক প্যাকে “সফট হ্যান্ড ফিল” লেখা কোনো ফিনিশিং স্পেসিফিকেশন নয়। কোনো প্রসেসের নাম না উল্লেখ করলে কারখানা তার ডিফল্ট ফিনিশিং প্রয়োগ করে — এবং ডিফল্ট প্রায়ই ব্র্যান্ডের উদ্দেশ্যের সাথে মেলে না। ব্রাশিং, পিচিং, মার্সারাইজিং ও ওয়াশ ট্রিটমেন্ট প্রত্যেকটি নিট ফ্যাব্রিকে আলাদা ফলাফল তৈরি করে এবং বাল্ক উৎপাদনে প্রত্যেকটির নিজস্ব ঝুঁকি রয়েছে। সঠিক ফিনিশিং প্রসেস নির্ধারণ করা — এবং প্রি-প্রোডাকশন স্যাম্পলে তা যাচাই করা — রিঅর্ডারের ঝুঁকি কমায় এবং ডেলিভারি লটজুড়ে বাল্কের রং ও টেক্সচার সামঞ্জস্যপূর্ণ রাখে।
ফিনিশিং সাধারণত নিটিংয়ের পরে এবং ডাইং বা পোস্ট-ট্রিটমেন্ট পর্যায়ের আশেপাশে সম্পন্ন হয়, তবে সঠিক ক্রম ফাইবার, কনস্ট্রাকশন এবং ফিনিশিং পদ্ধতির উপর নির্ভর করে ভিন্ন হয়। নিট ফ্যাব্রিকের ক্ষেত্রে ফিনিশিং তিনটি শ্রেণিতে বিভক্ত: মেকানিক্যাল ফিনিশিং, যা রোলার বা ঘর্ষণকারী পৃষ্ঠ ব্যবহার করে ভৌত পৃষ্ঠ পরিবর্তন করে; কেমিক্যাল ফিনিশিং, যা ঘনীভূত ট্রিটমেন্টের মাধ্যমে ফাইবারের বৈশিষ্ট্য পুনর্গঠন করে; এবং ওয়াশ ফিনিশিং, যা নিয়ন্ত্রিত আন্দোলনের মাধ্যমে টেক্সচার বা রঙের প্রভাব অর্জন করে। ফিনিশিং পদ্ধতিকে ফ্যাব্রিকের ফাইবার কনটেন্ট, GSM রেঞ্জ এবং কনস্ট্রাকশনের সাথে সামঞ্জস্যপূর্ণ হতে হবে। 220 GSM কটন জার্সির জন্য উপযুক্ত একটি প্রক্রিয়া 140 GSM কনস্ট্রাকশনের জন্য উপযুক্ত নাও হতে পারে, যা সুতার গঠন এবং ট্রিটমেন্টের তীব্রতার উপর নির্ভর করে।
ব্রাশিংয়ে ফ্যাব্রিকের পৃষ্ঠকে নরম ব্রিসল রোলারের বিপরীতে চালনা করা হয় যাতে ফাইবারের প্রান্ত উঁচু হয়ে ওঠে, ফলে লফট ও অধিক উষ্ণ হ্যান্ড ফিল তৈরি হয়। এটি সবচেয়ে বেশি প্রয়োগ করা হয় ফ্লিস নিট ফ্যাব্রিকে — যার মধ্যে সিঙ্গেল-ফেসড ও ডাবল-ফেসড কনস্ট্রাকশন অন্তর্ভুক্ত — এবং ফ্রেঞ্চ টেরির লুপ সাইডে, যেখানে ব্রাশিং বৈশিষ্ট্যপূর্ণ অন্তরক ভেতরের অংশ তৈরি করে। সূক্ষ্মতর জার্সিতে হালকা ব্রাশিং পাস পাইল উল্লেখযোগ্যভাবে না বাড়িয়েও হ্যান্ড ফিল নরম করতে পারে। প্রধান বাল্ক ঝুঁকি হলো পৃষ্ঠের শক্তি হ্রাস: ব্রাশ করা ফ্যাব্রিক পরিধানের সময় পিলিংয়ের প্রতি বেশি সংবেদনশীল, এজন্য প্রায়ই সাথে একটি অ্যান্টি-পিলিং ফিনিশিং ধাপ নির্ধারণ করা হয়। ভারী ব্রাশ করা রোলের মধ্যে লট-টু-লট শেড ভিন্নতাও হতে পারে, বিশেষত যখন ব্রাশিংয়ের তীব্রতা পৃষ্ঠের প্রতিফলন পরিবর্তন করে। বাল্ক উৎপাদনের আগে ক্রেতাদের একটি প্রি-প্রোডাকশন স্যাম্পল অনুমোদন করা এবং গ্রহণযোগ্য হ্যান্ড-ফিল ও পিলিং সীমা নির্ধারণ করা উচিত।
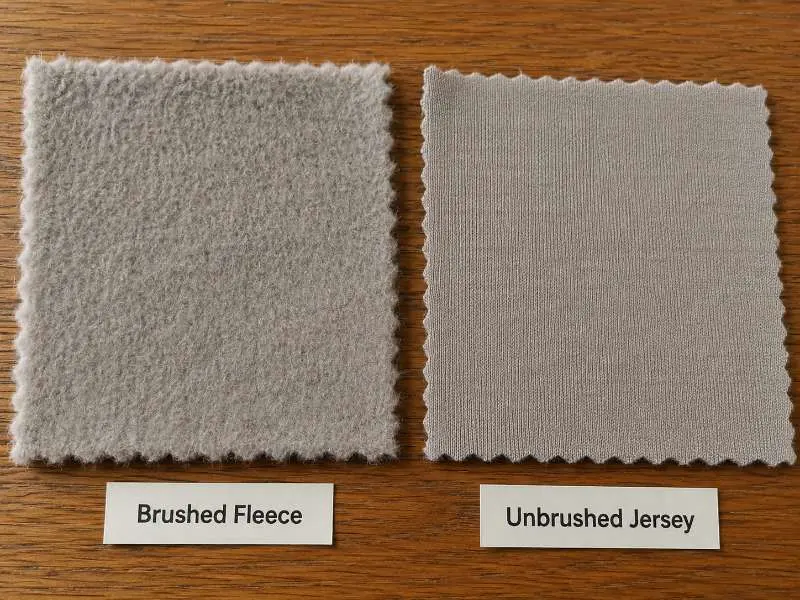
পিচিংয়ে এমারি-লেপা রোলার ব্যবহার করে ফেব্রিকের পৃষ্ঠ ঘষে মসৃণ করা হয়, যার ফলে ব্রাশিংয়ের চেয়ে খাটো ও ঘন টেক্সচার তৈরি হয় — ফলাফলটি ব্রাশড ফ্লিসের ঢিলেঢালা নরম ভাবের চেয়ে সুয়েডের বেশি কাছাকাছি। এটি সাধারণত সূক্ষ্ম সিঙ্গেল জার্সি ও ইন্টারলক স্ট্রাকচারে বেশি প্রয়োগ করা হয়, যেখানে ফেব্রিকের যান্ত্রিক পাস সহ্য করার মতো যথেষ্ট দৃঢ়তা থাকে। রেফারেন্স হিসেবে, প্রায় 130–150 GSM-এর নিচের কনস্ট্রাকশনে পৃষ্ঠ ক্ষতিগ্রস্ত হওয়ার ঝুঁকি বেশি হতে পারে, যা ফাইবারের উপাদান ও সুতার টুইস্টের উপর নির্ভর করে। পিচিং ব্রাশিংয়ের তুলনায় ফেব্রিকের প্রস্থজুড়ে আরও সামঞ্জস্যপূর্ণ পৃষ্ঠ-সমতা তৈরি করতে পারে, যদিও টিউবুলার ফেব্রিকে প্রান্ত থেকে প্রান্ত পর্যন্ত ভিন্নতা থাকতে পারে। উচ্চ-তীব্রতার পিচিং স্পান কটন স্ট্রাকচারে পিলিং সৃষ্টি করতে পারে, তাই এটি উন্মুক্ত প্রক্রিয়া-বর্ণনা হিসেবে না রেখে নির্দিষ্ট তীব্রতা-স্তর উল্লেখ করে নির্দিষ্ট করা উচিত।
নিচের টেবিলটি সোর্সিংয়ের মূল মাত্রাগুলোতে ব্রাশিং ও পিচিংয়ের তুলনা করে।
| বৈশিষ্ট্য | ব্রাশিং | পিচিং |
|---|---|---|
| পৃষ্ঠের প্রভাব | উঁচু, লফটি ফাইবার টেক্সচার | খাটো, ঘন সুয়েড-সদৃশ পৃষ্ঠ |
| সাধারণ ব্যবহার | ফ্লিস, ফ্রেঞ্চ টেরি, জার্সি | জার্সি, ইন্টারলক |
| GSM নির্দেশনা | নমনীয় (কনস্ট্রাকশনের ওপর নির্ভরশীল) | জার্সি, ইন্টারলক; কম GSM সতর্কতার সাথে মূল্যায়ন করুন |
| প্রধান বাল্ক ঝুঁকি | পিলিং; লট-টু-লট শেড ভিন্নতা | উচ্চ তীব্রতায় পিলিং |
| টেক প্যাক নোট | প্রসেস নির্ধারণ করুন + অ্যান্টি-পিলিং ধাপ যোগ করুন | ফ্লিস, ফ্রেঞ্চ টেরি, জার্সি |
মার্সারাইজিং প্রক্রিয়ায় তুলা তন্তুকে টান প্রয়োগের অধীনে একটি ঘনীভূত ক্ষারীয় দ্রবণ দিয়ে প্রক্রিয়াজাত করা হয়। এই প্রক্রিয়া তন্তুর ক্রস-সেকশনকে পুনর্গঠিত করে, যার তিনটি পরিমাপযোগ্য ফলাফল রয়েছে: রেশমের মতো পৃষ্ঠের দীপ্তি, উন্নত রঙ শোষণ এবং বারবার ধোয়ার পরেও উন্নত মাত্রিক স্থিতিশীলতা। যেসব অ্যাপারেল ব্র্যান্ড মার্সারাইজড কটন নিট ফ্যাব্রিক অর্ডার করে, তাদের জন্য এটি আরও গভীর সলিড-কালার ফলাফল এবং আরও পূর্বানুমেয় বাল্ক অনুমোদন সহায়তা করতে পারে, যদিও চূড়ান্ত শেডের সামঞ্জস্য নির্ভর করে ডাইং নিয়ন্ত্রণ এবং লট অনুমোদনের উপর। এই প্রক্রিয়া তুলা-প্রধান নিট কনস্ট্রাকশনে প্রযোজ্য, যার মধ্যে রয়েছে জার্সি, পিকে এবং ইন্টারলক; এটি সম্পূর্ণ সিন্থেটিক কনস্ট্রাকশনের জন্য উপযুক্ত নয়। নির্দিষ্ট কনস্ট্রাকশন অনুসারে চিকিৎসার শর্তাবলি ভিন্ন হতে পারে, তাই বাল্কে প্রতিশ্রুতিবদ্ধ হওয়ার আগে ক্রেতাদের রঙ এবং মাত্রিক যাচাইয়ের জন্য প্রি-প্রোডাকশন সোয়াচের অনুরোধ করা উচিত।
ওয়াশ ফিনিশিংয়ের মধ্যে রয়েছে এনজাইম ওয়াশ, যা নিয়ন্ত্রিত জৈবিক ক্রিয়ার মাধ্যমে পৃষ্ঠের তন্তু ভেঙে হাতের অনুভূতিকে নরম করে; স্টোন ওয়াশ, যা একটি পুরনো, অনিয়মিত পৃষ্ঠের গঠন তৈরি করে; এবং ইফেক্ট ওয়াশ যেমন নিট ফ্যাব্রিকে অ্যাসিড ওয়াশ, যা বৈশিষ্ট্যপূর্ণ রঙের বৈচিত্র্যের প্যাটার্ন তৈরি করে। সমস্ত ফিনিশিং বিভাগের মধ্যে, ওয়াশ লট-থেকে-লট বৈচিত্র্যের সবচেয়ে বেশি ঝুঁকিপূর্ণ: পানির রসায়ন, লোডের পরিমাণ, আলোড়ন তীব্রতা এবং চক্রের সময় সবই চূড়ান্ত ফলাফলকে প্রভাবিত করে। সার্টিফিকেশন-সংবেদনশীল অর্ডারের জন্য, OEKO-TEX® Standard 100 সার্টিফায়েড বিকল্প পাওয়া যায়। অনুগ্রহ করে স্যাম্পলিংয়ের সময় সার্টিফিকেশনের প্রয়োজনীয়তা নিশ্চিত করুন, বিশেষত যখন ওয়াশ ইফেক্ট, ডাই রেসিপি বা বিশেষ ফিনিশ জড়িত থাকে।
স্যাম্পল যাচাই ছাড়া একটি ফিনিশিং স্পেক উৎপাদনে অস্পষ্টতা তৈরি করে। একই প্রক্রিয়ার নাম ফ্যাব্রিক বেসের উপর নির্ভর করে বিস্তৃত তীব্রতা, ক্রম এবং ফলাফলকে অন্তর্ভুক্ত করে। টেক প্যাকে একটি প্রয়োজনীয়তা লেখার আগে প্রতিটি প্যারামিটার নিশ্চিত করা বাল্ক উৎপাদন শুরু হওয়ার পরে বারবার যোগাযোগ কমিয়ে দেয়। নিচের সারণীতে প্রতিটি ফিনিশিংয়ের জন্য কী যাচাই করতে হবে তা সংক্ষেপে দেওয়া হয়েছে।
| ফিনিশিং | হাতের অনুভূতির ফলাফল | উপযুক্ত ফ্যাব্রিক বেস | প্রধান বাল্ক ঝুঁকি | টেক প্যাক নোট |
|---|---|---|---|---|
| ব্রাশিং | লফটেড, উষ্ণ পৃষ্ঠ | ফ্লিস, ফ্রেঞ্চ টেরি, জার্সি | পিলিং; লট শেডের বৈচিত্র্য | প্রক্রিয়ার নাম লিখুন; অ্যান্টি-পিলিং স্পেক যোগ করুন |
| পিচিং | ঘন, সুয়েডের মতো | জার্সি, ইন্টারলক (>130–150 GSM) | উচ্চ তীব্রতায় পিলিং | তীব্রতার স্তর নির্দিষ্ট করুন |
| মার্সারাইজিং | দীপ্তিময়, মসৃণ | কটন নিট (জার্সি, পিকে, ইন্টারলক) | মাত্রিক পরিবর্তন সম্ভব | মার্সারাইজিংয়ের আগে/পরে সোয়াচের অনুরোধ করুন |
| ওয়াশ (এনজাইম/ইফেক্ট) | নরম বা পুরনো পৃষ্ঠ | তুলা এবং তুলা-মিশ্র নিট | উচ্চ লট-থেকে-লট বৈচিত্র্য | শেড ব্যান্ড প্রতিষ্ঠা করুন; স্যাম্পল-ভিত্তিক অনুমোদন |
ব্রাশিংয়ে ব্রিসল রোলার ব্যবহার করে ফাইবারের প্রান্ত উঁচু করা হয়, যা লফট তৈরি করে এবং হাতের স্পর্শে উষ্ণতা দেয়; এটি ফ্লিস ও কিছু ফ্রেঞ্চ টেরি কনস্ট্রাকশনে সাধারণ। পিচিংয়ে ঘষা এমারি রোলার ব্যবহার করে ছোট ও ঘন সুয়েড-সদৃশ পৃষ্ঠ তৈরি হয়, যা জার্সি ও ইন্টারলকে বেশি ব্যবহৃত হয়। উচ্চ তীব্রতায় উভয় প্রক্রিয়াতেই পিলিংয়ের ঝুঁকি থাকে। যেকোনো প্রক্রিয়ার ক্ষেত্রে সাথে অ্যান্টি-পিলিং ধাপ নির্দিষ্ট করা বাঞ্ছনীয়, এবং প্রক্রিয়ার নাম থেকে অনুমান না করে প্রি-প্রোডাকশন নমুনায় হাতের স্পর্শের ফলাফল নিশ্চিত করা উচিত।
মার্সারাইজিং ট্রিটমেন্টে প্রযুক্ত টান ও নির্দিষ্ট কনস্ট্রাকশনের ওপর নির্ভর করে ফ্যাব্রিকের ওজন ও প্রস্থে সামান্য পরিবর্তন ঘটাতে পারে। বাল্ক উৎপাদন অনুমোদনের আগে ক্রেতাদের মার্সারাইজিংয়ের আগে ও পরের সোয়াচ চেয়ে নিশ্চিত করা উচিত যে ফিনিশড GSM ও ফ্যাব্রিকের প্রস্থ মূল স্পেসিফিকেশনের সাথে মিলছে।
ওয়াশ ইফেক্ট—বিশেষত এনজাইম ওয়াশ ও ইফেক্ট ওয়াশ—অনুমোদিত রেফারেন্স ছাড়া বিভিন্ন লটে ধারাবাহিকভাবে পুনরুৎপাদন করা কঠিন। টেক প্যাকে কেবল “এনজাইম ওয়াশ” লিখলে তীব্রতা অনির্ধারিত থেকে যায়। বাল্কে ভিজ্যুয়াল ধারাবাহিকতা প্রয়োজন এমন যেকোনো ওয়াশ ইফেক্টের জন্য প্রি-প্রোডাকশন নমুনায় শেড ব্যান্ড অনুমোদন প্রতিষ্ঠা করাই আদর্শ পদ্ধতি।
সঠিক ফিনিশিং নির্দিষ্ট করা শুরু হয় আপনার প্রকৃত ফ্যাব্রিক কনস্ট্রাকশনে ফলাফল মূল্যায়ন থেকে। ব্রাশড, পিচড বা মার্সারাইজড ফলাফল তুলনা করতে আমাদের নিট ফ্যাব্রিক রেঞ্জ থেকে নমুনা চান — অথবা আপনার বাল্ক অর্ডারের ফিনিশিং অপশন নিয়ে আলোচনা করতে আমাদের সাথে যোগাযোগ করুন।
 ইন্ডাস্ট্রি ইনসাইটস
কটন জার্সি ফেব্রিক দিয়ে আপনি কী কী তৈরি করতে পারেন
আরও পড়ুন ফ্যাব্রিক
ওয়াফল নিট: ক্যাজুয়াল ও স্টাইলিশ পোশাকের জন্য এক অনন্য টেক্সচার
আরও পড়ুন সোর্সিং গাইড
ড্রেসের জন্য স্ট্রাকচার্ড ফেব্রিক, যা সত্যিই বাল্ক প্রোডাকশন টিকিয়ে রাখে: Ponte, Scuba এবং Ottoman
আরও পড়ুন টেকনিক্যাল নো-হাউ
নিট পোশাকে ফেব্রিকের স্থিতিশীলতা: কেন পন্তে, স্কুবা এবং ডাবল নিট আকৃতি ধরে রাখে
আরও পড়ুন ফ্যাব্রিক
অটোমান ফেব্রিক: তুরস্কের উৎস এবং হোম ডেকরের বহুমুখী ব্যবহার
আরও পড়ুন