2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন
2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন

সোর্সিংয়ের মূল বিষয়গুলো
অ্যাসিড ওয়াশ ফ্যাব্রিক এমন কয়েকটি ফিনিশিং ক্যাটাগরির একটি যেখানে ভিন্নতাই পণ্য, ত্রুটি নয়। তবে এর মানে এই নয় যে বাল্কে যা খুশি চলবে। সোর্সিং টিমের আসল চ্যালেঞ্জ হলো উৎপাদন শুরু হওয়ার আগেই বুঝতে পারা — কোন ভিন্নতা ইচ্ছাকৃত, কোনটি টলারেন্সের মধ্যে, আর কোনটি ব্যাচ সমস্যার সংকেত।
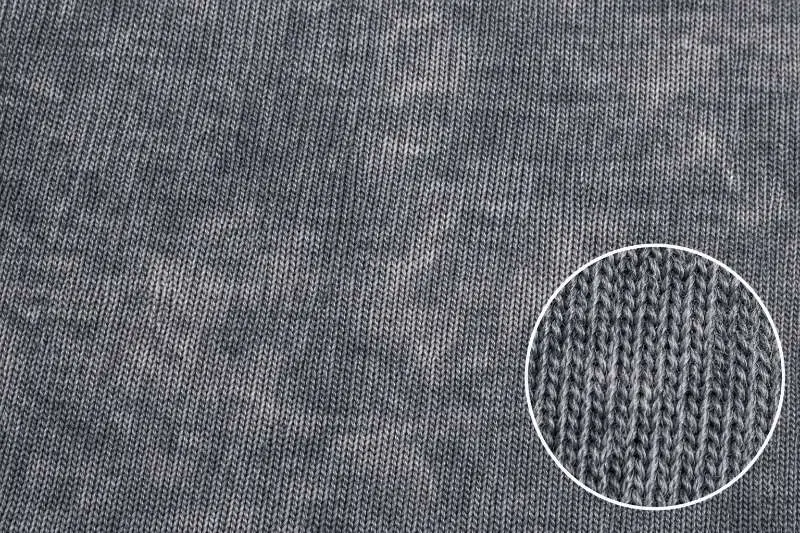
অ্যাসিড ওয়াশিং নিয়ন্ত্রিত ওয়াশ কেমিস্ট্রির সাথে যান্ত্রিক পৃষ্ঠ ঘর্ষণের সমন্বয় ঘটিয়ে ডাইড ফেব্রিকের পৃষ্ঠে একটি অসম, ফেডেড রূপ তৈরি করতে পারে। সঠিক প্রক্রিয়াটি নির্ভর করে অনুমোদিত বেস ফেব্রিক, ওয়াশের তীব্রতা এবং ক্রেতার লক্ষ্য শেড ইফেক্টের উপর। নিট ফেব্রিক-এ, ফলাফলটি লুপ এক্সপোজার, ইয়ার্ন স্ট্রাকচার এবং ওয়াশিংয়ের পর পৃষ্ঠটি কীভাবে প্রতিক্রিয়া দেখায় তার দ্বারা প্রবলভাবে প্রভাবিত হয়।
যেহেতু নিট গঠনগুলো পরস্পর জড়ানো ইয়ার্ন লুপ দিয়ে তৈরি, ওভেন ইন্টারলেসিং দিয়ে নয়, তাই ঘর্ষণ স্বাভাবিকভাবেই অসমভাবে কাজ করে: উন্মুক্ত ইয়ার্ন অংশ নিচে লুকানো অংশের চেয়ে বেশি ক্ষয় ও রং পরিবর্তন পায়। এই কাঠামোগত বৈশিষ্ট্যের কারণেই অ্যাসিড ওয়াশ সিঙ্গেল জার্সি বেসে একরকম আর ভারী ইন্টারলক বা টেরি গঠনে অন্যভাবে আচরণ করে — লুপ জ্যামিতি বদলে দেয় ঘর্ষণ কত গভীরে পৌঁছায় এবং রং কীভাবে ছড়ায়।
বেস ফ্যাব্রিকের ফাইবার কনটেন্ট এটি আরও জটিল করে তোলে। কটন-প্রধান গঠন সাধারণত ডাই ডিসচার্জ আরও দৃশ্যমানভাবে গ্রহণ করে, ফলে টোনাল কনট্রাস্ট বেশি হয়। ব্লেন্ডের আচরণ ভিন্ন হয় — নির্ভর করে প্রাথমিক ডাই ও পরবর্তী ওয়াশ কেমিস্ট্রি উভয়ের প্রতি প্রতিটি ফাইবার কীভাবে সাড়া দেয় তার উপর। এটি এমন ক্ষেত্র নয় যেখানে সব গঠনের জন্য এক দিকনির্দেশক সাধারণীকরণ প্রযোজ্য — প্রকৃত ইফেক্ট নির্ভর করে স্যাম্পলিংয়ে নিশ্চিত করা নির্দিষ্ট বেস কাপড়ের উপর।
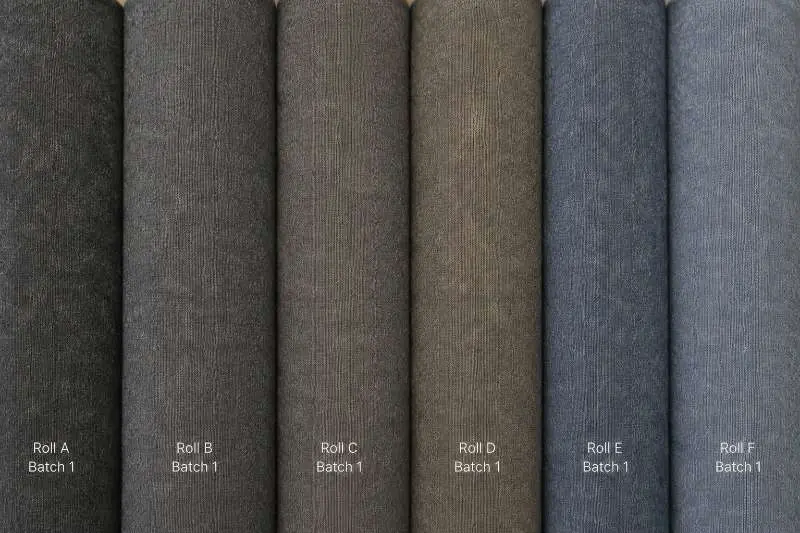
অ্যাসিড ওয়াশ ফ্যাব্রিক অর্ডারের মূল সোর্সিং প্রশ্ন 'প্রতিটি রোল মিলবে কি?' নয় — মিলবে না, এবং সেগুলো মেলানোর জন্যই তৈরি নয়। আসল প্রশ্ন হলো: কোন ভিন্নতা রেঞ্জে সম্মতি হয়েছে, এবং শিপমেন্টের আগে তা কীভাবে যাচাই করা হয়?
বাল্ক উৎপাদনে অ্যাসিড ওয়াশ ফ্যাব্রিক মূল্যায়ন করা হয় একটি টলারেন্স ব্যান্ডের বিপরীতে, নির্দিষ্ট কালার স্ট্যান্ডার্ডের বিপরীতে নয়। এই ব্যান্ড প্রোডাকশন-পূর্ব পর্যায়ে নির্ধারিত হয়, সাধারণত একটি ল্যাব ডিপ অনুমোদন প্রক্রিয়ার মাধ্যমে, যা অ্যাসিড ওয়াশের ক্ষেত্রে প্রচলিত সলিড ডাইংয়ের চেয়ে ভিন্নভাবে কাজ করে।
সাধারণ ডাইড ফ্যাব্রিকে ল্যাব ডিপ একটি একক টার্গেট কালার নির্ধারণ করে, আর স্পেকট্রোফটোমেট্রিক ডেটা দিয়ে বাল্ক উৎপাদন তার বিপরীতে মাপা হয়। অ্যাসিড ওয়াশ ফ্যাব্রিকের ক্ষেত্রে ল্যাব ডিপ বরং ভিন্নতার দৃশ্যগত চরিত্রটাই নির্ধারণ করে — ফেইডের গভীরতা, হালকা ও গাঢ় অংশের মধ্যে কনট্রাস্ট এবং ওয়াশ ইফেক্টের সামগ্রিক বণ্টন। অনুমোদিত ল্যাব ডিপ নমুনা গ্রহণযোগ্য ভিন্নতার পরিসরের দৃশ্যগত মানদণ্ড হয়ে ওঠে, কোনো একক কালার এন্ডপয়েন্ট নয়।
এই পার্থক্যটি ক্রেতাদের জন্য গুরুত্বপূর্ণ। যদি কোনো সোর্সিং টিম সলিড রঙের জন্য ব্যবহৃত একই পাস/ফেল যুক্তি প্রত্যাশা করে অ্যাসিড ওয়াশ অর্ডার শুরু করে, তাহলে তারা হয় গ্রহণযোগ্য ফ্যাব্রিক প্রত্যাখ্যান করবে, নয়তো প্রকৃত উৎপাদন সমস্যা মিস করবে। অনুমোদনের মানদণ্ড স্যাম্পলিংয়ের সময়ই স্পষ্টভাবে নির্ধারণ করা প্রয়োজন — আদর্শভাবে স্বাক্ষরিত রেফারেন্স সোয়াচসহ, যা গ্রহণযোগ্য পরিসরের প্রান্তসীমা covers করে, কেবল কেন্দ্রবিন্দু নয়।
অ্যাসিড ওয়াশ বাল্ক উৎপাদনে সাধারণ প্রত্যাখ্যানের মানদণ্ডগুলোর মধ্যে রয়েছে: অসম ঘর্ষণ যা ধীরে ধীরে টোনাল পরিবর্তনের পরিবর্তে নির্দিষ্ট রেখা বা প্যাচ তৈরি করে; সম্মত ফেড গভীরতার বাইরে অতিরিক্ত রঙ ক্ষয়; অথবা অতিরিক্ত প্রসেসিংয়ের কারণে ইয়ার্ন লুপের যান্ত্রিক ক্ষতি। এগুলো ইচ্ছাকৃত প্রকরণ থেকে পৃথক এবং প্রি-প্রোডাকশন চুক্তিতে লিপিবদ্ধ করা উচিত।
সব নিট বেস একইভাবে অ্যাসিড ওয়াশিংয়ে সাড়া দেয় না, এবং বেস ফ্যাব্রিকের গঠন হলো উৎপাদন শুরুর আগে ক্রেতারা যেসব চলকের নিয়ন্ত্রণ রাখেন তার মধ্যে অন্যতম গুরুত্বপূর্ণ। সঠিক বেস নির্বাচন — নিট স্ট্রাকচার, ওজন এবং ফাইবার কনটেন্টের দিক থেকে — এটাই নির্ধারণ করে ওয়াশের ফলাফল কি কাঙ্ক্ষিত ব্যবহারের সঙ্গে সামঞ্জস্যপূর্ণ হবে।
হালকা ওজনের, সূক্ষ্ম নিট গঠনের — যেমন সিঙ্গেল জার্সি — সাধারণত আরও সমান, পৃষ্ঠ-স্তরের ওয়াশ এফেক্ট তৈরি করে। তুলনামূলকভাবে সমতল লুপ স্ট্রাকচারের কারণে ঘর্ষণ ইয়ার্ন পর্যন্ত আরও সমানভাবে পৌঁছায়, এবং ফলস্বরূপ ফেড সাধারণত রোলজুড়ে বিতরণে আরও সামঞ্জস্যপূর্ণ হয়। যেসব প্রয়োগে ওয়াশ করা লুক পোশাক থেকে পোশাকে সংহত দেখাতে হবে, সেখানে এটি প্রায়ই পছন্দের বেস ক্যাটাগরি।
ভারী গঠন ওয়াশ প্রক্রিয়ায় আরও কাঠামোগত বৈচিত্র্য নিয়ে আসে। মোটা লুপ স্ট্রাকচার উত্থিত ও অবনমিত ইয়ার্ন অংশের মধ্যে বেশি ছায়া ও ভিন্ন মাত্রার এক্সপোজার তৈরি করে, যা আরও নাটকীয়, উচ্চ-কনট্রাস্ট ওয়াশ এফেক্ট তৈরি করতে পারে। এটি কাঙ্ক্ষিত কি না তা সম্পূর্ণভাবে লক্ষ্য ব্যবহারের উপর নির্ভর করে — কিছু ক্যাজুয়ালওয়্যার প্রয়োগের জন্য এটি ঠিক উপযুক্ত হতে পারে, আবার অন্যগুলোর জন্য দৃশ্যত অত্যধিক আক্রমণাত্মক।
GSM শুধু গ্রিজ বা প্রি-ওয়াশ ফ্যাব্রিকে নয়, অনুমোদিত ওয়াশ করা স্যাম্পলে যাচাই করা উচিত। অ্যাসিড ওয়াশিং অনুভূত হ্যান্ড ফিল, পৃষ্ঠের কোমলতা এবং মাত্রিক আচরণ পরিবর্তন করতে পারে, তাই ক্রেতাদের বাল্ক অনুমোদনের আগে চূড়ান্ত GSM পরিসর, সংকোচন ভাতা এবং শেড ব্যান্ড একসঙ্গে নিশ্চিত করা উচিত। এটি বিশেষভাবে গুরুত্বপূর্ণ যখন একই ওয়াশ এফেক্ট বিভিন্ন নিট বেসে প্রয়োগ করা হয়।
রাসায়নিক নিরাপত্তার প্রয়োজনীয়তাসম্পন্ন ক্রেতাদের জন্য OEKO-TEX® Standard 100 সার্টিফায়েড অপশন পাওয়া যায়। ক্রেতারা স্যাম্পলিং পর্যায়ে সার্টিফিকেশনের প্রয়োজনীয়তা নিশ্চিত করার আগে OEKO-TEX® Standard 100-এর পরিধি পর্যালোচনা করতে পারেন।
অ্যাসিড ওয়াশ অর্ডারে সাধারণ ডাইড ফ্যাব্রিক অর্ডারের তুলনায় বেশি প্রি-প্রোডাকশন নিশ্চিতকরণের প্রয়োজন হয়। নিম্নলিখিত চেকলিস্টে সেসব বিষয় তুলে ধরা হয়েছে যা অনির্ধারিত থাকলে পরবর্তী পর্যায়ে সমস্যা সৃষ্টি করার সম্ভাবনা বেশি:
যেসব ক্রেতা অ্যাসিড ওয়াশ অর্ডারের প্রাক-উৎপাদন নিশ্চিতকরণ প্রক্রিয়ায় সময় বিনিয়োগ করেন, তারা ধারাবাহিকভাবে কম রিজেকশন এবং আরও পূর্বানুমেয় পুনরায় অর্ডারের অভিজ্ঞতা পান। ফিনিশে অন্তর্নিহিত এই ভিন্নতা কোনো সাপ্লাই চেইন ঝুঁকি নয় — ঝুঁকি আসে এটা ধরে নেওয়া থেকে যে এটি প্রচলিত ফ্যাব্রিক শ্রেণির মতোই পরিচালনা করা যাবে।
অ্যাসিড ওয়াশে ব্যাচ-থেকে-ব্যাচ রঙের সামঞ্জস্য নিশ্চিত নয়, বরং পরিচালিত হয়। নির্ধারিত সহনশীলতার সীমার মধ্যে — যা প্রাক-উৎপাদন অনুমোদন পর্যায়ে নির্ধারিত হয় — মূল ফ্যাব্রিকের দৃশ্যমান বৈশিষ্ট্যের সাথে মিলিয়ে পুনরায় অর্ডার উৎপাদন করা যায়। মূল বিষয় হলো অনুমোদিত সীমার প্রান্তে স্বাক্ষরিত রেফারেন্স নমুনা রাখা, যাতে প্রতিটি নতুন ব্যাচ আগের অর্ডারের স্মৃতির বদলে একটি স্পষ্ট মানদণ্ডের বিপরীতে মাপা হয়।
সঠিক বেস নির্ভর করে কাঙ্ক্ষিত ওয়াশ ইফেক্টের উপর। সিঙ্গেল জার্সি গঠন সাধারণত আরও সমান, পৃষ্ঠ-স্তরের ফেড বিতরণ তৈরি করে এবং অ্যাসিড ওয়াশ সোর্সিংয়ে নতুন ক্রেতাদের জন্য এটি একটি সাধারণ সূচনা বিন্দু। ভারী বা বেশি টেক্সচারযুক্ত নিট বেস উচ্চতর কনট্রাস্ট ও আরও নাটকীয় ইফেক্ট তৈরি করে, তবে গ্রহণযোগ্য আউটপুট পরিসর কেমন হবে তা নিয়ে নিকটতর প্রাক-উৎপাদন সমন্বয় প্রয়োজন। ফাইবার উপাদান — বিশেষত কটন উপাদান ও ব্লেন্ড অনুপাত — ওয়াশ কেমিস্ট্রি বেসের সাথে কীভাবে ক্রিয়া করে তাকেও উল্লেখযোগ্যভাবে প্রভাবিত করে।
Runtang Tex অ্যাপারেল ব্র্যান্ডের জন্য অ্যাসিড ওয়াশ নিট ফ্যাব্রিক উৎপাদন করে। উৎপাদনের আগে বেস ফ্যাব্রিক, শেড রেঞ্জ, সংকোচন ভাতা এবং বাল্ক সহনশীলতা নিশ্চিত করতে একটি নমুনার অনুরোধ করুন।
 টেকনিক্যাল নো-হাউ
নিট ফেব্রিক GSM গাইড: স্যাম্পলিংয়ের আগে ওজন নির্ধারণ করবেন যেভাবে
আরও পড়ুন ইন্ডাস্ট্রি ইনসাইটস
রিব স্টিচ নিট ফেব্রিকের যত্নে ৭টি পরামর্শ
আরও পড়ুন সোর্সিং গাইড
অ্যাক্টিভওয়্যারের জন্য ফেব্রিক: বাল্ক স্যাম্পলিংয়ের আগে ব্র্যান্ডগুলি কীভাবে শ্বাসপ্রশ্বাসযোগ্যতা, উইকিং এবং স্ট্রেচ যাচাই করে
আরও পড়ুন সোর্সিং গাইড
পোলো শার্টের জন্য সেরা ফেব্রিক: ব্র্যান্ড ক্রেতাদের জন্য পিকে, বার্ডস আই এবং জার্সির তুলনা
আরও পড়ুন সোর্সিং গাইড
নিট ফেব্রিকের খরচ কী নিয়ন্ত্রণ করে — এবং কোন ভেরিয়েবলগুলো আপনি নিয়ন্ত্রণ করতে পারেন
আরও পড়ুন