2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন
2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন

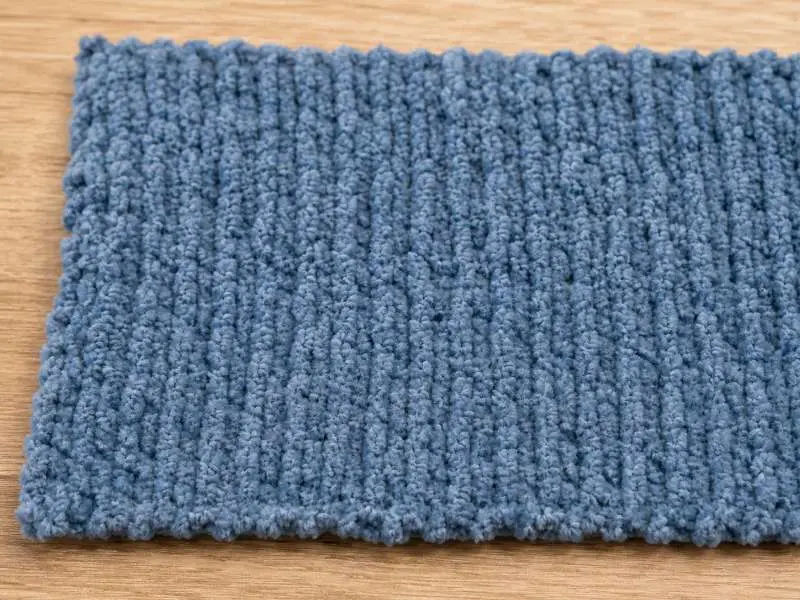
শেনিল নিট ফেব্রিক সোয়াচ পর্যায়ে অনুমোদিত মনে হতে পারে, কিন্তু ঘর্ষণ, ধোয়া বা বাল্ক রোলের তারতম্যের পর তা ব্যর্থ হতে পারে। প্রোডাকশন অর্ডার নিশ্চিত করার আগে, সোর্সিং দলগুলোর GSM, ফাইবার গঠন, পাইল ঝরে পড়া, পিলিং প্রতিরোধ এবং রোলের অবস্থানের সামঞ্জস্য যাচাই করা উচিত।
শেনিল একটি নির্দিষ্ট ধরনের সুতা থেকে তৈরি হয় — কোনো বুনন বা নিট গঠন থেকে আলাদাভাবে নয়। একটি শেনিল সুতা তৈরি হয় পাইল ফাইবারের ছোট ছোট টুকরো ("টাফট") একটি কেন্দ্রীয় কোর সুতার চারপাশে পাকিয়ে, সেগুলোকে ব্যাসার্ধ বরাবর বাইরের দিকে আটকে দিয়ে। এরপর এই সুতা যখন একটি বেস ফেব্রিকে নিট করা হয়, তখন ফলাফল হয় এমন একটি পৃষ্ঠ যা ছোট, বাইরের দিকে মুখ করা ফাইবার ক্লাস্টারে ঢাকা থাকে, যা বৈশিষ্ট্যপূর্ণ নরম, ঘন পাইলের হাতের অনুভূতি তৈরি করে।
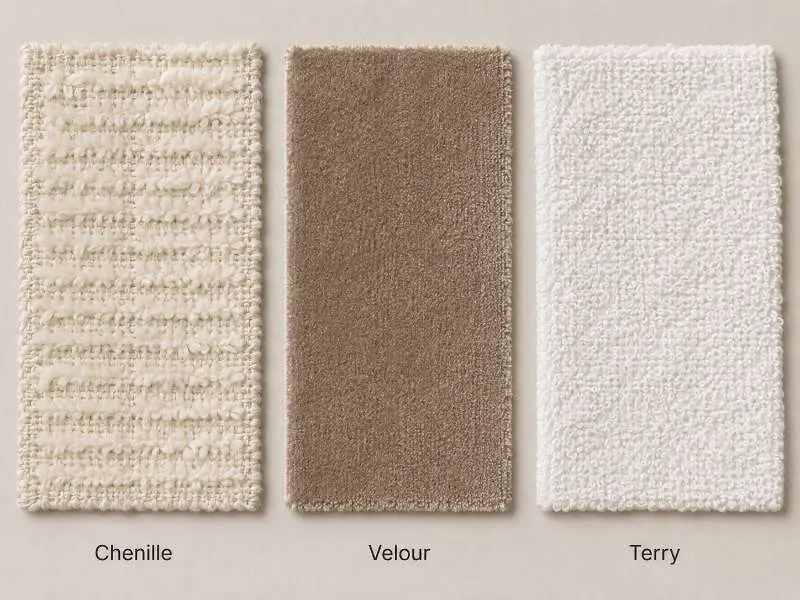
এই গঠন কাঠামোগতভাবে ভেলুর বা টেরি নিট ফেব্রিক-এ পাওয়া পাইলের থেকে ভিন্ন। ভেলুর নিট-এ, ফিনিশিংয়ের সময় বেস ফেব্রিকের সামনের দিকের লুপগুলো কেটে পাইল তৈরি করা হয় — পাইল ফাইবারগুলো সরাসরি নিট লুপেই নোঙর করা থাকে। টেরি নিটে, পাইল হলো লুপ নিজেই, যা না কেটে দাঁড়িয়ে থাকে এবং বেস গঠনে নোঙর করা থাকে। এ দুটিই ভিন্ন ভিন্ন উপায়ে শেনিল পাইলের চেয়ে বেশি যান্ত্রিকভাবে বেস ফেব্রিকে সংযুক্ত একটি পাইল তৈরি করে।
শেনিলের ক্ষেত্রে, পাইল ফাইবারগুলো নিজেদের অবস্থান ধরে রাখতে কোর সুতার পাকের টানশনের উপর নির্ভর করে। যদি প্রোডাকশন রান জুড়ে সুতার পাক যথেষ্ট সামঞ্জস্যপূর্ণ না হয়, বা ফিনিশিং প্রক্রিয়া পাইল যথেষ্টভাবে সেট না করে, তবে ফাইবার ঝরে পড়তে পারে — এটি পিলিং থেকে আলাদা একটি ঘটনা এবং তৃতীয় অংশে আলাদাভাবে আলোচিত হয়েছে। এই কাঠামোগত বাস্তবতা শেনিল নিট ফেব্রিক এড়িয়ে চলার কারণ নয়, তবে এটিই সেই কারণ যেজন্য ভেলুর বা টেরির জন্য যেভাবে প্রয়োজন হয় না, সেভাবেই স্যাম্পল অনুমোদন প্রক্রিয়ার অংশ হিসেবে ঝরে পড়ার মূল্যায়ন থাকা আবশ্যক।
| বৈশিষ্ট্য | শেনিল নিট | ভেলুর নিট | টেরি নিট |
|---|---|---|---|
| পাইল গঠন | কোর সুতার চারপাশে পাকানো ছোট সুতার টাফট | নিট বেসের উপর কাটা লুপ পাইল | নিট বেসের উপর না কাটা লুপ পাইল |
| পাইলের সংযুক্তি | যান্ত্রিকভাবে কোরের সাথে আবদ্ধ — ফিনিশিং অপর্যাপ্ত হলে ঝরে পড়তে পারে | বেস ফেব্রিকে নোঙর করা লুপ — সাধারণত বেশি স্থিতিশীল | বেসে সংযুক্ত লুপ — লুপের উচ্চতা ও ফিনিশিং নিয়ন্ত্রিত থাকলে সাধারণত স্থিতিশীল |
| প্রসারণের আচরণ | সীমিত — টানে পাইল বিকৃত হতে পারে | বেস নিট ও ইলাস্টেন পরিমাণের উপর নির্ভর করে মাঝারি থেকে ভালো দ্বিমুখী প্রসারণ | সীমিত প্রসারণ; লুপের অখণ্ডতা অগ্রাধিকার |
| পিলিং প্রবণতা | ফাইবার মিশ্রণ ও GSM-এর উপর নির্ভর করে মাঝারি থেকে উচ্চ | কম থেকে মাঝারি | সুতা, লুপের উচ্চতা ও ব্যবহারের ঘর্ষণের উপর নির্ভর করে কম থেকে মাঝারি |
| ঝরে পড়ার প্রবণতা | বেশি — বিশেষত প্রথম কয়েকটি ওয়াশ সাইকেলে | কম | লুপ সঠিকভাবে তৈরি ও ফিনিশ করা হলে খুবই কম |
| প্রধান পোশাক ব্যবহার | সোয়েটার, কার্ডিগান, স্টেটমেন্ট আউটারওয়্যার | লাউঞ্জওয়্যার, ট্র্যাকস্যুট, ভেলভেট-এফেক্ট উপরের পোশাক | সোয়েটশার্ট, রোব, গোসলের পোশাক |
| স্যাম্পলিংয়ে প্রধান QC মনোযোগ | পাইল ঝরা, ঘর্ষণ প্রতিরোধ, ধোয়ার স্থিতিশীলতা | ন্যাপের দিক, পাইলের একরূপতা, পিলিং | লুপের উচ্চতা, সংকোচন, GSM-এর সামঞ্জস্য |
পোশাকে ব্যবহৃত চেনিল নিট ফেব্রিক সাধারণত একটি বিস্তৃত ওজন পরিসরের মধ্যে পড়ে — হালকা গঠনগুলো প্রায় 260–320 GSM-এর কাছাকাছি হতে পারে, আর আউটারওয়্যার বা স্টেটমেন্ট সোয়েটারের জন্য তৈরি ভারী অপশনগুলো পাইলের উচ্চতা ও সুতার গঠনের উপর নির্ভর করে 400–480 GSM পর্যন্ত পৌঁছাতে পারে। এই সংখ্যাগুলোকে নির্দিষ্ট সীমা নয়, বরং দিকনির্দেশক রেফারেন্স হিসেবে বিবেচনা করা উচিত; প্রকৃত ওজন নির্দিষ্ট সুতার কাউন্ট, নিট গেজ, পাইলের ঘনত্ব এবং ফিনিশিংয়ের উপর নির্ভর করে পরিবর্তিত হবে। স্যাম্পল চাওয়ার সময় সর্বদা একটি লক্ষ্য GSM উল্লেখ করুন এবং মিলের কাছে নামমাত্র মান নয়, ডেলিভারি করা কাপড়ে মাপা GSM সরবরাহের দাবি করুন।
ফাইবার গঠন হলো বাল্ক প্রোডাকশনে পাইলের কার্যকারিতা প্রভাবিত করা একক সবচেয়ে বড় পরিবর্তনশীল বিষয়। পোশাকের জন্য চেনিল নিটে পাওয়া প্রধান অপশনগুলো হলো:
পোশাক প্রয়োগের জন্য ফাইবারের ধরন ও GSM-এর মধ্যে মিথস্ক্রিয়া গুরুত্বপূর্ণ। পলিয়েস্টার-ব্লেন্ড চেনিল মাত্রিক স্থিতিশীলতা ও পুনরুদ্ধার উন্নত করতে পারে, তবে ঝরা এখনও চেনিল সুতার টুইস্ট, পাইলের উচ্চতা, নিটিং টেনশন এবং ফিনিশিং নিয়ন্ত্রণের উপর নির্ভর করে। একটি নির্দিষ্ট পোশাক শ্রেণির জন্য গঠন বেছে নেওয়ার সময় কেবল স্যাম্পলের প্রাথমিক হাতের অনুভূতি নয়, বরং প্রথম পাঁচটি ওয়াশ সাইকেলের পর কাপড়টি কেমন কার্যকারিতা দেবে তা বিবেচনা করুন। মিলের কাছে স্ট্যান্ডার্ড স্যাম্পল প্যাকের অংশ হিসেবে না-ধোয়া সোয়াচের পাশাপাশি ধোয়ার-পরবর্তী স্যাম্পল সরবরাহের অনুরোধ করুন।
এই দুটি ব্যর্থতার ধরন প্রায়ই গুলিয়ে ফেলা হয়, তবে এদের কারণ, পরীক্ষার পদ্ধতি ও প্রতিকারের পথ ভিন্ন। স্যাম্পলিং পর্যায়ে এগুলোকে এক করে ফেললে ভুল রোগনির্ণয় হয় — একটি ব্র্যান্ড হয়তো পিলিং ভেবে কঠিনতর ফিনিশিংয়ের অনুরোধ করতে পারে, অথচ প্রকৃত সমস্যা ঝরা, এবং সেই সমাধান পরিস্থিতি আরও খারাপ করে তোলে।
ঝরা বলতে কাপড়ের পৃষ্ঠ থেকে আলগা পাইল ফাইবার নির্গত হওয়াকে বোঝায়। চেনিল নিটে এটি ঘটে যখন আলাদা পাইল টাফট — বা তাদের টুকরো — কোর সুতা থেকে বিচ্ছিন্ন হয়ে যায়। কারণ সাধারণত নিম্নলিখিত এক বা একাধিক: কোর সুতায় অপর্যাপ্ত টুইস্ট, যা ঘর্ষণে পাইলকে বেরিয়ে যেতে দেয়; ফিনিশিংয়ের সময় যথাযথভাবে ছাঁটা বা সেট না হওয়া পাইল ফাইবার; অথবা অতিরিক্ত পাইলের উচ্চতা, যা আলাদা টাফট বেরিয়ে আসার জন্য যান্ত্রিক সুবিধা বাড়ায়।
ঝরানো সাধারণত প্রথম কয়েকটি পরিধান বা ওয়াশ সাইকেলে সবচেয়ে বেশি দেখা যায় এবং আলগা ফাইবার বেরিয়ে গেলে তা কমতে পারে। তবে তৃতীয় ওয়াশ সাইকেলের পরেও অব্যাহত থাকা তীব্র ঝরানো পৃষ্ঠের ফিনিশিংয়ের নয় বরং সুতার গঠনের কাঠামোগত সমস্যার ইঙ্গিত দেয় এবং এটি সময়ের সাথে নিজে থেকে সমাধান হবে না।
ঝরানোর জন্য, ওয়াশিংয়ের আগে ও পরে আলগা ফাইবারের অবশেষ সংগ্রহ করতে একটি অভ্যন্তরীণ ড্রাই-রাব স্ক্রিনিং পদ্ধতি ব্যবহার করুন। যদি ঘর্ষণ প্রতিরোধ, ক্রকিং বা মাত্রিক স্থিতিশীলতা পরীক্ষা ক্রেতার স্পেসিফিকেশনের অংশ হয়, তাহলে AATCC Standard Test Methods and Procedures থেকে উপযুক্ত পদ্ধতি নির্বাচন করুন এবং স্যাম্পলিংয়ের আগে পরীক্ষার শর্ত নিশ্চিত করুন।
পিলিং একটি ভিন্ন প্রক্রিয়া। এটি ঘটে যখন পৃষ্ঠের ফাইবার সম্পূর্ণভাবে খুলে যায় না বরং বারবার ঘর্ষণে জট পাকিয়ে কাপড়ের পৃষ্ঠে ছোট, দৃশ্যমান ফাইবারের বল তৈরি করে। চেনিল নিটে, পিলিং সবচেয়ে বেশি দেখা যায় উচ্চ-ঘর্ষণ এলাকায় — সোয়েটারের বগলে, কার্ডিগানের কনুইয়ে এবং হেমলাইন বরাবর যেখানে পোশাক কোমরবন্ধ বা বেল্টের সংস্পর্শে আসে।
পিল হওয়ার প্রবণতা মূলত ফাইবারের ধরন (ছোট স্ট্যাপল ফাইবার দীর্ঘ ফাইবারের তুলনায় সহজে পিল করে), ফাইবারের মিশ্রণ (পলিয়েস্টার/কটন মিশ্রণ বিশুদ্ধ কটনের তুলনায় ভিন্নভাবে পিল করতে পারে) এবং পাইল গঠনের দৃঢ়তা দ্বারা নির্ধারিত হয়। আলগা গঠনের পাইল পৃষ্ঠের ফাইবারের জট পাকানোর বেশি সুযোগ দেয়; আরও দৃঢ় ও সমরূপ পাইল পিলিং ভালোভাবে প্রতিরোধ করে।
পিলিং মূল্যায়নে ASTM D3512 বা ISO 12945-2 ব্যবহার করা যেতে পারে, যেখানে ক্রেতার মেটেরিয়াল স্পেসিফিকেশনে ওয়াশের আগে বা পরে কন্ডিশনিং নির্ধারিত থাকে। স্যাম্পলিংয়ের আগে পাস/ফেল রেটিং নির্ধারণ করুন; অনেক অ্যাপারেল স্পেসিফিকেশন কার্যকর থ্রেশহোল্ড হিসেবে 3+ রেটিং ব্যবহার করে, তবে চূড়ান্ত সীমা ব্র্যান্ডের স্ট্যান্ডার্ড অনুসরণ করা উচিত। এই থ্রেশহোল্ডগুলো আপনার ব্র্যান্ডের মেটেরিয়াল স্পেসিফিকেশন শিটে নির্ধারণ করা উচিত এবং স্যাম্পলিংয়ের আগে মিলকে জানানো উচিত। বিভিন্ন নিট ফেব্রিকের ধরনে পিলিং কীভাবে মূল্যায়ন করা হয় তার আরও বিস্তারিত জানতে, নিট ফেব্রিকে পিলিং সম্পর্কিত গাইডটি দেখুন।
ঝরানোতে পৃষ্ঠ থেকে আলগা ফাইবার খুলে আসে; পিলিংয়ে সংযুক্ত ফাইবারের বল পৃষ্ঠে থাকে। আপনি যদি স্যাম্পলের ওপর হাত বুলিয়ে হাতের তালুতে আলগা ফাইবার দেখেন: ঝরানো। ঘর্ষণের পর কাপড়ের পৃষ্ঠে ছোট গিঁটযুক্ত গুচ্ছ দেখলে তা পিলিং। উভয়ই একই কাপড়ে দেখা যেতে পারে, তবে এগুলোর সমাধানে ভিন্ন হস্তক্ষেপ প্রয়োজন — ঝরানোর জন্য পাইল শিয়ারিং ও সুতার টুইস্ট অপ্টিমাইজেশন; পিলিংয়ের জন্য ফাইবার নির্বাচন ও গঠনের দৃঢ়তা।
নিচের চেকলিস্টে ন্যূনতম যাচাইয়ের বিষয়গুলো রয়েছে, যা বাল্ক প্রোডাকশন অনুমোদনের আগে প্রোডাকশন স্যাম্পলে সম্পন্ন করা উচিত। প্রতিটি প্যারামিটার একটি স্বীকৃত টেস্টিং ল্যাবরেটরি থেকে লিখিত টেস্ট রিপোর্টে নথিভুক্ত করা উচিত, বা অন্ততপক্ষে পদ্ধতি উল্লেখ করে মিলের অভ্যন্তরীণ QC ফাংশন থেকে। যেখানে ব্র্যান্ড-নির্দিষ্ট সহনশীলতার সীমা এখনও নির্ধারিত হয়নি, সেখানে ইঙ্গিতমূলক শিল্প থ্রেশহোল্ড উল্লেখ করা হয়েছে — এগুলো আপনার QC টিমের সাথে পর্যালোচনা ও নিশ্চিত করা উচিত।
| চেক পয়েন্ট | কী যাচাই করবেন এবং কীভাবে |
|---|---|
| পাইল ঝরানো | ওয়াশিংয়ের আগে ও পরে আলগা ফাইবারের অবশেষ সংগ্রহ করতে একটি সম্মত অভ্যন্তরীণ ড্রাই-রাব স্ক্রিনিং পদ্ধতি ব্যবহার করুন। অবশেষের মাত্রা লিপিবদ্ধ করুন এবং ক্রেতার অভ্যন্তরীণ ঝরানোর সীমার সাথে তুলনা করুন। |
| পিলিং রেটিং | ASTM D3512 বা সমতুল্য টাম্বল/র্যান্ডম টাম্বল পদ্ধতি ব্যবহার করুন; চূড়ান্ত ব্যবহারের ওপর নির্ভর করে ন্যূনতম রেটিং লক্ষ্য করুন — সোয়েটার লাউঞ্জওয়্যারের তুলনায় নিম্ন থ্রেশহোল্ড গ্রহণ করতে পারে। |
| পাইল উচ্চতার সমরূপতা | প্রস্থ ও দৈর্ঘ্য বরাবর চাক্ষুষ পরিদর্শন করুন; অসম পাইল উচ্চতা তৈরি পোশাকে দৃশ্যমান টোনাল ভিন্নতা সৃষ্টি করে — বিশেষত একক রঙের রানে এটি অত্যন্ত গুরুত্বপূর্ণ। |
| মাত্রিক স্থিতিশীলতা (সংকোচন) | AATCC TM135 বা ISO 6330 ওয়াশ টেস্টিং করুন; সংকোচন আলাদাভাবে লম্বালম্বি ও প্রস্থ বরাবর রেকর্ড করুন, অথবা প্রয়োজনে ওয়েল ও কোর্স দিক বরাবর রেকর্ড করুন। চেনিল ভিন্ন সংকোচন আচরণ দেখাতে পারে, কারণ পাইল সুতা, বেস সুতা এবং ফিনিশিং টান সবসময় সমানভাবে সাড়া দেয় না। |
| ধোয়ার প্রতি রঙের স্থায়িত্ব | ISO 105-C06 বা AATCC 61; চেনিল পাইল বেস সুতার চেয়ে ভিন্নভাবে ডাই ধারণ করে — উভয় উপাদান আপনার ব্র্যান্ডের ন্যূনতম রেটিং পূরণ করে কিনা যাচাই করুন (সাধারণত গ্রেড 4 বা তার বেশি)। |
| ঘষার প্রতি রঙের স্থায়িত্ব | শুকনো ও ভেজা ক্রকিং টেস্ট (AATCC 8 / ISO 105-X12); পাইল ফেব্রিক সমতল নিটের চেয়ে সহজে রঙ ছড়াতে পারে, বিশেষ করে গাঢ় শেডে। |
| GSM বিচ্যুতি | রোলের বিভিন্ন স্থান থেকে তিনটি ফেব্রিক নমুনা ওজন করুন; শুধুমাত্র অনুমোদিত নমুনার GSM-এর ±5% এর মধ্যে থাকা রোল গ্রহণ করুন। |
| ব্যাচ থেকে ব্যাচে সামঞ্জস্য | একাধিক বাল্ক ব্যাচে অর্ডার করলে, প্রতিটি ডাই লট থেকে শেড ব্যান্ডের অনুরোধ করুন এবং অনুমোদিত ল্যাব ডিপের সাথে তুলনা করুন। ফ্যাশন-কালার অর্ডারের জন্য বিভিন্ন আলোর উৎসে মেটামেরিজম পরীক্ষা করার পরামর্শ দেওয়া হয়। |
চেনিল নিটের একটি বিষয় যা সাধারণ নিট ফেব্রিক চেকলিস্টে থাকে না: রোল-প্রান্তের সামঞ্জস্য। পাইল সুতার গঠনের প্রকৃতির কারণে, একটি প্রোডাকশন রোলের শুরু ও শেষে পাইল উচ্চতা এবং ঘনত্ব মাঝের অংশ থেকে সামান্য ভিন্ন হতে পারে — বিশেষ করে যদি নিটিংয়ের সময় টান পরিবর্তিত হয়। মিলের কাছে অনুরোধ করুন রোলের শুরু, মধ্যবিন্দু ও শেষ থেকে নমুনা কাটতে এবং তিনটিই অনুমোদন প্যাকে অন্তর্ভুক্ত করতে। রোলের বিভিন্ন অবস্থানে পাইল উচ্চতা বা পৃষ্ঠের ঘনত্বে কোনো দৃশ্যমান পার্থক্য থাকলে বাল্ক গ্রহণের আগে তা চিহ্নিত করা উচিত।
প্রথমবারের মতো চেনিল নিট সোর্সিং করা ব্র্যান্ডগুলোর জন্য, আমরা চূড়ান্ত বাল্ক অনুমোদনের আগে অনুমোদিত নমুনা ফেব্রিকে গার্মেন্ট-স্তরের ওয়্যার টেস্ট চালানোরও পরামর্শ দিই — অল্প পরিমাণে টেস্ট গার্মেন্ট কাট ও সেলাই করুন, কমপক্ষে পাঁচটি ওয়্যার-অ্যান্ড-ওয়াশ চক্রের মধ্য দিয়ে নিন এবং দৃশ্যত পাইলের অবস্থা মূল্যায়ন করুন। ফেব্রিক-স্তরের টেস্ট ফলাফল এবং গার্মেন্ট-স্তরের পারফরম্যান্স সবসময় মিলে যায় না, বিশেষ করে উচ্চ-ঘর্ষণ অঞ্চলে যা সমতল ফেব্রিক নমুনা পুনরুত्पादন করে না।
আমরা একাধিক GSM এবং ফাইবার অপশনে চেনিল নিট ফেব্রিক তৈরি করি। নমুনার অনুরোধ করুন বা কোটেশন নিন; প্রয়োজনে ওয়াশ-পরবর্তী তুলনামূলক নমুনা এবং ল্যাব টেস্টিংয়ের ব্যবস্থা করা যেতে পারে।
সোয়েটার এবং ভারী আউটারওয়্যার প্রয়োগের জন্য, 350–450 GSM পরিসরের কনস্ট্রাকশন (পাইল উচ্চতা এবং সুতা কাউন্টের উপর নির্ভর করে) প্রত্যাশিত ওজন ও বডি দিতে পারে। কার্ডিগান এবং হালকা নিটওয়্যারের জন্য, 260–320 GSM-এর কাছাকাছি পরিসর বেশি উপযুক্ত হতে পারে। এগুলো নির্দেশক সংখ্যা — প্রকৃত GSM নির্দিষ্ট সুতা গঠন এবং ফিনিশিংয়ের সাথে পরিবর্তিত হবে। নমুনা নেওয়ার সময় সর্বদা আপনার লক্ষ্য GSM উল্লেখ করুন এবং মিলের কাছে নামমাত্র সংখ্যা নয়, প্রোডাকশন নমুনায় পরিমাপ করা GSM নিশ্চিত করতে বলুন।
তিনটি নিয়ন্ত্রণ বিন্দু সবচেয়ে বেশি গুরুত্বপূর্ণ। প্রথমত, চেনিল সুতার জন্য সর্বনিম্ন সুতা টুইস্টের প্রয়োজনীয়তা নির্দিষ্ট করুন — কোরের টুইস্ট যত শক্ত হবে, পাইল ফাইবার তত নির্ভরযোগ্যভাবে ধরে রাখা যায়। দ্বিতীয়ত, মিলের কাছে এমন নমুনা প্রদান বাধ্যতামূলক করুন যা ইতিমধ্যে তাদের মানক ফিনিশিং প্রক্রিয়ার (পাইল উচ্চতা পর্যন্ত ব্রাশিং ও শিয়ারিং) মধ্য দিয়ে গেছে, আধা-সমাপ্ত ফেব্রিক নয়। তৃতীয়ত, অনুমোদনের আগে নমুনার উপর তিন-চক্রের ওয়াশ টেস্ট চালান এবং ওয়াশ ১ ও ওয়াশ ৩-এর মধ্যে ফাইবার নির্গমন তুলনা করুন; যদি ঝরানো উল্লেখযোগ্যভাবে না কমে, তাহলে সমস্যাটি সুতার গঠনে এবং তা গ্রহণ না করে মিলের কাছে এসকেলেশন প্রয়োজন।
OEKO-TEX® Standard 100 সার্টিফায়েড অপশন পাওয়া যায়। নমুনা নেওয়ার সময় সার্টিফিকেশন প্রয়োজনীয়তা নিশ্চিত করুন, যার মধ্যে ফাইবার কম্পোজিশন, রঙ, ফিনিশিং রুট এবং সার্টিফিকেটের পরিধি অন্তর্ভুক্ত। সার্টিফিকেশন স্বয়ংক্রিয়ভাবে বিভিন্ন কম্পোজিশন, ডাই লট বা প্রোডাকশন সুবিধার মধ্যে স্থানান্তরিত হয় না।
আমরা একাধিক GSM এবং ফাইবার বিকল্পে চেনিল নিট ফেব্রিক উৎপাদন করি। নমুনা অনুরোধ করুন বা কোটেশন নিন; প্রয়োজনে ধোয়ার পরের তুলনামূলক নমুনা এবং ল্যাব পরীক্ষার ব্যবস্থা করা যেতে পারে।→ নমুনা অনুরোধ করুন → কোটেশন নিন
 ফ্যাব্রিক
ফ্রেঞ্চ টেরি বনাম রেগুলার টেরি: পার্থক্য কী?
আরও পড়ুন ইন্ডাস্ট্রি ইনসাইটস
পিকে নিট ফেব্রিক কীভাবে সেলাই করবেন
আরও পড়ুন প্রস্তুতকারকের অন্তর্দৃষ্টি
কাস্টম নিট ফেব্রিকে কোন প্রিন্ট পদ্ধতি সবচেয়ে ভালো কাজ করে? রিঅ্যাকটিভ, পিগমেন্ট এবং সাবলিমেশন তুলনা
আরও পড়ুন প্রস্তুতকারকের অন্তর্দৃষ্টি
নিট ফেব্রিক ডিফেক্ট ক্লেইম: ডকুমেন্টেশন, পরিদর্শন রিপোর্ট এবং সমাধান কার্যপ্রণালী
আরও পড়ুন ইন্ডাস্ট্রি ইনসাইটস
কটন জার্সি ফেব্রিক দিয়ে আপনি কী কী তৈরি করতে পারেন
আরও পড়ুন