Gebreide Stofvervaardiger Sedert 2009 · China

Gebreide Stofvervaardiger Sedert 2009 · China

Belangrikste Verkrygingspunte
Sirkelbrei en platbrei is nie uitruilbare terme vir "gebreide stof" nie. Hulle beskryf twee afsonderlike produksiestelsels met verskillende uitsetlogika, breiwerkafmetings en kostestrukture. Verkrygingspanne wat die twee verwar, kom dikwels teë op spesifikasiewanpassings of monsternemingsvertragings wat voorkom kon word voordat die eerste aankooporder geplaas is.
Sirkelbreimasjiene werk op 'n roterende silinder naalde en produseer breiwerk in 'n deurlopende spiraal. Die uitset is 'n naatlose buis, wat in buisvorm gebruik kan word of oopgesny kan word tot 'n plat breedte, afhangende van die eindgebruik. Hierdie deurlopende lusproses is vir spoed geoptimaliseer: masjiene kan met minimale onderbreking oor lang produksieskofte loop.
Die breiwerktipes wat die meeste op sirkelmasjiene geproduseer word, sluit in enkelgebrei, interlock, ribbrei en piqué. Dit is die strukturele fondamente vir kernvryetydskleding, onderklere, sportdrag en laagprogramme. Omdat naaldtelling en masjiendiameter tydens 'n lopie vas bly, is die uitset hoogs konsekwent oor groot lengtes — 'n kernvereiste vir grootskaalse kleurprogramme waar skakeringvariasie beheer moet word.
Vir verkrygingspanne pas die sirkelbreimodel die beste by hoëvolume, herhaalbare SKU's. Lang produksielopies verlaag opstelkoste per kilogram, en die deurlopende uitset beteken lewerings tyd kan stywer wees wanneer kapasiteit toegewys is. Die afruiling is ontwerpbuigsaamheid: sirkelmasjiene is geoptimaliseer vir konsekwente steekstrukture, nie vir die soort driedimensionele vorming of patroonkompleksiteit wat naald-vir-naald-beheer vereis nie.
Een praktiese oorweging by die spesifisering van sirkelgebreide breiwerkstof is randgedrag. Omdat die breiwerk as 'n buis gevorm word, kan die snyrande 'n krultendens hê, afhangende van die veselinhoud en breiwerkgewig. Dit is 'n standaardveranderlike in sny-en-werk-aktiwiteite en moet in berekeninge vir snytoelating ingereken word wanneer breiwerkspesifikasies hersien word.

Platbreimasjiene beweeg 'n draer heen en weer oor 'n horisontale naaldbed en bou breiwerk ry vir ry in 'n plat vel. Omdat elke naald tydens die deurloop individueel beheer kan word, kan die masjien die steektelling per ry vermeerder of verminder, lusse tussen naaldposisies oordra en binne 'n enkele paneel tussen steekstrukture wissel.
Hierdie beheer op naaldvlak maak platbreiwerk beter geskik vir gevormde panele, kabelreliëf, intarsia-plasing en gestruktureerde breigoedonderdele waar die steektelling binne die paneel verander. Sirkelbreiwerk kan steeds herhalingsgebaseerde strukture en sekere patroonontwikkeling ondersteun, maar dit is gewoonlik minder doeltreffend wanneer die opdrag vorming op paneelvlak of verhoogde kabeldefinisie vereis.
Die platbreiproses is doelbewus stadiger. Wat dit in spoed inboet, kry hy terug in konstruksiespesifisiteit. Vir verkrygingspanne wat gestruktureerde of ontwerpgedrewe style ontwikkel, is dit nie 'n nadeel nie — dit is die regte instrument vir die vereiste. Steekproefneming op platmasjiene behels ook gewoonlik korter minimum steekproeflengtes, wat ontwerpiterasie tydens ontwikkelingsiklusse meer hanteerbaar kan maak. Vir komplekse platbreistrukture kan digitale steekproefbeoordeling ook kommunikasiegapings voor fisiese steekproefneming verminder; SHIMA SEIKI se virtuele steekproefstelsel wys hoe platbreidata ontwerpbeoordeling met masjienproduksiebeplanning kan verbind.
Platbrei-uitlewing kom as 'n vooraf-gedimensioneerde platpaneel. Daar is geen buisvormige hanteringsstap nie, en randkrul is minder van 'n faktor. Die breedte word egter bepaal deur die aantal aktiewe naalde en die masjien se werkbreedte, wat beteken dat die spesifisering van paneelafmetings akkurate naaldtel-inligting in die opdragstadium vereis.
Wanneer jy sirkelbrei vs platbrei oor 'n verkrygingsopdrag vergelyk, is die verskille wat die meeste saak maak nie esteties nie — dit is operasioneel. Hieronder is 'n opsomming van die belangrikste produksieveranderlikes wat bestelbeplanning, kosteberekening en gesprekke met verskaffers beïnvloed.
| Dimensie | Sirkelbrei | Platbrei |
|---|---|---|
| Produksiemetode | Deurlopende buisvormige brei | Heen-en-weer, platpanele |
| Tipiese breiwerkstowwe | Enkelgebrei, interlock, rib, piqué | Kabelbrei, gestruktureerde rib, jacquardpanele |
| Produksiespoed | Hoog — geskik vir volumenlope | Laer — ontwerpkompleksiteit het prioriteit |
| Stofbreedte-uitlewing | Buisvormig (oopgemaak of as buis gebruik) | Voorafbepaalde plat breedte |
| Steekkompleksiteit | Konsekwente, herhalingsgebaseerde strukture | Veranderlik — gevormde brei, intarsia, oorplasing |
| Neiging tot sny-vermorsing | Randkrul vereis toegewysde speling | Minder randvervorming op plat uitlewing |
| MOQ-gedrag | Doeltreffender wanneer volume die masjienopstelling regverdig | Projek-MOQ hang af van paneelkompleksiteit, garing en ontwikkelingsroete |
| Beste besteltipe | Basiese items, kernprogramme, hoëvolume-SKU's | Gestruktureerde style, steekproefontwikkeling, mode |
MOQ-gedrag: Breiwerkproduksie word gewoonlik meer koste-effektief wanneer opsteltyd oor langer lengtes of kilogram-lopies versprei word. Flat knit MOQ is meer projek-spesifiek omdat paneelkompleksiteit, garingkeuse en programmeringstyd die ontwikkelingskoste kan verander. Vir Runtang-bestellings begin voorraadstowwe vanaf 1 rol (~23 kg) per kleur, pasgemaakte soliede kleure begin vanaf 200 kg per kleur, en algemene pasgemaakte ontwikkeling begin vanaf 1,000 kg; bevestig die toepaslike MOQ tydens monsterneming, want kabelbrei- en gevormde-paneelprojekte kan ander vereistes volg.
Gauge as die verbindingsveranderlike: Beide masjientipes gebruik gauge (naalde per duim) as 'n kern-spesifikasieparameter, maar gauge-reekse verskil tussen hulle. Om gauge-keuse te verstaan — en hoe dit handgevoel, steekdigtheid en produksiespoed beïnvloed — is 'n voorvereiste vir die skryf van akkurate tegniese opdragte vir enigeen van die masjientipes. 'n Dieper verduideliking van gauge oor masjientipes word gedek in Breimasjienspoed: Hoe dit handgevoel, steekdigtheid en produksiespoed bepaal.
Toelating vir sny-afval: Breiwerkstof, veral enkelgebrei, kan 'n rolneiging by snyrande toon as gevolg van die lusstruktuur se spanningbalans. Dit is 'n normale eienskap en moet in sny-doeltreffendheidsberekeninge ingesluit word. Flat knit-panele is minder geneig tot hierdie gedrag, hoewel selfrand-toelatings steeds geld na gelang van konstruksie.
Die doeltreffendste manier om masjientipe-wanpassings te vermy, is om die onderskeid van die begin af in jou stofopdrag in te bou. Verskaffers wat op fabrieksvlak werk, dink in masjienkonfigurasies, nie generiese kategorieë nie — 'n opdrag wat die stofstruktuur en eindgebruiktoepassing spesifiseer, gee 'n duidelike genoeg sein om masjiengeskiktheid te bevestig voordat monsterneming begin.
Hier is drie praktiese aanwysers wat help om te identifiseer by watter produksiestelsel jou vereiste pas:
Runtang se kern-produksiesterkte lê in breiwerkstrukture, insluitend enkelgebrei, interlock, rib en piqué oor verskeie veselsamestellings. Vir kabelbrei-stof en ander flat-knit-styl strukture, moet die ontwikkelingsroete by die opdragstadium bevestig word, insluitend masjientipe, paneelafmetings, garingkeuse en of produksie in-huis of deur 'n gekoördineerde vennootfasiliteit hanteer word. Om dit vroeg te verduidelik voorkom spesifikasie-afwyking tussen monsterneming en grootskaalse produksie.
Wanneer jy verskaffervermoë vir 'n gemengde-masjien-reeks beoordeel, bevestig of die verskaffer beide masjientipes in-huis bedryf of flat knit-ontwikkeling deur 'n vennootfasiliteit koördineer. Dit beïnvloed beide monsternemingstydlyne en die mate van direkte gehaltebeheer by die grootskaalse produksiestadium.
Enkelgebrei is die produksiestelsel wat by hoëvolume-basiese style pas. Die deurlopende uitset, konstante steekstruktuur en doeltreffende verspreiding van opstelkoste oor lang lopies maak dit die standaardkeuse vir enkelgebrei-, interlock-, rib- en piqué-programme. Platbrei is stadiger en pas beter by ontwerpintensiewe style waar konstruksiekompleksiteit die belangrikste vereiste is, nie volume-doeltreffendheid nie.
Ja, maar bevestig die verskaffer se direkte produksiebestek teenoor eksterne koördinering vir elke masjientipe. Sommige stofmeulens bedryf beide enkelgebrei- en platbreitoerusting in die huis; ander spesialiseer in een stelsel en bestuur die ander deur vennootfasiliteite. Om beide by 'n enkele kontakpunt te verkry, is prakties vir reeksbestuur, maar dit is die moeite werd om te verstaan waar elke stof soort werklik geproduseer word voordat jy tot grootskaalse produksie verbind.
Runtang Textile vervaardig enkelgebreide enkelgebrei, interlock, rib en verwante gebreide stowwe vir klerehandelsmerke in Europa, Noord-Amerika en Australië. Vir kabelbrei- of platbreistyl-vereistes, kontak ons om die ontwikkelingroete te bevestig en monsters aan te vra.
 Stof
Ribstof: Voeg tekstuur en dimensie by jou kledingstukke
LEES MEER Nywerheids insigte
Waaroor moet jy dink wanneer jy jacquard-breiwerkstof koop
LEES MEER Stof
Wat is 'n slubbrei? Alles oor sy unieke tekstuur
LEES MEER Stof
Franse terry: Die gemaklike breiwerkstof wat jy moet probeer
LEES MEER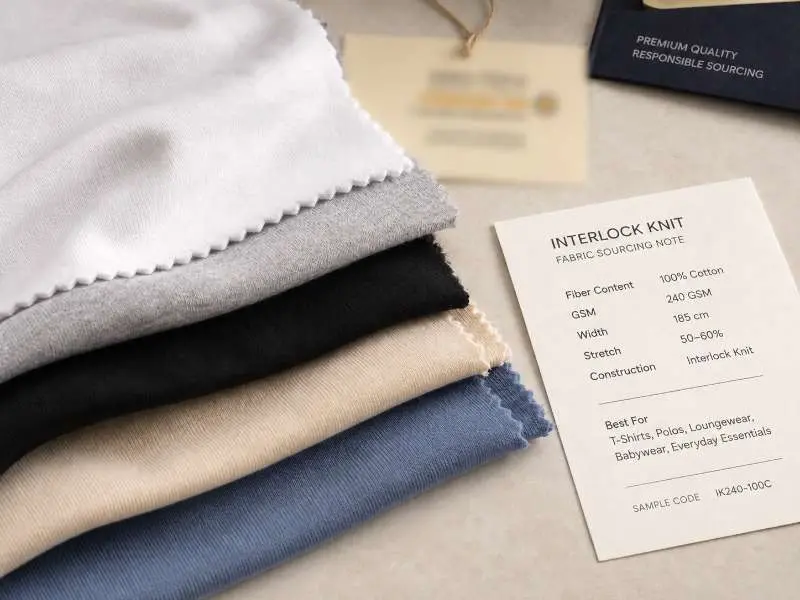 Inkopegids
OEKO-TEX-gesertifiseerde interlockstof: 'n aanskaffingsgids vir klerehandelsmerke
LEES MEER