2009 سے نِٹ فیبرک مینوفیکچرر · چین
2009 سے نِٹ فیبرک مینوفیکچرر · چین

پرل نٹ کپڑا سویٹرز، کارڈیگن اور لوازمات کے لیے دو طرفہ ابھری ہوئی بناوٹ پیش کرتا ہے، لیکن بلک پیداوار محض بناوٹ کا فیصلہ نہیں ہے۔ خریداروں کو نٹ ویئر کی پیداوار کے لیے پرل نٹ کپڑے کی منظوری سے قبل اسٹریچ کی سمت، چوڑائی کے استحکام، سکڑاؤ اور رنگ کی یکسانی کی تصدیق کرنی چاہیے۔
معیاری جرسی نٹ میں ہر ویل ایک ہی سمت میں چلتا ہے — نٹ ٹانکے سامنے کا رخ بناتے ہیں، پرل ٹانکے پیچھے کا رخ بناتے ہیں۔ پرل نٹ میں ٹانکے کی سمت ہر ویل کے اندر کورس بہ کورس بدلتی ہے، جس سے ایسے پھندے بنتے ہیں جو ترتیب سے باہر اور اندر دونوں طرف رخ کرتے ہیں۔ نتیجہ ایسا کپڑا ہے جو دونوں طرف افقی ابھار پیش کرتا ہے، بجائے ایک ہموار سامنے اور ایک بناوٹ والے پیچھے کے۔
یہ ساختی فرق کٹنگ اور گریڈنگ کے وقت اہمیت رکھتا ہے۔ پرل نٹ عام طور پر سنگل جرسی کے مقابلے میں کٹے کناروں پر زیادہ ہموار لیٹتا ہے، جو کنارے کے مڑنے کے مسائل کم کر سکتا ہے، لیکن خام کناروں کی منظوری پھر بھی گارمنٹ کی ساخت کی بنیاد پر درکار ہوتی ہے۔ اس کے اسٹریچ کے رویے کو لمبائی اور چوڑائی دونوں میں ناپنا چاہیے، کیونکہ پرل بناوٹیں اکثر لمبائی کے رخ زیادہ لچک دکھاتی ہیں جس کی جرسی کے عادی پیٹرن ٹیموں کو توقع نہیں ہوتی۔
ڈھانچے کا موازنہ — پرل نٹ بمقابلہ جرسی بمقابلہ ریب:
| ڈھانچہ | پرل نٹ | جرسی | ریب نٹ |
|---|---|---|---|
| سامنے/پیچھے | دونوں طرف یکساں | ہر طرف مختلف | دونوں طرف یکساں |
| بنیادی اسٹریچ | اکثر لمبائی کے رخ زیادہ مضبوط؛ دونوں محوروں کی تصدیق کریں | اکثر چوڑائی کے رخ زیادہ مضبوط | ریب کے تناسب پر منحصر، چوڑائی کے رخ زیادہ بحالی |
| ہموار لیٹتا ہے | عام طور پر ہموار؛ کنارے کا مڑنا کم | اکثر کٹے کناروں پر مڑتا ہے | عام طور پر ہموار |
| مشین کی قسم | پرل / لنکس-لنکس مشین | سرکلر نٹ مشین | ریب مشین |
| عام استعمال | سویٹرز، نٹ ویئر، اسکارف | ٹی شرٹس، بیس لیئرز | کف، کالر، باڈی ویئر |
پرل نٹ لنک اینڈ لنک مشینوں (جنہیں پرل مشینیں بھی کہا جاتا ہے) پر تیار کیا جاتا ہے، جو سامنے اور پیچھے کے سوئی بیڈز کے درمیان ٹانکے منتقل کرنے کے لیے دو سروں والی سوئیاں استعمال کرتی ہیں۔ یہ منتقلی کا طریقہ کار ہی کپڑے کی دو طرفہ ساخت اور سرکلر جرسی یا ریب آلات کے مقابلے میں اس کی سست پیداواری رفتار دونوں کا سبب ہے۔
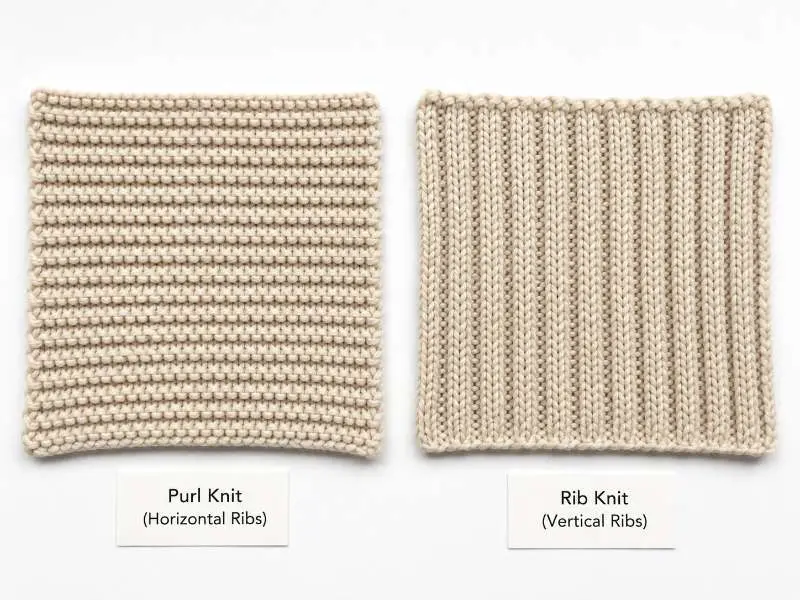
پرل نٹ کی لمبائی کے رخ لچک — جو جرسی کی عام چوڑائی کے رخ لچک کے برعکس ہے — اسے ایسے ملبوسات کے لیے موزوں بناتی ہے جہاں عمودی لچک اہم ہوتی ہے: ڈراپ شولڈر سویٹرز، لمبے کارڈیگن، اور اسکارف اور بینیز جیسی اشیاء جو گولائی میں بنی ہوں۔ کپڑے کی لمبائی کے رخ واپسی (ریکوری) سوت کی ساخت اور آمیزے میں شامل اسپینڈیکس کی مقدار کے مطابق مختلف ہو سکتی ہے، اس لیے لچک اور ریکوری کی تفصیلات کو فرض کرنے کے بجائے نمونے کے مرحلے پر تصدیق کرانا چاہیے۔
پرل نٹ کے لیے وزن کا انتخاب حتمی استعمال پر منحصر ہے۔ ہلکی ساخت — جو اکثر لیئرنگ پیسز یا بہاری نٹ ویئر کے لیے استعمال ہوتی ہے — میں باریک سوت اور زیادہ کھلی سلائی استعمال ہو سکتی ہے، جبکہ آؤٹر ویئر یا ساخت دار سویٹرز کے لیے موزوں بھاری وزن کے آپشنز میں موٹے سوت اور زیادہ کسے ہوئے گیج کا استعمال ہوتا ہے۔ GSM کی رینج ساخت اور فنشنگ کے مطابق نمایاں طور پر مختلف ہو سکتی ہے، اور ایک ہی برائے نام GSM پرل نٹ میں ابھری ہوئی سطح کی وجہ سے، جو ابھاروں کے درمیان ہوا کو روکتی ہے، مماثل جرسی کے مقابلے میں محسوساتی طور پر زیادہ بھاری لگ سکتی ہے۔ خریداروں کو صرف GSM کے ہدف پر انحصار کرنے کے بجائے پیداوار سے قبل وزن کی تصدیق کی درخواست کرنی چاہیے۔ اگر کلیکشن کو ریورسبل ابھار والی ساخت کے بجائے ہلکا اوپن ورک اثر درکار ہو، تو پوائنٹیل کپڑا زیادہ موزوں ترقیاتی راستہ ہو سکتا ہے۔
ریشے کا انتخاب بھی وقت کے ساتھ پرل ساخت کی کارکردگی کو متاثر کرتا ہے۔ اون اور اون کے آمیزے والے سوت واضح ابھار کی تشکیل کو سہارا دے سکتے ہیں، لیکن دھلائی کے رویے کی جانچ کرنی چاہیے تاکہ فیلٹنگ یا سطح میں تبدیلی کا خطرہ کم ہو۔ کاٹن پر مبنی پرل نٹ کچھ ساختوں میں بہتر جہتی کنٹرول فراہم کر سکتے ہیں، لیکن دھلائی کے بعد بھی لمبائی کے رخ ڈھیل کی جانچ ضروری ہے۔ تھوڑے فیصد ایلسٹین والے آمیزے ریکوری کو بہتر بنا سکتے ہیں، تاہم مطابقت سوت کی فیڈنگ اور مشین سیٹ اپ پر منحصر ہے۔
ریورسبل ساخت پرل نٹ کو فیڈ تناؤ، مشین سیٹنگز اور فنشنگ تناؤ کے لیے حساس بناتی ہے۔ اگر بلک پیداوار کے دوران یہ عوامل بدلیں تو مسئلہ رول بہ رول چوڑائی میں فرق، غیر مستقل GSM یا ابھار کی غیر یکساں تشکیل کی صورت میں ظاہر ہو سکتا ہے۔ خریداروں کو بلک یارڈیج کی منظوری سے قبل فرسٹ آف نمونوں پر ان جانچوں کی تصدیق کرنی چاہیے۔
چوڑائی کی مستقل مزاجی نگرانی کا پہلا عامل ہے۔ پرل نٹ فنشنگ کے دوران غیر یکساں طور پر تنگ ہو سکتا ہے، خاص طور پر اگر نٹنگ کے مرحلے اور ہیٹ سیٹنگ یا دھلائی کے مرحلے کے درمیان تناؤ کی سیٹنگز مختلف ہوں۔ ساخت کے مطابق، کپڑا چوڑائی کے مقابلے میں لمبائی کے رخ زیادہ سکڑاؤ دکھا سکتا ہے — جو جرسی خریداروں کی عام توقعات کے برعکس ہے۔ پیداوار سے قبل سکڑاؤ کی جانچ گھریلو دھلائی کے بعد جہتی تبدیلیوں کے لیے طے شدہ طریقہ کے مطابق ہونی چاہیے، جس میں بلک کٹنگ سے پہلے لمبائی اور چوڑائی دونوں شامل ہوں۔
رنگ کی یکسانی ایک الگ معاملہ ہے۔ پرل نٹ کی ابھری ہوئی سطح ہوا کے خانے بناتی ہے جو پیس ڈائنگ کے دوران رنگ کے محلول کے دخول میں رکاوٹ ڈال سکتے ہیں۔ گہرے شیڈز یا زیادہ سیر شدہ رنگوں میں ابھار کی چوٹیوں اور ان کے درمیان کی وادیوں کے درمیان معمولی ٹون فرق ظاہر ہو سکتا ہے — جو ترچھی روشنی میں نظر آتا ہے۔ بلک یارڈیج کا وعدہ کرنے سے پہلے منظور شدہ لیب ڈپ اور فرسٹ آف نمونوں پر اس کی جانچ کرنا فائدہ مند ہے۔
سرکلر آلات پر پرل نٹ کی مشین پیداوار عام طور پر مماثل جرسی ساختوں کے مقابلے میں کم ہوتی ہے، جو لیڈ ٹائم اور کم از کم آرڈر مقدار کی منصوبہ بندی کو متاثر کرتی ہے۔ پہلی بار پرل نٹ خریدنے والے خریداروں کو اپنے سپلائر کے ساتھ پیداواری شیڈولنگ کی جلد تصدیق کرنی چاہیے، خاص طور پر وقت کے لحاظ سے حساس موسمی آرڈرز کے لیے۔
چونکہ پرل نٹ معیاری جرسی یا انٹرلاک کے مقابلے میں زیادہ پیداواری عوامل متعارف کراتا ہے، اس لیے نمونہ منظوری کے مرحلے کی اہمیت زیادہ ہے۔ بلک کی تصدیق سے پہلے پیداوار سے قبل نمونوں پر درج ذیل جانچیں مکمل کی جانی چاہیے:
| جانچ کا نکتہ | کیا تصدیق کرنی ہے | یہ کیوں اہم ہے |
|---|---|---|
| سطح کی یکسانی | دونوں رخسار یکساں ساخت کی کثافت اور سلائی کی تشکیل دکھاتے ہیں | اگر ایک طرف زیادہ ڈھیلی ہو تو ریورسبل استعمال ناکام ہو جاتا ہے |
| چوڑائی کا استحکام (دھلائی سے پہلے/بعد) | دھلائی کے ایک چکر سے پہلے اور بعد کپڑے کی چوڑائی ناپیں | گرمی میں پرل ساخت جرسی سے زیادہ تنگ ہو سکتی ہے |
| لمبائی کی سمت اسٹریچ اور ریکوری | خریدار کے منظور شدہ ٹیسٹ طریقے سے لمبائی اور چوڑائی دونوں میں اسٹریچ اور ریکوری ناپیں | گریڈنگ اور ویئر ٹیسٹنگ کے دوران پرل بنتروں کا رویہ جرسی سے مختلف ہو سکتا ہے |
| رنگ کے رساؤ کی یکسانی | روشنی کے نیچے ابھرے ہوئے پرل لوپس چیک کریں — رنگ میں فرق رنگ کے ناقص رساؤ کی نشاندہی کرتا ہے | بناوٹی سطح رنگنے کے دوران ہوا کے جیب نما خلا کو روک سکتی ہے |
| ٹرم کی مطابقت | پرل باڈی کو اسی آرڈر میں ریب کف یا کالر کے ساتھ اسٹریچ ٹیسٹ کریں | اجزاء کے درمیان ٹینشن میں عدم مطابقت سیون میں جھریاں پیدا کرتی ہے |
| پورے رول میں GSM کی یکسانی | رول کے دونوں سروں اور درمیان میں GSM چیک کریں | اگر طویل رنز کے دوران مشین کی سیٹنگز یا یارن فیڈ ٹینشن بدل جائیں تو GSM میں فرق ظاہر ہو سکتا ہے |
ان برانڈز کے لیے جو ایک ہی کلیکشن میں کیبل نٹ فیبرک یا دیگر ساختہ نٹ ویئر بنتروں کے ساتھ پرل نٹ حاصل کرتے ہیں، یہ یقینی بنانا ضروری ہے کہ سکڑاؤ کی تفصیلات تمام کپڑوں میں ہم آہنگ ہوں — اگر نمونے لینے کے مرحلے میں نہ پکڑا جائے تو بنتر کی اقسام کے درمیان ٹینشن اور ریلیکسیشن کا رویہ اتنا مختلف ہو سکتا ہے کہ گارمنٹ اسمبلی کے مرحلے پر سیون میں عدم مطابقت پیدا ہو جائے۔
پرل نٹ فیبرک کی MOQ عام طور پر جرسی یا ریب سے زیادہ ہوتی ہے کیونکہ مشین کی پیداواری رفتار کم ہوتی ہے اور سوئی بیڈ کی ترتیب کے لیے سیٹ اپ وقت درکار ہوتا ہے۔ ٹھوس رنگ کے بلک آرڈرز کے لیے عام طور پر فی رنگ کم از کم مقدار درکار ہوتی ہے — درست مقدار یارن کاؤنٹ اور بنتر پر منحصر ہے۔ جو برانڈز پہلی بار پرل نٹ منگوا رہے ہیں انہیں نمونے لینے سے پہلے اپنے سپلائر سے MOQ کی ضروریات پر بات کرنی چاہیے، کیونکہ پرل مشینوں کی پیداواری شیڈولنگ معیاری سرکلر نٹ کے لیڈ ٹائم سے مختلف ہوتی ہے۔
جی ہاں، البتہ اس کا اطلاق وزن اور بنتر پر منحصر ہے۔ ہلکی پرل نٹ بنتریں ساختہ ٹاپس، آرام دہ فٹ کے لباس، یا لیئرنگ پیسز کے لیے موزوں ہو سکتی ہیں جہاں ریورسبل سطح زیادہ بھاری پن کے بغیر ڈیزائن کی قدر بڑھاتی ہے۔ بھاری بنتریں زیادہ تر سویٹرز، کارڈیگنز اور سرد موسم کے لوازمات کے لیے استعمال ہوتی ہیں۔ کپڑے کا چپٹا، غیر مڑنے والا رویہ اسے جرسی کے مقابلے میں پینل پر مبنی ساخت میں سنبھالنا آسان بناتا ہے۔ نمونے لینے کے دوران اپنے سپلائر کے ساتھ مطلوبہ استعمال کی تصدیق کرنے سے وہ مناسب گیج اور فنشنگ کے اختیارات تجویز کر سکتے ہیں۔
پرل نٹ کی ڈیولپمنٹ کی منصوبہ بندی کر رہے ہیں؟ بلک پیداوار کا عہد کرنے سے پہلے اپنی تفصیلات کے مطابق بناوٹ، وزن اور سکڑاؤ کی کارکردگی کی تصدیق کے لیے نمونہ طلب کریں۔
 فیبرک گائیڈ
بلک آرڈرز کے لیے وافل نٹ کپڑا: GSM، سیل کی ساخت اور سکڑاؤ کا کنٹرول
مزید پڑھیں تکنیکی معلومات
وارپ نٹ بمقابلہ ویفٹ نٹ: ٹرائیکوٹ، میش اور جرسی اسٹرکچرز کا ملبوسات کے لیے موازنہ
مزید پڑھیں سورسنگ گائیڈ
لباس کے لیے ساختی بنے ہوئے کپڑے جو بلک پیداوار میں واقعی قائم رہتے ہیں: پونٹے، اسکوبا اور عثمانی
مزید پڑھیں فیبرک
پیکے فیبرک: کھیلوں کے لباس کے لیے رفو شدہ بناوٹ والا سلائی شدہ کپڑا
مزید پڑھیں تکنیکی معلومات
بنا ہوا کپڑا بمقابلہ بنا ہوا کپڑا: جامع موازنہ
مزید پڑھیں