2009 سے نِٹ فیبرک مینوفیکچرر · چین
2009 سے نِٹ فیبرک مینوفیکچرر · چین

ایک پائل بنا ہوا کپڑا ہر لیب ٹیسٹ پاس کر سکتا ہے اور پھر بھی بلک ڈیلیوری کے بعد رنگ کی شکایات پیدا کر سکتا ہے۔ اس کی وجہ شاذ و نادر ہی رنگنے کا مسئلہ ہوتی ہے — یہ کٹنگ کے دوران نیپ کی سمت کا غیر متوازن ہونا ہے۔ ویلور، شینیل اور ٹیری نٹ کے لیے، کٹنگ لی میں ایک ہی غیر مستقل سمت والا پینل اس بات کو بدل دیتا ہے کہ روشنی پائل کی سطح پر کیسے پڑتی ہے۔ نتیجہ شیڈ ویری ایشن جیسا لگتا ہے، لیکن اس کا حل کٹنگ اسپیک میں ہے، رنگنے کے کمرے میں نہیں۔
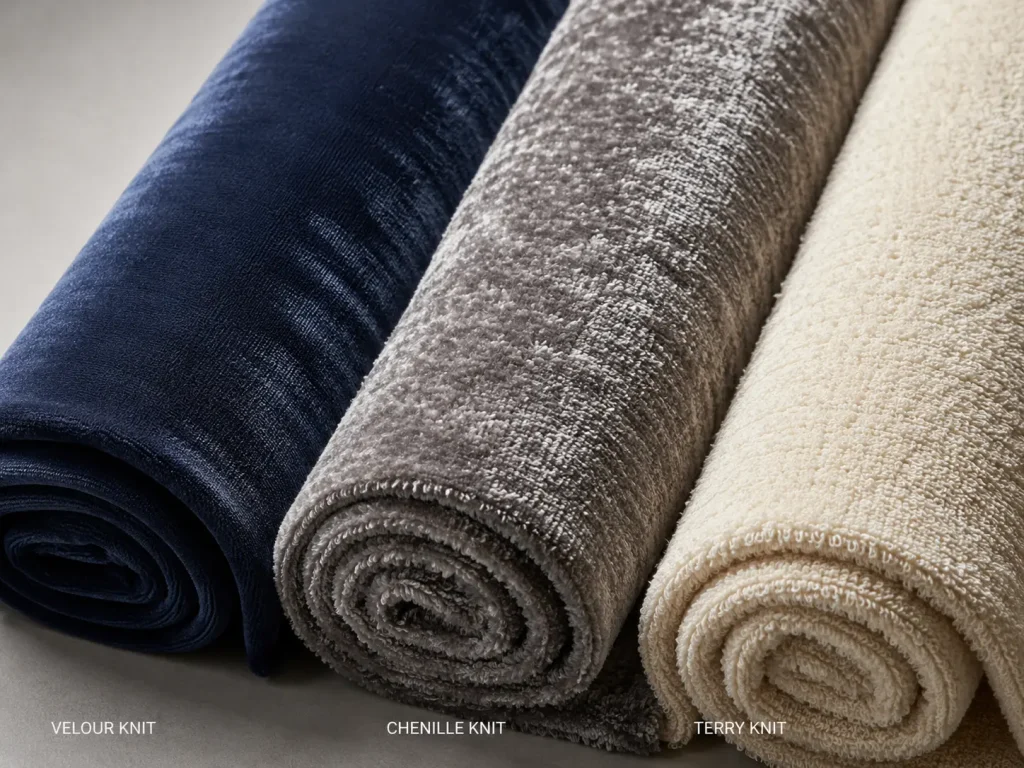
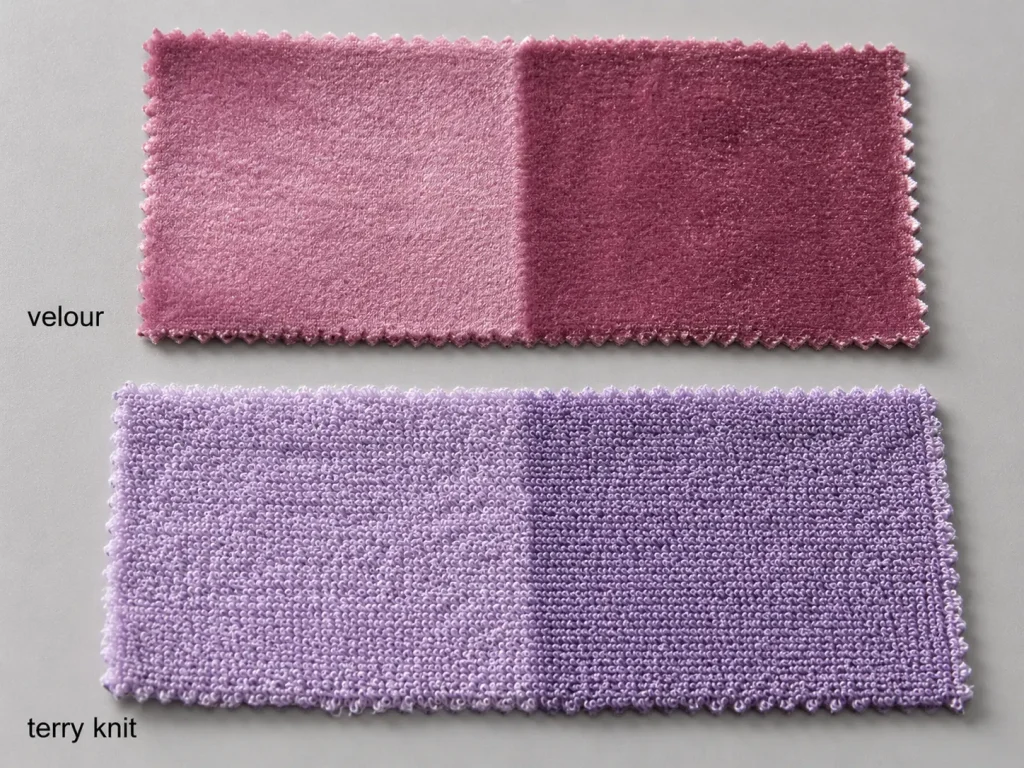
پائل بنا ہوا کپڑے — ویلور، شینیل اور ٹیری — میں اٹھے ہوئے ریشے یا لوپس ہوتے ہیں جو روشنی کو سمت کے مطابق منعکس کرتے ہیں۔ جب پائل دیکھنے والے کی طرف ہو، تو روشنی ریشوں کے سروں پر بکھرتی ہے اور کپڑا ہلکے ٹون میں نظر آتا ہے۔ جب پائل مخالف سمت میں ہو، تو روشنی ریشوں کے ڈنڈوں کے ساتھ سفر کرتی ہے اور کپڑا گہرا اور بھرا ہوا لگتا ہے۔ اس بصری تبدیلی کو شیڈنگ کہا جاتا ہے، اور یہ پائل بنا ہوا کپڑوں کے ملبوسات میں QC کی ناکامی کی سب سے مستقل شکلوں میں سے ایک ہے۔
بلک کٹنگ روم میں، خطرہ تیزی سے بڑھ جاتا ہے۔ ایک کٹنگ لی میں متعدد اسٹیک شدہ کپڑے کی تہوں میں سینکڑوں ملبوسات کے ٹکڑے ہو سکتے ہیں۔ اگر کچھ تہیں الٹی ہوں — یعنی مارکر کے ضیاع کو کم کرنے یا نیسٹنگ کی کارکردگی بہتر بنانے کے لیے پائل کو مخالف سمت میں رکھا گیا ہو — تو ان تہوں سے کٹے گئے پینل تیار ملبوسات میں مختلف شیڈ دکھائیں گے۔ ایک ہی ڈیلیوری رول سے کٹی گئی دو آستینیں ایسی لگ سکتی ہیں جیسے مختلف رنگوں سے آئی ہوں۔ اگر پیداوار شروع ہونے سے پہلے کٹنگ کی سمت متعین نہ کی جائے تو کوئی کلوریمیٹری ریڈنگ اور کوئی شیڈ کارڈ منظوری اسے نہیں روک سکے گی۔
یہی وجہ ہے کہ نیپ کی سمت کو کٹنگ اسپیک کے طور پر سمجھا جانا چاہیے، غیر رسمی رواج کے طور پر نہیں۔ پائل بنا ہوا کپڑے خریدنے والے برانڈ خریداروں کے لیے، اس پروٹوکول کی تصدیق کا مقام ٹیک پیک جائزہ ہے — کٹنگ روم کے پہلا رول کھولنے سے پہلے۔
تمام پائل بنا ہوا کپڑوں میں شیڈنگ کا خطرہ یکساں نہیں ہوتا۔ نیپ کی سمت کے رنگ کی قابلِ قرأت پر اثر کی ڈگری پائل کی قسم، پائل کی اونچائی اور ریشوں کی سطح کی خصوصیات پر منحصر ہے۔ نیچے دیا گیا موازنہ عام پیداواری نمونوں کی عکاسی کرتا ہے؛ مخصوص اقدار تعمیر اور فنشنگ کے لحاظ سے مختلف ہو سکتی ہیں۔
| کپڑا | پائل کی ساخت | نیپ کی شدت | بلک میں شیڈنگ کا خطرہ |
|---|---|---|---|
| ویلور | کٹ پائل (شیئر شدہ لوپ) | زیادہ | زیادہ — یک سمتی کٹنگ لازمی |
| شینیل | ٹوئسٹڈ پائل یارن | درمیانہ | درمیانہ — یک سمتی کٹنگ کی سختی سے سفارش |
| ٹیری نٹ | اَن کٹ لوپ | کم سے درمیانہ | کم — بھاری GSM اور ساختہ اسٹائلز کے ساتھ بڑھتا ہے |
ویلور تینوں میں سب سے زیادہ نیپ اثر رکھتا ہے۔ بہت سی بُنی ہوئی ویلور کوالٹیز لوپ والی نٹ سطح کو شیئر کر کے بنائی جاتی ہیں، جس سے ریشوں کے سرے سیدھے کٹ پائل میں آزاد ہو جاتے ہیں۔ یہ آزاد سرے روشنی کو ایک سمت میں تیزی سے بکھیرتے ہیں اور مخالف سمت میں جذب کرتے ہیں۔ پائل کی اونچائی تعمیر اور فنشنگ کے لحاظ سے مختلف ہو سکتی ہے؛ اونچی پائل عموماً سمتوں کے درمیان زیادہ واضح شیڈنگ فرق پیدا کرتی ہے۔ ویلور نٹ پائل کی سمت اور دستیاب کپڑے کی تفصیلات کے بارے میں مزید جاننے کے لیے، یک سمتی کٹنگ بنیادی پیداواری تقاضا ہے — کوئی اختیاری احتیاط نہیں۔
شینیل کپڑا درمیانہ نیپ اثر پیش کرتا ہے۔ پائل ٹوئسٹڈ شینیل یارن سے کیٹرپلر جیسی ساخت میں ترتیب دے کر بنایا جاتا ہے۔ جب پائل کپڑے کی فیڈ سمت میں جھکتا ہے، تو رنگ قدرے گہرا لگ سکتا ہے؛ الٹنے پر ہلکا پڑھا جاتا ہے۔ شینیل کپڑے میں شیڈنگ فرق ویلور سے کم شدید ہے لیکن پھر بھی تیار ملبوسات میں واضح طور پر محسوس ہوتا ہے، خاص طور پر بڑے پینلز جیسے فرنٹ باڈیز یا آستینوں میں جہاں شیڈ کا فرق فاصلے سے سب سے زیادہ نظر آتا ہے۔
ٹیری نٹ (نہ کٹا ہوا لوپ) تینوں میں سب سے زیادہ لچکدار نیپ پروفائل رکھتا ہے۔ نہ کٹے ہوئے لوپس زیادہ پھیلی ہوئی پائل سطح بناتے ہیں جو منعکس روشنی کو متعدد سمتوں میں تقسیم کرتی ہے۔ تاہم، ٹیری بنا ہوا کپڑا میں سمت کا جھکاؤ موجود ہوتا ہے — لوپ کے سوراخ عموماً بُنائی کی سمت میں کپڑے کے ایک سرے کی طرف ہوتے ہیں۔ روشنی کے بعض زاویوں میں یہ رنگ کی ہلکی تبدیلی کے طور پر ظاہر ہو سکتا ہے۔ بھاری ساخت یا ڈھانچے والے لباس کے اسٹائلز کے لیے جہاں رنگ کی یکسانی ایک تفصیلاتی شرط ہو، پری پروڈکشن کے دوران یک طرفہ کٹائی ہی تجویز کردہ طریقہ ہے۔
نیپ کی سمت متعین کرنے کا عملی نتیجہ کٹائی کا ایک طریقہ ہے جسے نیپ-ون-وے (N/O/W) کہا جاتا ہے۔ N/O/W مارکر میں ہر پیٹرن پیس کپڑے کی پوری چوڑائی میں ایک ہی سمت میں رکھا جاتا ہے۔ اس سے پیسز کو کتنی مؤثری سے ترتیب دیا جا سکتا ہے اس پر پابندی لگتی ہے اور زیادہ تر پائل نٹ اسٹائلز میں غیر سمتی نیپ-ایتھر-وے (N/E/W) مارکر کے مقابلے میں کپڑے کی کھپت بڑھ جاتی ہے۔
لاگت پر اس کا اثر حقیقی ہے۔ N/O/W کٹائی عموماً غیر سمتی مارکر کے مقابلے میں کھپت بڑھا دیتی ہے کیونکہ پیٹرن پیسز کو آزادانہ گھمایا نہیں جا سکتا۔ صحیح فرق بلک کپڑے کی بکنگ سے پہلے مارکر حساب سے تصدیق کرنا چاہیے۔ پائل نٹ اسٹائلز کے لیے اسے منظوری کے بعد کی لاگت کی حیرت کے بجائے منصوبہ بند پیداواری متغیر سمجھا جانا چاہیے۔
ٹیک پیک میں پائل نٹ کپڑوں کی تفصیل دیتے وقت کٹائی کی سمت کی ہدایات میں شامل ہونا چاہیے:
پیداوار کے آغاز پر یہ تفصیلات کٹائی کرنے والے کنٹریکٹر کو فراہم کرنا پائل نٹ لباس میں شیڈ کی تبدیلی کی سب سے عام اور قابلِ روک تھام وجہ کو ختم کر دیتا ہے۔
کسی بھی ویلور، شنیل یا ٹیری نٹ آرڈر پر بلک کا عہد کرنے سے پہلے، درج ذیل چار جانچیں ڈیلیوری کے مرحلے پر شیڈنگ کے مسائل کا خطرہ کم کرتی ہیں:
Runtang میں، ویلور، شنیل اور ٹیری نٹ کے نمونے نپ کی سمت واضح طور پر نشان زد کر کے بھیجے جاتے ہیں۔ پائل کے تمام کپڑوں کے آرڈرز کے لیے پائل اسپیک کی تصدیق قبل از پیداوار رابطے کا حصہ ہے۔
ٹیری نٹ میں کٹ-پائل کپڑوں کے مقابلے میں نپ کم نمایاں ہوتا ہے، لیکن لوپ ڈھانچہ پھر بھی سمت کا جھکاؤ رکھتا ہے۔ ٹھوس رنگوں میں ہلکے وزن کے ٹیری کے لیے بصری اثر کم ہو سکتا ہے اور کچھ فیکٹریاں اسے N/E/W سمجھتی ہیں۔ بھاری بناوٹ کے لیے — یا ایسے ڈھانچے والے لباس کے اسٹائلز کے لیے جہاں رنگ کی یکسانی ایک تحریری اسپیک ہو — یک طرفہ کٹنگ تجویز کردہ ڈیفالٹ ہے۔ ٹیک پیک کے جائزے کے دوران اپنی پروڈکشن ٹیم کے ساتھ کٹنگ موڈ کی تصدیق کریں، خصوصاً بڑے یک ٹکڑے والے پینلز کے اسٹائلز کے لیے۔
شامل کریں: پائل فائبر کا مواد اور پائل اونچائی کی سمت (عام رجحان، مطلق قدر نہیں)، مارکر موڈ N/O/W کے طور پر متعین، تیار لباس پر پائل کی ترجیحی سمت (پائل اوپر یا پائل نیچے)، اور کٹنگ کنٹریکٹر کے لیے ہدایت کہ سلائی لائنوں میں تقسیم سے پہلے کٹے ہوئے ٹکڑوں کو نپ کی سمت کے مطابق نشان زد اور بنڈل کرے۔ شنیل کے لیے، شیڈ کی منظوری کے لیے دیکھنے کا محور بھی متعین کریں — یعنی شیڈ کارڈ کا جائزہ پائل کو روشنی کے منبع کی طرف رکھ کر لیا جاتا ہے یا اس سے دور۔ نمونے کے مرحلے میں اپنے فیبرک رابطہ کار کے ساتھ اس کی تصدیق کریں تاکہ بلک میں وہی حوالہ جاتی حالت دہرائی جا سکے۔
ڈائینگ نقص اسپیکٹروفوٹومیٹر پر قابل پیمائش رنگ کا فرق دکھاتا ہے، چاہے کپڑا کسی بھی سمت میں ہو۔ نپ سے متعلق شیڈنگ سمتی ہوتی ہے — وہی پینل روشنی کے منبع کے لحاظ سے کیسے پکڑا گیا ہے، اس پر ہلکا یا گہرا نظر آتا ہے۔ رنگ کے جائزے کے لیے AATCC ٹیسٹ طریقوں اور جائزے کے طریقہ کار کا حوالہ دیا جا سکتا ہے، جن میں آلاتی رنگ پیمائش اور رنگ کے فرق کا بصری جائزہ شامل ہے۔ تاہم، نپ سے متعلق شیڈنگ کے لیے پھر بھی پیداوار کی طرف کٹنگ کنٹرول درکار ہے کیونکہ پائل کی سمت بدلنے پر وہی کپڑا مختلف نظر آ سکتا ہے۔ سب سے تیز تشخیص یہ ہے کہ متنازعہ پینل کو سمتی روشنی کے نیچے رکھ کر 180° گھمایا جائے۔ اگر شیڈ بدل جائے تو امکان ہے کہ وجہ نپ کی سمت ہو، ڈائے بیچ نہیں۔ ویلور، شنیل یا ٹیری نٹ کا آرڈر پلان کر رہے ہیں؟ بلک پیداوار سے پہلے نپ کے نشان والا نمونہ طلب کریں یا پائل کی سمت اور کٹنگ اسپیک کی تصدیق کے ساتھ کوٹیشن حاصل کریں۔
ویلور، شنیل یا ٹیری نٹ کا آرڈر پلان کر رہے ہیں؟ بلک پیداوار سے پہلے نپ کے نشان والا نمونہ طلب کریں یا پائل کی سمت اور کٹنگ اسپیک کی تصدیق کے ساتھ کوٹیشن حاصل کریں۔
 فیبرک
جرسی نٹ کی وضاحت: اقسام، خصوصیات اور عام استعمال
مزید پڑھیں فیبرک
ٹائی ڈائی نٹ: ایک دلکش اور اسٹائلش رجحان جسے آپ پسند کریں گے
مزید پڑھیں سورسنگ گائیڈ
پولو شرٹس کے لیے بہترین کپڑا: برانڈ خریداروں کے لیے پیکی، برڈز آئی اور جرسی کا موازنہ
مزید پڑھیں مینوفیکچرر بصیرت
چین کے بنا ہوئے کپڑے کی پیداواری کلسٹرز: عالمی برانڈز یہاں سے سورسنگ کیوں جاری رکھتے ہیں
مزید پڑھیں فیبرک
آکسفورڈ فیبرک: تاریخ، استعمال اور خصوصیات
مزید پڑھیں