2009'dan Beri Örme Kumaş Üreticisi · Çin
2009'dan Beri Örme Kumaş Üreticisi · Çin

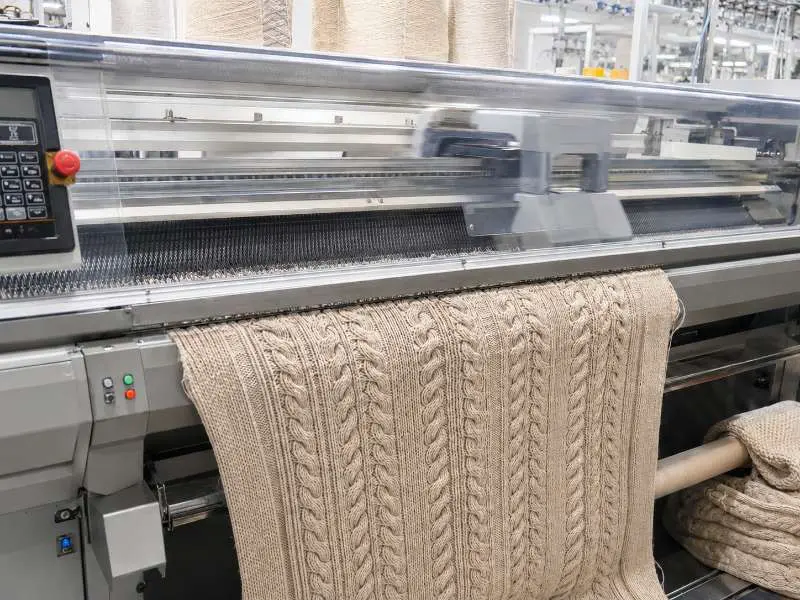
Kablo örgü kumaş geliştirme süreci, seri üretim başlamadan önce sıklıkla sorunlarla karşılaşır. Teknik numune aşamasında kalınlık, tekrar genişliği ve büzülme kontrol edilmezse, tasarım seri üretime geçmeden önce ek numune turları gerektirebilir. Tedarik ekipleri için bu değişkenlerin ilk numune talebi verilmeden önce netleştirilmesi gerekir.
Düz örgü makinesinde inç başına iğne sayısıyla ölçülen kalınlık, kablo örgü kumaşta kablo tanımını, kumaş gramajını ve panel stabilitesini belirleyen ilk değişkenlerden biridir. 5GG-7GG gibi düşük kalınlık aralıkları daha kalın ipliklere uyum sağlayabilir ve kalın örgüler için daha belirgin kablo kabartması üretir. 10GG-14GG gibi yüksek kalınlık aralıkları genellikle daha ince iplikler gerektirir ve daha kompakt kablo panelleri oluşturur. Nihai sonuç yine de iplik numarası, ilmek yoğunluğu ve terbiyeye bağlıdır; bu nedenle kalınlık, yalnızca referans görselden seçilmek yerine geliştirme parçasıyla doğrulanmalıdır.
Kalınlık ile kumaş gramajı arasındaki ilişki doğrusal değildir ve ayrıca sabit de değildir: GSM, yapıya, iplik bükümüne ve ilmek yoğunluğuna bağlı olarak değişebilir; bu nedenle herhangi bir gramaj hedefi yalnızca kalınlıktan türetilmek yerine kumaş parçasıyla doğrulanmalıdır. Bununla birlikte, yön gösterici olarak, kablo örgü kumaşta düşük kalınlıktaki yapılar dış giyim ve yapılı örgüler için uygun daha ağır bitmiş gramajlar üretme eğilimindeyken, yüksek kalınlıktaki konstrüksiyonlar katmanlama parçaları ve ara sezon koleksiyonları için daha uygun olan daha hafif seçenekler üretir.
Geliştirme amacıyla kalınlık seçimi, teknik paket gönderilmeden önce netleştirilmelidir. İlk numuneden sonra kalınlığı değiştirmek, makine ayarını sıfırlamak, iplik tüketimini yeniden tahmin etmek ve çoğu durumda sıfırdan yeni bir numune üretmek anlamına gelir. Karar, diğer her şeyin öncesindedir.
Kablo örgü kumaş tasarımı, tekrar eden panel birimlerinden oluşur. Her kablo paneli sabit sayıda iğne kaplar — tekrar genişliği. Kumaş genelindeki toplam tekrar sayısı, makinenin kullanılabilir iğne sayısına eşit şekilde bölünmelidir; aksi takdirde tasarım simetrik olarak üretilemez. Tekrar temiz bir şekilde bölünmezse, seçenekler panel ilmek sayısını ayarlamak, tekrar sayısını değiştirmek veya hedef kumaş genişliğini değiştirmektir. Numune alımı başladıktan sonra bu ayarlamaların hiçbiri önemsiz değildir.
Tekrar uyumsuzluğu, kablo numunelerinin revizyon gerektirmesinin sık bir nedenidir. Bir tasarım eskizde veya CAD dosyasında dengeli görünebilir, ancak tekrar genişliği makine ayarına uymuyorsa amaçlanan genişlikte doğru şekilde döşenemeyebilir. Dikey tekrar da önemlidir: bir kablo kesişim döngüsünü tamamlamak için gereken sıra sayısı arttıkça, tam yapı değerlendirilmeden önce gereken numune uzunluğu da artar. Karmaşık kablo yerleşimleri için üretim ekibi, numune almadan önce hem yatay hem de dikey tekrarları doğrulamalıdır; tıpkı seri üretimden önce jakarlı örgü kumaşta tekrar yerleşiminin kontrol edilmesi gerektiği gibi.
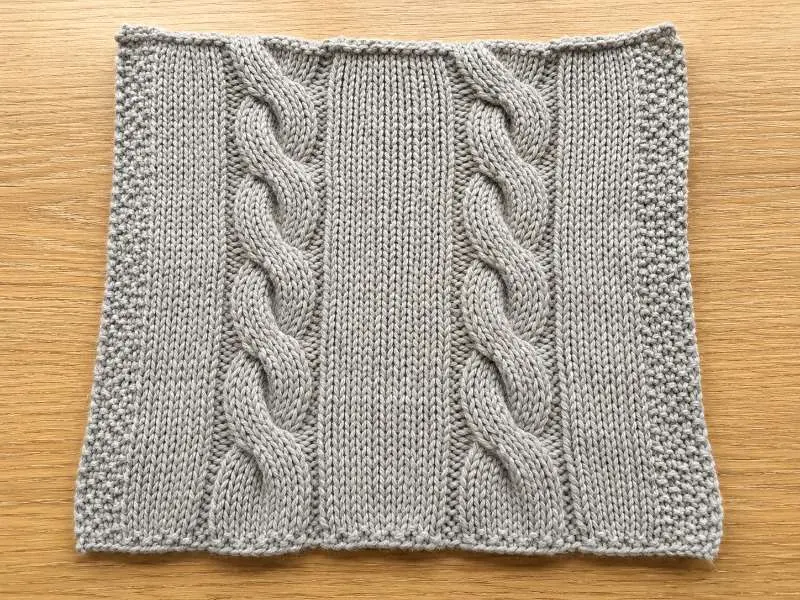
Kablo örgü kumaşın, seri kesim ve verim planlamasını doğrudan etkileyen yapısal bir özelliği vardır: büzülür. Kablo kesişim ilmeği, bitişik ilmekleri yanal olarak içeri çekerek kumaşın dinlenme genişliğini, aynı makinede aynı kalınlıkta üretilen düz örgü yapıya kıyasla azaltır. Birim genişlik başına düşen kablo sayısı ne kadar fazlaysa ve kesişim aralığı ne kadar sıksa, büzülme etkisi o kadar belirgindir.
Bu, bitmiş bir kablo örgü kumaş panelinde ölçülen genişliğin, aynı makinede üretilen eşdeğer düz bir süprem panelin genişliğinden daha dar olacağı anlamına gelir. Teknik föy genişlik spesifikasyonunu yazarken çekmeyi hesaba katmayan geliştirme ekipleri, makine doğru kurulmuş olsa bile ilk numuneyi çok dar görünecek şekilde alacaktır.
Çekmeyi telafi etmek, makine kurulumuna ek bir genişlik payı eklemeyi gerektirir; bu payın tam miktarı kablo yoğunluğuna, çaprazlama sıklığına ve iplik elastikiyetine bağlıdır. Bu değer yapıya göre değişir ve her tasarım için ayrı ayrı üretim ekibiyle teyit edilmelidir — farklı kablo desenlerinde uygulanabilecek evrensel bir sabit değildir. Seri üretim ölçeğinde çekme, top başına kumaş verimini de etkiler; bu nedenle seri kumaş miktarı sipariş edilmeden önce hammadde hesaplamalarına dahil edilmelidir.
İncelik ve rapordan öte, bir kablo örgü kumaş tasarımının seri üretim boyunca tutarlı şekilde yeniden üretilip üretilemeyeceğini belirleyen birkaç üretim tarafı kısıtı vardır. Bunlar seri üretim onayından sonra değil, teknik numune aşamasında teyit edilmelidir. İncelik ve ilmek yoğunluğunun tüm spesifikasyon föyünde nasıl etkileştiğine dair referans için, kablo örgü kumaş inceliği ve ilmek yoğunluğu ilgili kumaş rehberinde ayrıntılı olarak ele alınmıştır.
Kes-biç-dik üretiminde panel hizalaması, dikiş noktalarındaki kablo panellerinin, kablo raporu birleşim boyunca görsel olarak sürekli olacak şekilde konumlandırılmasını gerektirir. Bu, düz süprem veya interlok için olmayan bir kesim hizalama toleransı gereksinimi getirir. Teknik föy dikişlerde kablo hizalamasını belirtmiyorsa, giysi seviyesindeki kalite kontrol, üretim öncesi onay sırasında muhtemelen hizasızlığı bir kusur olarak işaretleyecektir. Hizalama spesifikasyonu, dikişli numune kesilmeden önce yazılmalıdır.
İplik büküm yönü, özellikle kablo kabartması, yüzey eğilimi ve geri dönüşün finisajdan sonra görülebildiği yapılarda kablo örgü kumaşın görsel dengesini yine de etkileyebilir. Ancak kablo çaprazlama yönünün kendisi onaylı desen ve makine kurulumu ile kontrol edilmelidir. Tekrar sipariş tutarlılığı için onaylı iplik spesifikasyonu, kablo yönü, incelik, rapor genişliği ve finisaj rotası üretim kaydında belgelenmelidir.
Kablo örgü kumaşta çekme davranışı da yapıya bağlıdır ve yalnızca elyaf içeriğinden varsayılmamalıdır. Kablo yapıları finisajdan sonra düz yapılardan farklı şekilde gevşer ve gevşeme derecesi nihai panel boyutlarını etkiler. Teknik numune üzerinde yıkama sonrası çekme testi, seri üretim toleransları için uygun ölçüttür — genel elyaf seviyesinde bir çekme tahmini değil.
Runtang Textile'de, kablo örgü geliştirme süreci, iğne seçiminden tekrar onayına ve onaylanmış toplu numuneye kadar incelenebilir. Foshan'daki ekibimiz, hazır giyim markaları için özel örgü geliştirmeyi destekler; özel düz renklerde minimum sipariş miktarı renk başına 200 kg'dan, özel geliştirme siparişleri ise 1.000 kg'dan başlar. Bu, kablo örgü kumaşı, sezonluk toplu sipariş vermeden önce kontrollü numune kayıtlarına ihtiyaç duyan markalar için uygun hale getirir.
İncelik seçimi, istenen gramaj ve kablo belirginliğine bağlıdır. Düşük incelik aralıkları (yaklaşık 5GG ila 7GG) belirgin dokulu ağır kablo yapıları için yaygın olarak kullanılırken, orta incelik aralıkları (yaklaşık 10GG ila 12GG) daha hafif veya daha ince kablo panelleri için daha uygundur. Belirli bir tasarım için doğru incelik, geliştirme numunesi ile teyit edilmelidir — incelik yalnızca bir referans görselinden güvenilir şekilde çıkarılamaz. Referans bir kumaşınız veya gramaj hedefiniz varsa, teknik föy son haline getirilmeden önce geliştirme ekibiyle paylaşın.
Seri üretimden önce onaylanan kayıt; makine inceliği (gauge), iplik spesifikasyonu, desen tekrar genişliği, kablo yönü, bitmiş en, çekme sonucu ve renk onay durumunu içermelidir. Sertifikalı veya geri dönüştürülmüş iplik talep edilirse, numune aşamasında malzeme beyan belgeleri de teyit edilmelidir. Sorumlu tedarik programlarında tedarik zinciri gözetimi ve malzeme beyanı gereklilikleri için Textile Exchange standartlarına başvurulabilir.
Kablo örgü kumaş geliştirme brief'i üzerinde mi çalışıyorsunuz? Gauge hedefinizi, desen tekrar referansınızı ve en spesifikasyonunuzu geliştirme ekibimizle paylaşın. Numune öncesi teknik paketleri inceleyerek desen tekrar mantığı ve çekme (draw-in) sorunlarını, numune turu maliyetine yol açmadan tespit ediyoruz. Başlamak için numune talep edin veya fiyat teklifi alın.
 Teknik Bilgi
Çift Katlı Örme Kumaş Üretim Süreci
DEVAMINI OKU Kumaş
Ponte Roma Kumaş: Konfor ve Yapının Mükemmel Birleşimi
DEVAMINI OKU Endüstri İçgörüleri
Ham Pamuktan Pamuklu Kumaş Nasıl Üretilir
DEVAMINI OKU Endüstri İçgörüleri
Çift Katlı Örme Kumaş ve Tek Jakarlı Örme Kumaş
DEVAMINI OKU Sürdürülebilirlik
Örme Giyimde Kenevir ve Keten Kumaş: Toplu Davranış, Sertifikasyon ve Numune Almadan Önce Kontrol Edilecekler
DEVAMINI OKU