2009'dan Beri Örme Kumaş Üreticisi · Çin
2009'dan Beri Örme Kumaş Üreticisi · Çin

Şönil örme kumaş numune aşamasında onaylanmış görünebilir ancak aşınma, yıkama veya toplu rulo değişimi sonrasında başarısız olabilir. Üretim siparişini onaylamadan önce, tedarik ekipleri GSM, elyaf bileşimi, hav dökülmesi, peeling direnci ve rulo konumu tutarlılığını doğrulamalıdır.
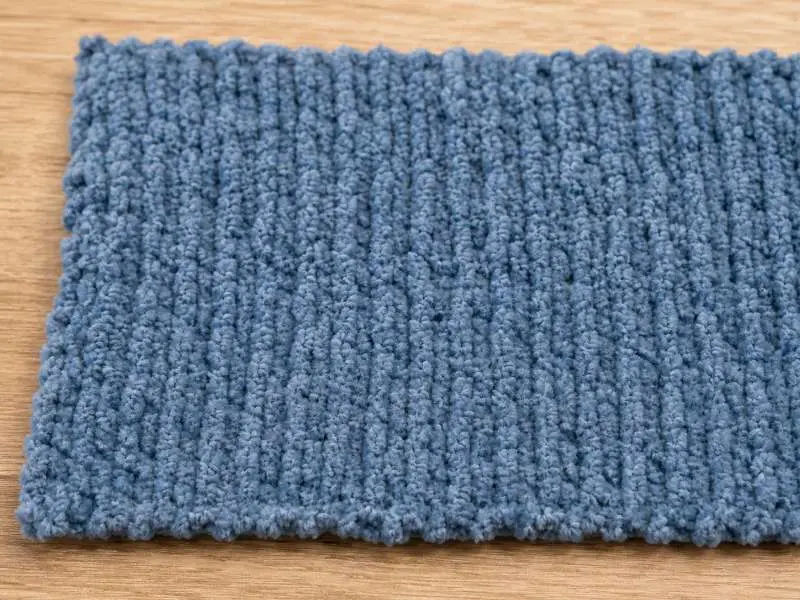
Şönil, tek başına bir dokuma veya örme yapısından değil, belirli bir iplik türünden inşa edilir. Şönil ipliği, kısa hav elyafı uzunluklarının ("püsküller") merkezi bir çekirdek iplik etrafında bükülmesi ve radyal olarak dışa doğru kilitlenmesiyle yapılır. Bu iplik daha sonra bir taban kumaşına örüldüğünde, sonuç karakteristik yumuşak, yoğun hav tutuşunu oluşturan küçük, dışa bakan elyaf kümeleriyle kaplı bir yüzeydir.
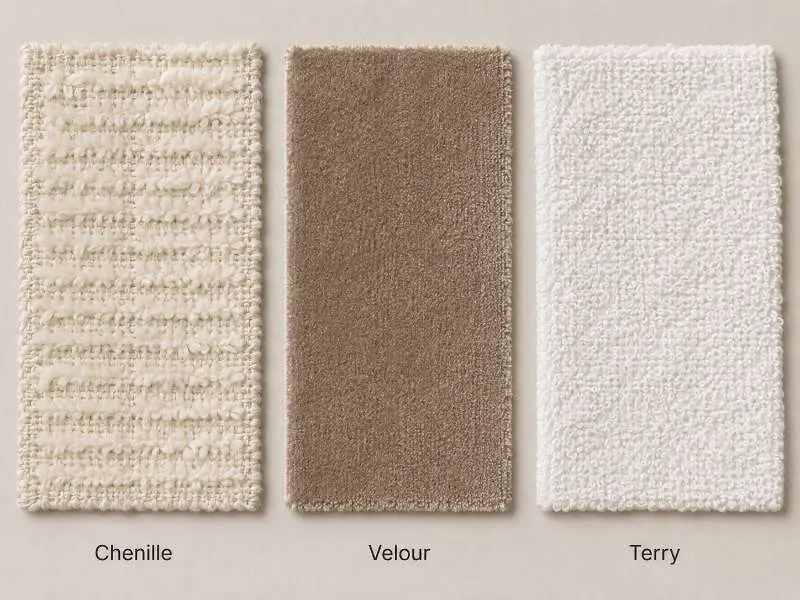
Bu yapı, kadife veya havlu örme kumaşlarda bulunan havdan yapısal olarak farklıdır. Kadife örmede, hav, terbiye sırasında taban kumaşın yüzeyindeki ilmeklerin kesilmesiyle oluşturulur — hav elyafları doğrudan örme ilmeklerin kendisine tutturulur. Havlu örmede ise hav, kesilmemiş ve taban yapısına tutturulmuş ilmektir. Her ikisi de, farklı şekillerde, şönil havından daha mekanik olarak taban kumaşına entegre bir hav üretir.
Şönil için, hav elyafları konumlarını korumak için çekirdek ipliğin büküm gerilimine bağımlıdır. İplik bükümü üretim çalışması boyunca yeterince tutarlı değilse veya terbiye süreci havlı yeterince sabitlemezse, elyaflar serbest kalabilir — bu, peelingden farklı bir olgudur ve üçüncü bölümde ayrıca ele alınmaktadır. Bu yapısal gerçeklik, şönil örme kumaştan kaçınmak için bir neden değildir, ancak hav dökülmesi değerlendirmesinin, kadife veya havlu için gerekmediği şekilde numune onay sürecinin bir parçası olmasının nedenidir.
| Özellik | Şönil Örme | Kadife Örme | Havlu Örme |
|---|---|---|---|
| Hav yapısı | Çekirdek iplik etrafında bükülmüş kısa iplik püskülleri | Örme taban üzerinde kesilmiş ilmek havı | Örme taban üzerinde kesilmemiş ilmek havı |
| Hav tutturma | Çekirdeğe mekanik olarak bağlı — terbiye yetersizse dökülebilir | İlmekler taban kumaşına tutturulmuş — genellikle daha stabil | İlmekler tabana entegre — ilmek yüksekliği ve terbiye kontrol edildiğinde genellikle stabil |
| Esneme davranışı | Sınırlı — hav gerilim altında bozulabilir | Taban örgüsüne ve elastan içeriğine bağlı olarak orta ila iyi iki yönlü esneme | Sınırlı esneme; ilmek bütünlüğü önceliklidir |
| Peeling eğilimi | Elyaf karışımına ve GSM'e bağlı olarak orta ila yüksek | Düşük ila orta | İpliğe, ilmek yüksekliğine ve kullanım sürtünmesine bağlı olarak düşük ila orta |
| Hav dökülme eğilimi | Daha yüksek — özellikle erken yıkama döngülerinde | Düşük | İlmekler düzgün oluşturulup terbiye edildiğinde çok düşük |
| Birincil giyim kullanımı | Kazaklar, hırkalar, iddialı dış giyim | Loungewear, eşofman takımları, kadife efektli üstler | Sweatshirtler, bornozlar, banyo giysileri |
| Numune alımında temel kalite kontrol odakları | Hav dökülmesi, aşınma direnci, yıkama stabilitesi | Hav yönü, hav düzgünlüğü, boncuklanma | İlmek yüksekliği, çekme, GSM tutarlılığı |
Giyimde kullanılan şönil örme kumaş genellikle geniş bir ağırlık aralığındadır — daha hafif yapılar yaklaşık 260–320 GSM civarında olabilirken, dış giyim veya dikkat çekici kazaklar için tasarlanan daha ağır seçenekler, hav yüksekliğine ve iplik yapısına bağlı olarak 400–480 GSM'e ulaşabilir. Bu rakamlar sabit eşiklerden ziyade yönlendirici referanslar olarak değerlendirilmelidir; gerçek ağırlık, belirli iplik numarasına, örgü inceliğine, hav yoğunluğuna ve bitim işlemine göre değişecektir. Numune talep ederken her zaman bir hedef GSM belirtin ve tedarikçiden teslim edilen kumaşta nominal bir değer değil, ölçülen bir GSM değeri sağlamasını isteyin.
Elyaf kompozisyonu, seri üretimde hav performansını etkileyen en büyük değişkendir. Giyim için şönil örmede mevcut ana seçenekler şunlardır:
Elyaf türü ile GSM arasındaki etkileşim giyim uygulamaları için önemlidir. Polyester karışımlı bir şönil boyutsal stabiliteyi ve toparlanmayı iyileştirebilir, ancak dökülme yine de şönil iplik bükümüne, hav yüksekliğine, örme gerginliğine ve bitim kontrolüne bağlıdır. Belirli bir giysi kategorisi için kompozisyon seçerken, yalnızca numunenin ilk el hissini değil, kumaşın ilk beş yıkama döngüsünden sonra nasıl performans göstereceğini göz önünde bulundurun. Tedarikçiden standart numune paketinin bir parçası olarak yıkanmamış kumaş parçalarıyla birlikte yıkama sonrası numuneler de sağlamasını talep edin.
Bu iki hata modu sıklıkla karıştırılır ancak farklı nedenlere, farklı test yöntemlerine ve farklı iyileştirme yollarına sahiptir. Numune aşamasında bunları birbirine karıştırmak yanlış teşhise yol açar — bir marka, boncuklanma olduğunu düşündüğü şeyi gidermek için daha sert bir bitim işlemi talep edebilir, oysa gerçek sorun dökülmedir ve düzeltme durumu daha da kötüleştirir.
Dökülme, kumaş yüzeyinden gevşek hav elyaflarının salınmasını ifade eder. Şönil örmede, bireysel hav püskülleri — veya bunların parçaları — çekirdek iplikten ayrıldığında meydana gelir. Neden genellikle şunlardan biri veya birkaçıdır: çekirdek iplikte havın sürtünme altında kaymasına izin veren yetersiz büküm, bitim işlemi sırasında yeterince kesilmemiş veya sabitlenmemiş hav elyafları veya bireysel püsküllerin salınması için mevcut mekanik kaldıracı artıran aşırı uzun hav yüksekliği.
Dökülme, genellikle ilk birkaç giyim veya yıkama döngüsünde en belirgindir ve gevşek lifler serbest kaldıkça azalabilir. Ancak üçüncü yıkama döngüsünden sonra devam eden şiddetli dökülme, yüzey bitiminden ziyade iplik yapısıyla ilgili bir soruna işaret eder ve zamanla çözülmez.
Dökülme için, yıkamadan önce ve sonra gevşek lif kalıntısını toplamak amacıyla dahili bir kuru sürtünme tarama yöntemi kullanın. Alıcının spesifikasyonunda aşınma direnci, sürtünme haslığı veya boyutsal stabilite testi yer alıyorsa, AATCC Standart Test Yöntemleri ve Prosedürleri arasından uygun yöntemi seçin ve numune almadan önce test koşulunu teyit edin.
Boncuklanma farklı bir mekanizmadır. Yüzey lifleri tamamen kopmayıp tekrarlanan aşınma altında birbirine dolanarak kumaş yüzeyinde küçük, görünür lif topları oluşturduğunda ortaya çıkar. Şönil örme kumaşta boncuklanma en çok yüksek sürtünmeli bölgelerde görülür — kazaklarda koltuk altları, hırkalarda dirsek bölgeleri ve giysinin bel bandı veya kemerle temas ettiği etek uçları.
Boncuklanma eğilimi öncelikle lif türü (kısa ştapel lifler uzun olanlara göre daha kolay boncuklanır), lif karışımı (polyester/pamuk karışımları saf pamuktan farklı boncuklanabilir) ve hav yapısının sıkılığı ile belirlenir. Gevşek yapılı bir hav, yüzey liflerinin dolanması için daha fazla fırsat sunar; daha sıkı ve düzgün bir hav boncuklanmaya daha iyi direnç gösterir.
Boncuklanma değerlendirmesi ASTM D3512 veya ISO 12945-2 kullanılarak yapılabilir; ön yıkama veya yıkama sonrası koşullandırma alıcının malzeme spesifikasyonunda tanımlanır. Geçme/kalma derecesini numune almadan önce belirleyin; birçok hazır giyim spesifikasyonu çalışma eşiği olarak 3+ derecesini kullanır, ancak nihai sınır marka standardına uymalıdır. Bu eşikler markanızın malzeme spesifikasyon sayfasında belirlenmeli ve numune almadan önce fabrikaya iletilmelidir. Örme kumaş türlerinde boncuklanmanın nasıl değerlendirildiği hakkında daha fazla ayrıntı için örme kumaşlarda boncuklanma kılavuzuna bakın.
Dökülme, yüzeyden ayrılan gevşek lifler üretir; boncuklanma, yüzeyde kalan tutturulmuş lif topları üretir. Elinizi numunenin üzerinde gezdirip avucunuzda gevşek lifler görüyorsanız: dökülme. Aşınma sonrası kumaş yüzeyinde küçük düğümlü kümeler görüyorsanız, bu boncuklanmadır. Her ikisi aynı kumaşta görünebilir, ancak bunları ele almak farklı müdahaleler gerektirir — dökülme için hav kırkma ve iplik büküm optimizasyonu; boncuklanma için lif seçimi ve yapı sıkılığı.
Aşağıdaki kontrol listesi, toplu üretime onay vermeden önce üretim numuneleri üzerinde tamamlanması gereken asgari doğrulama noktalarını kapsar. Her parametre, akredite bir test laboratuvarından alınan yazılı bir test raporunda veya en azından metodolojisi belirtilmiş olarak fabrikanın dahili kalite kontrol biriminden gelen bir raporda belgelenmelidir. Markaya özel tolerans limitleri henüz belirlenmemişse, gösterge niteliğindeki sektör eşikleri belirtilmiştir — bunlar kalite kontrol ekibinizle gözden geçirilip teyit edilmelidir.
| Kontrol Noktası | Neyi Doğrulamalı ve Nasıl |
|---|---|
| Hav dökülmesi | Yıkamadan önce ve sonra gevşek lif kalıntısını toplamak için üzerinde anlaşılmış dahili bir kuru sürtünme tarama yöntemi kullanın. Kalıntı seviyesini kaydedin ve alıcının dahili dökülme limitiyle karşılaştırın. |
| Boncuklanma derecesi | ASTM D3512 veya eşdeğer tambur/rastgele tambur yöntemini kullanın; son kullanıma bağlı olarak asgari bir derece hedefleyin — kazaklar, ev giyiminden daha düşük bir eşiği kabul edebilir. |
| Hav yüksekliği düzgünlüğü | En ve boy boyunca görsel olarak inceleyin; düzgün olmayan hav yüksekliği, bitmiş giysilerde görünür ton farklılıklarına yol açar — özellikle düz renk partilerinde kritiktir. |
| Boyutsal stabilite (çekme) | AATCC TM135 veya ISO 6330 yıkama testi yapın; çekmeyi boy ve en yönlerinde veya gerektiğinde ilmek ve sıra yönlerinde ayrı ayrı kaydedin. Şönil, hav ipliği, zemin ipliği ve bitim işlemi gerginliği her zaman eşit tepki vermediğinden farklı çekme davranışı gösterebilir. |
| Yıkamaya karşı renk haslığı | ISO 105-C06 veya AATCC 61; şönil havi boyayı zemin ipliğinden farklı tutar — her iki bileşenin de markanızın minimum derecesini (tipik olarak 4 veya üzeri) karşıladığını doğrulayın. |
| Sürtmeye karşı renk haslığı | Kuru ve yaş sürtme testi (AATCC 8 / ISO 105-X12); havlu kumaşlar, özellikle koyu tonlarda düz örme kumaşlardan daha kolay renk transfer edebilir. |
| GSM sapması | Topun farklı noktalarından üç kumaş numunesi tartın; topları yalnızca onaylanmış numune GSM'sinin ±%5'i içinde kabul edin. |
| Partiden partiye tutarlılık | Birden fazla seri parti halinde sipariş veriyorsanız, her boya lotundan renk bantları isteyin ve onaylanmış laboratuvar boyamasıyla karşılaştırın. Moda rengi siparişleri için farklı ışık kaynakları altında metamerizm kontrolü önerilir. |
Standart örme kumaş kontrol listelerinde yer almayan, şönil örmeye özgü bir husus: top sonu tutarlılığı. Hav ipliği yapısının doğası gereği, özellikle örme sırasında gerginlik değişirse, üretim topunun başındaki ve sonundaki hav yüksekliği ve yoğunluğu orta bölümden biraz farklı olabilir. Değirmenin top başından, orta noktasından ve sonundan numune kesmesini ve üçünü de onay paketine dahil etmesini isteyin. Top konumları arasında hav yüksekliği veya yüzey yoğunluğunda görünür fark varsa, toplu kabulden önce işaretlenmelidir.
İlk kez şönil örme kumaş tedarik eden markalar için, nihai toplu onaydan önce onaylanmış numune kumaş üzerinde giysi düzeyinde bir aşınma testi yapılmasını da öneririz — az miktarda test giysisi kesip dikin, en az beş giyme-yıkama döngüsüne tabi tutun ve hav durumunu görsel olarak değerlendirin. Kumaş düzeyindeki test sonuçları ile giysi düzeyindeki performans her zaman örtüşmez, özellikle düz kumaş numunesinin taklit edemediği yüksek sürtünmeli bölgelerde.
Birden fazla GSM ve elyaf seçeneğiyle şönil örme kumaş üretiyoruz. Numune isteyin veya fiyat teklifi alın; gerektiğinde yıkama sonrası karşılaştırma numuneleri ve laboratuvar testleri düzenlenebilir.
Kazaklar ve daha ağır dış giyim uygulamaları için, 350–450 GSM aralığındaki yapılar (hav yüksekliğine ve iplik numarasına bağlı olarak) beklenen ağırlığı ve gövdeyi sağlama eğilimindedir. Hırkalar ve daha hafif trikolar için 260–320 GSM'e daha yakın bir aralık daha uygun olabilir. Bunlar yönlendirici rakamlardır — gerçek GSM, belirli iplik yapısına ve bitim işlemine göre değişir. Numune alırken daima hedef GSM'nizi belirtin ve değirmenden nominal bir değer değil, üretim numunesi üzerinde ölçülen GSM'yi onaylamasını isteyin.
Üç kontrol noktası en önemlisidir. Öncelikle, şönil iplik için minimum büküm gereksinimlerini belirtin — daha sıkı çekirdek bükümü, hav elyaflarını daha güvenilir şekilde tutar. İkinci olarak, değirmenin standart bitim sürecinden geçmiş numuneler (hav yüksekliğine fırçalama ve kırpma) sağlamasını şart koşun, yarı mamul kumaş değil. Üçüncü olarak, onaydan önce numune üzerinde üç döngülük bir yıkama testi yapın ve 1. ile 3. yıkama arasındaki elyaf salınımını karşılaştırın; dökülme maddi olarak azalmıyorsa, sorun iplik yapısındadır ve kabulden ziyade değirmene iletilmesi gerekir.
OEKO-TEX® Standard 100 sertifikalı seçenekler mevcuttur. Lütfen numune alma sırasında elyaf bileşimi, renk, bitim rotası ve sertifika kapsamı dahil olmak üzere sertifika gereksinimlerini onaylayın. Sertifika, farklı bileşimler, boya lotları veya üretim tesisleri arasında otomatik olarak aktarılmaz.
Birden fazla GSM ve elyaf seçeneğiyle şönil örme kumaş üretiyoruz. Numune isteyin veya fiyat teklifi alın; gerektiğinde yıkama sonrası karşılaştırma numuneleri ve laboratuvar testleri düzenlenebilir.→ Numune İsteyin → Fiyat Teklifi Alın
 Kumaş
Her Mevsim İçin Örme Kumaşlar: Doğru Ağırlık ve Malzeme Seçimi
DEVAMINI OKU Sektör İçgörüleri
Çift Katlı Örme Kumaş ve Tek Jakarlı Örme Kumaş
DEVAMINI OKU Kumaş
File (Mesh) Kumaş: Nefes Alabilirlik ve Performansın Anahtarı
DEVAMINI OKU Kumaş Karşılaştırma
Power Mesh, Spor Mesh ve Astar Mesh: Üç Farklı Kumaş Tipi, Üç Farklı Tedarik Kararı
DEVAMINI OKU Kumaş Rehberi
Spor Giyim için Triko Astar Kumaşı: Tek Yönlü Esneme, Stabilite ve Kesim Uyumluluğu
DEVAMINI OKU