2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

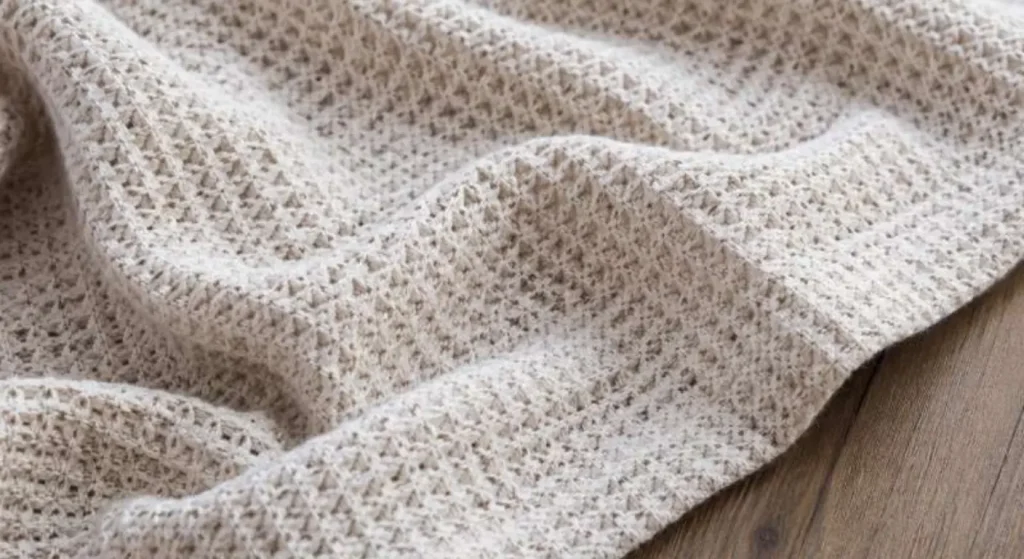
వాఫిల్ నిట్ ఫాబ్రిక్కు త్రిమితీయ గ్రిడ్ ఆకృతి ఉంటుంది, ఇది దానికి వెచ్చదనం, ఉపరితల లోతు మరియు ప్రత్యేకమైన హ్యాండ్ ఫీల్ను ఇస్తుంది. ఇదే నిర్మాణం వల్ల నమూనా తయారీలో సంకోచం నియంత్రణ మరింత ముఖ్యమవుతుంది. బల్క్ ఉత్పత్తి ముందు బ్రాండ్లు వాషింగ్ పద్ధతి, సంకోచం టాలరెన్స్ మరియు ప్రీ-ష్రింకింగ్ అవసరాలను నిర్ణయించకపోతే, మొదటి వాష్ తర్వాత చేయి పొడవు, దేహం పొడవు లేదా దుస్తుల వెడల్పులో ఫిట్ వ్యత్యాసాలు రావచ్చు.
వాఫిల్ నిర్మాణం ఎత్తుగా ఉన్న గ్రిడ్ ఆకృతి ద్వారా ఏర్పడుతుంది, ఇది లోతైన జేబులను మరియు ఉపరితల శిఖరాలను ఏర్పరుస్తుంది. చదునైన నిట్స్తో పోలిస్తే, ఈ ఆకృతి కలిగిన నిర్మాణం వాషింగ్ మరియు డ్రైయింగ్ సమయంలో ఒత్తిడిని భిన్నంగా నిలుపుకోవచ్చు లేదా విడుదల చేయవచ్చు. వేడి, తేమ, నూలు రకం మరియు ఫినిషింగ్ పద్ధతి అన్నీ కలిసి లాండరింగ్ తర్వాత ఫాబ్రిక్ ఎంత సడలుతుందో ప్రభావితం చేయగలవు.
ఈ నిర్మాణం ప్రతి దిశలో భిన్నంగా సంకోచించే లక్షణం కూడా కలిగి ఉంటుంది. సంకోచాన్ని వేల్ మరియు కోర్స్ దిశలలో విడివిడిగా కొలవాలి. వాఫిల్ నిట్లో, దిశానుగుణ సంకోచం దుస్తుల నిష్పత్తులను ప్రభావితం చేయవచ్చు — ముఖ్యంగా చేయి పొడవు, దేహం పొడవు మరియు హెమ్ వెడల్పు — కాబట్టి ప్యాటర్న్ గ్రేడింగ్ ముందు రెండు విలువలను నిర్ధారించుకోవాలి.
అందుబాటులో ఉన్న నిర్మాణ ఎంపికలు మరియు GSM పరిధుల కోసం, మా వాఫిల్ నిట్ ఫాబ్రిక్ ఉత్పత్తి పేజీ చూడండి.
ఫైబర్ కంటెంట్ సంకోచం ప్రవర్తనను ప్రభావితం చేసే ప్రధాన కారకాలలో ఒకటి. సాధారణంగా, ఎక్కువ పత్తి కంటెంట్ ఎక్కువ సంకోచం ప్రమాదాన్ని కలిగి ఉండవచ్చు, అయితే పాలిస్టర్ పరిమాణ స్థిరత్వాన్ని మెరుగుపరచడంలో సహాయపడగలదు. స్పాండెక్స్ ప్రధానంగా సాగే రికవరీ మరియు లాండరింగ్ తర్వాత కొలత ఖచ్చితత్వాన్ని ప్రభావితం చేస్తుంది. అయితే, తుది ఫలితాలు ఇప్పటికీ నిర్మాణం, ఫినిషింగ్, GSM మరియు వాషింగ్ పరిస్థితులపై ఆధారపడి ఉంటాయి.
| ఫైబర్ కూర్పు | ప్రీ-ష్రింకింగ్ తర్వాత లక్ష్యం | ముఖ్యమైన సోర్సింగ్ గమనిక |
|---|---|---|
| 100% కాటన్ | లక్ష్య టాలరెన్స్ను వాష్ పరీక్ష ద్వారా నిర్ధారించాలి | ఎక్కువ సంకోచం ప్రమాదం; ప్రీ-ష్రింకింగ్ బలంగా సిఫార్సు చేయబడుతుంది |
| పత్తి / పాలిస్టర్ మిశ్రమం (ఉదా. 80/20) | లక్ష్య టాలరెన్స్ను వాష్ పరీక్ష ద్వారా నిర్ధారించాలి | పాలిస్టర్ కంటెంట్ సాధారణంగా పరిమాణ స్థిరత్వాన్ని మెరుగుపరుస్తుంది |
| పత్తి / స్పాండెక్స్ మిశ్రమం | లక్ష్య టాలరెన్స్ను వాష్ పరీక్ష ద్వారా నిర్ధారించాలి | లక్ష్య టాలరెన్స్ను వాష్ పరీక్ష ద్వారా నిర్ధారించాలి |
వాస్తవ టాలరెన్స్ ఫైబర్ కంటెంట్, GSM, ఫినిష్, వాషింగ్ పద్ధతి మరియు కొనుగోలుదారు ఆమోదించిన పరీక్ష ప్రమాణంపై ఆధారపడి ఉంటుంది. పట్టికలోని అన్ని విలువలను ప్రారంభ లక్ష్యాలుగానే పరిగణించాలి మరియు ఆమోదించిన నమూనాలపై వాష్ పరీక్ష ద్వారా నిర్ధారించాలి.
స్పాండెక్స్ మిశ్రమాలపై ఒక గమనిక: స్పాండెక్స్ సాగే రికవరీని జోడిస్తుంది, ఇది సాధారణ చదునైన కొలత సమయంలో నిజమైన సంకోచాన్ని పాక్షికంగా కప్పివేయగలదు. తుది కొలతలను నమోదు చేసే ముందు, ఫాబ్రిక్ పూర్తిగా సడలిన తర్వాత మాత్రమే — వాషింగ్ తర్వాత కనీసం 24 గంటలు చదునుగా ఉంచి — స్పాండెక్స్ మిశ్రమ వాఫిల్ను ఎప్పుడూ పరీక్షించండి.
Runtang వాఫిల్ ఫాబ్రిక్ శ్రేణిని వివిధ ఫైబర్ నిర్మాణాలలో 160 GSM నుండి 420 GSM వరకు అభివృద్ధి చేయవచ్చు. అనేక సందర్భాలలో, దట్టమైన నిర్మాణాలు తేలికైన, ఎక్కువ తెరిచిన ఆకృతుల కంటే మెరుగైన పరిమాణ స్థిరత్వాన్ని చూపవచ్చు, కానీ తుది ఫలితాన్ని ఇప్పటికీ వాషింగ్ మరియు రిలాక్సేషన్ పరీక్షల ద్వారా నిర్ధారించాలి.
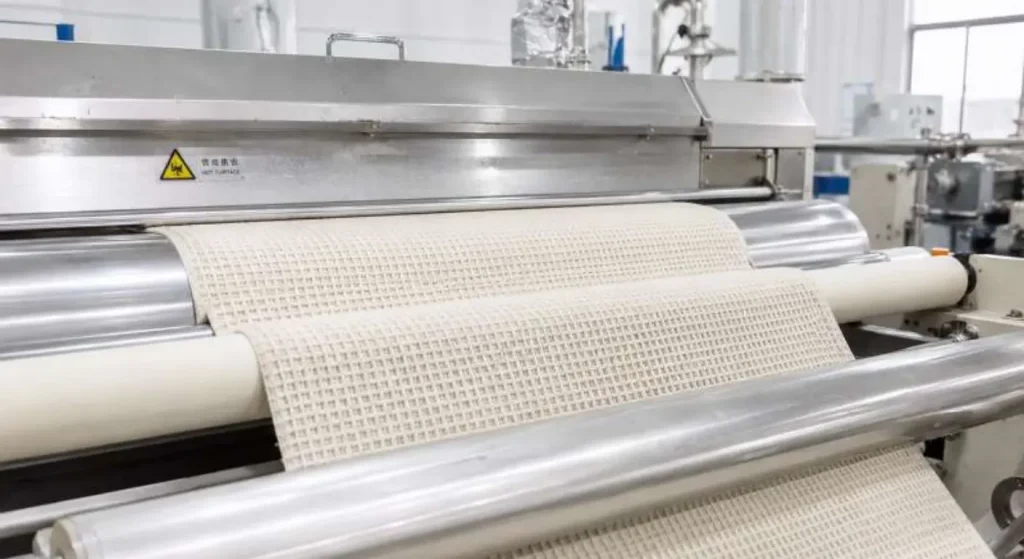
ప్రీ-ష్రింకింగ్ ఫాబ్రిక్ కటింగ్ రూమ్కు చేరే ముందే నియంత్రిత పరిమాణ మార్పుకు గురయ్యేలా చేస్తుంది, దీనివల్ల మొదటి వినియోగదారు వాష్ తర్వాత ఫిట్ వ్యత్యాసం వచ్చే ప్రమాదం తగ్గుతుంది. ఫాబ్రిక్ నిర్మాణం, ఆర్డర్ అవసరాలు మరియు ఫినిషింగ్ మార్గం ఆధారంగా ప్రీ-ష్రింకింగ్ ఎంపికలను నిర్ధారించాలి. సాధారణ పద్ధతులలో మెకానికల్ ప్రీ-ష్రింకింగ్ మరియు వెట్ ప్రీ-ష్రింకింగ్ ఉన్నాయి, వీటిలో ప్రతిదానికి అవశేష సంకోచం మరియు ఉపరితల ఆకృతిపై భిన్నమైన ప్రభావాలు ఉంటాయి.
మెకానికల్ ప్రీ-ష్రింకింగ్ అవశేష పరిమాణ మార్పును తగ్గించడానికి నియంత్రిత కుదింపు మరియు ఒత్తిడిని ఉపయోగిస్తుంది. వాఫిల్ నిట్ కోసం, ఫినిషింగ్ మార్గాన్ని జాగ్రత్తగా పరీక్షించాలి, ఎందుకంటే అధిక ఒత్తిడి ఎత్తుగా ఉన్న గ్రిడ్ ఆకృతిని ప్రభావితం చేయవచ్చు.
కొన్ని అధిక-పత్తి వాఫిల్ నిర్మాణాల్లో తడి ముందస్తు సంకోచన చికిత్స (వెట్ ప్రీ-ష్రింకింగ్) మరింత ముందుగా అంచనా వేయగల కొలతల ఫలితాలను ఇవ్వవచ్చు, కానీ దాన్ని హ్యాండ్ ఫీల్, నిర్మాణ లోతు (టెక్స్చర్ డెప్త్) మరియు ఆమోదించిన నమూనా రూపంతో సమతుల్యం చేయాలి.
Runtang అభ్యర్థన మేరకు ప్రీ-ష్రింకింగ్ చికిత్సను ఏర్పాటు చేయగలదు. సరైన పద్ధతి నిర్దిష్ట నిర్మాణం, GSM మరియు అవసరమైన కొలతల టాలరెన్స్పై ఆధారపడి ఉంటుంది. బల్క్ ఫ్యాబ్రిక్ ఉత్పత్తి అయిన తర్వాత కాకుండా, నమూనా దశలోనే కొనుగోలుదారులు ఈ అవసరాన్ని లేవనెత్తాలి, తద్వారా నమూనా ఆమోదంతో పాటుగానే పద్ధతిపై ఏకీభవించవచ్చు.
ప్రీ-ష్రింకింగ్ ప్రారంభ సంకోచాన్ని తగ్గిస్తుంది కానీ అవశేష సంకోచాన్ని (రెసిడ్యూయల్ ష్రింకేజ్) పూర్తిగా తొలగించదు. ప్రీ-ష్రింకింగ్ వర్తించినప్పటికీ టెక్ ప్యాక్లో లిఖిత సంకోచన స్పెక్ (ష్రింకేజ్ స్పెక్) అవసరమే.
నిర్వచించిన పరీక్షా పరిస్థితి లేకుండా సంకోచన టాలరెన్స్ వాణిజ్యపరంగా అమలు చేయలేనిది. ఉత్పత్తి ప్రారంభం కావడానికి ముందు మూడు పారామితులపై ఏకీభవించాలి:
సరఫరాదారు పరీక్షలతో అంతర్గత QC ప్రక్రియలను సరిపోల్చేటప్పుడు కొనుగోలుదారులు ఇంట్లో ఉతకడం తర్వాత ఫాబ్రిక్ల కొలతల మార్పులపై AATCC TM135 ను సూచనగా తీసుకోవచ్చు.
ఎక్కువగా గుర్తించగల విశ్రాంతి (రిలాక్సేషన్) సాధారణంగా మొదటి వాష్ తర్వాత కనిపిస్తుంది, కానీ ఫైబర్ కంటెంట్, వాషింగ్ ఉష్ణోగ్రత, డ్రైయింగ్ పద్ధతి మరియు ఫినిషింగ్ మార్గాన్ని బట్టి అదనపు కొలతల మార్పు ఇప్పటికీ సంభవించవచ్చు. కఠినమైన ప్రోగ్రామ్ల కోసం, పరీక్షా ప్రోటోకాల్లో అవసరమైన వాష్ సైకిల్ల సంఖ్యను నిర్ధారించుకోండి.
పత్తి-ప్రధాన వాఫిల్ నిట్ కోసం, కొన్ని అపరల్ ప్రోగ్రామ్లు పొడవు మరియు వెడల్పు లక్ష్యాలను విడివిడిగా ప్రారంభించవచ్చు — ఉదాహరణకు పొడవు ≤ 5% మరియు వెడల్పు ≤ 3% — కానీ తుది టాలరెన్స్ను నమూనా పరీక్ష, కేర్-లేబుల్ పరిస్థితులు మరియు కొనుగోలుదారు అవసరాల ద్వారా నిర్ధారించుకోవాలి. బల్క్ ఆర్డర్లకు వర్తించే ముందు నమూనా దశలోనే మీ సరఫరాదారుతో లక్ష్యాన్ని చర్చించండి.
లేదు. ప్రీ-ష్రింకింగ్ ప్రారంభ సంకోచాన్ని తగ్గించి, ఫ్యాబ్రిక్ను ఏకీభవించిన టాలరెన్స్ పరిధికి దగ్గరగా తీసుకురావడానికి సహాయపడవచ్చు, కానీ అవశేష సంకోచాన్ని తొలగించదు. ప్రీ-ష్రింకింగ్ వర్తించినప్పటికీ టెక్ ప్యాక్లో లిఖిత సంకోచన స్పెక్ అవసరమే.
Runtang Textile 160 GSM నుండి 420 GSM వరకు వాఫిల్ నిట్ ఫ్యాబ్రిక్ను తయారు చేస్తుంది, అభ్యర్థన మేరకు ప్రీ-ష్రింకింగ్ అందుబాటులో ఉంటుంది. బల్క్ ఆర్డర్ ఇచ్చే ముందు సంకోచన టాలరెన్స్, వాషింగ్ పద్ధతి, GSM మరియు ఫైబర్ నిర్మాణాన్ని నిర్ధారించుకోవడానికి నమూనా కోరండి లేదా కోట్ పొందండి.
 సోర్సింగ్ గైడ్
నిట్ ఫాబ్రిక్ ఖర్చును ఏమి నిర్ణయిస్తుంది — మరియు మీరు ఏ వేరియబుల్స్ను నియంత్రించగలరు
మరింత చదవండి ఫాబ్రిక్ పోలిక
స్కూబా ఫాబ్రిక్ vs నియోప్రిన్: శాంపిలింగ్కు ముందు నిర్మాణ భేదం దేన్ని సూచిస్తుంది
మరింత చదవండి సాంకేతిక పరిజ్ఞానం
పికే నిట్ ఫాబ్రిక్ల మనోహరతను తెలుసుకుందాం
మరింత చదవండి ఫాబ్రిక్
మనుషుల చేత తయారు చేసిన నిట్ ఫాబ్రిక్లు: మీరు తెలుసుకోవలసినదంతా
మరింత చదవండి సోర్సింగ్ గైడ్
యాక్టివ్వేర్ నిట్ ఫాబ్రిక్ ఎంపిక: ఫైబర్ చార్టుల్లో తప్పిపోయే విషయాలు మరియు బల్క్ ఉత్పత్తికి ముందు సోర్సింగ్ బృందాలకు అవసరమైనవి
మరింత చదవండి