2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

ముఖ్యమైన సోర్సింగ్ అంశాలు
సరైన డాక్యుమెంటేషన్ లేని ఫాబ్రిక్ లోపం క్లెయిమ్ అరుదుగా స్పష్టమైన పరిష్కారానికి చేరుతుంది. 200 మీటర్ల నిట్ ఫాబ్రిక్ అంతటా సాగే నీడిల్ లైన్ అయినా, మొత్తం బ్యాచ్లో అసమాన రంగు వేయడం అయినా, ఫలితాన్ని నిర్ణయించేది లోపం తీవ్రత కాదు — సమర్పించిన ఆధారాల సంపూర్ణత. ఈ గైడ్ ఏమి డాక్యుమెంట్ చేయాలి, తనిఖీ నివేదికలు ఎలా అంచనా వేయబడతాయి, మరియు ఆచరణలో పరిష్కార మార్గాలు ఎలా ఉంటాయి అనే విషయాలను కవర్ చేస్తుంది.
ప్రతి లోపం నివేదిక ప్రాసెస్ చేయదగిన క్లెయిమ్గా మారదు. ఫాబ్రిక్ లోపం క్లెయిమ్ ముందుకు సాగడానికి మూడు విషయాలు స్థిరపడాలి: ఏ నిర్దిష్ట రోల్స్ లేదా బ్యాచ్లు ప్రభావితమయ్యాయి, ఏ రకమైన లోపం ఉంది, మరియు సమస్య ఎంత విస్తృతంగా ఉంది. ఈ అంశాలు లేకుండా, కొనుగోలుదారుకు గానీ తయారీదారుకు గానీ బాధ్యతను అంచనా వేయడానికి లేదా పరిహారంపై అంగీకరించడానికి వాస్తవ ఆధారం ఉండదు.
చెల్లుబాటు అయ్యే క్లెయిమ్కు కనీస డాక్యుమెంటేషన్లో ఇవి ఉంటాయి:
సమయ పరిమితి ముఖ్యం. స్వీకరణ తర్వాత 24–48 గంటలలో నివేదించిన లోపాలకు, వారాల తర్వాత నివేదించిన వాటి కంటే ఎక్కువ ప్రక్రియాపరమైన ప్రాధాన్యత ఉంటుంది, ఎందుకంటే ముందుగా నివేదించడం వల్ల సమస్య రవాణా సమయంలో జరిగిందా లేదా డెలివరీ తర్వాత జరిగిందా అనే అస్పష్టత తగ్గుతుంది. కత్తిరించిన లేదా ఉతికిన తర్వాత మాత్రమే కనిపించే గుప్త లోపాలకు నివేదన విండో ఎక్కువ ఉంటుంది, కానీ క్లెయిమ్ను సమర్థించడానికి ల్యాబ్ పరీక్షా డాక్యుమెంటేషన్ అత్యవసరం అవుతుంది.
వివాదాస్పదంగా ఉన్న ఫాబ్రిక్ పరిమాణం కూడా పరిష్కార మార్గాన్ని రూపొందిస్తుంది. 200 రోల్స్లో రెండు రోల్స్ను కవర్ చేసే క్లెయిమ్, 80 రోల్స్ను కవర్ చేసే దాని నుండి భిన్నంగా అంచనా వేయబడుతుంది. అంచనాలకు బదులుగా రోల్ నంబర్లను ఉపయోగించి, ఏ రోల్స్ ప్రభావితమయ్యాయో ఖచ్చితంగా తెలియజేయడం క్లెయిమ్ను గణనీయంగా బలపరుస్తుంది మరియు ఖచ్చితమైన బ్యాచ్ ట్రేసింగ్ను సాధ్యం చేస్తుంది.
ఏదైనా ఫాబ్రిక్ లోపం క్లెయిమ్లో తనిఖీ నివేదిక ప్రధాన పత్రం. అది లేకుండా, క్లెయిమ్ ఒక ఫిర్యాదు; అది ఉంటే, అది అంగీకరించిన స్పెసిఫికేషన్లతో పోల్చి కొలవగలిగే నిర్మాణాత్మక వివాదంగా మారుతుంది.
అత్యంత విస్తృతంగా ఉపయోగించే గ్రేడింగ్ ఫ్రేమ్వర్క్ 4-పాయింట్ తనిఖీ వ్యవస్థ (ASTM D5430లో సూచించబడినది), దీనిలో లోపాలకు వాటి పరిమాణం ఆధారంగా పెనాల్టీ పాయింట్లు కేటాయించబడతాయి:
| లోపం పొడవు | కేటాయించిన పెనాల్టీ పాయింట్లు |
|---|---|
| 3 అంగుళాల వరకు | 1 పాయింట్ |
| 3 అంగుళాల పైన, 6 అంగుళాల వరకు | 2 పాయింట్లు |
| 6 అంగుళాల పైన, 9 అంగుళాల వరకు | 3 పాయింట్లు |
| 9 అంగుళాల పైన, లేదా రంధ్రాలు | 4 పాయింట్లు (గరిష్టంగా లీనియర్ యార్డుకు) |
4-పాయింట్ వ్యవస్థ ఫ్యాబ్రిక్ లోపాల గ్రేడింగ్ కోసం అత్యంత సాధారణ ఫ్రేమ్వర్క్లలో ఒకటి. ఇది లోపం పరిమాణం ఆధారంగా పెనాల్టీ పాయింట్లను కేటాయిస్తుంది మరియు ఫలితాలను 100 చదరపు యార్డులు లేదా 100 చదరపు మీటర్లకు పాయింట్లుగా నివేదిస్తుంది. కొన్ని కొనుగోలుదారు-సరఫరాదారు ఒప్పందాలు 100 చదరపు యార్డులకు 40 పాయింట్లను ఆమోద ప్రమాణంగా ఉపయోగిస్తాయి, కానీ ఉత్పత్తి ప్రారంభానికి ముందు అసలు టాలరెన్స్ను కొనుగోలు ఆర్డర్లో నిర్ధారించుకోవాలి.
సమర్థవంతమైన తనిఖీ నివేదికలో ఇవి ఉంటాయి: తనిఖీ తేదీ, తనిఖీదారు లేదా తనిఖీ సంస్థ పేరు, ఫ్యాబ్రిక్ స్టైల్ మరియు PO సూచన, మీటర్లు లేదా కిలోగ్రాములలో తనిఖీ చేసిన పరిమాణం, రోల్-వారీ లోపం పాయింట్ల మొత్తాలు, 100 చదరపు యార్డులకు లెక్కించిన పాయింట్లు, మరియు అంగీకరించిన టాలరెన్స్తో పోలిస్తే పాస్ లేదా ఫెయిల్ తీర్మానం.
SGS, Intertek, లేదా Bureau Veritas వంటి సంస్థల నుండి వచ్చిన థర్డ్-పార్టీ తనిఖీ నివేదికలు వివాదాస్పద క్లెయిమ్లలో ఎక్కువ ప్రక్రియాత్మక బరువు కలిగి ఉంటాయి, ఎందుకంటే అవి స్వతంత్ర పక్షం చేత నిర్వహించబడతాయి. అంతర్గత కొనుగోలుదారు తనిఖీ రికార్డులు ప్రారంభ బిందువుగా ఉపయోగపడతాయి, కానీ క్లెయిమ్ తీవ్రమైతే, అధికారిక పరిష్కారం వైపు కొనసాగడానికి సాధారణంగా థర్డ్-పార్టీ నివేదిక అవసరం.
క్లెయిమ్ను బలహీనపరిచే సాధారణ డాక్యుమెంటేషన్ లోపాలు: తనిఖీ నివేదికలో రోల్ నంబర్లు లేకపోవడం, ఫోటోగ్రాఫ్లు లేకుండా లోపాల వివరణలు, POలో అంగీకరించిన టాలరెన్స్కు సూచన లేకపోవడం, మరియు రోల్స్ ఇప్పటికే ఉత్పత్తిలో కత్తిరించబడిన తర్వాత తయారు చేసిన తనిఖీ రికార్డులు.
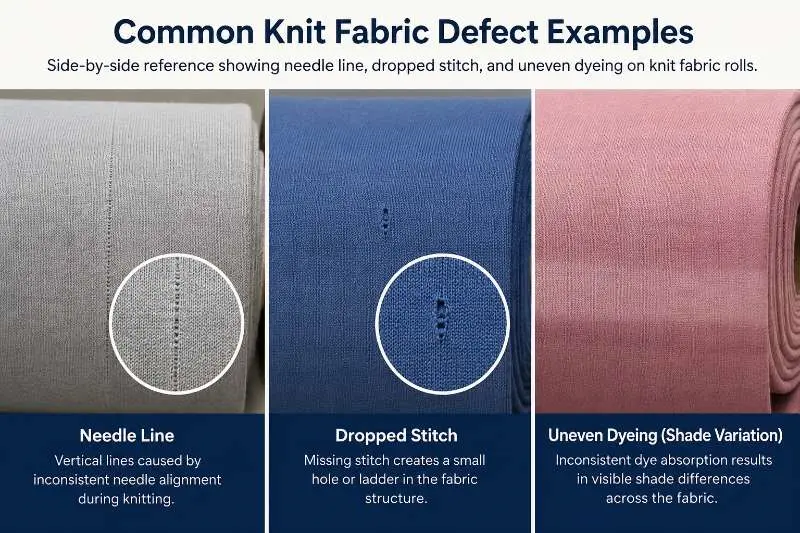
నిట్ ఫాబ్రిక్ లోపాలు సాధారణంగా రెండు క్లెయిమ్ వర్గాలుగా విభజించబడతాయి: కనిపించే లోపాలు మరియు గుప్త లోపాలు. కనిపించే లోపాలు ఫ్యాబ్రిక్ తనిఖీ సమయంలో లేదా రోల్స్ మొదట స్వీకరించినప్పుడు గుర్తించగల సమస్యలు. సాధారణ ఉదాహరణలలో నీడిల్ లైన్స్, డ్రాప్డ్ స్టిచెస్, రంధ్రాలు, బారే, కాలుష్యం, మరియు గుర్తించదగిన షేడ్ వేరియేషన్ ఉంటాయి. ఈ లోపాలు ఉత్పత్తికి ముందే గమనించగలిగినవి కాబట్టి, కొనుగోలుదారులు వాటిని వీలైనంత త్వరగా డాక్యుమెంట్ చేయాలి. ఉపయోగకరమైన సాక్ష్యంలో సాధారణంగా రోల్ నంబర్లు, లోపాల ఫోటోగ్రాఫ్లు, వీడియో రికార్డులు, తనిఖీ నివేదికలు, లోపాల కొలతలు, మరియు అంగీకరించిన తనిఖీ పద్ధతి నుండి వర్తించే స్కోరింగ్ ఫలితాలు ఉంటాయి. స్పష్టమైన డాక్యుమెంటేషన్ ఫ్యాబ్రిక్ కత్తిరింపు లేదా కుట్టు ప్రక్రియలోకి ప్రవేశించక ముందే లోపం ఉనికిలో ఉందని నిర్ధారించడానికి సహాయపడుతుంది.
గుప్త లోపాలు మరింత సంక్లిష్టమైనవి, ఎందుకంటే ఫ్యాబ్రిక్ ప్రాసెస్ చేయబడిన, కడిగిన, రంగు వేసిన, ముద్రించిన లేదా ఉత్పత్తిలో ఉపయోగించిన తర్వాత మాత్రమే అవి కనిపించవచ్చు. ఉదాహరణలలో అధిక సంకోచం, పరిమాణ అస్థిరత, స్పైరాలిటీ, స్క్యూయింగ్, కడిగిన తర్వాత షేడ్ మార్పు, బలహీనమైన రంగు స్థిరత్వం, లేదా నిర్దిష్ట పరిస్థితులలో మాత్రమే కనిపించే పనితీరు సమస్యలు ఉంటాయి. ఈ లోపాలు స్వీకరణ తనిఖీ సమయంలో ఎల్లప్పుడూ కనిపించవు కాబట్టి, క్లెయిమ్ మూల్యాంకనాలకు సాధారణంగా బలమైన సాంకేతిక సాక్ష్యం అవసరం. సహాయక పత్రాలలో వాష్ టెస్ట్ నివేదికలు, ప్రయోగశాల పరీక్ష ఫలితాలు, షేడ్ అంచనాలు, ఉత్పత్తి రికార్డులు, మరియు ప్రభావిత బ్యాచ్ నుండి ఉంచిన ఫ్యాబ్రిక్ నమూనాలు ఉండవచ్చు.
లోపం రకం క్లెయిమ్కు మద్దతు ఇవ్వడానికి అవసరమైన సాక్ష్యం స్థాయిని నేరుగా ప్రభావితం చేస్తుంది. కనిపించే లోపాలకు, సమస్యను చూపించడానికి తనిఖీ రికార్డులు మరియు ఫోటోగ్రాఫ్లు తరచుగా సరిపోతాయి. అయితే గుప్త లోపాలకు, సమస్య ఫ్యాబ్రిక్లోనే ఉద్భవించిందా లేదా డెలివరీ తర్వాత కత్తిరింపు, కుట్టు, ఫినిషింగ్, కడగడం, నిల్వ లేదా నిర్వహణ నుండి వచ్చిందా అని నిర్ణయించడానికి ఇరు పక్షాలు పరీక్ష డేటా మరియు ఉత్పత్తి చరిత్రను సమీక్షించాల్సి రావచ్చు. సంపూర్ణమైన మరియు ట్రేస్ చేయగల డాక్యుమెంటేషన్ అందించడం మూల కారణాన్ని గుర్తించడం, బాధ్యతను అంచనా వేయడం, మరియు న్యాయమైన పరిష్కారానికి చేరుకోవడం సులభతరం చేస్తుంది.
ఫ్యాబ్రిక్ లోపం క్లెయిమ్ స్వీకరించినప్పుడు, పరిష్కార ప్రక్రియ నిర్వచించిన దశల గుండా కొనసాగుతుంది. ప్రతి దశ మునుపటి దశ నుండి వచ్చిన సమాచారంపై ఆధారపడి ఉంటుంది, అందుకే సమర్పణ సమయంలో డాక్యుమెంటేషన్ పరిపూర్ణత పరిష్కారాన్ని ఎంత త్వరగా మరియు స్పష్టంగా చేరుకోవచ్చో నేరుగా ప్రభావితం చేస్తుంది.
ఫాబ్రిక్ లోపం క్లెయిమ్లను తగ్గించడానికి అత్యంత ఆచరణాత్మక మార్గం, వస్తువులు ఉత్పత్తి కేంద్రం నుండి బయలుదేరే ముందే సమస్యలను గుర్తించడం. ఫినిషింగ్ తర్వాత మరియు ప్యాకింగ్కు ముందు నిర్వహించే షిప్మెంట్కు ముందు తనిఖీ, రోల్స్ ఇంకా ఫ్యాక్టరీలో ఉన్నప్పుడే ఫాబ్రిక్ నాణ్యతపై రెండు పక్షాలు అంగీకరించడానికి అనుమతిస్తుంది, ఇది డెలివరీ తర్వాత క్లెయిమ్లను పరిష్కరించడం కష్టతరం చేసే అస్పష్టతను తొలగిస్తుంది.
Runtang Textileలో, గ్రేజ్ ఫ్యాబ్రిక్ ప్రామాణిక నిట్ ఫాబ్రిక్ నాణ్యత నియంత్రణ ప్రక్రియలో భాగంగా రోల్-వారీగా తనిఖీకి గురవుతుంది, ఫాబ్రిక్ డైయింగ్ మరియు ఫినిషింగ్లోకి ప్రవేశించే ముందు ప్రతి రోల్కు లోపం పాయింట్లు నమోదు చేయబడతాయి. పూర్తయిన ఫాబ్రిక్ ప్యాకింగ్కు ముందు మళ్లీ తనిఖీ చేయబడుతుంది, మరియు తనిఖీ రికార్డులు షిప్మెంట్ డాక్యుమెంటేషన్తో పాటు అందుబాటులో ఉంటాయి. నిటింగ్ నుండి ఫినిషింగ్ ద్వారా డిస్పాచ్ వరకు ఉన్న ఈ డాక్యుమెంటేషన్ గొలుసు, క్లెయిమ్ తలెత్తినప్పుడు నిర్దిష్ట బ్యాచ్ సమస్యలను ఖచ్చితంగా గుర్తించడానికి అనుమతిస్తుంది.
కఠినమైన నాణ్యత అవసరాలు ఉన్న బ్రాండ్లకు, ఉత్పత్తి ప్రారంభమయ్యే ముందే కొనుగోలు ఆర్డర్లో ఆమోద టాలరెన్స్ను పేర్కొనడం భవిష్యత్ క్లెయిమ్కు స్పష్టమైన ఆధారాన్ని ఏర్పాటు చేయడానికి అత్యంత ప్రభావవంతమైన మార్గం. ఇందులో ప్రతి 100 చదరపు గజాలకు పాయింట్ల పరిమితి, వాష్ సంకోచం పరిమితులు మరియు షేడ్ పాస్ ప్రమాణాలు ఉన్నాయి. లిఖితపూర్వకంగా అంగీకరించిన స్పెసిఫికేషన్లు లేకుంటే, లోపం ఆమోదయోగ్యమైన పరిమితుల్లో ఉందా లేదా మించిందా అని నిర్ణయించడం వాస్తవ అంచనా కాకుండా బేరసారం అవుతుంది — మరియు బేరసారాలు పరిష్కరించడానికి డాక్యుమెంటెడ్ వివాదాల కంటే చాలా ఎక్కువ సమయం తీసుకుంటాయి.
OEKO-TEX® Standard 100 ధృవీకరణ పొందిన ఎంపికలు అందుబాటులో ఉన్నాయి. నమూనా సేకరణ సమయంలో ధృవీకరణ అవసరాలను దయచేసి నిర్ధారించండి. ఫ్యాబ్రిక్ లోపాల క్లెయిమ్ల విషయంలో, ధృవీకరణ పత్రాలను సహాయక సమ్మతి రికార్డులుగా పరిగణించాలి, అవి రోల్-స్థాయి తనిఖీ నివేదికలు, లోపాల ఫోటోలు, షేడ్ రికార్డులు లేదా ల్యాబ్ పరీక్ష ఫలితాలకు ప్రత్యామ్నాయం కావు. మా ఉత్పత్తి నేపథ్యం మరియు ధృవీకరణలపై మరిన్ని వివరాలు గురించి పేజీలో అందుబాటులో ఉన్నాయి, మరియు మా పూర్తి నిటెడ్ ఫ్యాబ్రిక్ శ్రేణి నమూనా అభ్యర్థనల కోసం అందుబాటులో ఉంది.
కనీసం: రోల్ నంబర్లు మరియు PO సూచన, రోల్ లేబుల్ కనిపించేలా లోపానికి ఫోటోగ్రాఫిక్ ఆధారం, ప్రభావిత పరిమాణం మీటర్లు లేదా కిలోగ్రాములలో అంచనా, మరియు తనిఖీ తేదీ. ప్రతి రోల్కు లోపం రకం మరియు లోపాల పాయింట్లను నమోదు చేసే తనిఖీ నివేదిక — అంతర్గత లేదా మూడవ పక్షం — క్లెయిమ్ను గణనీయంగా బలపరుస్తుంది. వాషింగ్ లేదా కటింగ్ తర్వాత మాత్రమే కనిపించే గుప్త లోపాలకు, ల్యాబ్ పరీక్ష నివేదిక అవసరం, ఎందుకంటే కేవలం దృశ్య తనిఖీ మాత్రమే కొలతలు లేదా రంగు సమస్యలను రుజువు చేయడానికి సరిపోదు.
ఫ్యాబ్రిక్ లోపాల క్లెయిమ్ కటింగ్ మరియు కుట్టు చేయడానికి ముందే ముడి పదార్థాన్ని పరిష్కరిస్తుంది, అంటే లోపాన్ని తరచుగా నిర్దిష్ట ఉత్పత్తి బ్యాచ్ లేదా డై లాట్కు నేరుగా గుర్తించవచ్చు. దుస్తుల లోపాల క్లెయిమ్ సాధారణంగా పూర్తయిన వస్తువుల AQL నమూనాకు వ్యతిరేకంగా అంచనా వేయబడుతుంది. ఫ్యాబ్రిక్ క్లెయిమ్లకు, రోల్-స్థాయి డాక్యుమెంటేషన్ ప్రధాన ఆధారం; దుస్తుల క్లెయిమ్లకు, గణాంకపరంగా చెల్లుబాటు అయ్యే యాదృచ్ఛిక నమూనాలో లోపాల సంఖ్య ఫలితాన్ని నిర్ణయిస్తుంది. ఉత్పత్తి గొలుసులో లోపాన్ని ముందుగా గుర్తిస్తే, పరిష్కారం అంత సులభమవుతుంది — మరియు రెండు వైపులా పరిహార ఖర్చు తగ్గుతుంది.
Runtang Textile యూరప్, ఉత్తర అమెరికా మరియు ఆస్ట్రేలియాలోని అప్పారెల్ బ్రాండ్ల కోసం నిటెడ్ ఫ్యాబ్రిక్లను తయారు చేస్తుంది, నిర్ధారించిన బల్క్ ఆర్డర్లకు అభ్యర్థన మేరకు తనిఖీ రికార్డులు అందుబాటులో ఉంటాయి. మీ సోర్సింగ్ ప్రక్రియను ప్రారంభించడానికి ఫ్యాబ్రిక్ నమూనా అభ్యర్థించండి లేదా కోట్ పొందండి.
 పరిశ్రమ అంతర్దృష్టులు
ఆన్లైన్లో నమ్మకమైన డబుల్ నిట్ ఫాబ్రిక్ను ఎలా కనుగొనాలి
మరింత చదవండి ఫాబ్రిక్
స్పోర్ట్స్వేర్ ఫాబ్రిక్: దుస్తుల కోసం చెమట నిర్వహణను పునర్నిర్వచించింది
మరింత చదవండి ఫాబ్రిక్
స్లబ్ నిట్ అంటే ఏమిటి? దాని ప్రత్యేక ఆకృతి గురించి సమగ్రంగా తెలుసుకోండి
మరింత చదవండి సోర్సింగ్ గైడ్
నిట్ దుస్తుల కోసం తేలికపాటి వేసవి ఫాబ్రిక్: పాయింటెల్, మెష్ మరియు బర్డ్స్ ఐ పోలిక
మరింత చదవండి పరిశ్రమ అంతర్దృష్టులు
నిటెడ్ ఫాబ్రిక్స్ ప్రధానంగా ఏ కూర్పు యొక్క ఫైబర్లతో తయారవుతాయి
మరింత చదవండి