నమూనాను సిద్ధం చేయండి
40 × 100 మిమీ నమూనాను ఒక చిన్న అంచు వెంట అదే పరిమాణంలోని మల్టీఫైబర్ స్ట్రిప్కు తెలుపు పాలిస్టర్ దారంతో కుడతారు.
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

పరీక్ష పద్ధతి · ISO 105-C06
ISO 105-C06 వేగవంతమైన దేశీయ లేదా వాణిజ్య వాష్లో రంగు మార్పు మరియు మరకను కొలుస్తుంది. మా నిట్ ఫాబ్రిక్స్ రంగు మార్పుకు గ్రేడ్ 4 నుండి 4-5 వరకు కొలుస్తాయి. US సమానమైనది AATCC 61.
ISO 105-C06:2010
AATCC 61
మార్పు 4 నుండి 4-5
గ్రే స్కేల్స్, 1–5
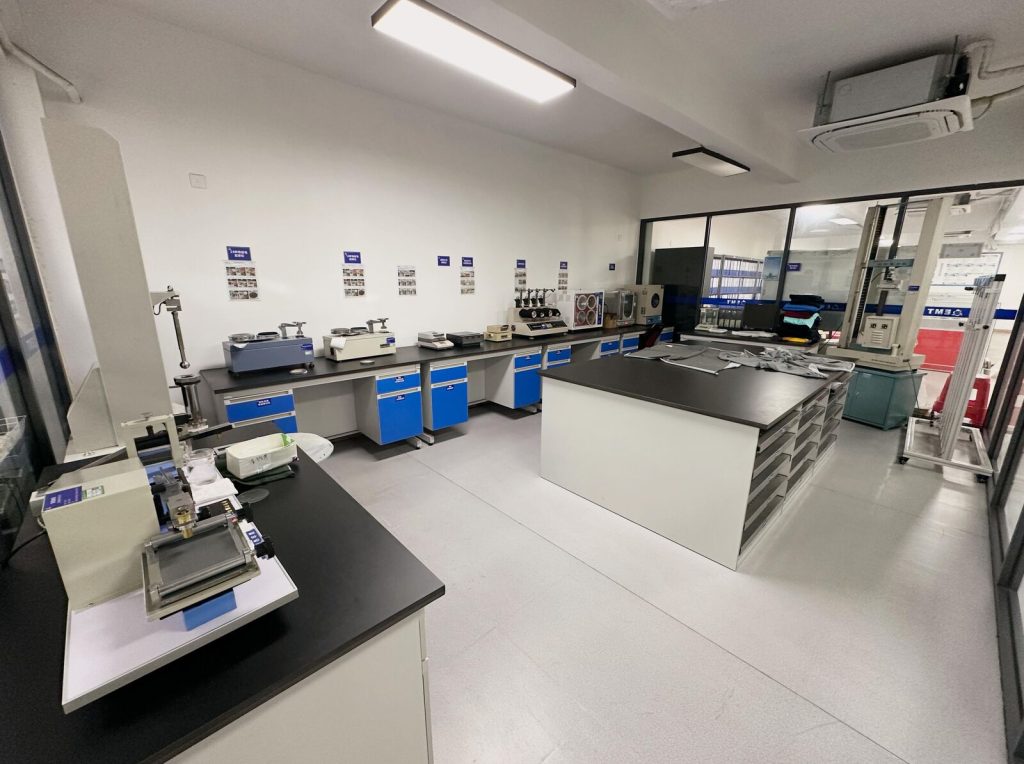
ఒక ఫాబ్రిక్ నమూనాను ఆరు ఫైబర్ల మల్టీఫైబర్ స్ట్రిప్కు కుట్టి, డిటర్జెంట్ ద్రావణం మరియు ఉక్కు బంతులతో మూసివేసిన ఉక్కు పాత్రలో వాష్ చేసి, ఆపై కడిగి ఆరబెట్టాలి. సాంకేతిక నిపుణులు నమూనా యొక్క రంగు మార్పును మరియు ప్రతి ఫైబర్ యొక్క మరకను గ్రేడ్ చేస్తారు.
ప్రొసీజర్ కోడ్ తీవ్రతను నిర్ణయిస్తుంది: అక్షరం ఉష్ణోగ్రతను నిర్ణయిస్తుంది (A = 40 °C, B = 50 °C, C = 60 °C మరియు అంతకంటే ఎక్కువ), సంఖ్య ద్రావణాన్ని నిర్ణయిస్తుంది, ఉదాహరణకు సోడియం పెర్బోరేట్ జోడించబడిందా, మరియు S లేదా M అనేది సింగిల్ లేదా మల్టిపుల్-వాష్ సిమ్యులేషన్ను సూచిస్తుంది. A1S అనేది అత్యంత తేలికపాటి సాధారణ ప్రొసీజర్; A2S అదే ఉష్ణోగ్రత వద్ద పెర్బోరేట్ను జోడిస్తుంది.
మా సాంకేతిక నిపుణులు ఈ పద్ధతి కోసం వ్రాతపూర్వక పని సూచనను అనుసరిస్తారు.
ప్రతి నమూనాను ఆర్డర్ కోసం అంగీకరించిన ప్రొసీజర్ కోడ్ ప్రకారం వాష్ చేస్తారు.
40 × 100 మిమీ నమూనాను ఒక చిన్న అంచు వెంట అదే పరిమాణంలోని మల్టీఫైబర్ స్ట్రిప్కు తెలుపు పాలిస్టర్ దారంతో కుడతారు.
కాంపోజిట్ను 150 మి.లీ ద్రావణం మరియు 10 ఉక్కు బంతులతో (A1S: 4 g/L ECE రిఫరెన్స్ డిటర్జెంట్) 550 మి.లీ ఉక్కు పాత్రలో, 40 ± 2 °C మరియు 40 ± 2 rpm వద్ద 30 నిమిషాలు ఉంచుతారు.
నమూనాను కడిగి, పిండి, 60 °C కంటే ఎక్కువ లేని ఉష్ణోగ్రత వద్ద ఆరబెట్టాలి.
అంగీకరించిన కాంతి వనరు కింద లైట్ బూత్లో కనీసం ఇద్దరు సాంకేతిక నిపుణులు రంగు మార్పుకు ISO 105-A02 గ్రే స్కేల్ మరియు మరకకు A03 (AATCC పద్ధతులకు AATCC EP1/EP2) ఉపయోగించి గ్రేడ్ చేస్తారు.
ముఖ్య సెట్టింగ్లు. మీ స్పెసిఫికేషన్లో పద్ధతి మరియు విధానాన్ని రాయండి.
| పరామితి | సెట్టింగ్ |
|---|---|
| మేము ఎక్కువగా అమలు చేసే ప్రొసీజర్లు | A1S (40 °C, 30 నిమి) · A2S (40 °C, 1 g/L సోడియం పెర్బోరేట్, 30 నిమి) · A1M (40 °C, 45 నిమి) |
| డిటర్జెంట్ | ECE రిఫరెన్స్ డిటర్జెంట్ B, ఆప్టికల్ బ్రైటెనర్ లేకుండా, 4 g/L |
| ద్రావణం మరియు బంతులు | 150 మి.లీ, 10 ఉక్కు బంతులు (6 మిమీ) A1S, A2S మరియు A1M కోసం |
| pH | A మరియు B కోసం సర్దుబాటు చేయబడదు; C, D మరియు E ని pH 10.5 ± 0.1 కు సర్దుబాటు చేస్తారు |
| గ్రేడింగ్ | గ్రే స్కేల్స్ ISO 105-A02 మరియు A03, 1–5 |
| సమానమైన పద్ధతులు | AATCC 61 (US) · GB/T 12490 (China). పద్ధతులను పోల్చండి → |
ఫలితాలు ఫైబర్, నిర్మాణం, షేడ్ మరియు ఫినిషింగ్ మీద ఆధారపడి ఉంటాయి.
| ఫాబ్రిక్ / షేడ్ | మేము కొలిచిన పరిధి | కొనుగోలుదారు స్పెసిఫికేషన్లలో విలువలు |
|---|---|---|
| మా నిట్ ఫాబ్రిక్లన్నీ, రంగు మార్పు | గ్రేడ్ 4 నుండి 4-5 | గ్రేడ్ 4-5 |
| SGS ఉదాహరణ (చెనిల్లె నిట్, A2S) | మార్పు 4-5; మరక 4 నుండి 4-5 | — |
“మేము కొలిచిన పరిధి” బల్క్ లాట్లపై మా స్వంత పరీక్ష రికార్డుల నుండి వచ్చింది. “కొనుగోలుదారు స్పెసిఫికేషన్లలో విలువలు” మేము అందుకున్న అవసరాలు; మీ ఆర్డర్కు వర్తించే విలువ దానిలో వ్రాసినదే. — జివెన్ జాంగ్, సహ వ్యవస్థాపకుడు & CEO
పూర్తి కోడ్ రాయండి, ఉదాహరణకు ISO 105-C06 A2S లేదా AATCC 61 2A. “వాషింగ్ ఫాస్ట్నెస్ 40 °C” అని రాస్తే బ్లీచ్ ఉపయోగించారా లేదా ఎన్ని వాష్లు సిమ్యులేట్ చేశారో తెలియదు.
రంగు మార్పుకు ఒక గ్రేడ్ మరియు మరకకు ఒక గ్రేడ్ ఇవ్వండి.
ఒక విలువ అన్ని షేడ్లకు వర్తిస్తుందా లేదా ముదురు షేడ్లకు వాటి స్వంత మరక విలువ ఉందా అని పేర్కొనండి.
A2S అనేది 40 °C వద్ద 4 g/L ECE డిటర్జెంట్ మరియు 1 g/L సోడియం పెర్బోరేట్తో, 150 ml ద్రావణం మరియు 10 ఉక్కు బంతులతో 30 నిమిషాల పాటు జరిపే ఒకే-వాష్ విధానం. A1S అనేది పెర్బోరేట్ లేకుండా అదే విధానం.
ISO 105-C06 ప్రకారం మా నిట్ ఫాబ్రిక్లు రంగు మార్పులో గ్రేడ్ 4 నుండి 4-5 వరకు కొలుస్తాయి. ఆర్డర్కు ముందు మీ షేడ్కు ఆశించిన స్టెయినింగ్ ఫలితాన్ని మేము నిర్ధారిస్తాము.
కాదు. రెండూ ఒకే విధమైన పరికరాల్లో వేగవంతమైన లాండరింగ్ పరీక్షలే, కానీ డిటర్జెంట్, ఉష్ణోగ్రత, లిక్కర్ పరిమాణం మరియు ఉక్కు బంతుల సంఖ్య భిన్నంగా ఉంటాయి, కాబట్టి ఫలితాలు పరస్పరం మార్చుకోలేనివి.