2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

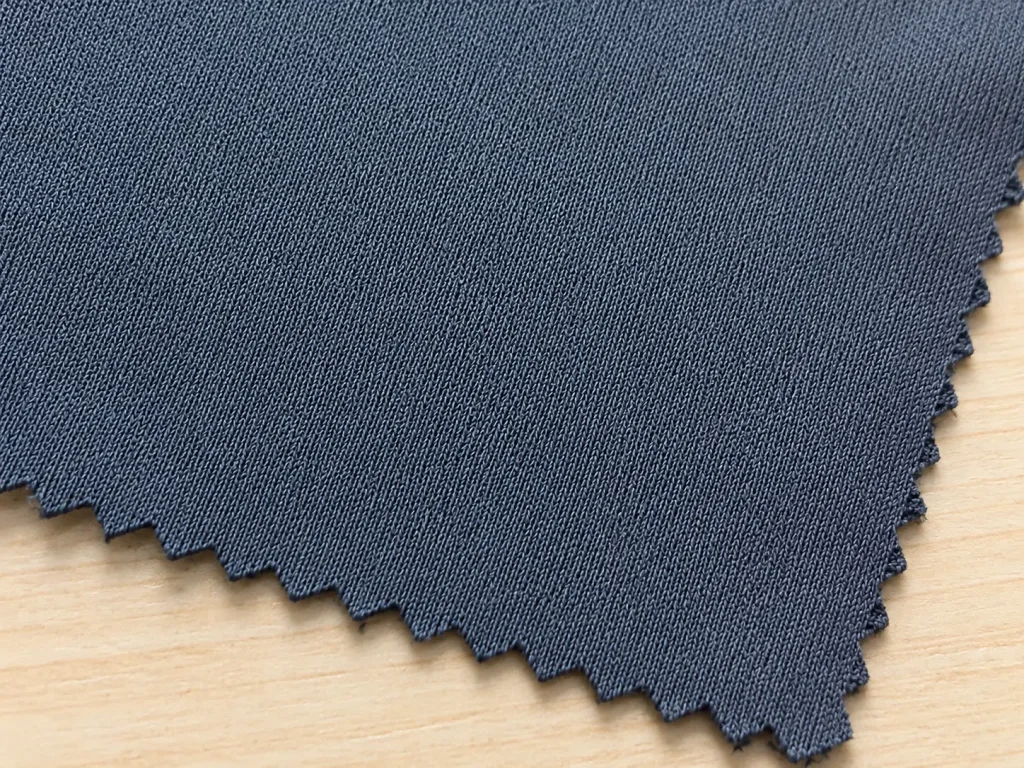
నిట్ యాక్టివ్వేర్ సోర్సింగ్లో కంప్రెషన్ ఫాబ్రిక్ మరింత టెక్నికల్ విభాగాలలో ఒకటి. స్పెక్ షీట్పై సరిగ్గా కనిపించే ఫాబ్రిక్ కూడా, శాంప్లింగ్కు ముందు తప్పు నిర్మాణం, స్పాండెక్స్ నిష్పత్తి లేదా స్ట్రెచ్ లక్ష్యాలు లాక్ చేయబడితే, పునరావృత వాష్ టెస్టింగ్ తర్వాత రికవరీ కోల్పోవచ్చు. బల్క్ ఉత్పత్తి కోసం కంప్రెషన్ నిట్ను ఆమోదించే ముందు సోర్సింగ్ బృందాలు నిర్ధారించాల్సిన ఫాబ్రిక్-స్థాయి తనిఖీలను ఈ గైడ్ వివరిస్తుంది.
నిట్ ఫాబ్రిక్లో కంప్రెషన్ రెండు కారకాలు కలిసి పనిచేయడం వల్ల వస్తుంది: లూప్ సాంద్రత మరియు ఎలాస్టేన్ శాతం. ఒక్కటి మాత్రమే సరిపోదు. ఓపెన్-లూప్ నిర్మాణంలో అధిక-స్పాండెక్స్ మిశ్రమం సాగుతుంది కానీ నిలబెట్టుకోదు — మరియు సరిపడా ఎలాస్టేన్ లేని బిరుసు నిర్మాణం క్రమానుగత కంప్రెషన్ ఇవ్వకుండా సాగడాన్ని నిరోధిస్తుంది.
యాక్టివ్వేర్ అప్లికేషన్ల కోసం, రెండు నిట్ నిర్మాణాలు ఎక్కువగా ఉపయోగించబడతాయి. సర్క్యులర్-నిట్ నిర్మాణాలు — సాధారణంగా నైలాన్/స్పాండెక్స్ లేదా పాలిస్టర్/స్పాండెక్స్ మిశ్రమాలు — సమానమైన, ద్విదిశ స్ట్రెచ్ మరియు మృదువైన హ్యాండ్ ఫీల్ కలిగిన ఫాబ్రిక్ను ఉత్పత్తి చేస్తాయి. ఈ నిర్మాణం లెగ్గింగ్స్, ట్రైనింగ్ టైట్స్ మరియు నిరంతర సంపర్క సౌకర్యం ముఖ్యమైన కంప్రెషన్ బేస్ లేయర్స్కు బాగా సరిపోతుంది. వార్ప్-నిట్ నిర్మాణాలు, ట్రైకాట్ ఫాబ్రిక్ మరియు పవర్ మెష్ రకాలతో సహా, మరింత దిశాత్మకంగా స్థిరమైన నిర్మాణాన్ని అందించగలవు, కాబట్టి ఫాబ్రిక్ ప్రధాన షెల్ కాని కంప్రెషన్ ప్యానెళ్లు, అంతర్-పొర ఇన్సర్ట్లు మరియు జోనల్ సపోర్ట్ ప్రాంతాల కోసం అవి తరచుగా పరిగణించబడతాయి.
సోర్సింగ్ దృష్ట్యా, ఫైబర్ కంటెంట్ నిర్దేశించే ముందు నిర్మాణం మరియు తుది-ఉపయోగం సరిపోల్చబడాలి. రెండు నిర్మాణాలకు సరిపోయే స్ట్రెచ్ శాతాలు మరియు వాష్ సంకోచం రేట్లు ఉన్నాయని నిర్ధారించకుండా ఒకే టెక్ ప్యాక్లో వార్ప్-నిట్ కంప్రెషన్ ప్యానెల్ ఫాబ్రిక్ మరియు సర్క్యులర్-నిట్ షెల్ ఆర్డర్ చేస్తే, వస్త్రం బల్క్ ఉత్పత్తిలోకి వెళ్ళినప్పుడు సీమ్ వక్రీకరణకు కారణం కావచ్చు.
ధరించడం మరియు వాష్ చక్రాలలో కంప్రెషన్ ఫాబ్రిక్ ఉద్దేశించిన విధంగా పనిచేస్తుందో లేదో క్రింది నాలుగు పారామితులు నిర్ణయిస్తాయి. శాంప్లింగ్ ప్రారంభమయ్యే ముందు ప్రతిదీ నిర్వచించాలి — ఫ్యాక్టరీ డిఫాల్ట్లకు వదిలివేయకూడదు.
GSM పరిధి. యాక్టివ్వేర్ అప్లికేషన్ల కోసం కంప్రెషన్ ఫాబ్రిక్లు తుది-ఉపయోగ పనితీరిని బట్టి మారవచ్చు. మితమైన కంప్రెషన్ టాప్స్ మరియు ట్రైనింగ్ బేస్ లేయర్స్కు తేలికైన నిర్మాణాలు సరిపోవచ్చు; భారీ నిర్మాణాలు పెర్ఫార్మెన్స్ టైట్స్ మరియు రికవరీ దుస్తుల కోసం గట్టిగా కంప్రెషన్ ఇస్తాయి. సరైన GSM నిర్ణీత లక్ష్యం కాకుండా నిర్మాణ రకం మరియు స్పాండెక్స్ శాతంపై ఆధారపడి ఉంటుంది — కొనుగోలుదారులు ఒకే సంఖ్యపై ఆధారపడకుండా దిశాత్మక పరిధిని పేర్కొని, శాంపిల్స్తో పోల్చి హ్యాండ్ ఫీల్ నిర్ధారించాలి.
4-వైపుల స్ట్రెచ్ శాతం. కోర్స్ (వెడల్పు) మరియు వేల్ (పొడవు) దిశలలో స్ట్రెచ్ను విడిగా పేర్కొనండి. ఒక దిశలో 80% సాగే ఫాబ్రిక్ మరో దిశలో 40% మాత్రమే సాగితే, టెక్ ప్యాక్ సూచించిన దానికంటే భిన్నంగా పనిచేయవచ్చు. ఈ గణాంకాలు కండిషన్ చేసిన శాంపిల్పై కొలవాలి, నూలు మిశ్రమం నుండి మాత్రమే అంచనా వేయకూడదు.
స్పాండెక్స్ శాతం. యాక్టివ్వేర్ కోసం కంప్రెషన్ ఫాబ్రిక్లకు సాధారణంగా ప్రామాణిక నిట్ ఫాబ్రిక్ల కంటే ఎక్కువ ఎలాస్టేన్ శాతం అవసరం, అయితే నిర్దిష్ట నిష్పత్తి నిర్మాణ రకం మరియు లక్ష్య కంప్రెషన్ స్థాయిపై ఆధారపడి ఉంటుంది. కొనుగోలుదారులు స్పాండెక్స్ శాతాన్ని దిశాత్మక స్పెక్గా పరిగణించాలి — గట్టి కంప్రెషన్ కోసం సాధారణంగా ఎక్కువ — మరియు వాష్ చక్రాల తర్వాత రికవరీ నిలుపుదలను నిర్ధారించాలి, ఎందుకంటే తక్కువ-నాణ్యత ఎలాస్టేన్ మొదట ఇక్కడే క్షీణిస్తుంది.
వాష్ సంకోచం. రెండు దిశలలోనూ అనుమతించదగిన గరిష్ఠ సంకోచాన్ని పేర్కొనండి. సాధారణ యాక్టివ్వేర్లో కంటే కంప్రెషన్ ఫాబ్రిక్లలో ఇది ఎక్కువ ముఖ్యం, ఎందుకంటే లోడ్ కింద చిన్న కొలత మార్పు కూడా దుస్తులు అందించే ప్రెషర్ గ్రేడియంట్ను ప్రభావితం చేస్తుంది. ఒక షెల్ ఫాబ్రిక్ మరియు నిటెడ్ మెష్ ఫాబ్రిక్ ప్యానెల్ రెండూ ఉండే జోనల్ నిర్మాణ ఆర్డర్లలో, రెండు ఫాబ్రిక్ల సంకోచం స్పెక్లు సరిపోలాలి — అసమతుల్యత సీమ్ల వద్ద ఒత్తిడి కేంద్రీకరణను సృష్టిస్తుంది, అది QC గుర్తించకముందే బల్క్లో కనిపిస్తుంది.
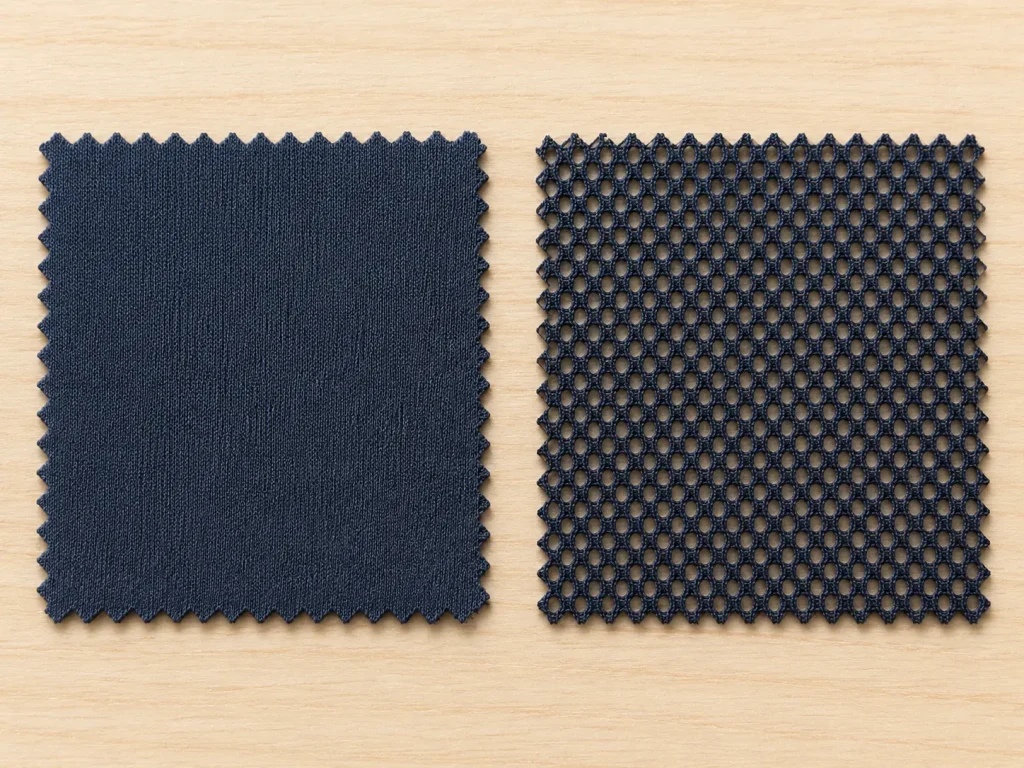
కంప్రెషన్ ఫాబ్రిక్ మొత్తం దుస్తులపై ఉపయోగించబడదు. అనేక యాక్టివ్వేర్ నిర్మాణాలలో ప్రధాన కండరాల సంపర్క ప్రాంతాలకు ఎక్కువ సాంద్రత గల కంప్రెషన్ ఫాబ్రిక్, మరియు మోకాళ్ల వెనుక భాగాలు, సైడ్ ప్యానెల్లు లేదా నడుము పట్టీ విభాగాలలో తేలికైన, ఎక్కువ గాలి చొరబడే ఫాబ్రిక్ — సాధారణంగా పవర్ మెష్ లేదా ఓపెన్-స్ట్రక్చర్ నిటెడ్ మెష్ ఫాబ్రిక్ — ఉపయోగిస్తారు.
ఈ సందర్భంలో ఉపయోగించే పవర్ మెష్ కూడా కంప్రెషన్ ఫాబ్రిక్ — ఇది తేలికపాటి నుండి మధ్యస్థ కంప్రెషన్ను అందిస్తూనే వేడి మరియు తేమ బయటకు పోయేలా చేస్తుంది. ఒకే దుస్తుల కోసం రెండు ఫాబ్రిక్లను ఆర్డర్ చేసేటప్పుడు ముఖ్యమైన సోర్సింగ్ అవసరం స్ట్రెచ్ అనుకూలత. మెష్ ప్యానెల్ క్రాస్గ్రెయిన్లో 90% సాగుతుంది మరియు షెల్ 70% సాగుతుంది అయితే, వాటిని కలిపే సీమ్ శరీర లోడ్ కింద వంగిపోతుంది లేదా లాగబడుతుంది. రెండు ఫాబ్రిక్లను సరిపోలే స్ట్రెచ్-శాతం లక్ష్యాలతో ఆర్డర్ చేయాలి మరియు ఆ కలయికను బల్క్కు ఆమోదించే ముందు సీమ్ శాంపిల్లో కలిసి పరీక్షించాలి.
జోనల్ నిర్మాణంతో కంప్రెషన్-ఫంక్షన్ యాక్టివ్వేర్ను సోర్స్ చేసే కొనుగోలుదారులకు, ఫాబ్రిక్ ఆర్డర్ మరియు దుస్తుల టెక్ ప్యాక్ వరుసగా కాకుండా సమాంతరంగా అభివృద్ధి చేయాలి. మెష్ ప్యానెల్ స్పెక్ లేకుండా షెల్ ఫాబ్రిక్ స్పెక్ను (లేదా దానికి విరుద్ధంగా) ఖరారు చేయడం అనేది ఒక సమన్వయ లోపం, ఇది తరచుగా మొదటి ఉత్పత్తి రన్లో నాణ్యత సమస్యగా బయటపడుతుంది.
కింది ధృవీకరణ తనిఖీలు ప్రత్యేకంగా కంప్రెషన్ ఫాబ్రిక్ సోర్సింగ్కు వర్తిస్తాయి మరియు సాధారణ నిట్ ఫాబ్రిక్ తనిఖీ కవర్ చేసే దాని కంటే ముందుకు వెళ్తాయి. ఇవి బల్క్ తర్వాత తనిఖీకి వదిలివేయకుండా శాంప్లింగ్ ఆమోద దశలోనే చేర్చాలి.
సస్టైనబిలిటీ సోర్సింగ్ అవసరాలు ఉన్న బ్రాండ్లకు, OEKO-TEX® Standard 100 సర్టిఫైడ్ ఎంపికలు అందుబాటులో ఉన్నాయి. శాంప్లింగ్ సమయంలో సర్టిఫికేషన్ అవసరాలను దయచేసి నిర్ధారించండి.
వస్త్ర పరీక్షా పద్ధతులపై సాంకేతిక సమాచారం కోసం, AATCC పరీక్షా వనరుల పేజీ అర్థవంతమైన వస్త్ర మూల్యాంకనంలో ప్రామాణిక పరీక్షా పద్ధతులు, పరీక్షా సామగ్రి, నైపుణ్య కార్యక్రమాలు మరియు ప్రామాణిక ఉతికే ప్రక్రియల పాత్రను వివరిస్తుంది.
యాక్టివ్వేర్ కోసం చాలా కంప్రెషన్ ఫాబ్రిక్లు నైలాన్/స్పాండెక్స్ లేదా పాలిస్టర్/స్పాండెక్స్ మిశ్రమాలపై తయారవుతాయి. నైలాన్ నిర్మాణాలు సాధారణంగా మృదువైన హ్యాండ్ ఫీల్ మరియు మెరుగైన రాపిడి నిరోధకతను అందిస్తాయి, అందువల్ల పెర్ఫార్మెన్స్ టైట్స్ మరియు ట్రైనింగ్ లెగ్గింగ్స్లో ఇవి సాధారణంగా వాడబడతాయి. పాలిస్టర్ మిశ్రమాలు ఖర్చు-ప్రభావవంతమైనవి మరియు బేస్ లేయర్స్ మరియు మధ్యస్థ కంప్రెషన్ టాప్స్లో విస్తృతంగా ఉపయోగించబడతాయి. స్పాండెక్స్ నిష్పత్తి — మరియు స్పాండెక్స్ నూలు నాణ్యత — వాష్ సైకిల్స్ అంతటా ఫాబ్రిక్ తన కంప్రెషన్ పనితీరును ఎంతకాలం నిలుపుకుంటుందో నిర్ణయించే మరింత కీలకమైన అంశం. గట్టిగా తిరిగి వచ్చే సామర్థ్యం మరియు రాపిడి నిరోధకత కోసం, చాలా సోర్సింగ్ బృందాలు స్పాండెక్స్ నిష్పత్తి మరియు GSM సర్దుబాటు చేయడానికి ముందు నైలాన్ ఫాబ్రిక్ మిశ్రమాలతో ప్రారంభిస్తాయి. ఖర్చు నియంత్రణ ప్రాధాన్యత అయినప్పుడు పాలిస్టర్/స్పాండెక్స్ మధ్యస్థ కంప్రెషన్ స్టైల్స్కు ఇప్పటికీ పనిచేస్తుంది.
అత్యంత ఆచరణాత్మకమైన పద్ధతి ఏమిటంటే, కేర్ లేబుల్ ఉష్ణోగ్రత వద్ద ఒక వాష్ సైకిల్ ద్వారా సీమ్ ఫాబ్రిక్ నమూనాను — ఫ్లాట్ స్వాచ్ను కాదు — పరీక్షించడం. ఉతకడానికి ముందు మరియు తర్వాత కోర్స్ మరియు వేల్ దిశలలో సాగే శక్తిని కొలవండి. నిర్దిష్ట సంఖ్యలో సైకిల్స్ తర్వాత ఫాబ్రిక్ గణనీయమైన తిరిగి వచ్చే శక్తిని కోల్పోతే, చెప్పబడిన కంప్రెషన్ స్థాయికి ఎలాస్టేన్ పనితీరు సరిపోదు. ఇది యోగా కోసం ఫాబ్రిక్ సోర్సింగ్ గైడ్ సందర్భంలో మరింత ముఖ్యం, ఎందుకంటే పునరావృత సాగుదల, శరీర సంబంధం మరియు వాష్ సైకిల్స్ ఫ్లాట్ స్వాచ్ ఆమోదం కంటే వేగంగా తిరిగి వచ్చే సామర్థ్య నష్టాన్ని బయటపెడతాయి. Runtang Text యూరప్, ఉత్తర అమెరికా మరియు ఆస్ట్రేలియాలోని యాక్టివ్వేర్ బ్రాండ్ల కోసం నిటెడ్ కంప్రెషన్ ఫాబ్రిక్లను — మెష్ మరియు వార్ప్-నిట్ ఎంపికలతో సహా — తయారు చేస్తుంది. మీ సోర్సింగ్ ప్రక్రియను ప్రారంభించడానికి నమూనా అభ్యర్థించండి లేదా కోటేషన్ పొందండి.
యూరప్, ఉత్తర అమెరికా మరియు ఆస్ట్రేలియాలోని యాక్టివ్వేర్ బ్రాండ్ల కోసం Runtang Text నిటెడ్ కంప్రెషన్ ఫాబ్రిక్లను — మెష్ మరియు వార్ప్-నిట్ ఎంపికలతో సహా — తయారు చేస్తుంది. మీ సోర్సింగ్ ప్రక్రియను ప్రారంభించడానికి నమూనా అభ్యర్థించండి లేదా కోటేషన్ పొందండి.
 సాంకేతిక పరిజ్ఞానం
డబుల్ నిట్ ఫాబ్రిక్ల ప్రపంచాన్ని అన్వేషించడం: సమగ్ర మార్గదర్శకం
మరింత చదవండి సోర్సింగ్ గైడ్
బల్క్ తర్వాత మీ స్లీప్వేర్ ఫాబ్రిక్ ఎందుకు విఫలమవుతూనే ఉంటుంది
మరింత చదవండి ఫాబ్రిక్ పోలిక
ఫ్రెంచ్ టెర్రీ vs ఫ్లీస్: శాంపిల్ తీసుకునే ముందు ఇది చదవండి
మరింత చదవండి సుస్థిరత
యాక్టివ్వేర్ నిట్ల కోసం రీసైకిల్డ్ నైలాన్ ఫాబ్రిక్: సర్టిఫికేషన్, స్ట్రెచ్ మరియు బల్క్ ప్రవర్తన
మరింత చదవండి తయారీదారు అంతర్దృష్టులు
నిట్ ఫాబ్రిక్ ఉత్పత్తి ప్రక్రియను ఆవిష్కరించడం: నూలు నుండి తయారు చేసిన ఉత్పత్తి వరకు నాణ్యత ప్రయాణం
మరింత చదవండి