Mtengenezaji wa Vitambaa vya Kufumwa Tangu 2009 · China

Mtengenezaji wa Vitambaa vya Kufumwa Tangu 2009 · China

Jibu la Haraka
Sababu mbili za kawaida zaidi zinazosababisha kundi la kitambaa cha kusukwa kukataliwa — malalamiko ya kukwatuliwa kutoka kwa wateja wa mwisho, na kutofautiana kwa ukubwa baada ya kufuliwa — zote zinaweza kugunduliwa katika hatua ya sampuli. Jaribio lolote kati ya haya si tata. Tatizo ni muda: chapa nyingi huziomba tu baada ya kitu kuwa kimekwenda vibaya. Makala haya yanaeleza ni majaribio gani ya kufanya, ni viwango gani vya kubainisha, ni matokeo gani ya kukubali, na mahali hasa ambapo majaribio yote mawili yanafaa katika mfululizo wa kabla ya uzalishaji wa wingi.
Kitambaa cha kusukwa kimeundwa kwa vitanzi vya uzi vinavyoshingiriana. Tofauti na kitambaa kilichosukwa kwa njia ya kusuka, ambapo nyuzi hupitana kwa pembe za mstatili na kufungwa kwa nguvu, kitanzi cha kusukwa hushikiliwa mahali pake na mvutano kutoka kwa vitanzi vilivyo karibu. Kitu kinaposhikilia kitanzi hicho — kipini cha zipu, kiunganishi cha kiti, kifungo cha vito — uzi unaweza kuvutika na kuachana badala ya kustahimili. Hiyo ni kukwatuliwa, na ni matokeo ya kimuundo ya jinsi vitambaa vya kusukwa vinavyoundwa, sio kasoro inayoweza kuondolewa kabisa kupitia utengenezaji pekee.
Katika programu za upimaji za vitendo, miundo ifuatayo kwa kawaida inastahili kupitiwa kwa karibu zaidi kabla ya kuidhinishwa kwa uzalishaji wa wingi:
Aina ya uzi ni muhimu sawa na muundo. Vitambaa vilivyotengenezwa kwa nyuzi za filament zilizoteuliwa au michanganyiko ya sintetiki — polyester, nailoni, au polyester-pamba yenye kiwango kikubwa cha sintetiki — huwa vinakwatuliwa kwa urahisi zaidi kuliko nyuzi zilizosokotwa kwa kukaza, kwa sababu filamenti binafsi ndani ya kifungo hushikwa na kuvutwa kwa urahisi zaidi kabla muundo kustahimili. Ikiwa mkusanyiko wako unajumuisha kitambaa chochote chenye uso ulioinuliwa, muundo wa vitanzi vilivyo wazi, au kiwango kikubwa cha filamenti za sintetiki, kubainisha jaribio la kukwatuliwa kwa kitambaa kabla ya kuidhinishwa kwa sampuli sio jambo la hiari — ni usimamizi wa kimsingi wa hatari kabla ya uzalishaji wa wingi.
Kwa vitambaa vyenye uso ulioinuliwa — kama vile kitambaa cha kusukwa cha pique kinachotumika katika utengenezaji wa mashati ya polo — ustahimilivu wa kukwatuliwa ni kituo cha ukaguzi wa ubora kinachogusa moja kwa moja muonekano wa nguo na uwezo wake wa kudumu katika mizunguko mingi ya kuvaa. Muundo wa mesh ulioinuliwa wa pique huunda uso zaidi wa uzi ulio wazi kuliko jersey bapa, ndiyo sababu utendaji wa kukwatuliwa unapaswa kuwa sehemu ya vigezo vya kuidhinisha sampuli kwa aina hii ya kitambaa.
Kuna viwango vitatu vikuu vinavyotumika duniani kwa upimaji wa upinzani dhidi ya kukwatuliwa. Kipi cha kubainisha kinategemea soko lako lengwa la mauzo ya nje, kifurushi cha kiufundi cha mnunuzi wako, na muundo wa kitambaa kinachopimwa. Kuchagua kiwango sahihi kabla ya kuanza kuchukua sampuli kunaokoa mzunguko mmoja wa upimaji — na kuepusha hali ambapo sampuli inapimwa kwa kiwango kimoja kisha kupimwa tena kwa kingine baada ya mnunuzi kubainisha kitu tofauti.
Kiwango hiki hutumika kwa kawaida katika tathmini ya upinzani dhidi ya kukwatuliwa pale mahitaji ya mnunuzi wa Amerika Kaskazini yanaporejelea mbinu ya mace. Mace ya chuma yenye vichonge hufungwa kwa mnyororo ndani ya ngoma inayozunguka. Ngoma inapozunguka, mace hugusa sampuli iliyofungwa kuzunguka uso wa ngoma, na kusababisha sehemu za kukamatwa kwa bahati nasibu zinazoiga hatari ya kukwatuliwa wakati wa kuvaa. Matokeo hupewa daraja kwa kipimo cha 1–5, ambapo Daraja la 5 linaonyesha hakuna kukwatuliwa kunakoonekana na Daraja la 1 linaonyesha kukwatuliwa kukubwa. Kwa kuwa matokeo yanategemea mbinu husika, usilinganishe madaraja ya ASTM D3939/D3939M moja kwa moja na matokeo ya Bean Bag au ICI Hammer. Kwa vitambaa vya mesh wazi au miundo iliyolegea sana, thibitisha ufaafu wa mbinu na maabara ya upimaji kabla ya kuidhinisha.
Kiwango cha kitaifa cha China kwa upimaji wa upinzani dhidi ya kukwatuliwa hutumika kwa vitambaa vya kusukwa na vilivyofumwa vya nje, hasa vile vilivyotengenezwa kwa filamenti za sintetiki na nyuzi zilizotexture. Mbinu ya Mace imejumuishwa kama utaratibu wa msingi wa upimaji ndani ya kiwango hiki. Inafaa kwa kitambaa kinachopimwa ndani ya China kabla ya kusafirishwa kwa mauzo ya nje, au kwa bidhaa za chapa ambazo mahitaji yao ya uthibitisho yanarejelea viwango vya China. Matokeo ya upimaji na mbinu ya kuweka madaraja zinafanana kimuundo na ASTM D3939, ingawa maelezo ya kiutaratibu yanatofautiana.
Kiwango cha Viwanda cha Japani kwa upinzani dhidi ya kukwatuliwa, kinachojumuisha mbinu nne tofauti za upimaji: ICI Hammer, Beanbag, Needle-Cloth, na Drum-Rotating. Mbinu ya Beanbag ndiyo inayobainishwa kwa kawaida zaidi na wanunuzi wa Japani kwa makundi ya nguo za nje na nguo za kusukwa. Ikiwa mkusanyiko wako unalenga soko la Japani, thibitisha na mnunuzi wako ni ipi kati ya mbinu nne inayohitajika — hazibadilishani, na matokeo kati ya mbinu hayalinganishwi moja kwa moja. Mbinu ya ICI Hammer, kwa mfano, hutumia tendo tofauti la kimakanika kuliko Beanbag na inaweza kutoa madaraja yaliyotofautiana kwa maana kubwa kwenye kitambaa kimoja.
Kubainisha "pass snagging test" hakumpi kiwanda maelekezo yoyote ya kutekelezeka. Maelezo wazi na yanayoweza kutekelezwa yanaonekana hivi: "ASTM D3939/D3939M, Daraja la chini kabisa la 3 katika mwelekeo wa wale na wa course." Kwa vitambaa vya kusukwa vyenye gauge laini zaidi au makundi ya nguo ambapo mwonekano wa uso ni kigezo kikuu cha ubora, kiwango cha chini kinaweza kupandishwa hadi Daraja la 3–4 kulingana na mahitaji ya matumizi ya mwisho na viwango vya mnunuzi. Mielekeo yote ya wale na course inapaswa kupimwa — miundo mingine huonyesha matokeo yaliyotofautiana kwa maana kubwa kati ya mielekeo hiyo miwili, na daraja la 4 katika wale pamoja na daraja la 2 katika course ni matokeo ya kushindwa, si mchanganyiko.
Ikiwa huna uhakika ni kiwango kipi kinachotumika kwa soko lako la mauzo ya nje, tatua hili na timu yako ya kiufundi ya chapa kabla ya kuanza kuchukua sampuli. Kubadilisha kiwango baada ya sampuli kukatwa kunamaanisha kukimbiza upimaji tena — kwa gharama ya ziada ya maabara, na kwa ucheleweshaji wa mzunguko mwingine wa sampuli.
Kwa vitambaa vya mesh wazi au miundo iliyolegea sana, thibitisha ufaafu wa mbinu na maabara kabla ya upimaji, kwa sababu mbinu ya mace inaweza isifae kwa kila muundo wa kitambaa wazi.
Kitambaa kinachokidhi mahitaji ya kukwepa kukwama lakini kinabadilika kwa 8% kwa upana baada ya kuosha mara tatu kitazalisha malalamiko ya ukubwa rejareja. Nguo iliyopimwa vizuri kabla ya kukatwa inakuwa isiyo sawa katika ukubwa kwa ukubwa baada ya mzunguko wa kwanza wa kufulia. Upimaji wa uthabiti wa vipimo hupima hatari hiyo hasa — ni kiasi gani kitambaa hubadilika kwa urefu na upana baada ya kufulia chini ya hali zinazodhibitiwa. Ni nusu nyingine ya jozi ya majaribio ya kimwili, na ni ukaguzi ambao mara nyingi hupitwa katika hatua ya sampuli kwa sababu huchukua muda mrefu zaidi wa kalenda kuliko jaribio la kukwepa kukwama, na kwa sababu bidhaa huchukulia kuwa kiwanda chao tayari kimezingatia kushuka kwa ukubwa katika GSM na vipimo vya kumaliza.
Tabia ya kushuka kwa ukubwa katika kitambaa cha kusukwa huathiriwa na muundo wa nyuzi, GSM, muundo wa kusukwa, mzunguko wa uzi, na michakato ya kumaliza inayotumika — hasa ukandamizaji na uwekaji joto. Vitambaa viwili vyenye GSM na muundo sawa vinaweza kuwa na tabia tofauti baada ya kuosha ikiwa muundo wao au mfululizo wa kumaliza unatofautiana. Hii ndiyo sababu ripoti ya jaribio kutoka kwa kitambaa halisi cha PPS ni ya kuaminika zaidi kuliko data ya kihistoria ya kiwanda au vipimo vya kudumu vya kiwanda.
Kiwango cha kimataifa cha taratibu za kufulia nyumbani kinachotumika katika upimaji wa vitambaa na nguo kinatajwa sana kwa kufuata mahitaji ya soko la Ulaya. Kinaweka mipango ya mzunguko wa kuosha, joto la maji, aina ya sabuni, na hali ya mzigo. Matokeo huripotiwa kama mabadiliko ya asilimia katika urefu na upana. Kwa muhtasari uliopangwa wa jinsi majaribio ya uthabiti wa vipimo yanavyowekwa na nini cha kutafuta katika ripoti ya jaribio, mwongozo wa upimaji wa uthabiti wa vipimo wa QIMA unaeleza muundo wa jaribio kwa uwazi. Kwa kuwa aina ya mashine ya kufulia, sabuni, mzigo na utaratibu wa kukausha vinaweza kuathiri matokeo, hati ya idhini inapaswa kubainisha utaratibu kamili wa kuosha na kukausha, sio jina la kiwango pekee.
Kiwango sawa kwa masoko ya Amerika Kaskazini, kilichotengenezwa na American Association of Textile Chemists and Colorists. Hutajwa kwa kawaida katika vifurushi vya teknolojia vya wanunuzi wa Marekani. Lengo la jaribio linafanana na ISO 6330 — mzunguko wa kuosha unaodhibitiwa, vipimo kabla na baada — lakini aina ya mashine ya kufulia, hali ya maji, na vigezo vya programu vinatofautiana. Matokeo kutoka ISO 6330 na AATCC 135 hayalinganishwi moja kwa moja, kwa hivyo kutaja vyote kwa kitambaa kimoja hakina maana bila pia kubainisha ni kipi kinachoongoza uamuzi wa kukubali.
Kiwango cha uvumilivu kinachokubalika cha kushuka kwa ukubwa kwa vitambaa vya kusukwa hutofautiana kulingana na muundo wa nyuzi, GSM, aina ya muundo, na michakato ya kumaliza inayotumika. Kama mwelekeo wa jumla wa marejeleo, vipimo vya uvumilivu kwa vitambaa vya kusukwa kwa weft mara nyingi huwa katika anuwai ya ±3–5% kwa mzunguko wa kuosha — lakini hii inapaswa kuthibitishwa kila wakati dhidi ya mahitaji ya kiufundi ya mnunuzi wako na kuthibitishwa kupitia upimaji halisi wa sampuli, sio kutumika kama dhana ya jumla. Vitambaa mchanganyiko, vitambaa vya kusukwa vilivyopakwa rangi ya uzi, na miundo yenye Spandex nyingi vinaweza kutoa matokeo nje ya anuwai hiyo kulingana na muundo na kumaliza, na mwelekeo wa kushuka kwa ukubwa (urefu dhidi ya upana) mara nyingi hutofautiana ndani ya kitambaa kimoja.
Njia ya kuaminika zaidi: bainisha kiwango chako cha uvumilivu na hali za kuosha katika hati ya idhini ya sampuli, omba ripoti ya jaribio kwenye kitambaa cha PPS, na thibitisha matokeo kabla ya kujitolea kwa upana wa wingi. Mara kitambaa kinapokatwa, kushonwa, na kuzalishwa kwa kiasi, kushindwa kwa vipimo ni ghali zaidi kurekebisha.

Jaribio la kukwepa kukwama kwa kitambaa na jaribio la uthabiti wa vipimo zote mbili zinapaswa kuwa katika hatua ya sampuli ya kabla ya uzalishaji (PPS) — sio baada ya kitambaa cha wingi kuwasilishwa, na sio kama jambo la kufikiria baadaye wakati malalamiko ya wateja yanapofika. Tofauti ni muhimu kwa sababu chaguo za marekebisho ni tofauti kimsingi katika kila hatua.
Mfuatano wa kawaida wa uidhinishaji kabla ya uzalishaji wa wingi wa kitambaa cha kusukwa unaonekana hivi:
Kufanya majaribio ya kimwili katika hatua ya PPS huweka gharama za marekebisho katika kiwango kinachodhibitika. Iwapo kitambaa kitashindwa jaribio la kunaswa kwa sababu aina ya uzi inahitaji marekebisho, au kitashindwa uthabiti wa vipimo kwa sababu umaliziaji wa kukandamiza haitoshelezi mchanganyiko wa nyuzi, kiwanda kinaweza kushughulikia hilo kabla ya kujitolea kwa urefu wote wa uzalishaji. Marekebisho hayo yanagharimu marekebisho ya kitambaa na awamu nyingine ya sampuli. Tatizo hilo hilo likigunduliwa baada ya uzalishaji wa wingi humaanisha ama kukubali bidhaa zisizokidhi viwango, kujadili upya bei kwa kushusha ili kuzingatia kasoro, au kuanzisha mchakato rasmi wa kukataa na madai — yote yakiwa na athari kubwa za gharama na muda wa kuongoza.
Wakati matokeo ya majaribio yanashuka chini ya vipimo, andika mkengeuko rasmi na kwa maandishi, ukiambatanisha ripoti ya jaribio. Nyaraka hizi huingia moja kwa moja katika itifaki ya udhibiti wa ubora wa kitambaa cha kusukwa — ikiwa ni pamoja na viwango vya mkengeuko, taratibu za maombi ya marekebisho, na ratiba ya uthibitisho wa kujaribu upya. Bila mfumo rasmi wa udhibiti wa ubora, utaratibu wa mkengeuko hubaki kuwa majadiliano badala ya mchakato, jambo ambalo ni la polepole zaidi na lenye tofauti nyingi.
Iwapo kasoro itafikia uzalishaji wa wingi na kuleta haja ya kupanua suala, ripoti za majaribio zilizohifadhiwa kutoka hatua ya PPS huimarisha kwa kiasi kikubwa madai yoyote ya kasoro za kitambaa cha kusukwa yanayowasilishwa dhidi ya kiwanda. Bila nyaraka za majaribio za kabla ya uzalishaji wa wingi, inakuwa vigumu kuthibitisha kama kasoro ilikuwepo wakati wa sampuli au iliingizwa wakati wa uzalishaji wa wingi — tofauti ambayo huamua kama kiwanda au mnunuzi hubeba gharama.
Kwa wanunuzi wanaopata miundo kadhaa ya kitambaa cha kusukwa katika mkusanyiko mmoja, kufanya majaribio yote mawili kwa kila aina ya kitambaa katika PPS huzuia kitambaa kimoja kisichofanya vizuri kusimamisha mfuatano wa uidhinishaji wa uzalishaji wa wingi kwa safu nzima. Iwapo vitambaa vitano vinachukuliwa sampuli kwa wakati mmoja na kimoja kinashindwa uthabiti wa vipimo huku vingine vikifaulu, kitambaa hicho kimoja huwa kizuizi — kukigundua mapema huwezesha uidhinishaji uliobaki kuendelea.
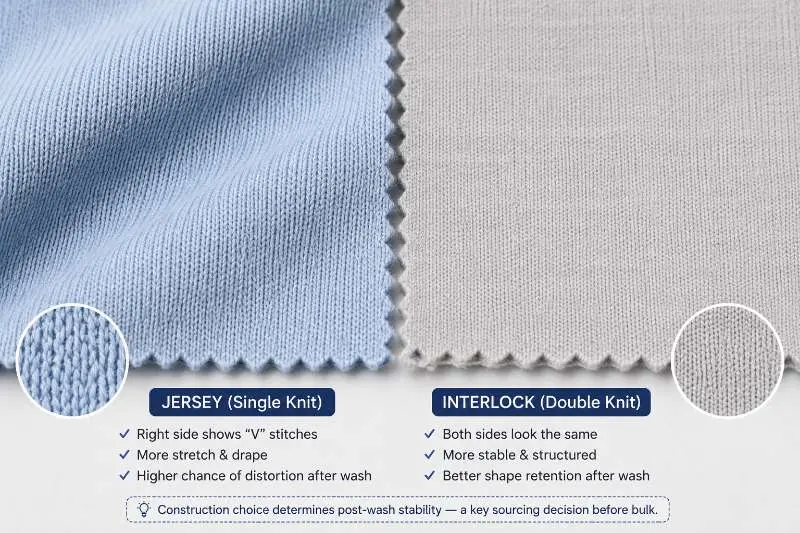
Vitambaa vyenye nyuso zenye muundo, vitanzi vilivyo wazi, nyuzi zinazoelea, au sehemu kubwa ya nyuzi za filament za sintetiki vinapaswa kujaribiwa kwanza. Miundo ya terry loop, fleece-back, jacquard, inayofanana na mesh, na pique iliyoinuliwa kwa kawaida huwa na hatari kubwa zaidi ya kunaswa kuliko jersey moja iliyoshikana au interlock. Hata hivyo, tech pack inapaswa kupewa kipaumbele juu ya orodha ya jumla ya hatari. Iwapo mnunuzi atabainisha jaribio la kunaswa kwa kitambaa, lifanyike bila kujali muundo. Lengo si kukisia kitambaa gani kinaweza kufaulu, bali kuandika matokeo kabla ya uidhinishaji wa uzalishaji wa wingi.
Sio kila sampuli ya maendeleo inahitaji vipimo vyote viwili, lakini kitambaa cha PPS kinapaswa kupimwa pale muundo, matumizi ya mwisho, au mahitaji ya mnunuzi yanapozalisha hatari. Kukwatuliwa kwa nyuzi ni jambo la dharura zaidi kwa vitambaa vya kusukwa vilivyo na muundo, vilivyoinuliwa, vilivyo wazi, au vyenye nyuzi nyingi. Utulivu wa vipimo ni muhimu kwa nguo yoyote inayohusu ukubwa, hasa mitindo inayoweza kufuliwa ya jersey moja, interlock, pique, ubavu uliofumwa, au michanganyiko inayonyooka. Ikiwa mahitaji hayako wazi, kufanya vipimo vyote viwili katika PPS ni chaguo salama zaidi kwa sababu marekebisho bado yanawezekana kabla kitambaa cha uzalishaji wa wingi hakijakatwa au kuwasilishwa. Thibitisha vipimo vya upinzani dhidi ya kukwatuliwa na utulivu wa vipimo kabla ya kujitolea kwa uzalishaji wa wingi. Omba sampuli kutoka mfululizo wa kitambaa cha kusukwa — au wasiliana nasi ili kujadili mahitaji ya vipimo katika hatua ya kuchukua sampuli.
 Mwongozo wa Ununuzi
Kwa Nini Kitambaa Chako cha Nguo za Kulala Kinaendelea Kushindwa Baada ya Uzalishaji wa Wingi
SOMA ZAIDI Kitambaa
 cha Terry: Mwongozo Kamili wa Kitambaa Hiki Kinachofyonza na Kinachoweza Kutumika kwa Namna Mbalimbali
SOMA ZAIDI Uendelevu
Rangi ya Kitambaa cha Kusukwa Isiyo na Athari Kubwa: Maana Yake, Inashughulikia Nini, na Jinsi ya Kuithibitisha Kabla ya Kuagiza
SOMA ZAIDI Kitambaa
French Terry: Kitambaa cha Kusukwa cha Starehe Unachopaswa Kujaribu
SOMA ZAIDI Mwongozo wa Vitambaa
Kitambaa cha Fleece kwa Hoodies: GSM, Upigaji Brashi, na Hatari ya Kutokea kwa Vitone
SOMA ZAIDI