Producător de țesături tricotate din 2009 · China
Producător de țesături tricotate din 2009 · China

Aspecte cheie la aprovizionare
O reclamație privind un defect de material fără documentația corectă ajunge rareori la o soluționare clară. Fie că problema este o linie de ac, care se întinde pe 200 de metri de material tricotat, fie o vopsire neuniformă pe un întreg lot, ceea ce determină rezultatul nu este gravitatea defectului — ci caracterul complet al dovezilor prezentate. Acest ghid acoperă ce trebuie documentat, modul în care sunt evaluate rapoartele de inspecție și cum arată în practică opțiunile de soluționare.
Nu orice raport de defect devine o reclamație procesabilă. Pentru ca o reclamație privind un defect de material să avanseze, ea trebuie să stabilească trei lucruri: care rulouri sau loturi specifice sunt afectate, ce tip de defect este prezent și cât de extinsă este problema. Fără aceste elemente, nici cumpărătorul, nici producătorul nu au o bază factuală pentru a evalua responsabilitatea sau a conveni asupra unei soluții.
Documentația minimă pentru o reclamație validă include:
Cronologia contează. Defectele raportate în 24–48 de ore de la recepție au o greutate procedurală mai mare decât cele raportate săptămâni mai târziu, deoarece raportarea timpurie reduce ambiguitatea privind momentul în care a apărut problema — în timpul transportului sau după livrare. Pentru defectele latente — cele vizibile doar după croire sau spălare — fereastra de raportare este mai lungă, dar documentația testelor de laborator devine esențială pentru a susține reclamația.
Volumul de material aflat în dispută modelează, de asemenea, calea de soluționare. O reclamație care acoperă două rulouri din 200 este evaluată diferit față de una care acoperă 80 de rulouri. Precizia privind rulourile afectate — folosind numerele rulourilor în loc de estimări — întărește considerabil reclamația și permite o trasare precisă a lotului.
Un raport de inspecție este documentul central în orice reclamație privind un defect de material. Fără el, o reclamație este o plângere; cu el, devine o dispută structurată care poate fi măsurată față de specificațiile convenite.
Cel mai utilizat cadru de evaluare este sistemul în 4 puncte (la care se face referire în ASTM D5430), în care defectelor li se atribuie puncte de penalizare în funcție de dimensiunea lor:
| Lungimea defectului | Puncte de penalizare atribuite |
|---|---|
| Până la 3 inci | 1 punct |
| Peste 3 inci, până la 6 inci | 2 puncte |
| Peste 6 inci, până la 9 inci | 3 puncte |
| Peste 9 inci sau găuri | 4 puncte (maximum pe yard liniar) |
Sistemul în 4 puncte este unul dintre cele mai comune cadre pentru evaluarea defectelor materialelor. Acesta atribuie puncte de penalizare în funcție de dimensiunea defectului și raportează rezultatele ca puncte la 100 de yarzi pătrați sau la 100 de metri pătrați. Unele acorduri între cumpărător și furnizor folosesc 40 de puncte la 100 de yarzi pătrați ca referință de acceptare, dar toleranța reală trebuie confirmată în comanda de achiziție înainte de începerea producției.
Un raport de inspecție eficient include: data inspecției, numele inspectorului sau al agenției de inspecție, stilul materialului și referința comenzii de achiziție, cantitatea inspectată în metri sau kilograme, totalul punctelor de defect pe fiecare rolă, punctele calculate la 100 de yarzi pătrați și o concluzie de admitere sau respingere comparativ cu toleranța convenită.
Rapoartele de inspecție ale terților, emise de agenții precum SGS, Intertek sau Bureau Veritas, au o greutate procedurală mai mare în reclamațiile contestate, deoarece sunt efectuate de o parte independentă. Înregistrările de inspecție interne ale cumpărătorului sunt utile ca punct de plecare, dar dacă o reclamație escaladează, este de obicei necesar un raport al unui terț pentru a avansa spre o soluționare formală.
Lacune frecvente în documentație care slăbesc o reclamație: lipsa numerelor rolelor în raportul de inspecție, descrieri ale defectelor fără fotografii, lipsa referirii la o toleranță convenită în comanda de achiziție și înregistrări de inspecție realizate după ce rolele au fost deja croite pentru producție.
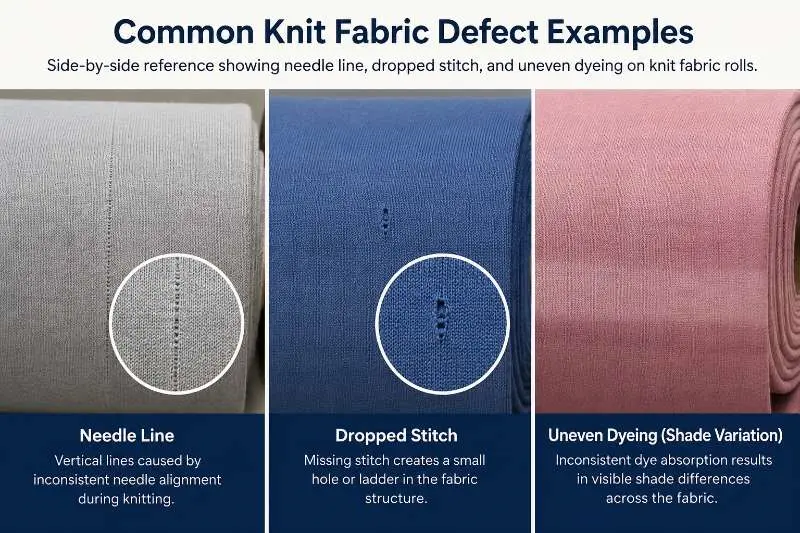
Defectele materialelor tricotate se încadrează în general în două categorii de reclamații: defecte vizibile și defecte latente. Defectele vizibile sunt problemele care pot fi identificate în timpul inspecției materialului sau la prima recepție a rolelor. Exemple frecvente includ linii de ac, ochiuri scăpate, găuri, dungi barre, contaminare și variații vizibile de nuanță. Deoarece aceste defecte sunt observabile înainte de producție, cumpărătorii ar trebui să le documenteze cât mai devreme posibil. Probele utile includ de obicei numerele rolelor, fotografii ale defectelor, înregistrări video, rapoarte de inspecție, măsurători ale defectelor și orice rezultate de punctaj aplicabile din metoda de inspecție convenită. O documentație clară ajută la stabilirea faptului că defectul exista înainte ca materialul să intre în procesul de croire sau de coasere.
Defectele latente sunt mai complexe, deoarece pot să nu devină evidente până când materialul nu a fost procesat, spălat, vopsit, imprimat sau utilizat în producție. Exemple includ contracția excesivă, instabilitatea dimensională, spiralarea, deformarea oblică, schimbarea nuanței după spălare, rezistența slabă a culorii sau probleme de performanță care apar doar în condiții specifice. Deoarece aceste defecte nu sunt întotdeauna vizibile la inspecția de recepție, evaluarea reclamațiilor necesită de obicei probe tehnice mai solide. Documentele justificative pot include rapoarte de testare la spălare, rezultate ale testelor de laborator, evaluări ale nuanței, înregistrări de producție și mostre de material păstrate din lotul afectat.
Tipul defectului afectează direct nivelul de probe necesar pentru susținerea unei reclamații. Pentru defectele vizibile, înregistrările de inspecție și fotografiile sunt adesea suficiente pentru a demonstra problema. Pentru defectele latente, însă, ambele părți pot avea nevoie să analizeze datele de testare și istoricul de producție pentru a determina dacă problema a apărut în materialul în sine sau a rezultat din croire, coasere, finisare, spălare, depozitare sau manipulare după livrare. Furnizarea unei documentații complete și trasabile facilitează identificarea cauzei principale, evaluarea responsabilității și atingerea unei soluționări echitabile.
Când este primită o reclamație privind un defect al materialului, procesul de soluționare parcurge etape definite. Fiecare etapă depinde de informațiile din etapa anterioară, motiv pentru care completitudinea documentației la momentul depunerii influențează direct cât de rapid și de clar poate fi atinsă o soluționare.
Cea mai practică modalitate de a reduce reclamațiile privind defectele materialului este identificarea problemelor înainte ca mărfurile să părăsească unitatea de producție. O inspecție înainte de livrare — efectuată după finisare și înainte de ambalare — permite ambelor părți să convină asupra calității materialului în timp ce rolele sunt încă în fabrică, ceea ce elimină ambiguitatea care face mai dificilă soluționarea reclamațiilor ulterioare livrării.
La Runtang Tex, materialul brut este supus inspecției rolă cu rolă ca parte a procesului standard de control al calității materialului tricotat, cu punctele de defect consemnate pentru fiecare rolă înainte ca materialul să intre în vopsire și finisare. Materialul finit este inspectat din nou înainte de ambalare, iar înregistrările inspecției sunt disponibile împreună cu documentația de expediere. Acest lanț de documentare — de la tricotare prin finisare până la expediere — permite identificarea precisă a problemelor specifice unui lot dacă apare o reclamație.
Pentru brandurile cu cerințe stricte de calitate, specificarea toleranței de acceptare în comanda de cumpărare înainte de începerea producției este cea mai eficientă modalitate de a stabili o bază clară pentru orice reclamație viitoare. Aceasta include pragul de puncte la 100 de iarzi pătrați, limitele de contracție la spălare și criteriile de acceptare a nuanței. Fără specificații convenite în scris, determinarea faptului dacă un defect se încadrează în limitele acceptabile sau le depășește devine o negociere în loc de o evaluare factuală — iar negocierile durează semnificativ mai mult decât disputele documentate.
Sunt disponibile opțiuni certificate OEKO-TEX® Standard 100. Vă rugăm să confirmați cerințele de certificare la momentul prelevării mostrelor. Pentru reclamațiile privind defectele de material, documentele de certificare trebuie tratate ca înregistrări de conformitate suport, nu ca un substitut pentru rapoartele de inspecție la nivel de rolă, fotografiile defectelor, evidențele de nuanță sau rezultatele testelor de laborator. Informații suplimentare despre contextul nostru de producție și certificări sunt disponibile pe pagina Despre noi, iar gama noastră completă de materiale tricotate este disponibilă pentru solicitări de mostre.
La minimum: numerele rolelor și referința comenzii (PO), dovezi fotografice ale defectului cu eticheta rolei vizibilă, o estimare a cantității afectate în metri sau kilograme și data inspecției. Un raport de inspecție — intern sau al unui terț — care înregistrează tipul defectului și punctele de defect pe rolă întărește semnificativ reclamația. Pentru defectele latente vizibile doar după spălare sau croire, este necesar un raport de test de laborator, deoarece inspecția vizuală singură nu este suficientă pentru a susține problemele dimensionale sau de vopsire.
O reclamație privind defectele de material se referă la materia primă înainte de a fi croită și cusută, ceea ce înseamnă că defectul poate fi adesea urmărit direct până la un anumit lot de producție sau lot de vopsire. O reclamație privind defectele de articole de îmbrăcăminte este de obicei evaluată prin eșantionare AQL a produselor finite. Pentru reclamațiile de material, documentația la nivel de rolă este dovada cheie; pentru reclamațiile de articole de îmbrăcăminte, numărul de defecte dintr-un eșantion aleatoriu valid statistic determină rezultatul. Cu cât un defect este identificat mai devreme în lanțul de producție, cu atât soluționarea este mai simplă — și cu atât costul remedierii este mai mic pentru ambele părți.
Runtang Text realizează materiale tricotate pentru mărci de îmbrăcăminte din Europa, America de Nord și Australia, cu evidențe de inspecție disponibile la cerere pentru comenzile în serie confirmate. Solicitați o mostră de material sau cereți o ofertă pentru a vă începe procesul de aprovizionare.
 Informații industrie
Beneficiile materialului tricotat din poliester, viscoză și elastan în industria textilă
CITEȘTE MAI MULT Sustenabilitate
Material tricotat din nailon reciclat pentru articole tricotate de îmbrăcăminte sport: certificare, elasticitate și comportament în producția în serie
CITEȘTE MAI MULT Cunoștințe tehnice
Specificații pentru materialul tricotat compresiv destinat îmbrăcămintei sport tricotate
CITEȘTE MAI MULT Informații industrie
6 motive pentru care să alegeți materialul tricotat molton din bumbac și poliester
CITEȘTE MAI MULT Informații industrie
Cum să găsiți online un furnizor de încredere de material tricotat dublu
CITEȘTE MAI MULT